在线留言联系我们收藏网站网站地图CNC加工厂家选择深圳市伟迈特,专注于铝合金cnc加工,数控车床加工,五轴cnc机加工多年,130台数控CNC机床,精度0.005mm

深圳市伟迈特五金塑胶制品有限公司

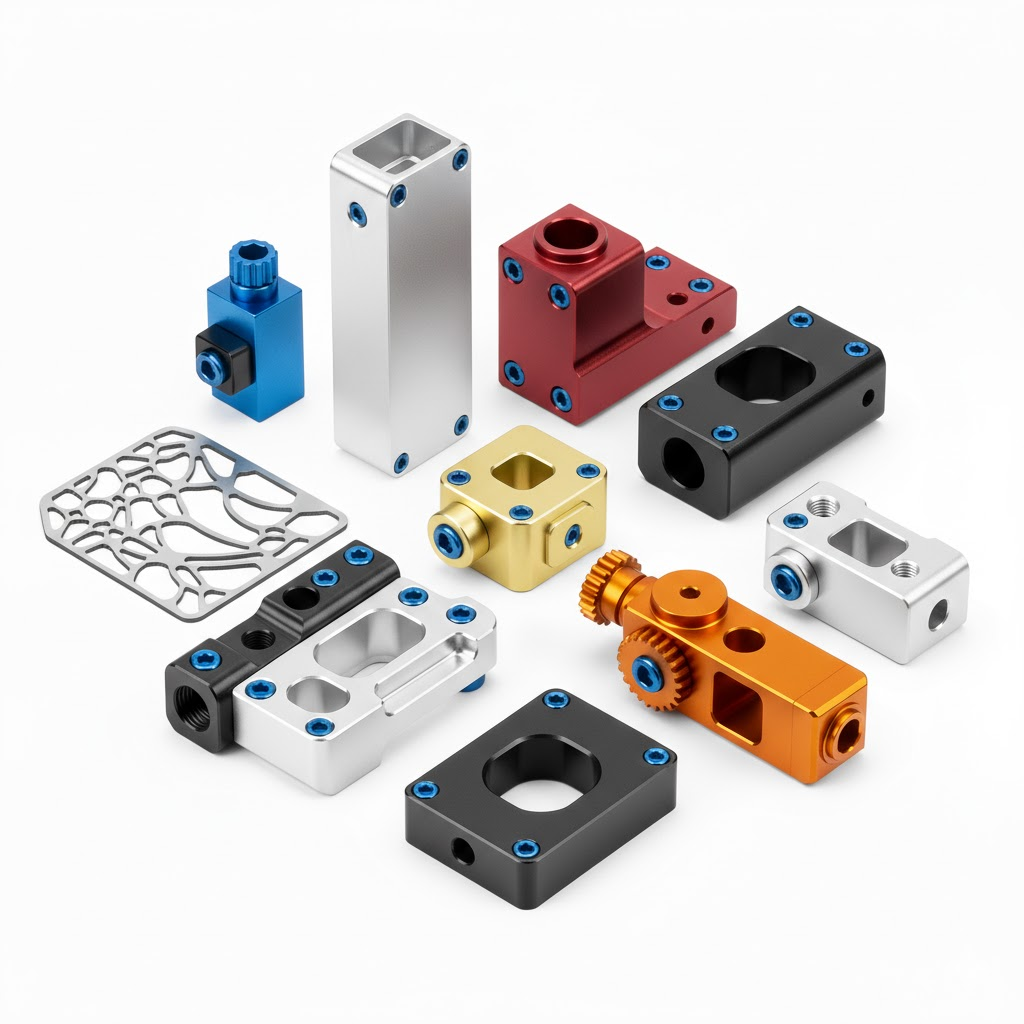
伟迈特-铝合金cnc加工样品
伟迈特CNC加工

光学零件CNC加工

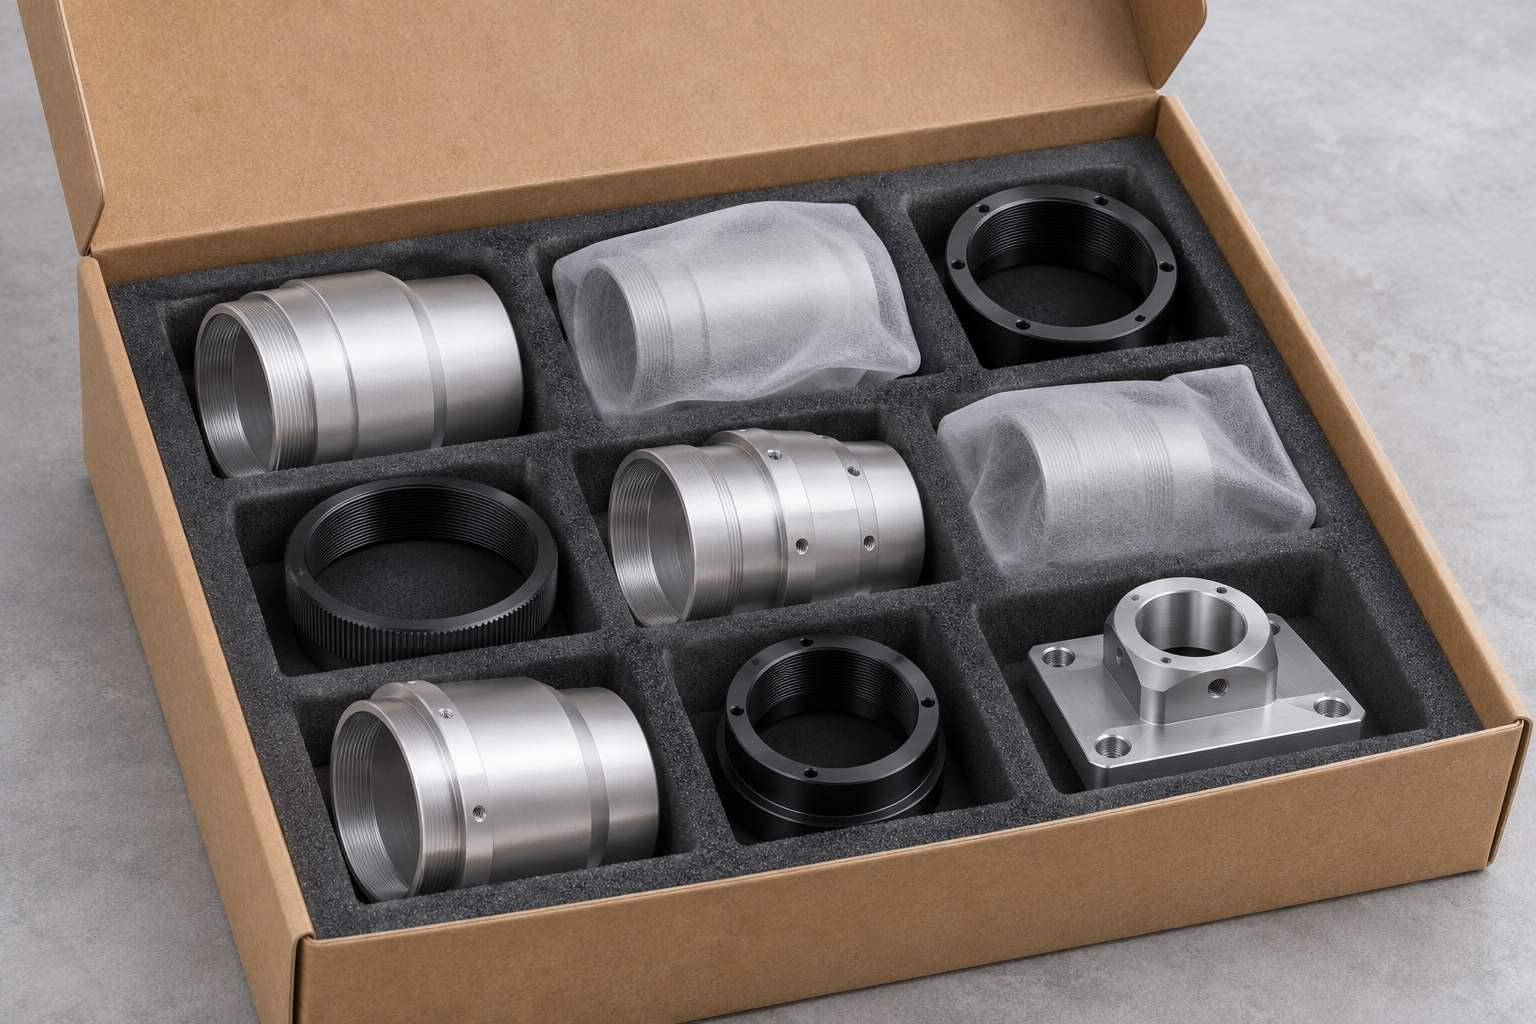
伟迈特CNC加工承接光学金属配件来图定制,覆盖镜筒、镜座、雷达基座、振镜电机座与光机壳体。车削、铣削、五轴加工与表面处理配套,支持研发打样、小批量试产及批量制造,交样附约定关键尺寸结果。

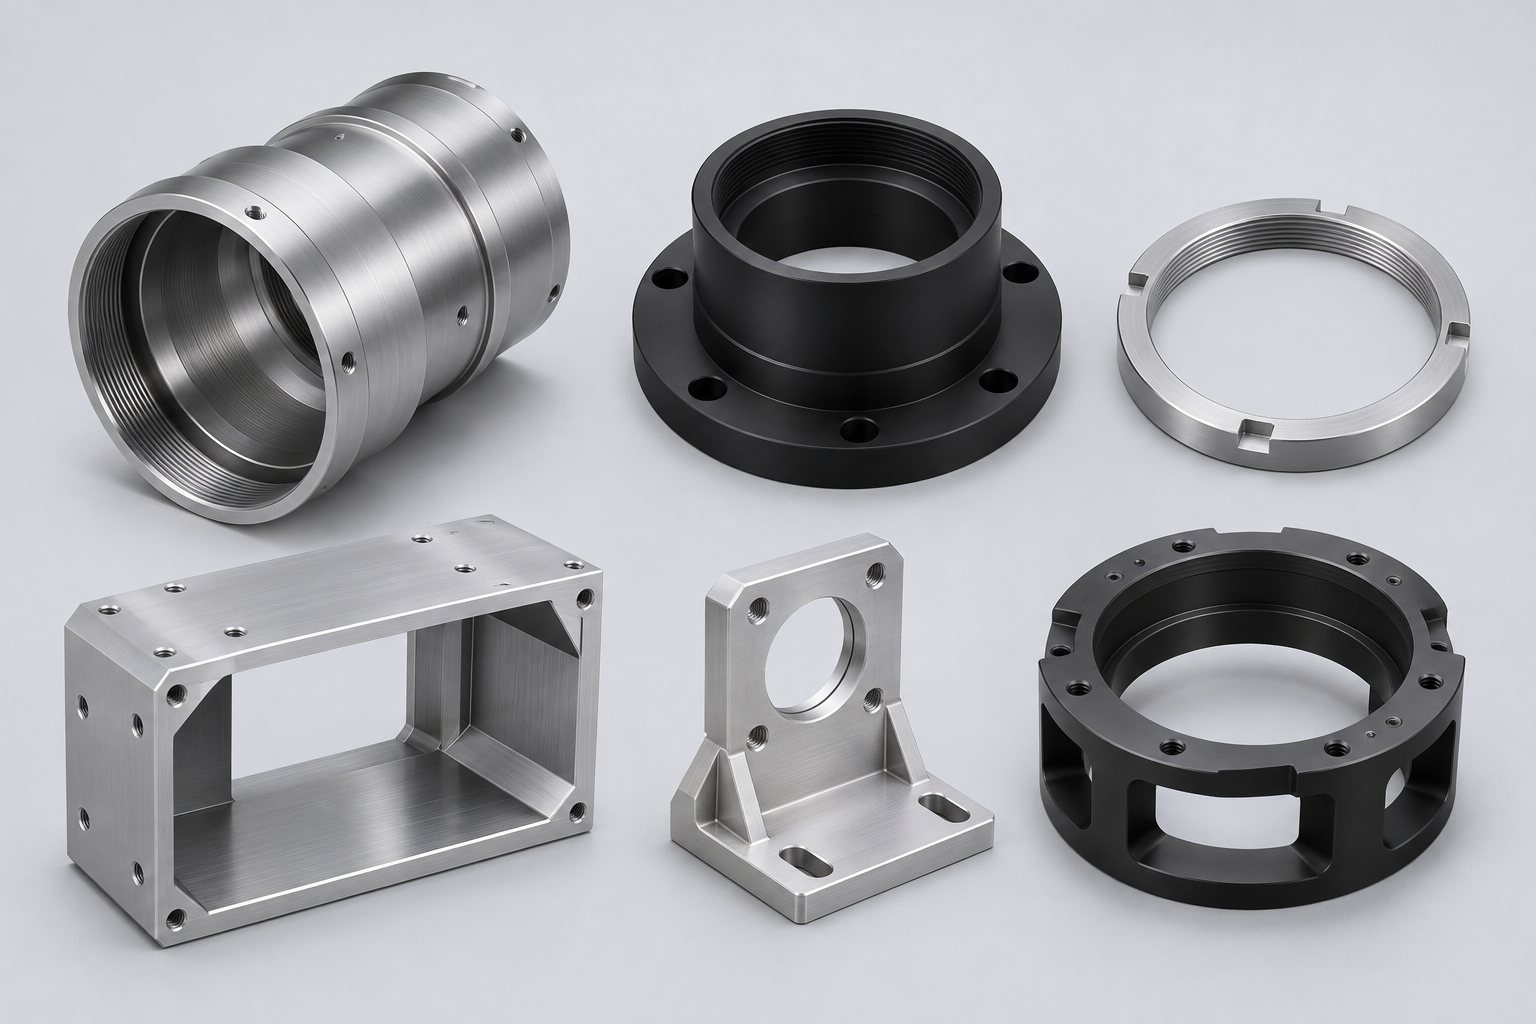
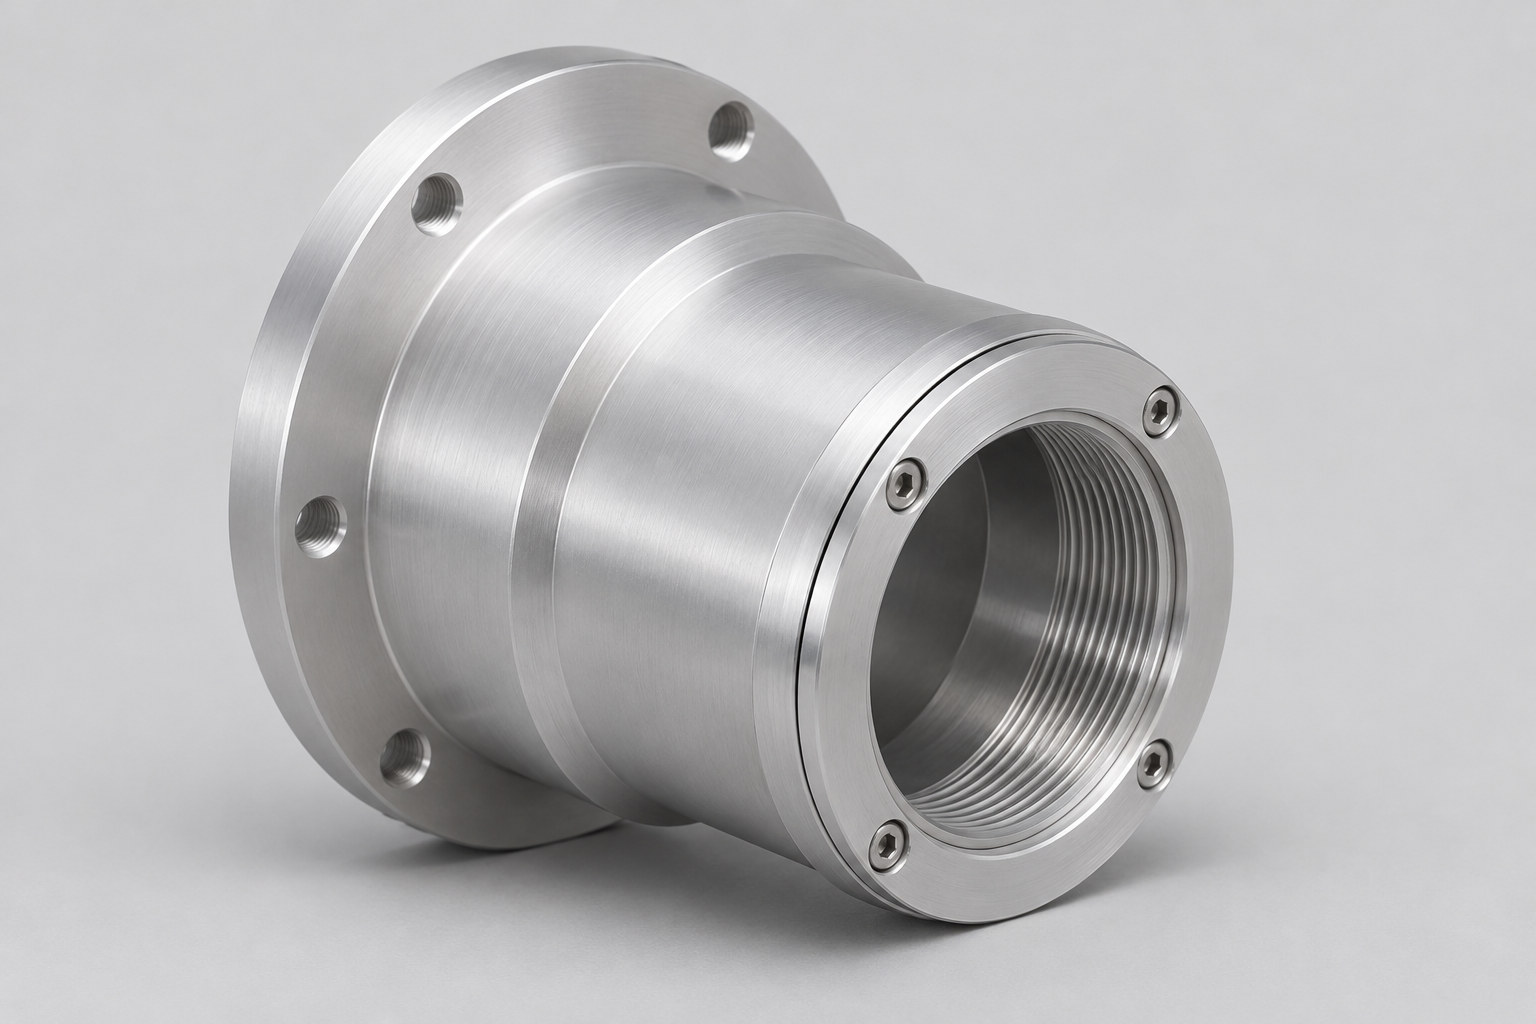
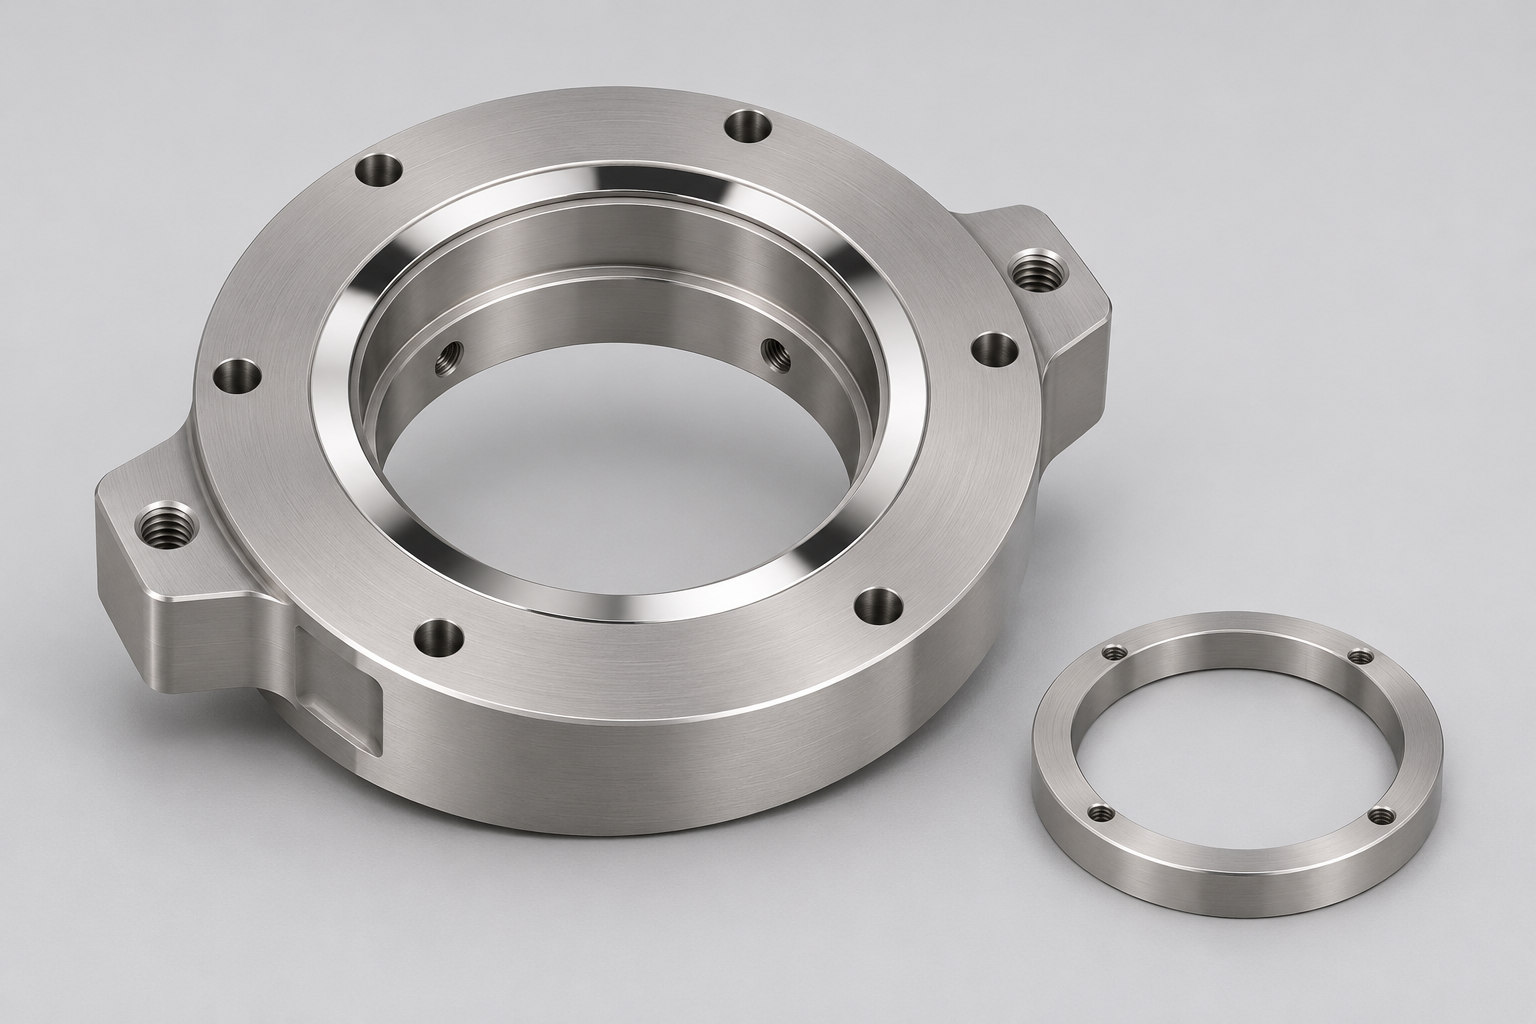
金属镜筒、镜座、法兰、腔体组合
180台

CNC制造资源

配套车削、铣削与复杂结构加工。

25台

五轴设备

计入180台CNC总数,按零件结构匹配路线。

≤0.005mm

相关6061-T6镜筒同轴度参考

对应镜筒内孔、台阶和端面的定位关系。

光学配件CNC加工

伟迈特CNC加工承接镜筒、镜座、雷达基座、振镜电机座与光机壳体来图定制,车削、铣削和五轴加工配套完成定位面、连接螺纹与安装孔系。6061-T6镜筒同轴度参考≤0.005mm,7075振镜电机座孔系平行度参考≤0.002mm,6061光机壳体安装面平面度参考≤0.003mm。约20人工程技术团队衔接工艺、夹具和尺寸验证,让研发样件与后续批量围绕同一图版、基准和验收要求交付。

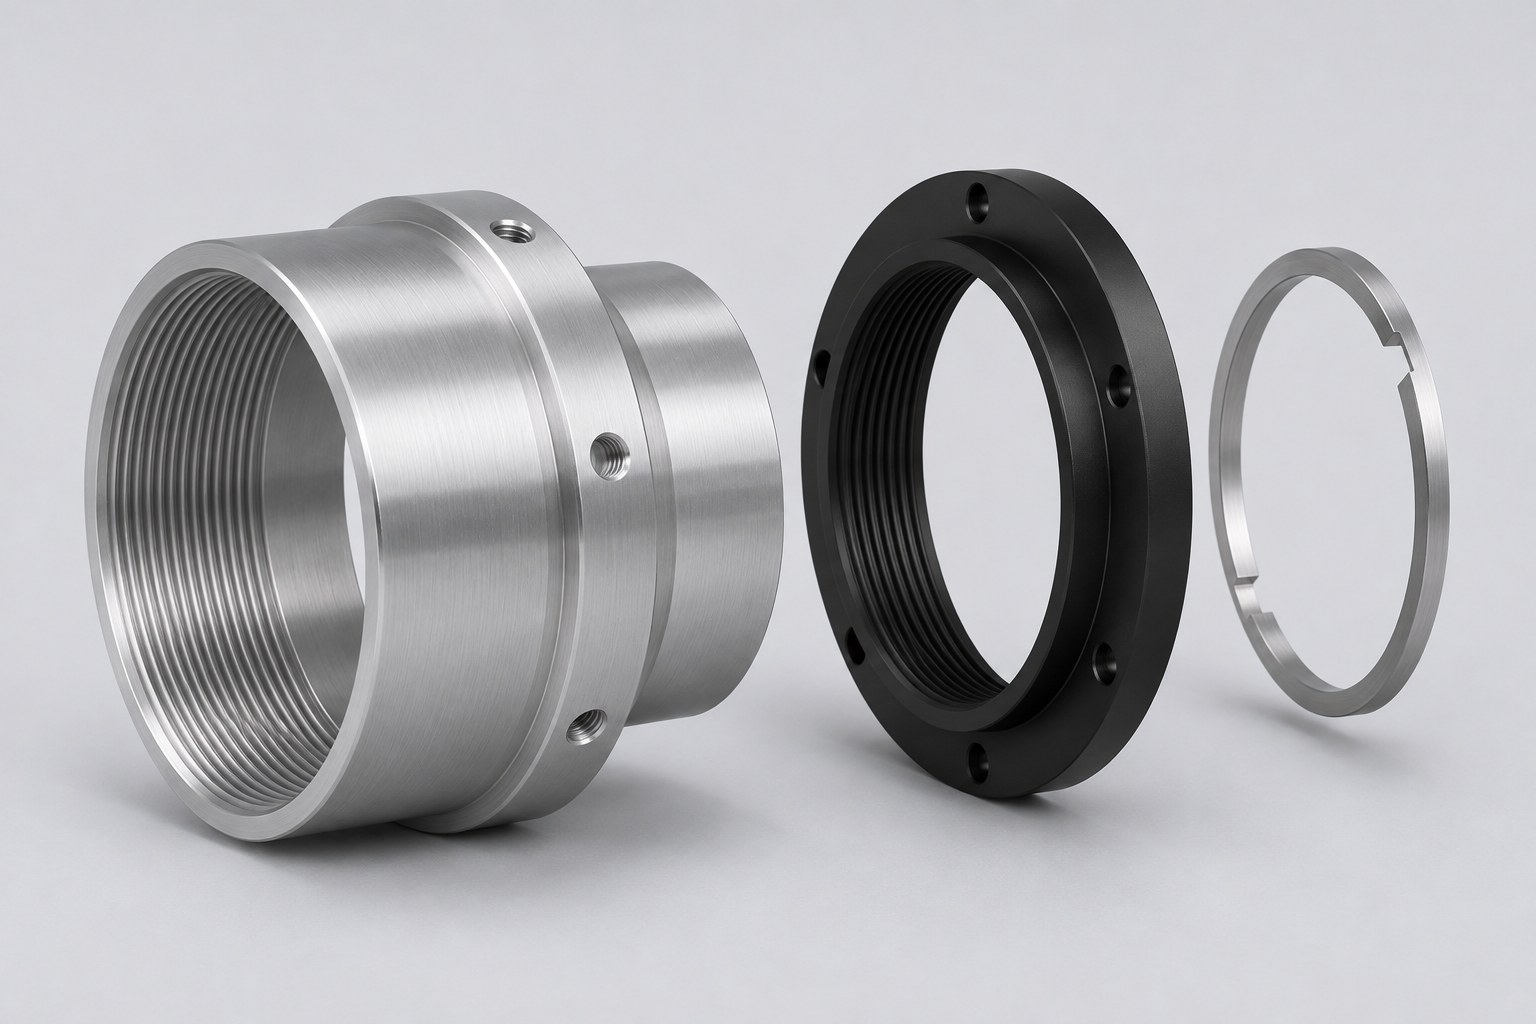
镜筒、镜座、压圈、隔圈

光学镜头配件

镜筒同轴度参考≤0.005mm

6061-T6镜筒、镜座与压圈配套定制,内孔、定位台阶和连接螺纹围绕镜组装配关系加工。对应内孔与端面约定尺寸验证,让镜片、隔圈和压圈的安装基准能够逐项核对。

雷达腔体、传感器外壳、安装基座

激光雷达配件

6061旋转底座斜面角度参考±0.03°

旋转底座、金属壳体与安装座按不同部位配套加工。底座斜面、轴孔及安装接口分别对应图纸基准,角度要求落实到旋转底座,支持收发模块安装与位置关系核对。

激光雷达外壳CNC加工
相机壳体、镜头安装座、安装支架

工业相机配件

6061/7075镜座平行度参考≤0.002mm

镜座、镜筒与安装支架配套机器视觉组件定位。镜座安装面和孔系保持对应的加工与验收关系,交样核对贴合面、连接位置及约定形位结果,支持后续组件安装。

工业相机镜筒CNC加工
滤光片支架、光路腔体、狭缝座

光谱仪配件

遮光筒、光路腔体与支撑框架配套加工

围绕实验与分析光路,定制金属遮光筒、光路腔体及安装框架。内腔、安装基准和指定表面区域分别落实要求,加工与处理配套交付,便于对齐遮光、支撑和安装的零件范围。

光谱仪遮光筒CNC加工
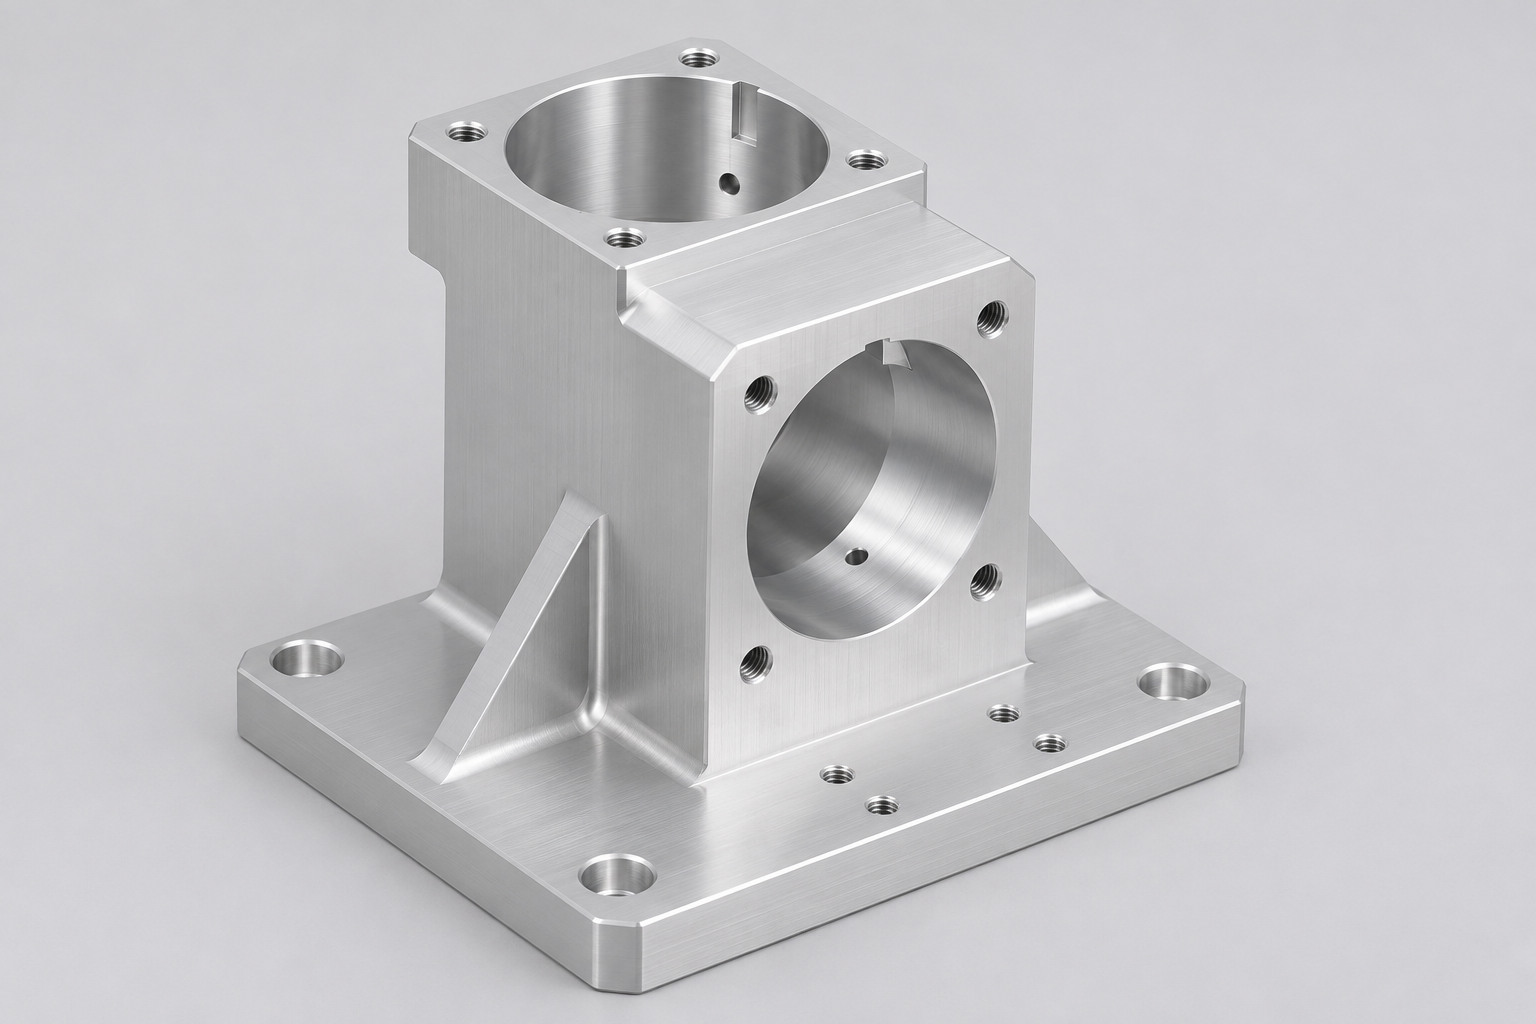
电机安装座、连接基座、支撑件

激光振镜配件

7075电机座孔系平行度参考≤0.002mm

电机安装座、连接基座与支撑件围绕双电机定位关系加工。孔系与安装面关联控制,按约定特征核对平行关系及连接位置,为电机组件安装提供对应基准。

棱镜安装座、镜头座、光机腔体

投影光机配件

6061壳体安装面平面度参考≤0.003mm

光机金属壳体、镜头座与安装支架配套定制,复杂腔体和组件固定面按各自功能加工。对应安装面核对平面状态及孔位,支持光机模块固定与组件装配。

光学投影模组配件CNC加工
CNC加工服务

光学零件加工能力

镜筒、旋转底座、电机安装座与光机壳体,分别以同轴度、角度、平行度和安装面平面度核对加工要求。关键指标绑定具体材料与特征,尺寸结果对应装配位置。

剖切镜筒的内孔、台阶、螺纹和环件结构
对应金属配件 数字能力
6061-T6镜筒 同轴度参考≤0.005mm
6061雷达旋转底座 斜面角度参考±0.03°
7075振镜电机座 孔系平行度参考≤0.002mm
6061投影光机壳体 安装面平面度参考≤0.003mm
316L样品池金属框架 窗口安装面平行度参考≤0.001mm
C10200安装基板 CNC+双面研磨,平面度参考≤0.0015mm


工艺、夹具和测量方案围绕图纸基准配置,交样按约定提供关键特征结果,支持客户核对孔系、贴合面与组件安装要求。

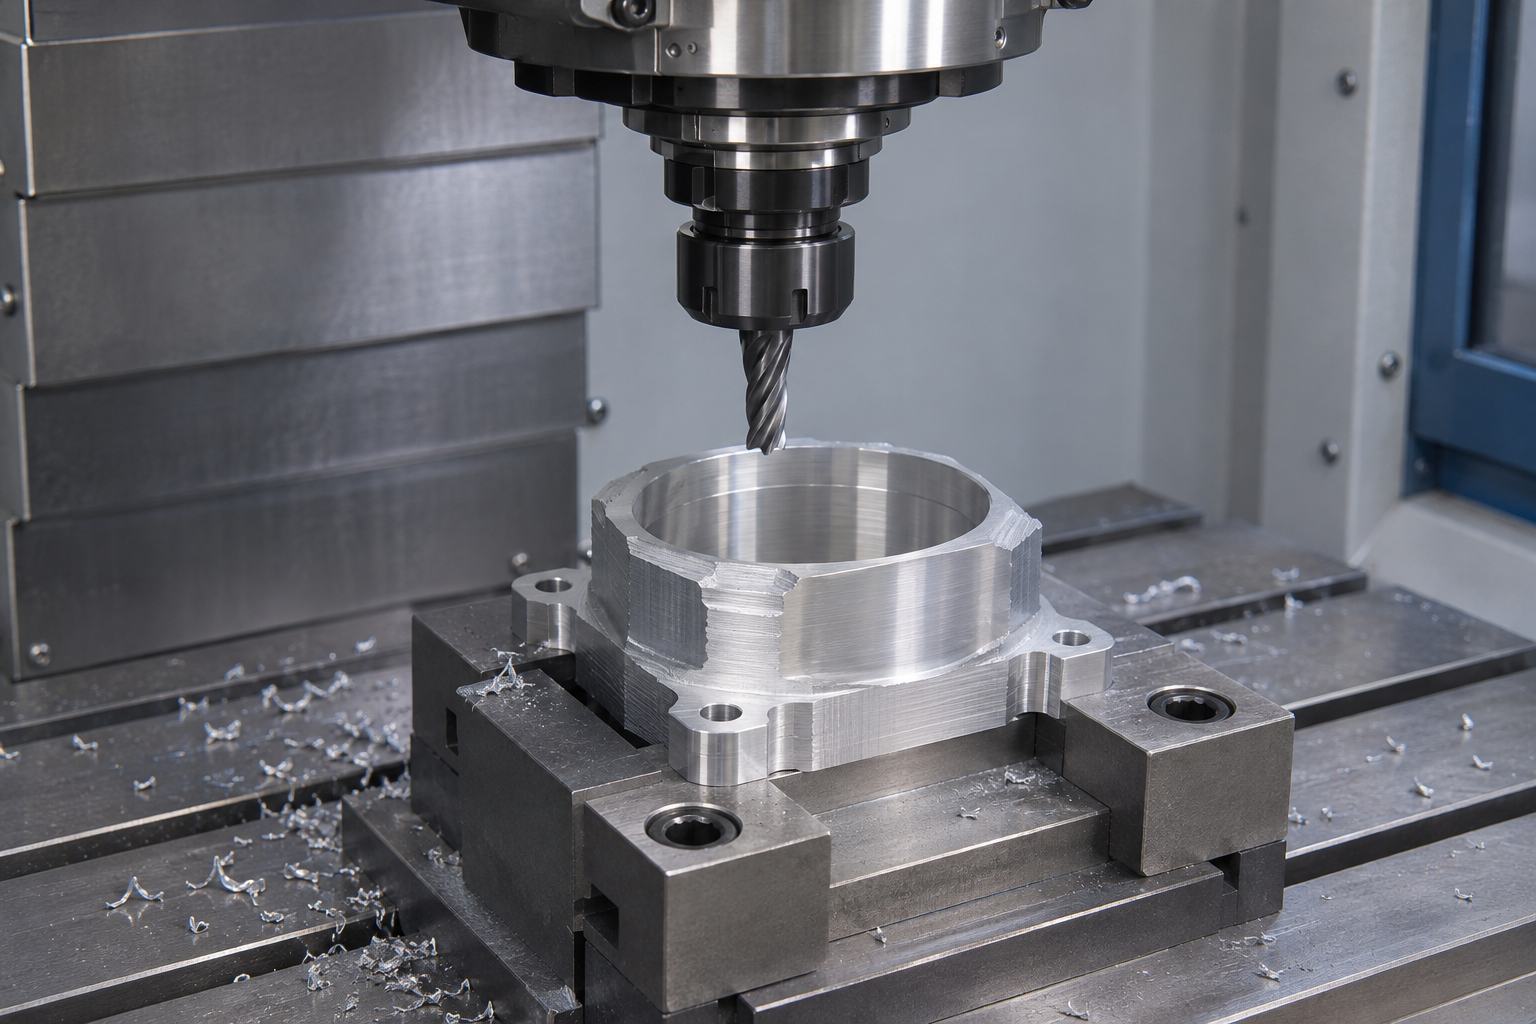
五轴CNC加工

光学零件加工方案

典型应用方案围绕镜组定位与双电机安装展开,分别明确对应配件的数字能力、加工基准和客户验收所得。

镜筒、镜座、压圈、隔圈

镜筒同轴度加工方案

6061-T6镜筒同轴度参考≤0.005mm

多段镜筒的定位内孔、台阶和端面围绕同一装配基准加工,匹配集中装夹路线,减少重复定位环节。镜片、隔圈和压圈的安装位置分别核对,交样附约定关键尺寸结果,供客户验证镜组定位与配合。

金属振镜双电机安装座与连接底板

振镜电机座加工方案

7075电机座孔系平行度参考≤0.002mm

双电机安装孔与基准面关联加工,工装支撑、孔系位置及最终处理状态一起明确。样品按约定核对平行关系与安装位置,支持电机组件装配,并为后续试产确定关键验收特征。

光学零件加工实力

镜筒、镜座、基座与光机壳体定制,配套制造、工程和检验支持。从图纸要求、样品验证到批量交付,各阶段明确客户收到的零件、尺寸结果和约定资料。

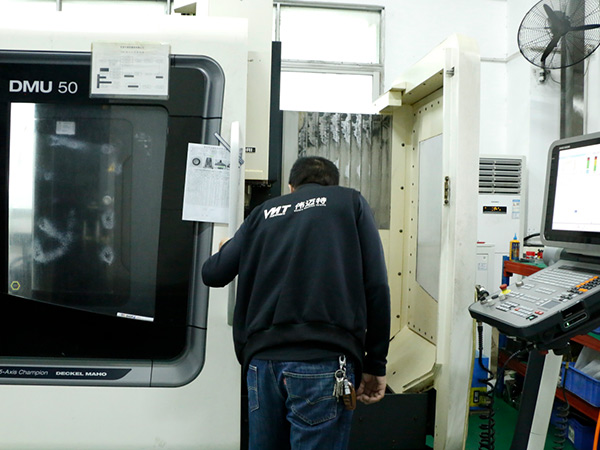
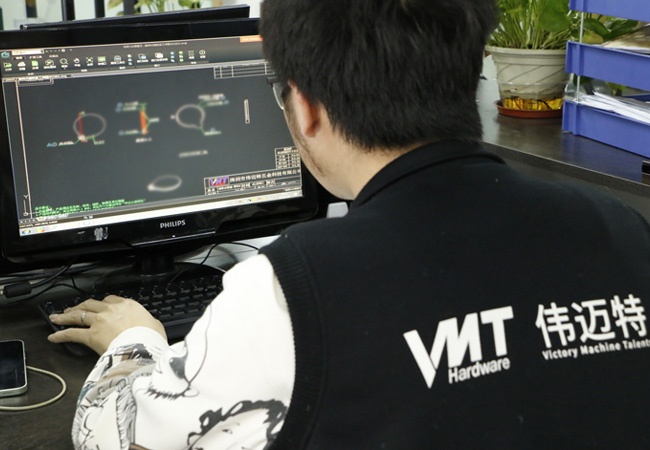
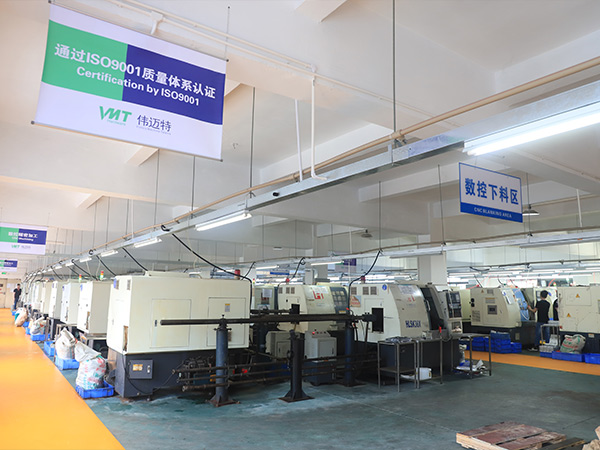
CNC设备与车间通道五轴加工中心与操作现场工程人员核对图纸与零件结构

180台CNC,含25台五轴

14,000㎡三基地配套车削、铣削与多面结构加工,按镜筒内外圆、连接螺纹、安装面及复杂孔系匹配制造路线。

约20人工程技术团队

工艺、夹具、CAM与DFM围绕关键基准、壁厚和装配关系展开,形成对应加工方案及尺寸验证建议,支持客户核对图纸制造要求。

约18人品质管理团队

来料、首件、过程、表处和出货要求分别衔接,让约定检测范围、成品状态与随货资料有对应责任。

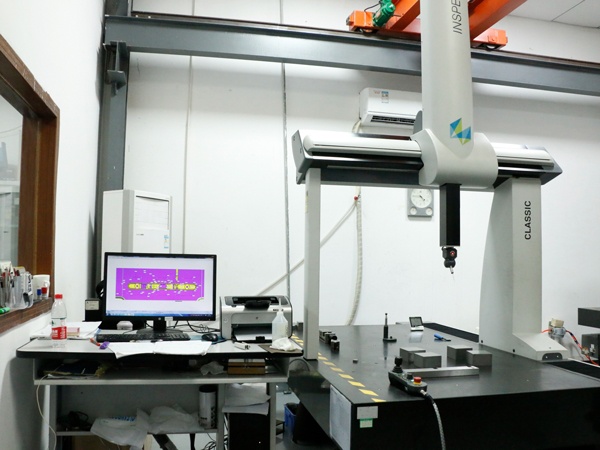
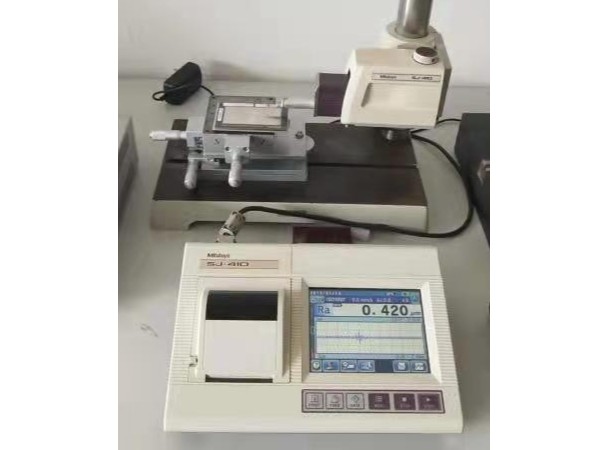
3台CMM、5台影像测量仪、3台粗糙度仪

配套200+件量具,按孔系、形位、轮廓和表面特征选择测量方式,样品与批量提供约定检测结果。

12道品控连接批次记录

材料、首件、过程、表处、成品与出货状态分别核对,约定的IQC、FA、过程及放行记录对应批次。

14种表面处理统一配套

阳极、镀层和机械表面等处理统一外协管理与回厂检验,膜层、外观、配合及包装资料按项目衔接,围绕同一零件要求交付。

从图纸到交付,各阶段成果配套

  1. 需求与验收清单

    图纸、材料、数量、公差和表处要求对应到关键特征与待补资料。

  2. 加工方案与报价范围

    加工路线、费用范围、排期条件和待确认项清楚列明。

  3. 样品与约定尺寸结果

    样品配套约定关键特征检测结果,支持试装与配合验证。

  4. 确认版本与批量安排

    衔接样品反馈、图版、程序和工装版本,落实试产、首件及批量条件。

  5. 成品与批次资料

    成品与约定检测、材料资料、批次标识和包装要求一起交付。

光学零件加工材质

伟迈特CNC加工提供6061-T6、7075铝合金、316L不锈钢与C10200无氧铜配件定制,适配镜筒、镜座、支撑框架及安装基板,TC4和4J36专项结构按材料状态与图纸要求匹配方案。316L样品池金属框架窗口安装面平行度参考≤0.001mm;C10200基板经CNC与双面研磨配套,平面度参考≤0.0015mm。材料选择与定位、支撑和配合要求一起落实,交样附约定特征结果,帮助工程核对安装,采购对齐交付范围。

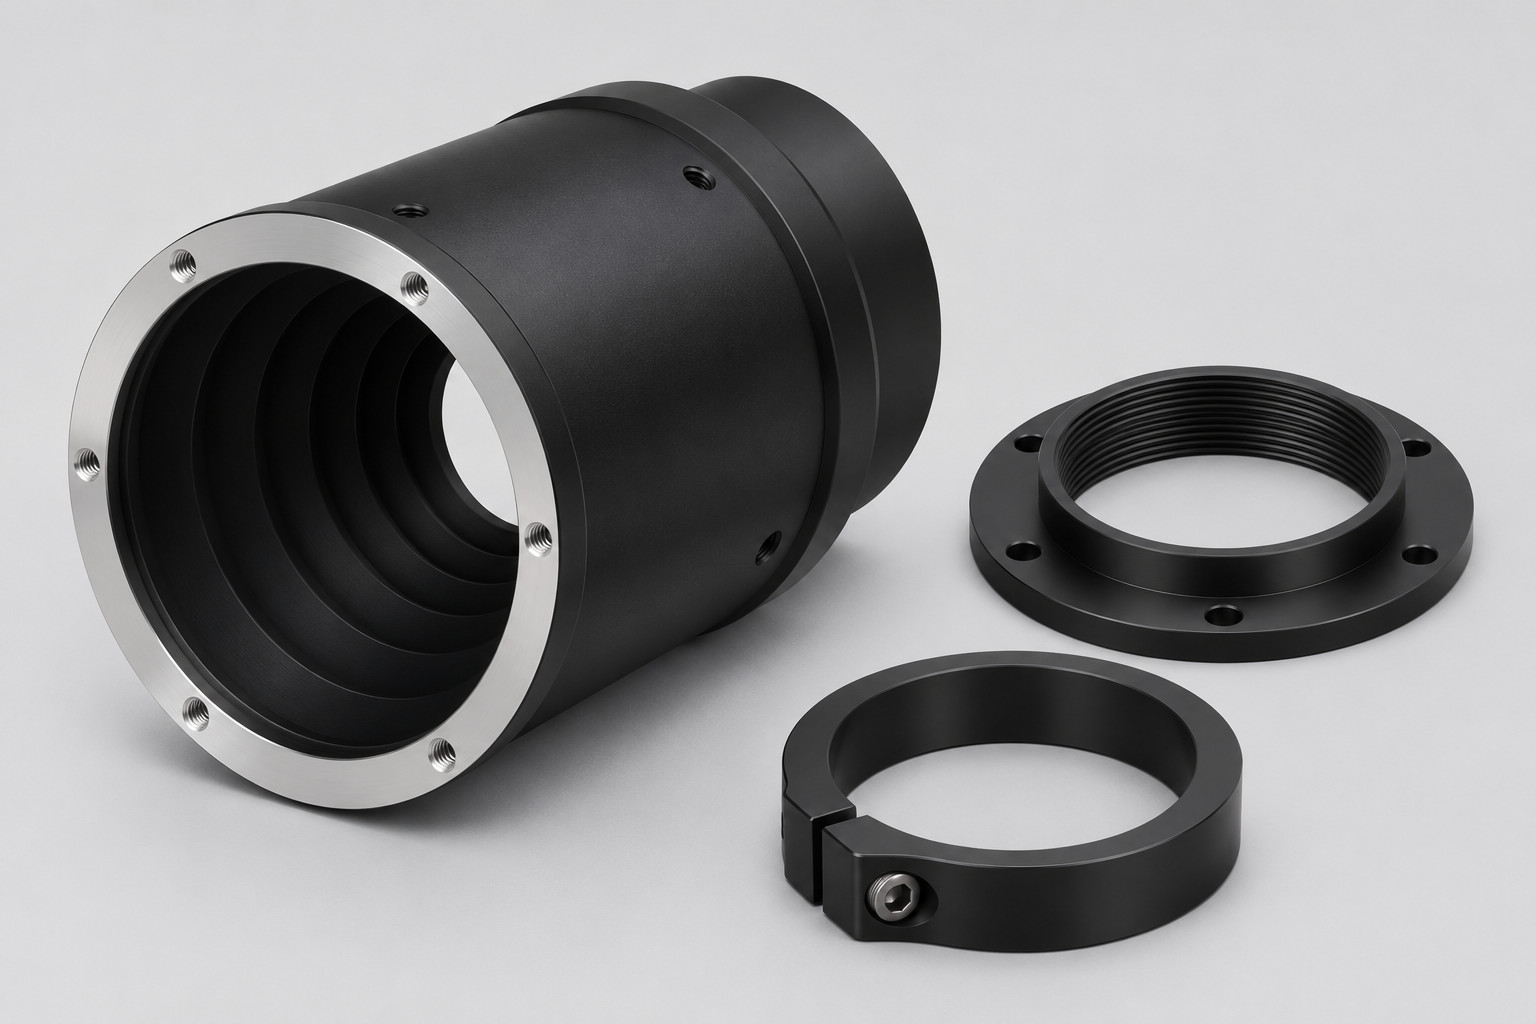
6061铝合金镜筒与压圈

6061-T6铝合金

镜筒同轴度参考≤0.005mm

适配镜筒、基座与光机金属壳体。镜筒定位孔、台阶及螺纹配套车铣加工,安装基准与最终表处状态共同纳入尺寸核对,交样结果对应具体装配要求。

6061铝CNC加工
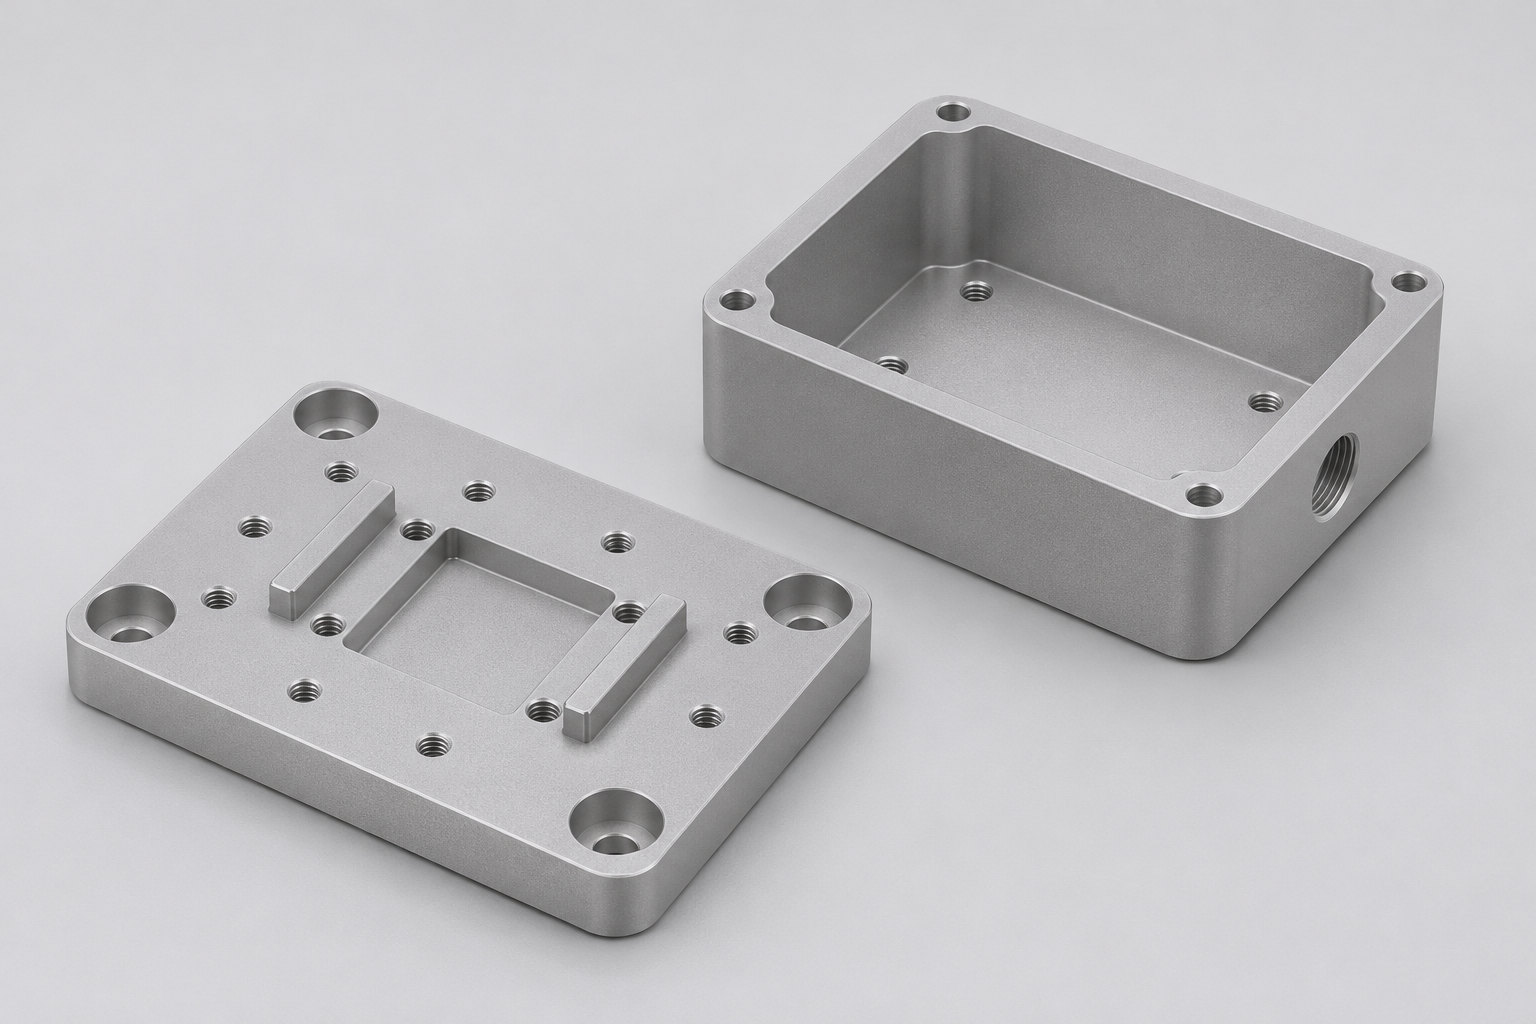
7075振镜电机安装座

7075铝合金

振镜电机座孔系平行度参考≤0.002mm

适配振镜电机座及镜座等支撑结构。围绕双孔定位与安装面关系匹配加工路线,保留材料状态和表处后配合要求,交付对应孔系与安装基准的约定结果。

7075铝CNC加工
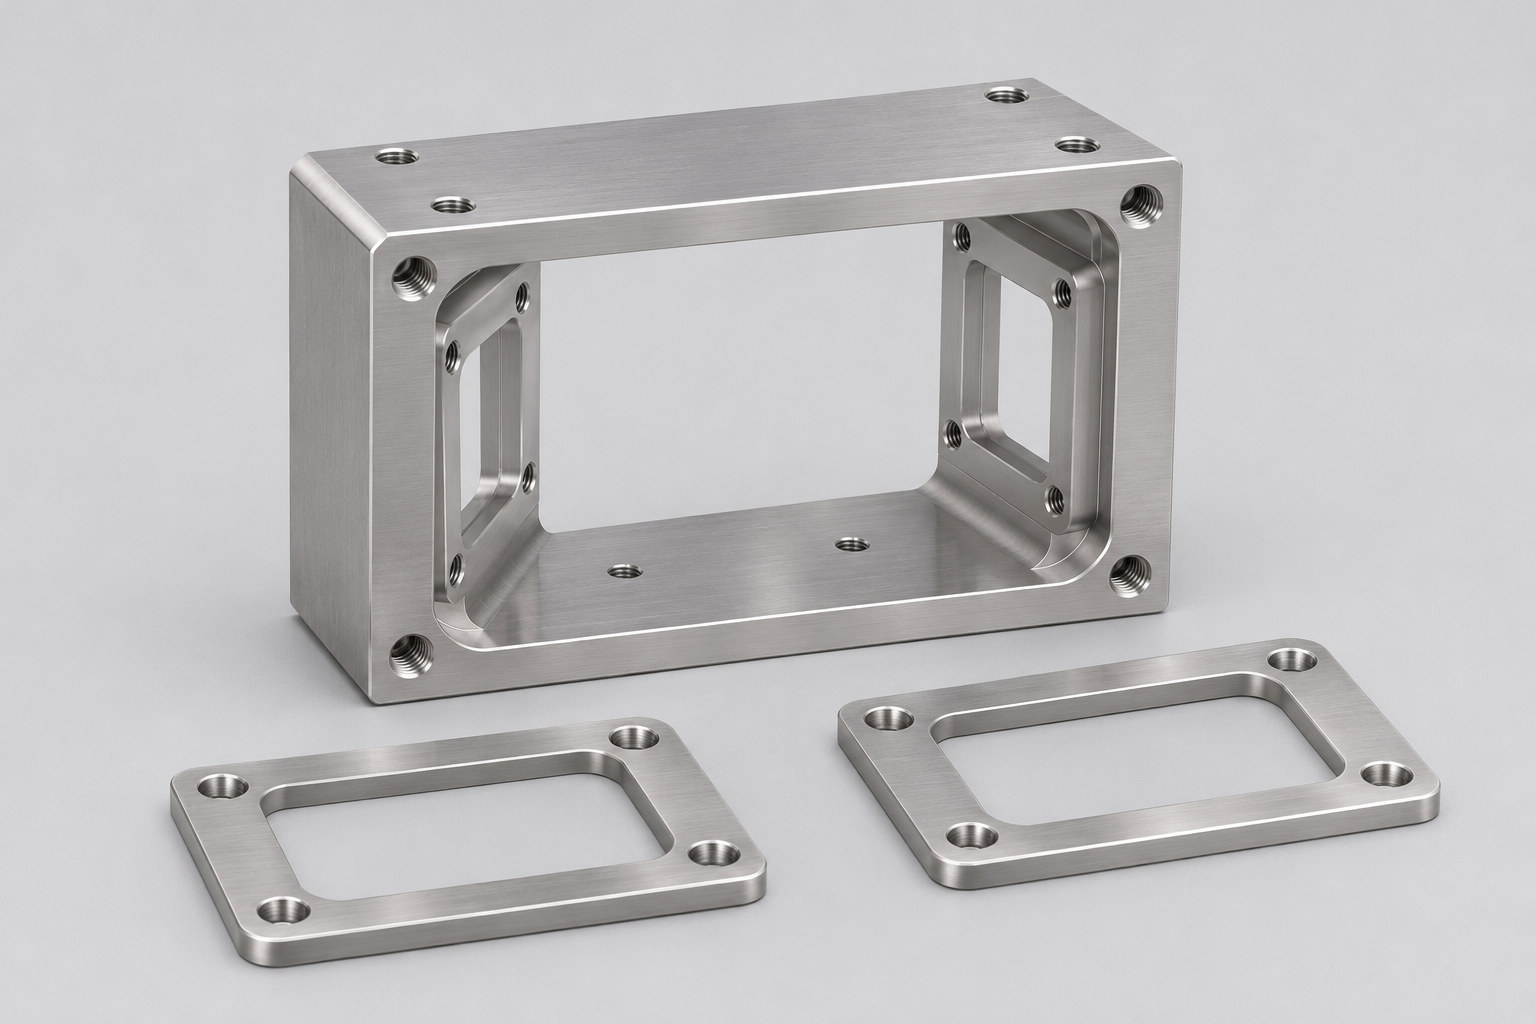
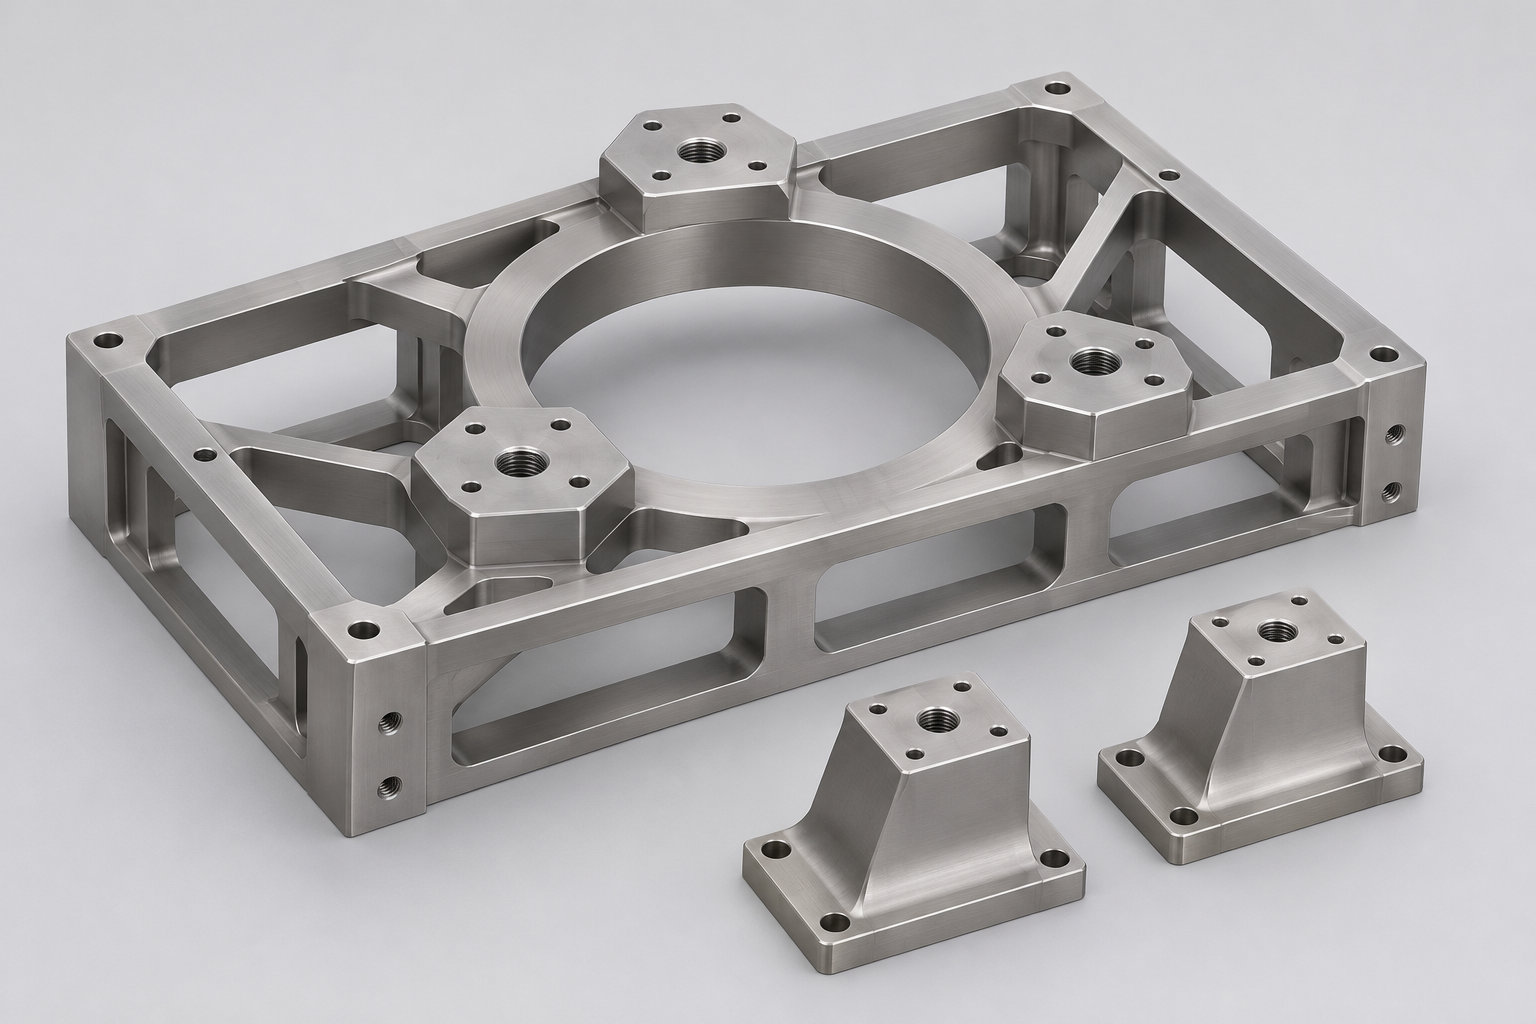
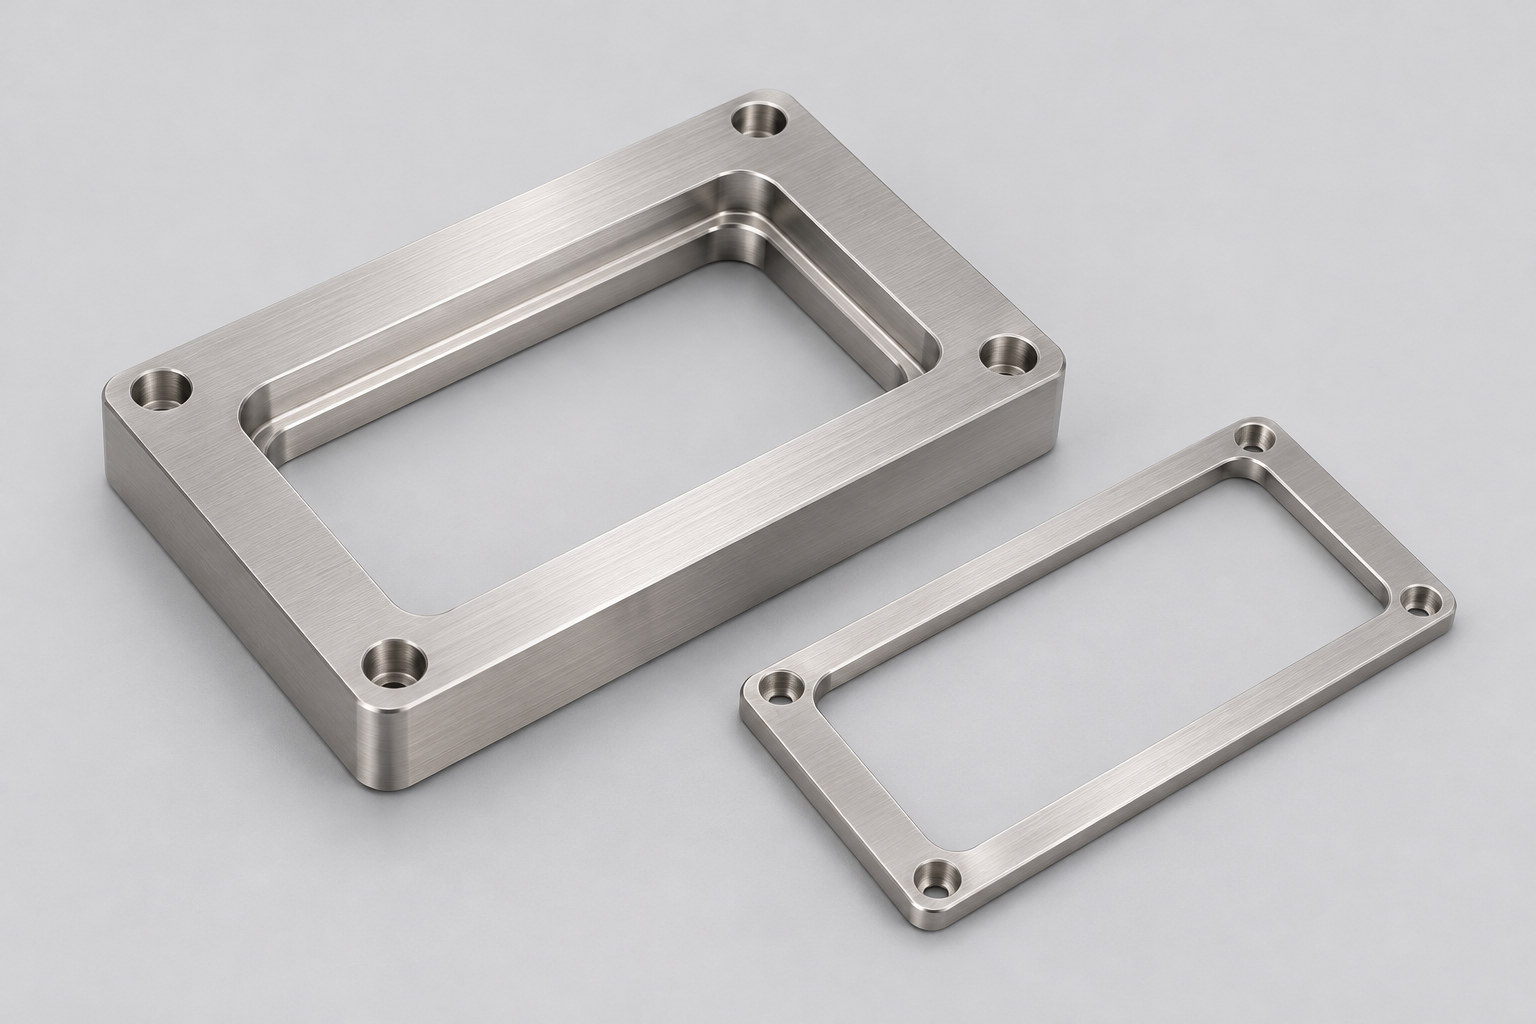
316L不锈钢样品池金属框架

316L不锈钢

样品池金属框架窗口安装面平行度参考≤0.001mm

对应窗口支撑、金属框架及连接结构定制。两侧窗口安装基准分别控制,配套约定的测量与表面要求,供客户核对金属框架的安装关系和验收状态。

不锈钢CNC加工
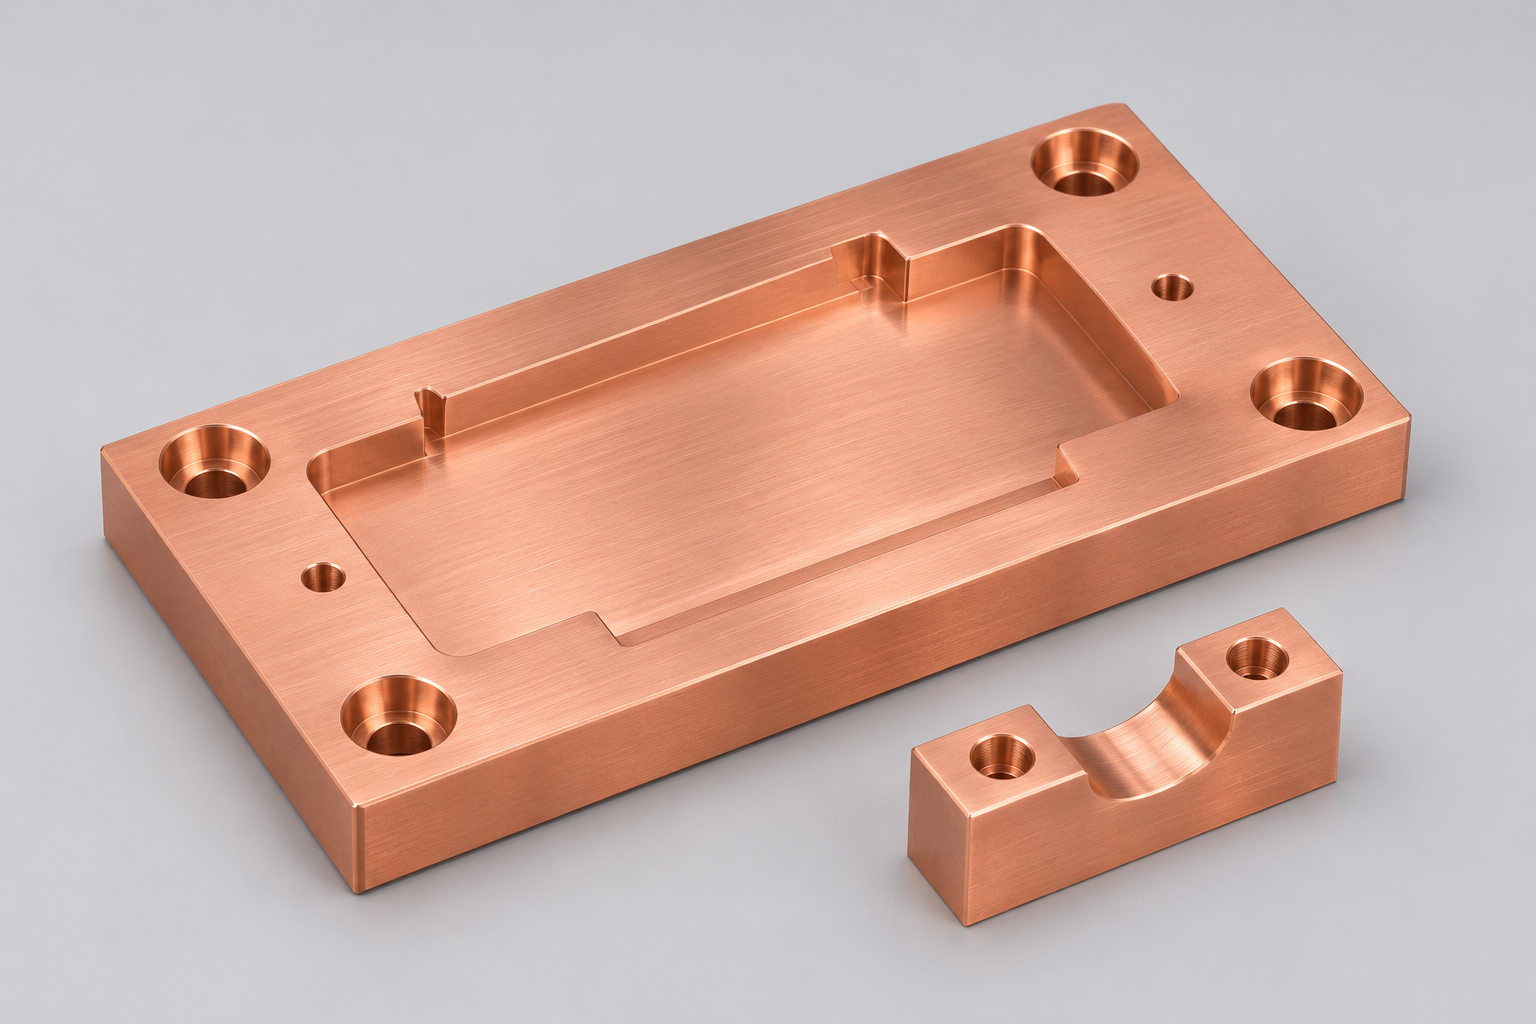
无氧铜激光安装基板与支撑块

C10200无氧铜

CNC+双面研磨配套,基板平面度参考≤0.0015mm

面向激光组件安装基板及金属支撑件,配套CNC加工与双面研磨,围绕安装面、连接位置和最终表面状态交付。工序范围与基板结果一并明确,便于工程核对安装条件。

更多铜件加工
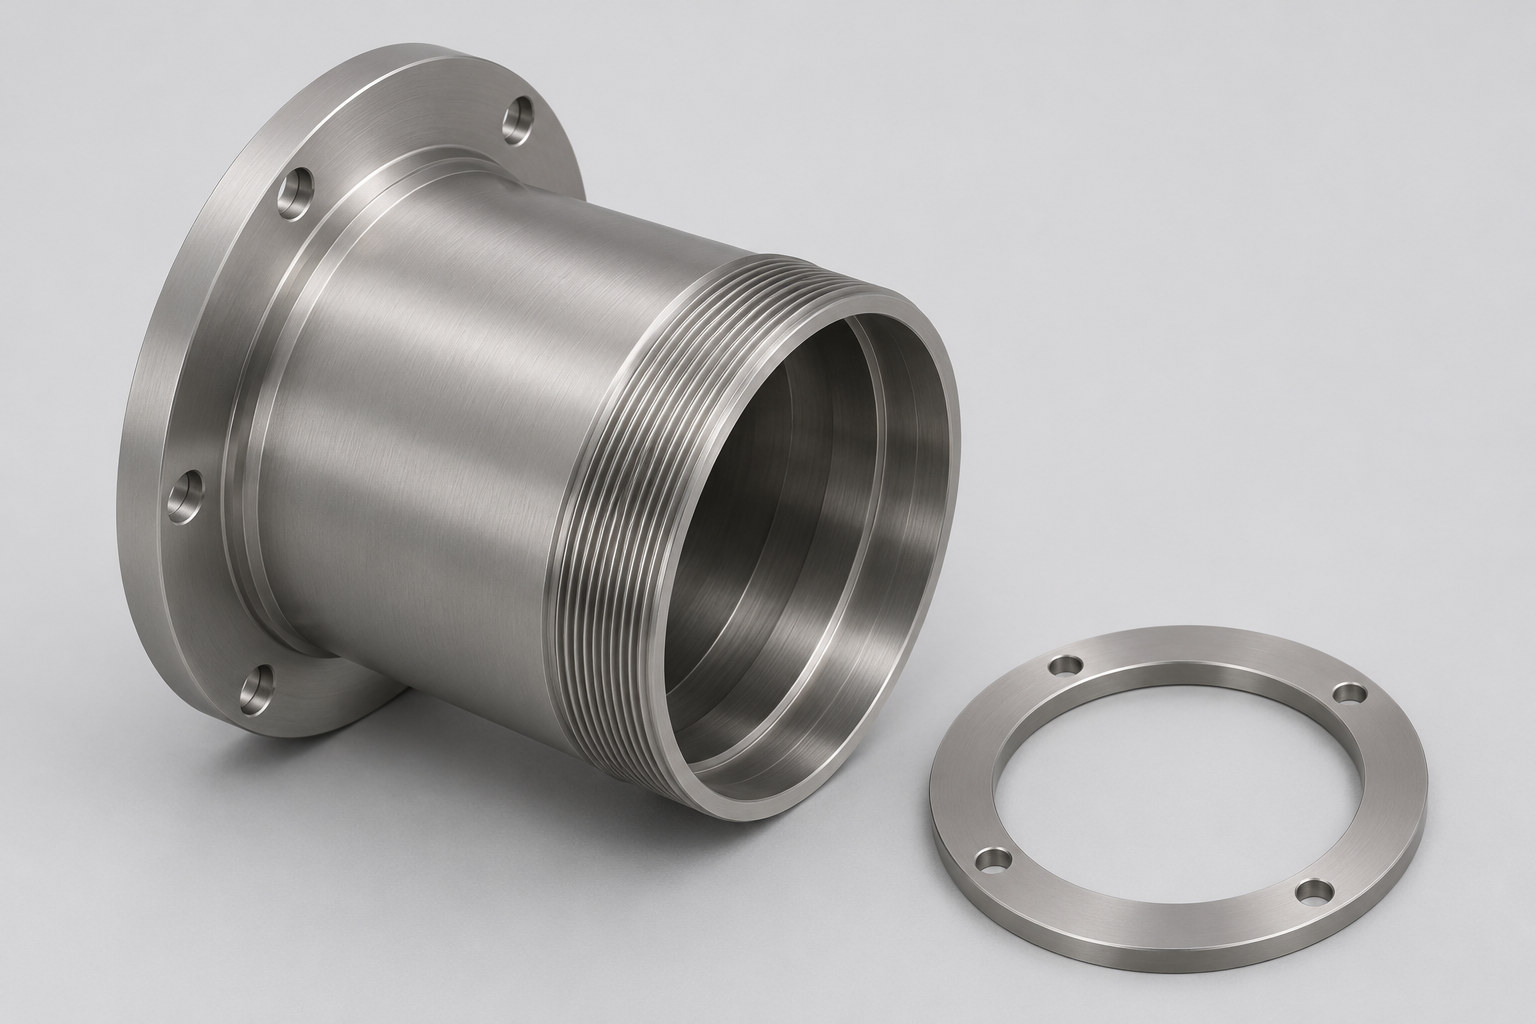
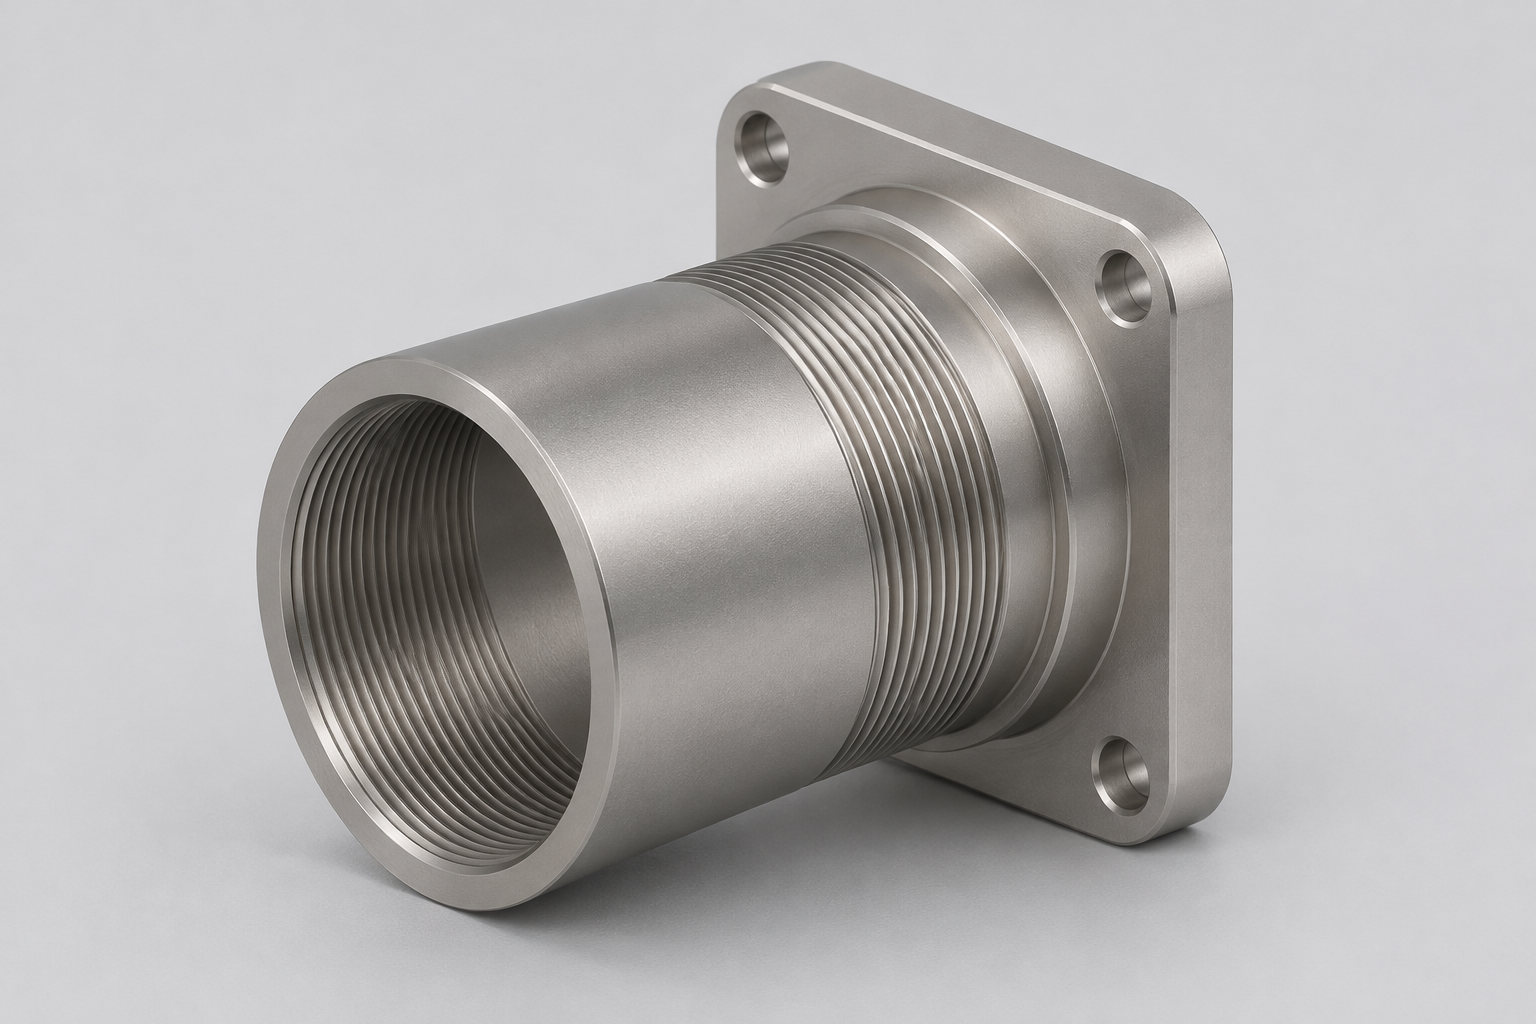
TC4钛合金镜筒壳体与法兰环

TC4钛合金

镜筒、法兰与支撑件专项加工方案

围绕专项光机结构的内孔、端面、法兰与连接位置匹配制造方案。材料状态、结构刚性及验收特征一并评估,形成对应的装夹、加工与尺寸验证建议。

钛合金CNC加工
4J36因瓦合金镜座支撑结构

4J36因瓦合金

镜座与基准支撑件专项加工方案

围绕镜座定位、基准面和支撑结构匹配加工要求,将材料状态、结构尺寸及使用工况交给工程评估。明确关键特征及验证方法,让材料选择与实际零件验收保持对应。

光学配件表面处理

伟迈特CNC加工配套普通阳极、硬质阳极、喷砂、化学镀镍、钝化与抛光,分别匹配光路内壁、外观面及精密配合区域。镜筒内壁纹理与25μm哑黑硬质阳极组合的反光率参考≤6%;非光路外观件普通阳极膜厚参考8–12μm,金属密封面抛光参考Ra≤0.2μm。加工、外协管理与回厂检验统一对接,膜层效果与处理后孔径、螺纹、定位面一并核对,让配件的表面功能与装配状态共同纳入交付要求。

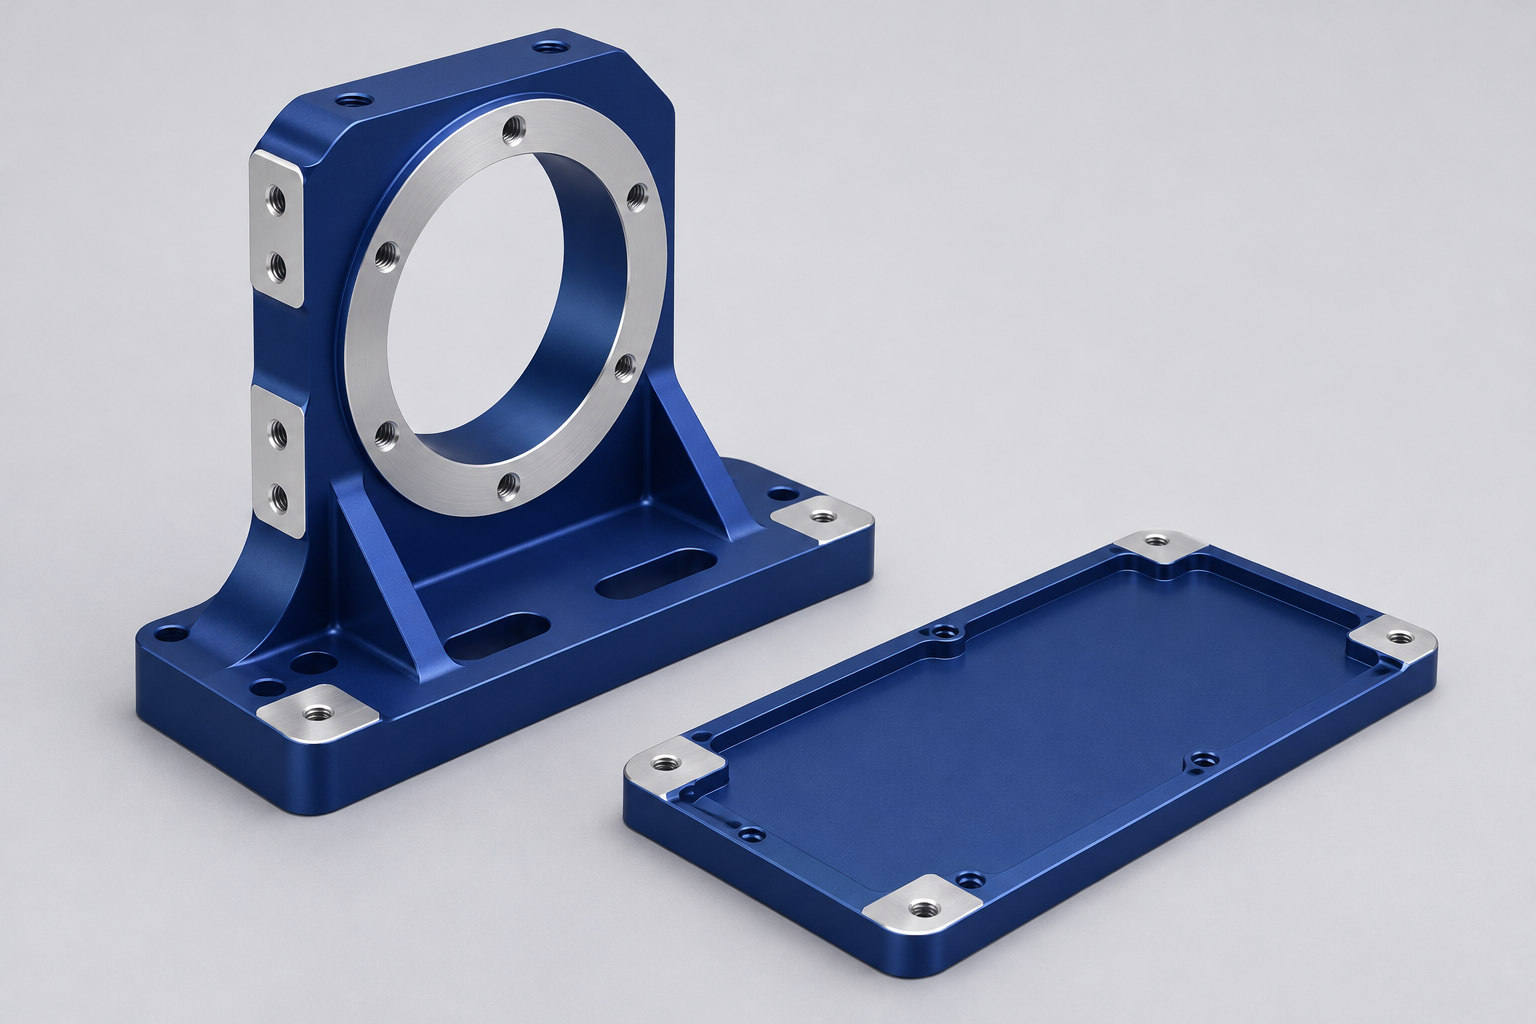
普通阳极氧化铝合金支架和盖板

普通阳极氧化

非光路外观件膜厚参考8–12μm

适用于铝合金外部壳体与支架的指定外观区域。外观颜色、封样及连接配合面分别明确,结合处理前后尺寸核对,让外部防护与配件装配要求共同落实。

哑黑硬质阳极镜筒与连接环

硬质阳极氧化

镜筒内壁纹理+25μm哑黑硬质阳极组合,反光率参考≤6%

对应镜筒内壁的组合处理要求,纹理、膜层和指定检测条件一起确定。光路内壁与安装配合面分区域管理,交付状态同时对应表面功能、膜厚及装配要求。

细喷砂铝合金基座与壳体

喷砂

砂纹与后续表面处理配套,外观按封样验收

适用于金属外壳和外部支架的砂纹区域。砂纹要求、后续阳极及颜色以同一外观要求衔接,结合封样核对纹理与表面状态,减少加工和处理交接中的遗漏。

化学镀镍金属螺纹套与法兰

化学镀镍

指定镀层与处理后配合尺寸一并核对

围绕适用金属配件的连接、螺纹及指定表面区域配套镀镍。将镀层规范、遮蔽范围和孔径、螺纹配合要求放在同一制造范围中,交付后按约定状态验收。

钝化不锈钢安装框架

钝化

不锈钢表面状态与安装基准分别验收

适配不锈钢金属框架与连接件的指定处理区域。表面防护、清洗和精密安装面分别明确要求,材料与处理状态保持对应,客户可按部位核对最终交付状态。

密封面抛光金属法兰与支撑环

抛光

金属密封配合面粗糙度参考Ra≤0.2μm

用于指定金属密封面及适用O型圈槽,围绕接触位置核对去除量、边缘和最终表面状态。密封接触面与光路消光内壁分别处理,约定的粗糙度结果对应实际功能区域。

14种表面处理统一外协管理与回厂检验,膜层、外观和处理后配合围绕同一零件要求衔接。

  • 阳极氧化
  • 镀镍
  • 镀锌
  • 镀铬
  • 镀金
  • 镀银
  • 钝化
  • PVD
  • 喷砂
  • 拉丝
  • 抛光
  • 粉末喷涂
  • 电解抛光
  • 发黑
表面处理技术资料

光学零件检测与认证

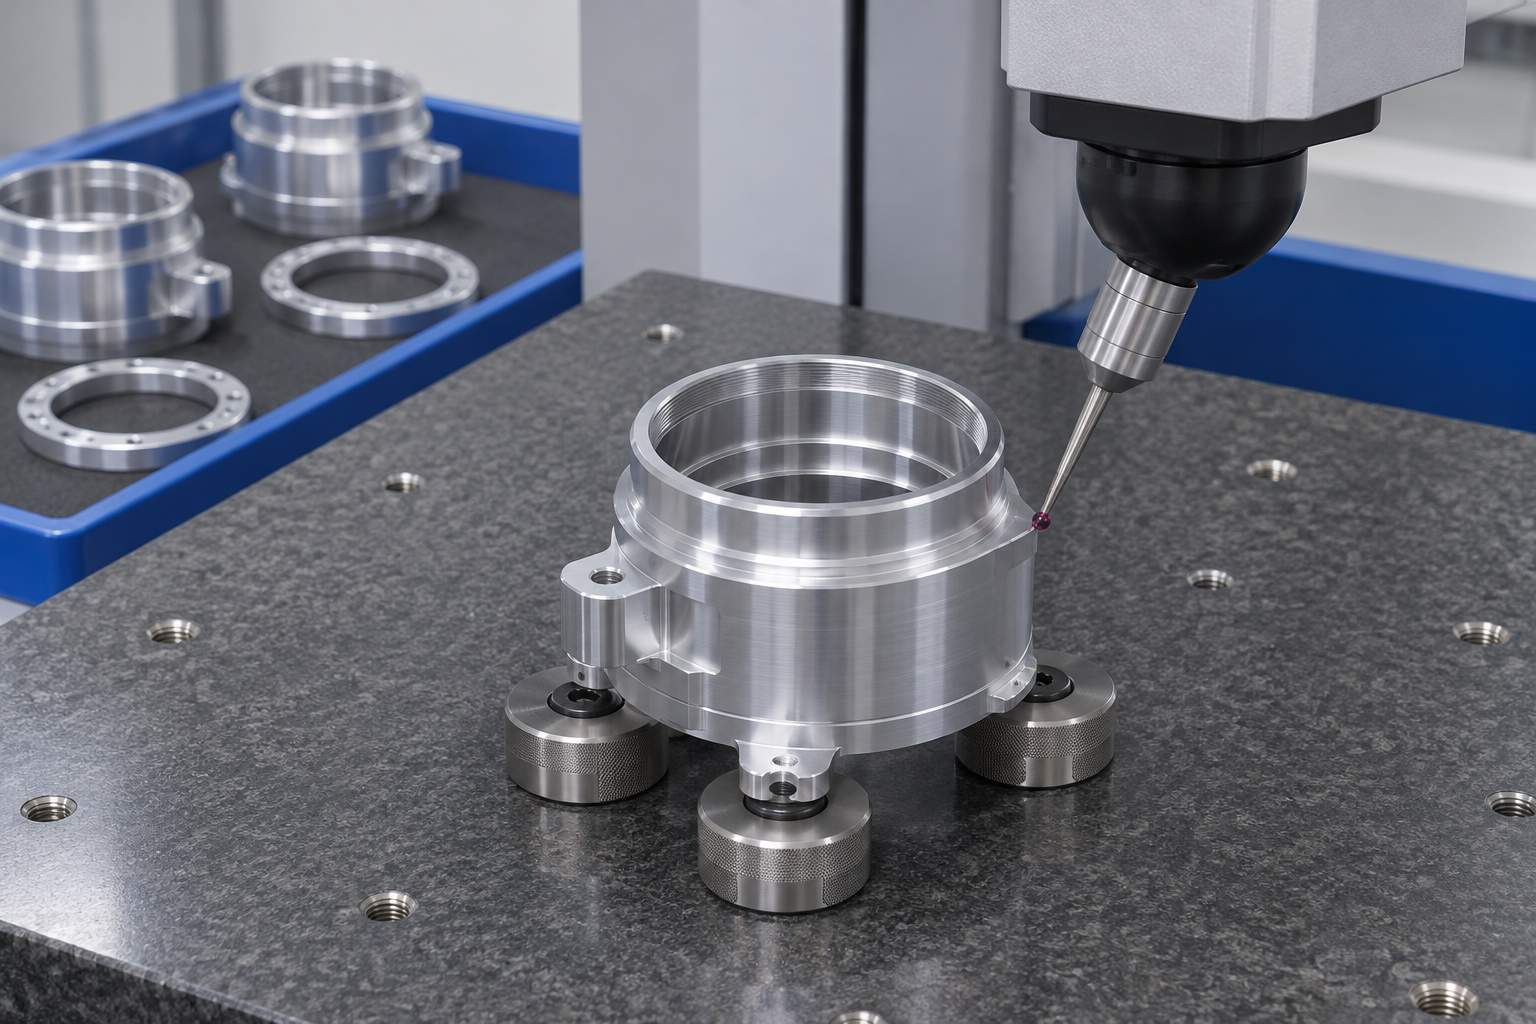
3台CMM、5台影像测量仪、3台粗糙度仪及200+件量具,分别支持尺寸、孔系、形位和表面要求验证,交付约定检测结果与对应批次资料。

验收特征 测量资源 客户所得
孔系、安装面与形位 CMM三坐标 约定尺寸与形位结果,对应图纸基准和零件状态
适用轮廓与尺寸特征 影像测量仪及适用量具 约定部位的尺寸记录,对应测量范围
指定金属接触面 粗糙度仪 约定部位、方向及状态的表面测量结果


三次元测量设备表面粗糙度测量仪
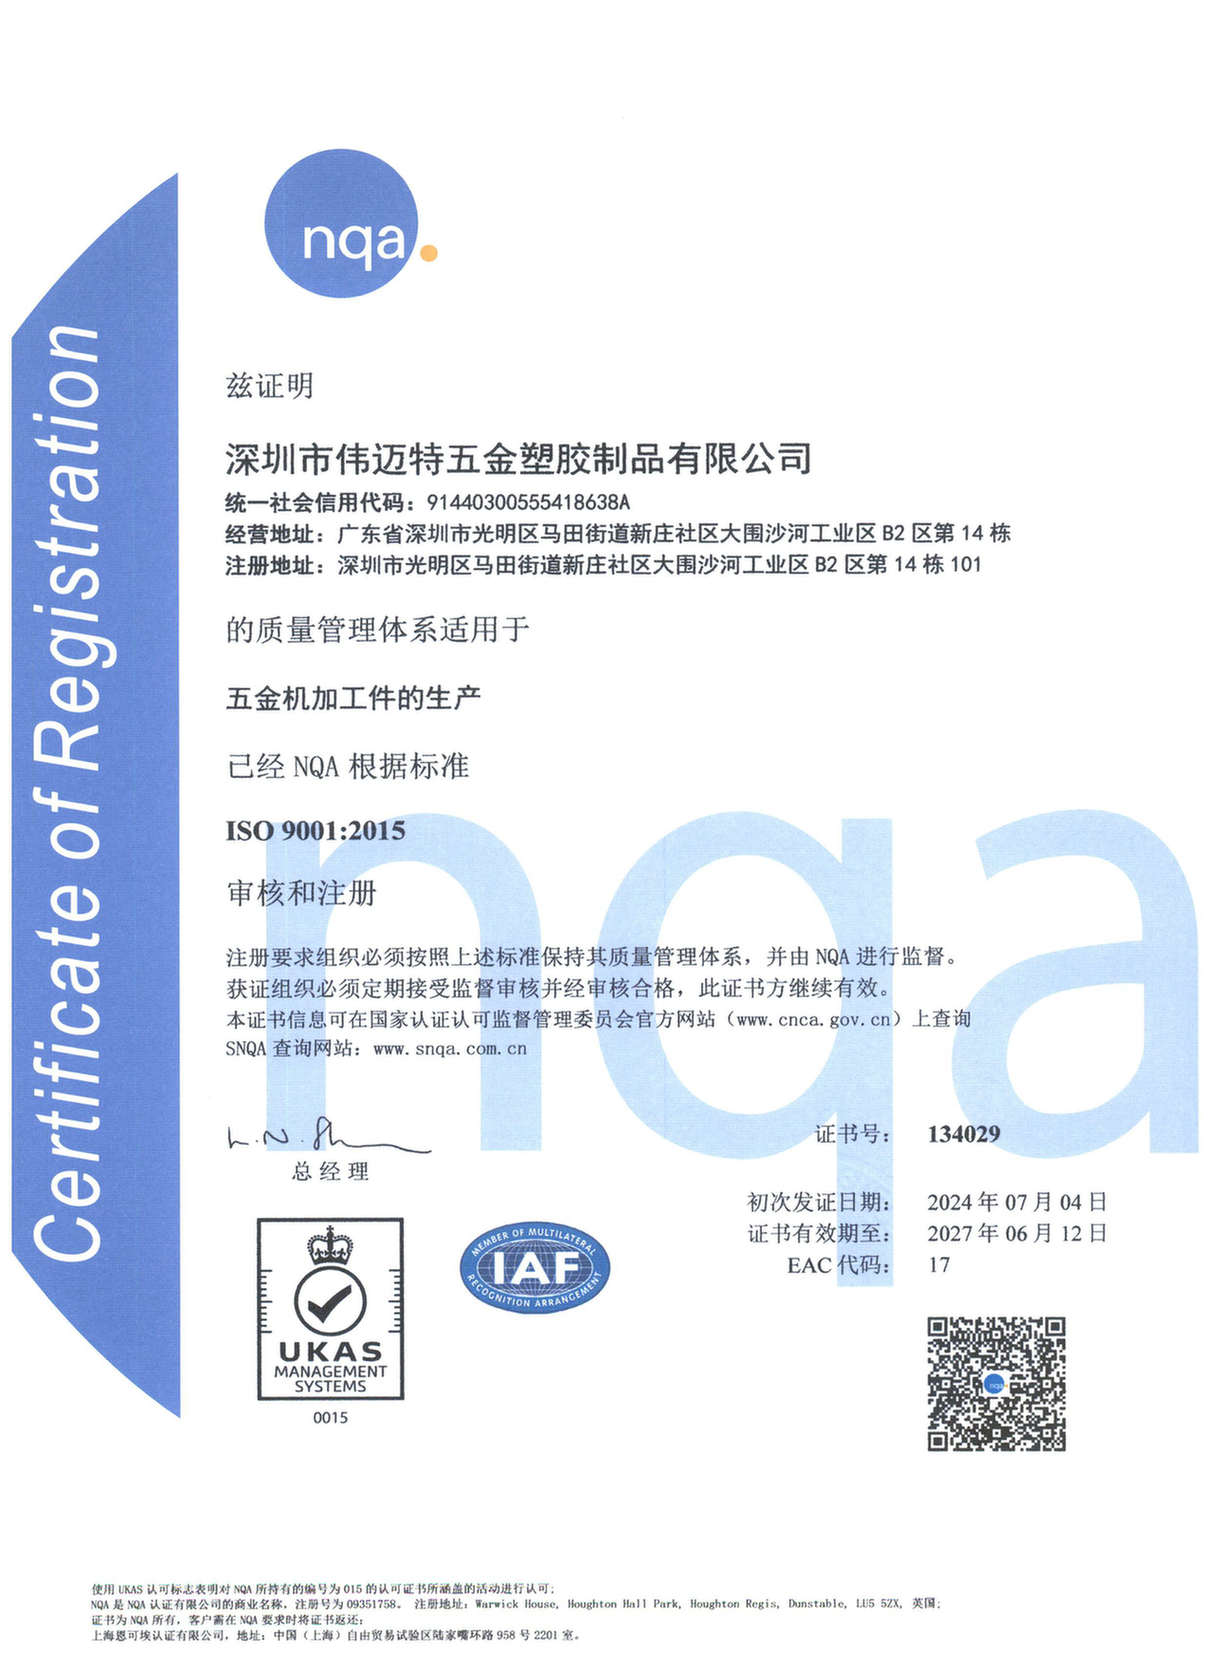
深圳市伟迈特ISO 9001:2015质量管理体系证书

ISO 9001:2015

证书号134029;持证主体:深圳市伟迈特五金塑胶制品有限公司;范围:五金机加工件的生产;证载到期日2027年6月12日。

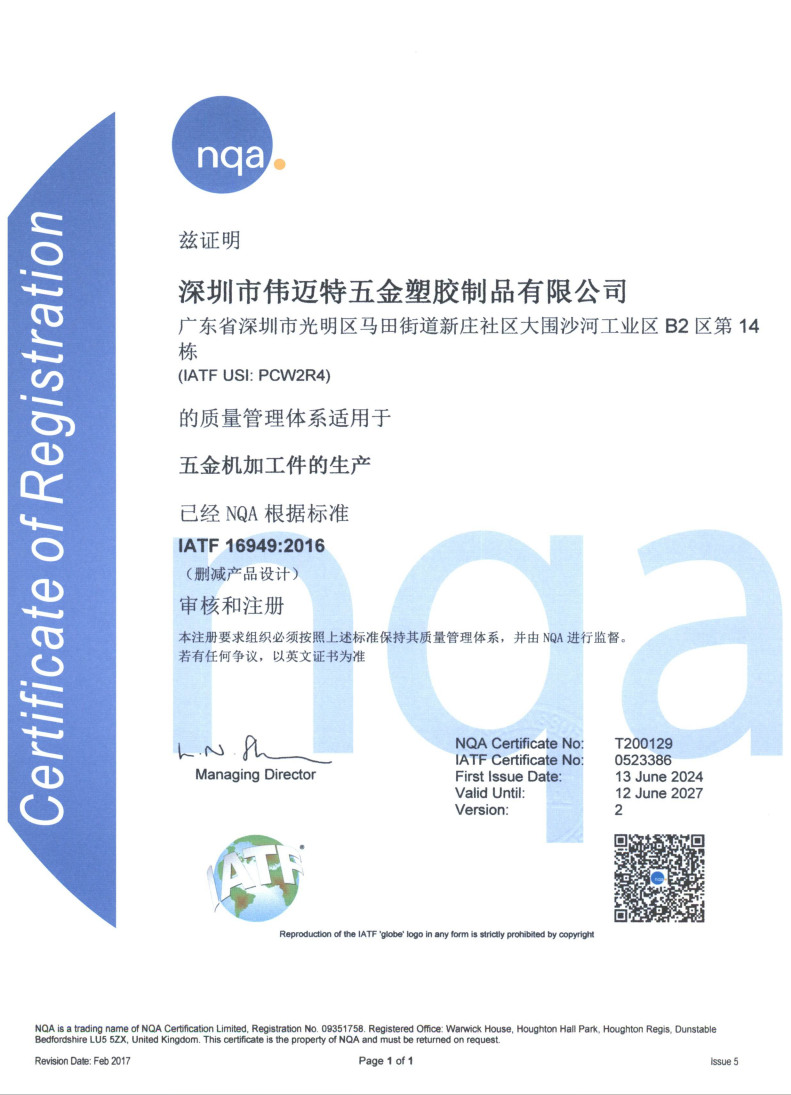
深圳市伟迈特IATF 16949:2016质量管理体系证书

IATF 16949:2016

NQA证书号T200129,IATF编号0523386;持证主体:深圳市伟迈特五金塑胶制品有限公司;范围:五金机加工件的生产,删减产品设计;证载到期日2027年6月12日。

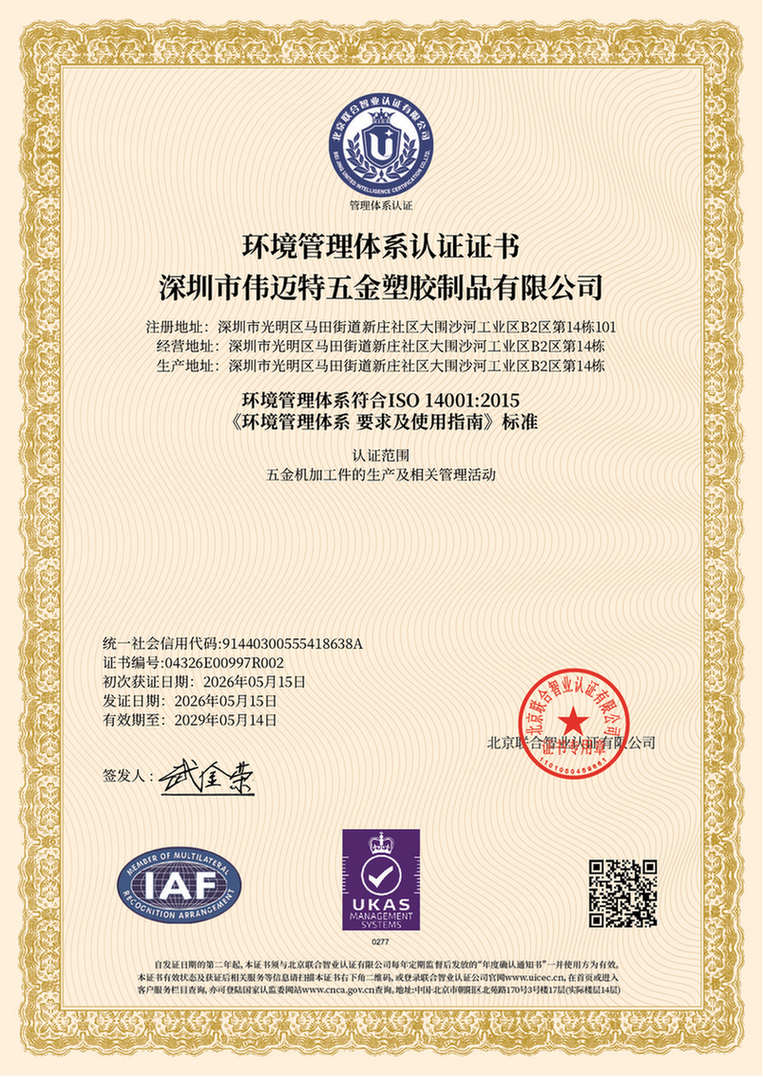
深圳市伟迈特ISO 14001:2015环境管理体系证书中文页

ISO 14001:2015

证书号04326E00997R002;持证主体:深圳市伟迈特五金塑胶制品有限公司;范围:五金机加工件的生产及相关管理活动;证载到期日2029年5月14日。

光学零件加工品控

材料、首件、过程、表处与出货状态贯穿12道品控,约定的IQC、FA、过程与放行记录对应零件批次。工程、品质与制造要求共同衔接,让尺寸、表面和交付资料能够定位到相应环节。

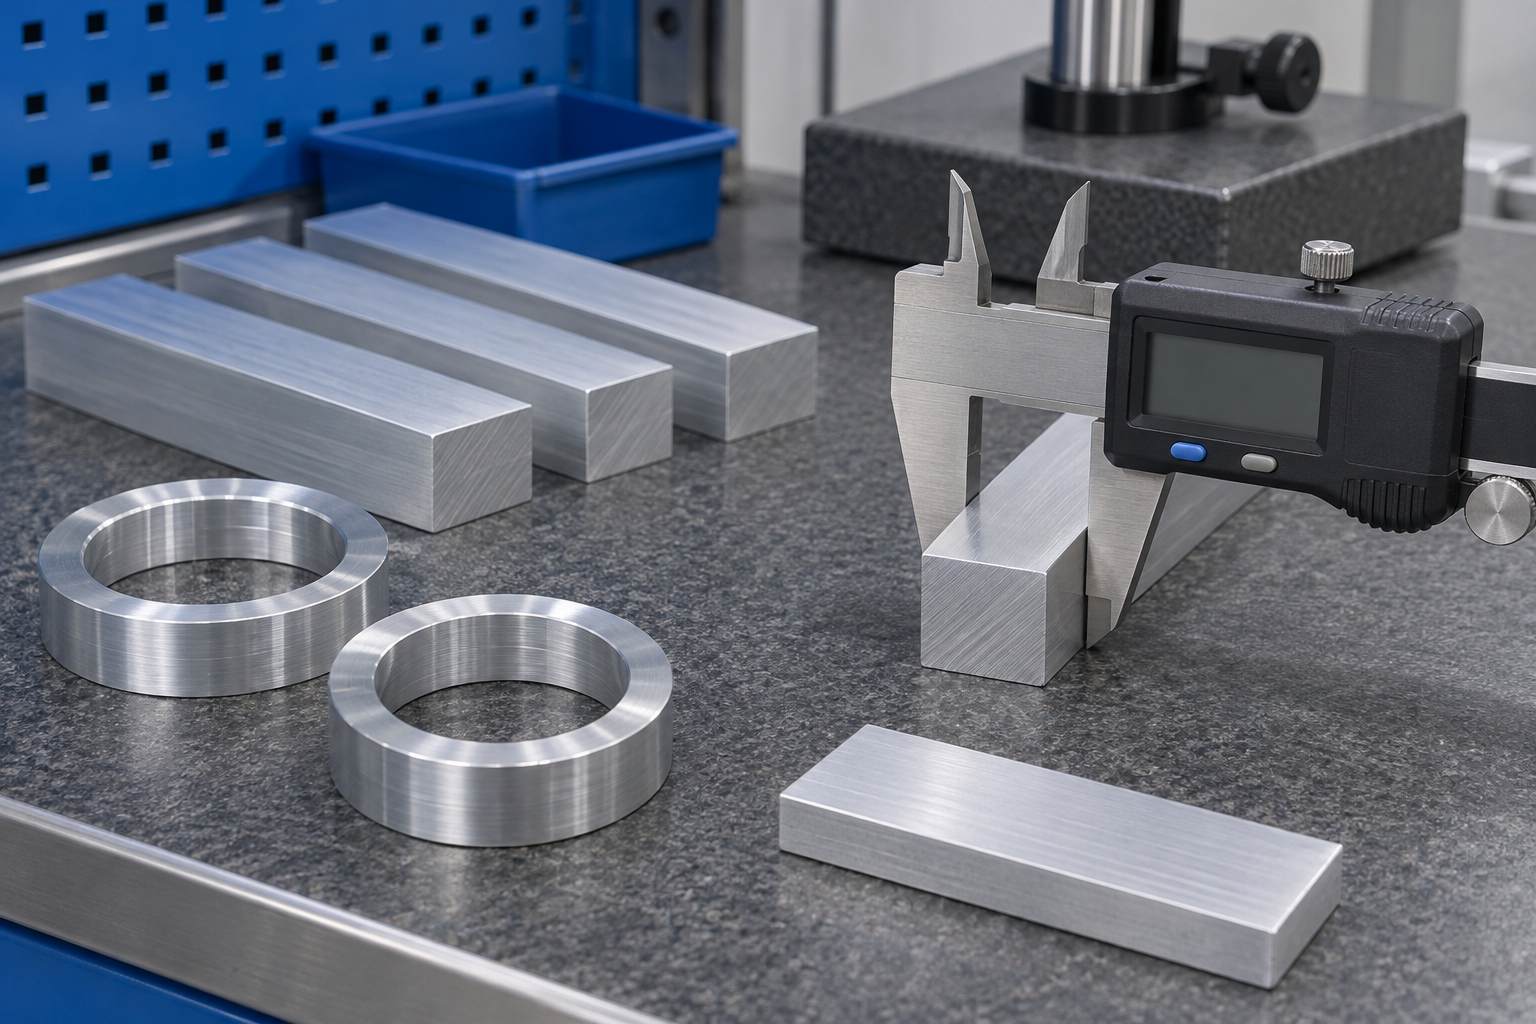
  1. 卡尺检查光学金属配件毛坯与来料尺寸

    01来料检验

    材质、炉批及约定来料特征对应IQC记录,确认投入材料状态。

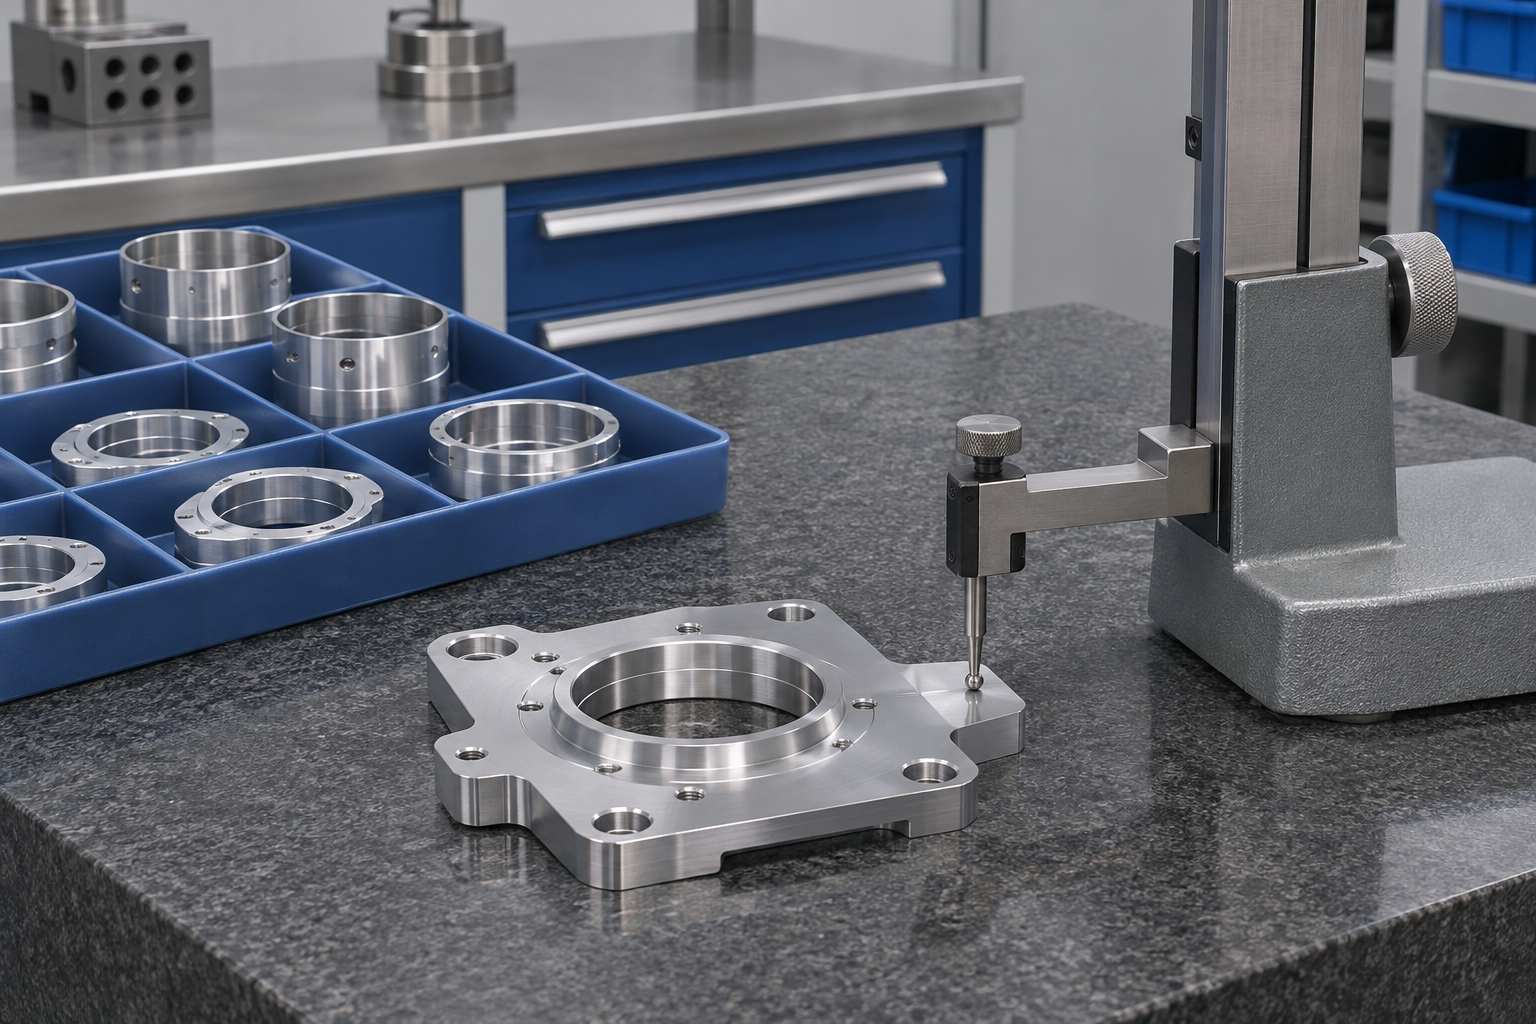
  2. 三坐标测量光学金属配件的首件特征

    02首件确认

    首件按约定特征检测,FA结果与批准状态连接本批制造要求。

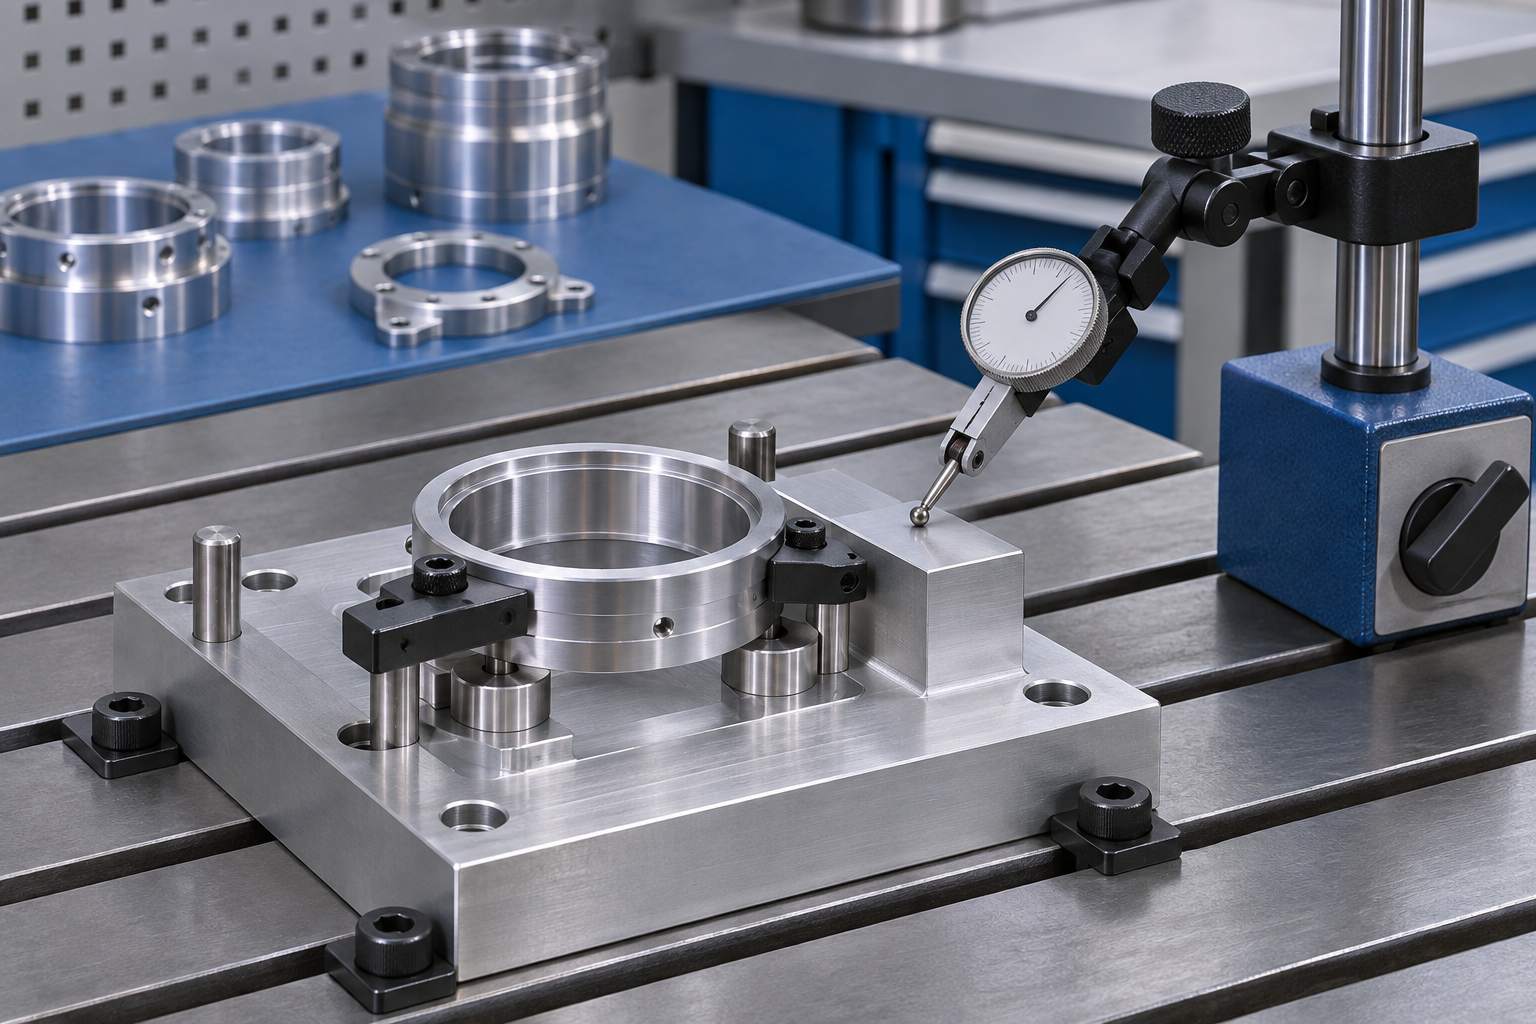
  3. 百分表核对光学零件装夹定位与支撑

    03夹具校验

    定位、支撑和夹持检查对应夹具点检,保持加工基准可核对。

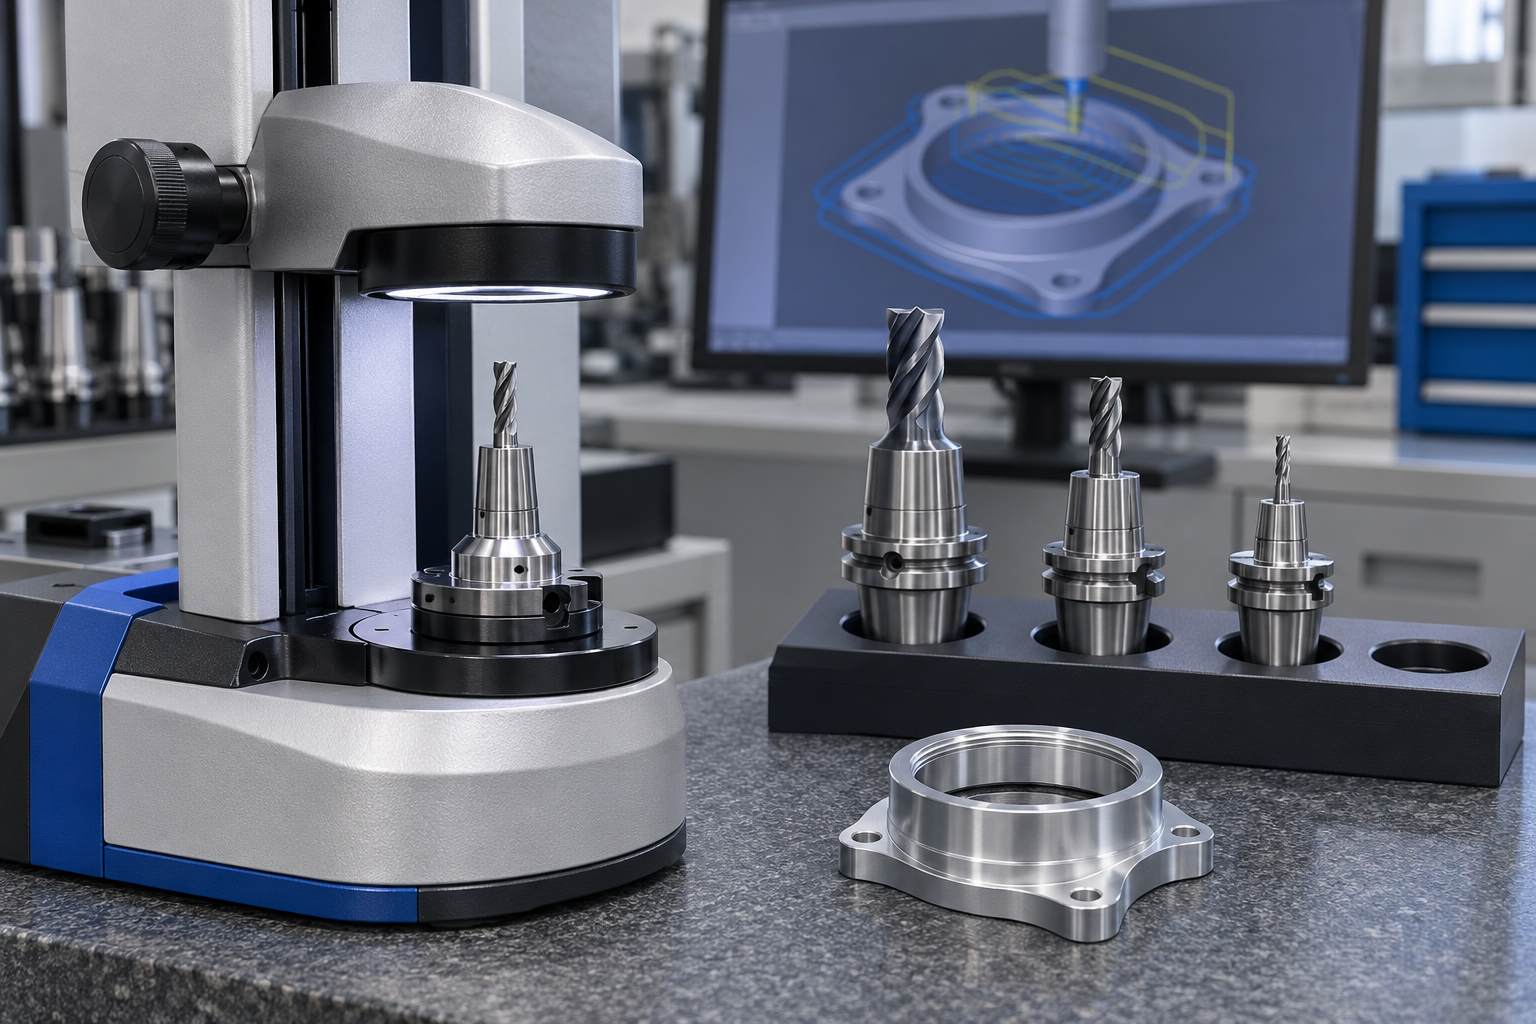
  4. 刀具预调仪核对CNC刀具状态

    04刀具管理

    刀具状态、适用寿命管理与程序版本衔接,关键变化纳入复核。

  5. CNC机床粗加工光学金属配件毛坯

    05粗加工与必要去应力

    粗精加工和必要去应力按材料及结构匹配,工序状态对应本零件制造路线。

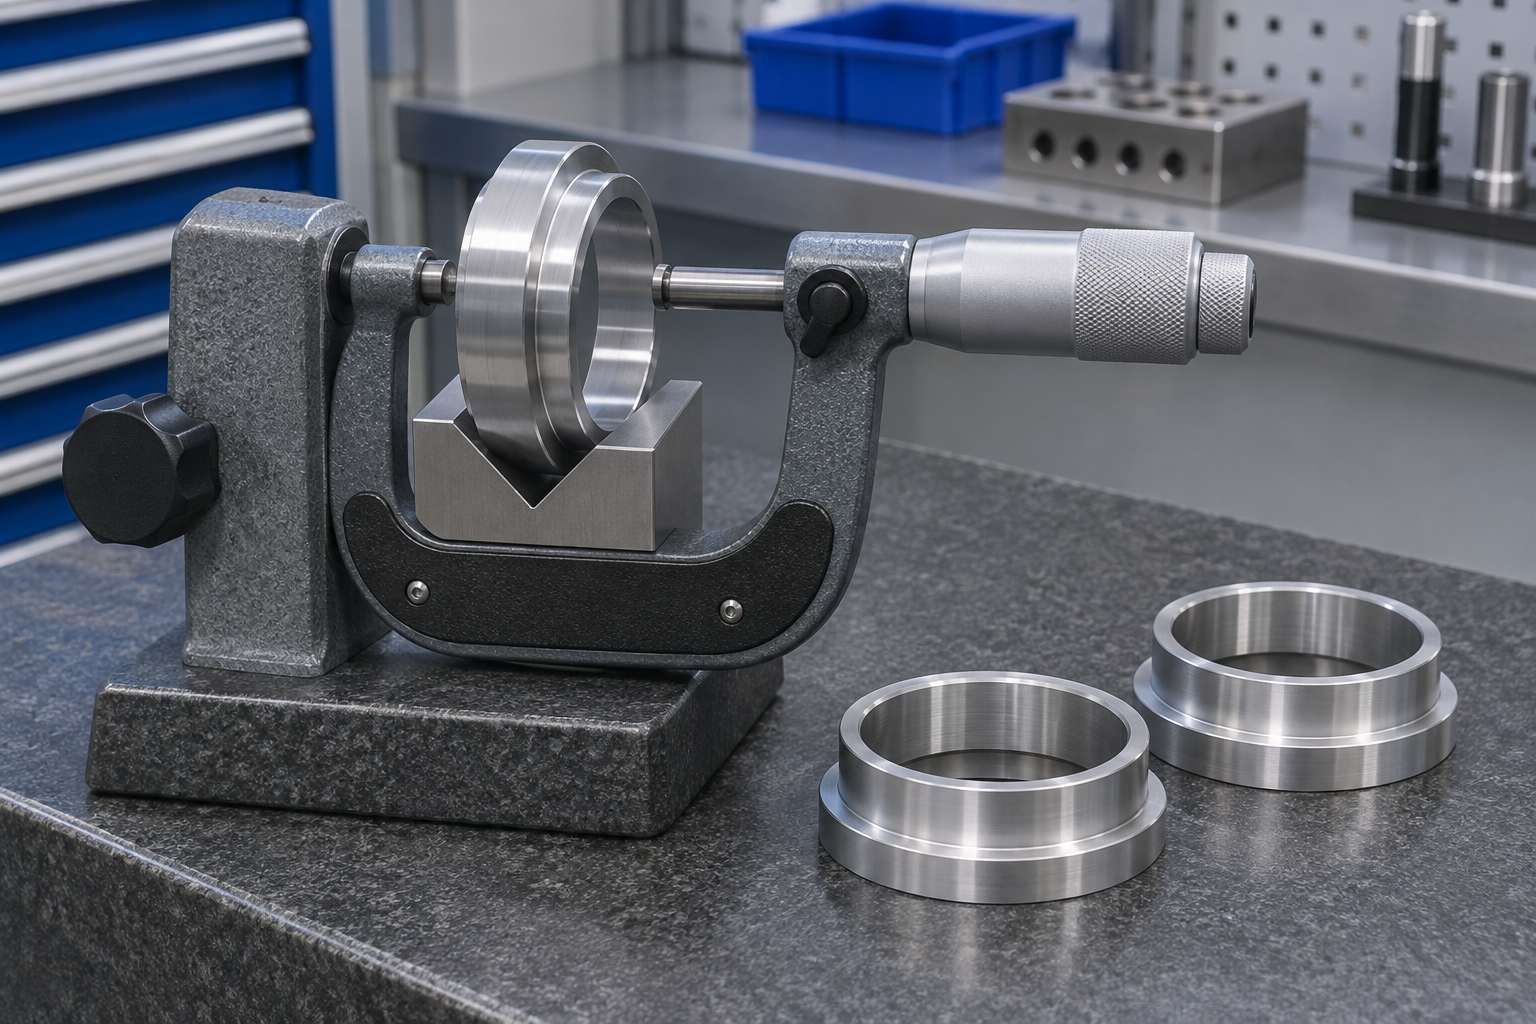
  6. 使用千分尺巡检光学金属配件的外径

    06过程巡检

    关键特征过程结果按控制计划记录,发现偏差时核对受影响范围。

  7. 使用卡尺自检光学金属配件尺寸

    07操作自检

    操作自检按约定范围留存结果,衔接对应工序的尺寸与外观状态。

  8. 光学金属配件在分隔托盘中转序

    08工序转序

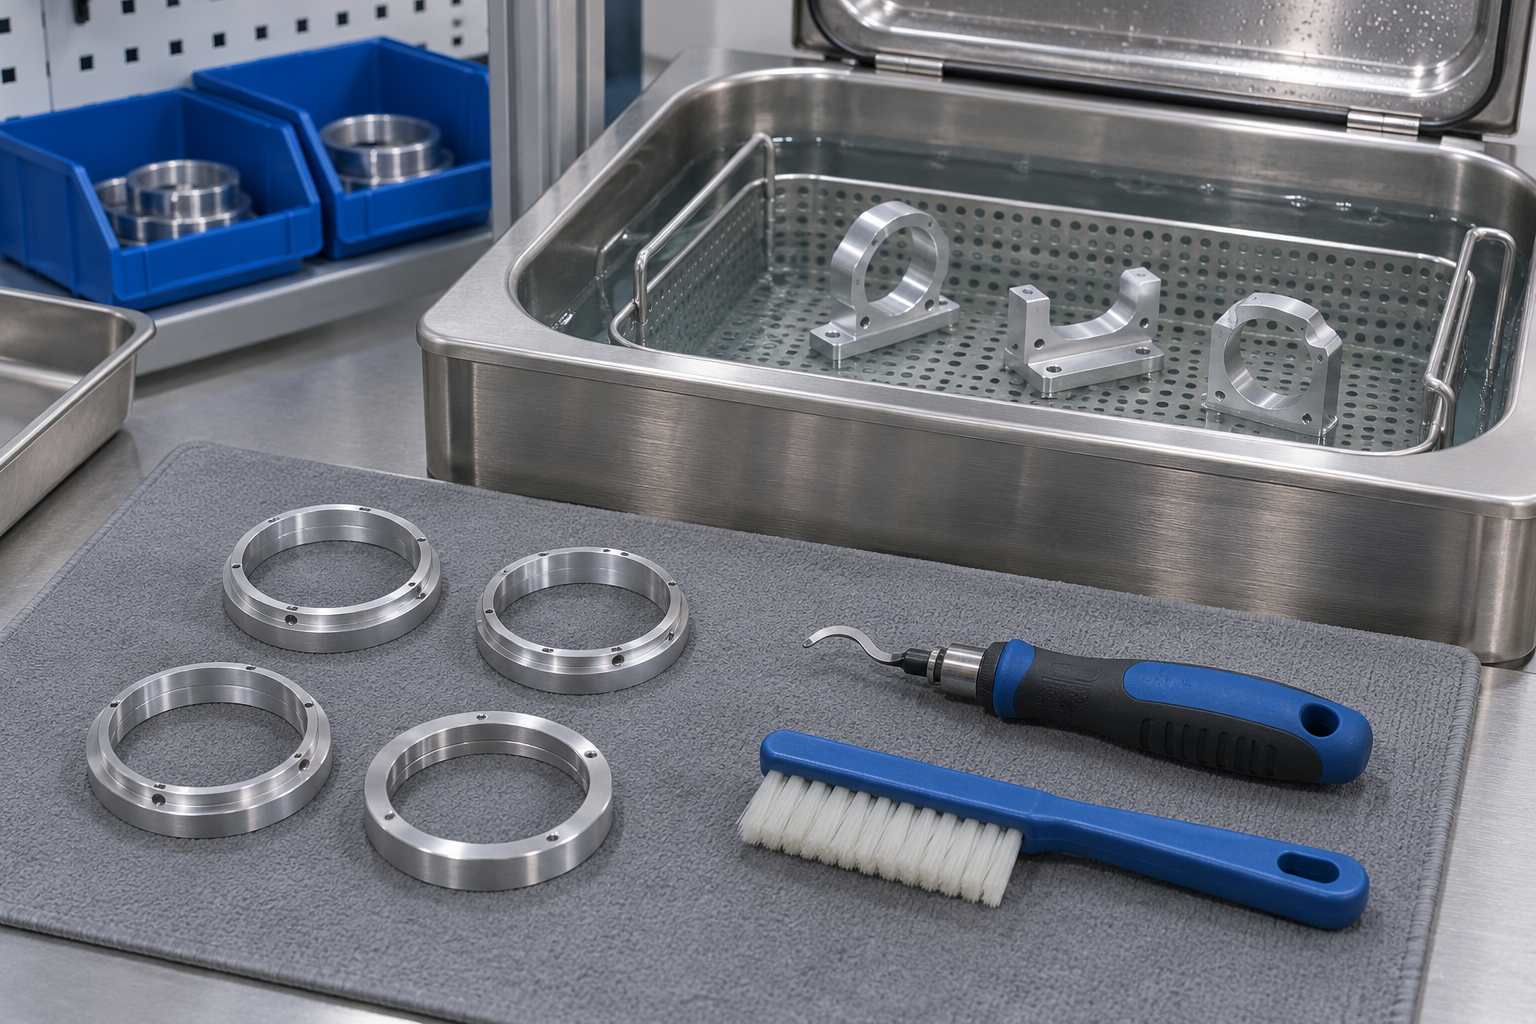
    上工序状态、批次与流转签核保持对应,转序依据清楚。

  9. 光学金属配件去毛刺后的清洗工序

    09去毛刺与清洗

    边缘毛刺与清洁状态按约定检查,清洁记录对应配件交付要求。

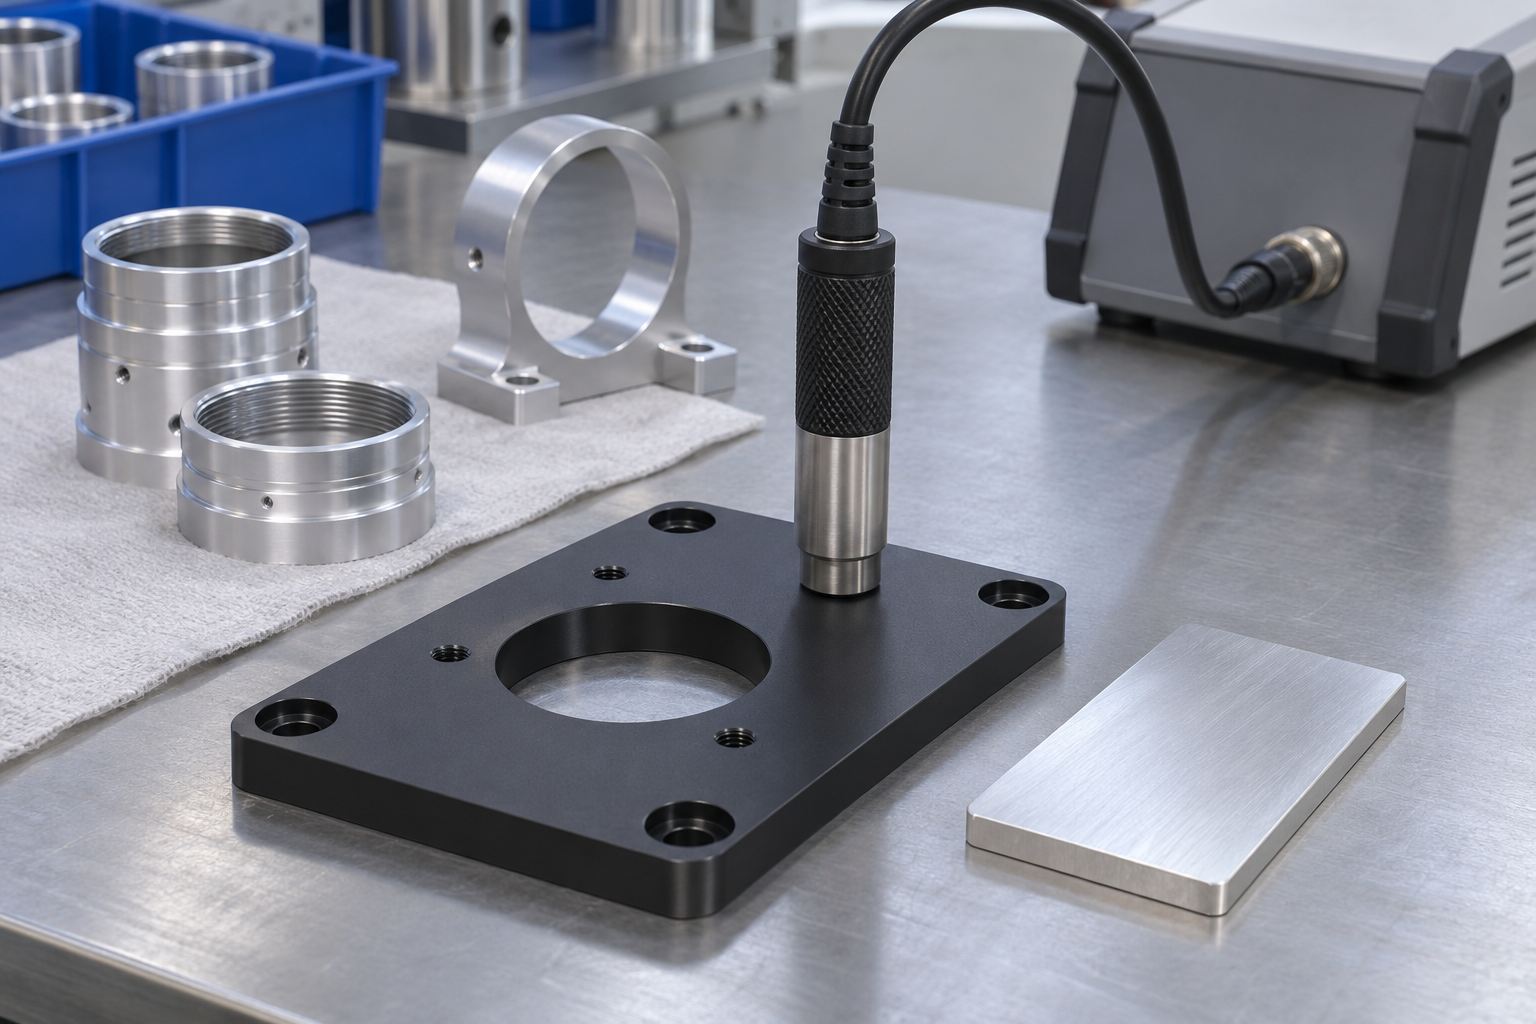
  10. 使用膜厚检测仪核对光学配件表面处理状态

    10表面处理检验

    外协回厂核对约定膜层、外观及处理后配合状态,衔接表处记录。

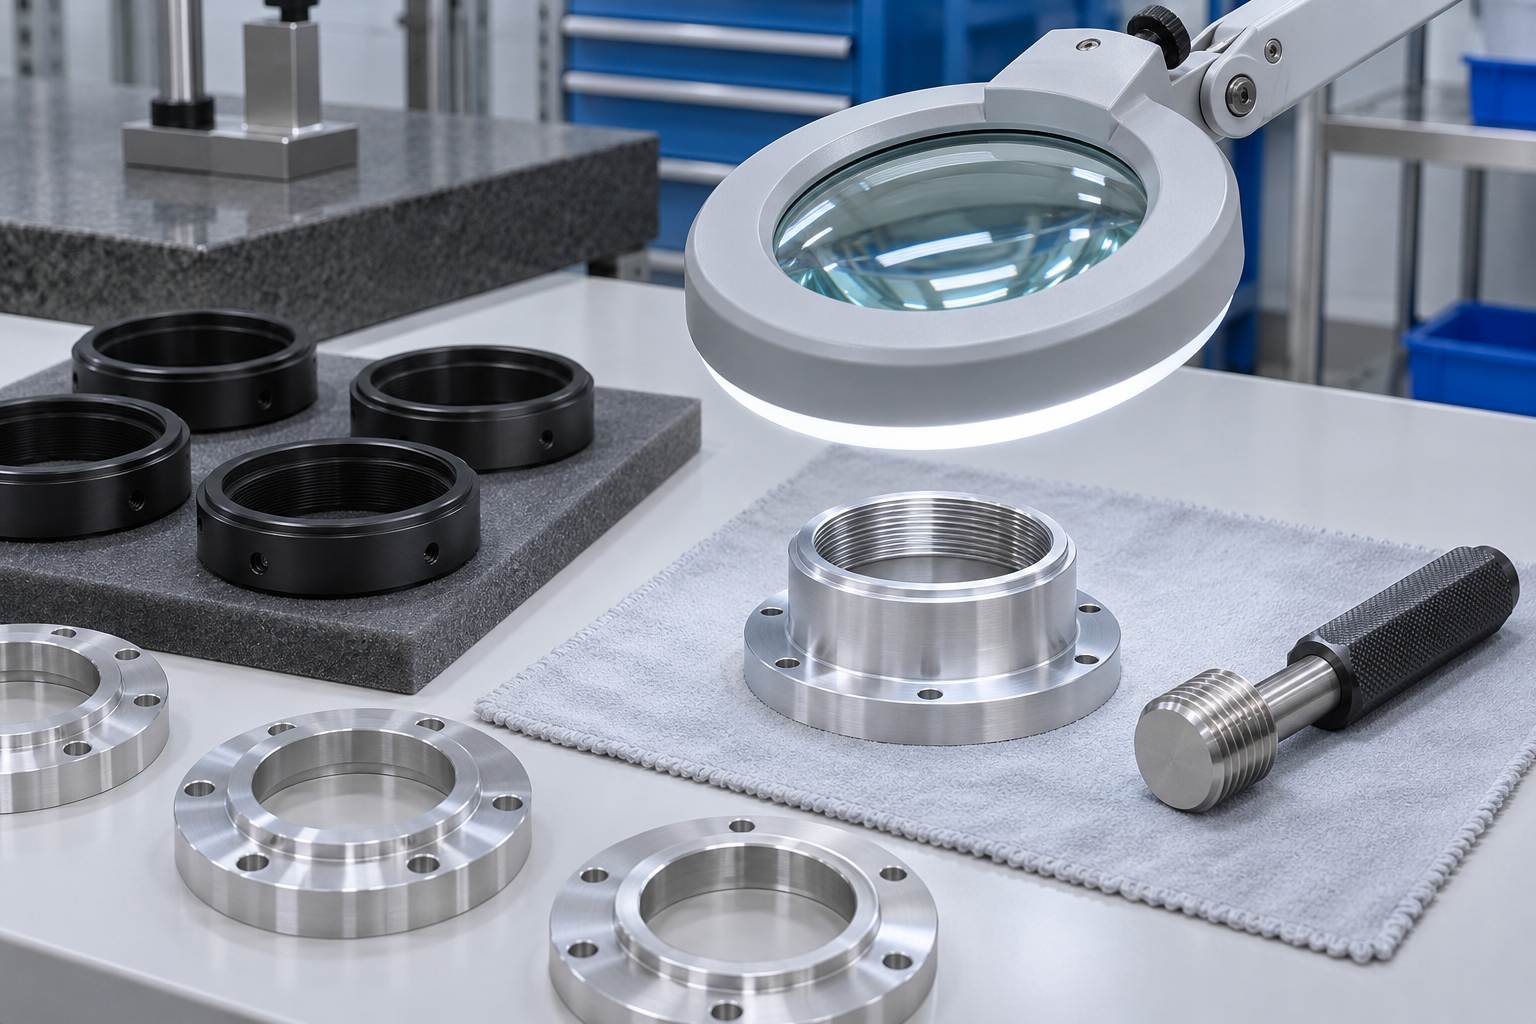
  11. 放大检测光学金属配件成品表面

    11成品检验

    成品按最终交付状态核对约定特征,结果对应FQC记录。

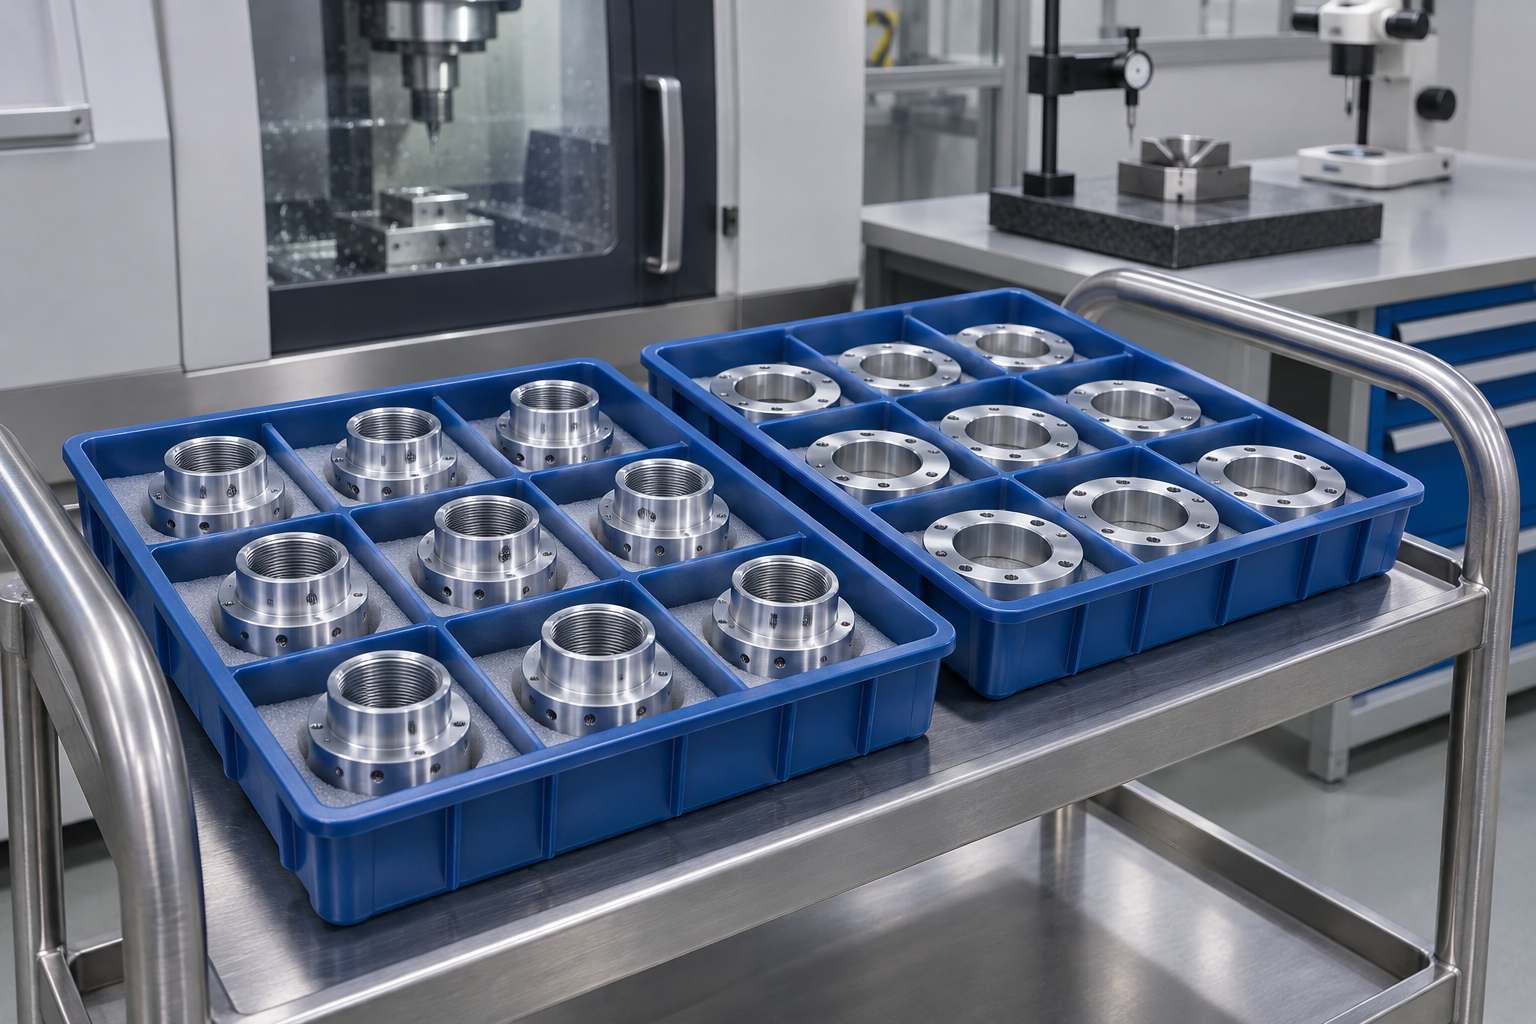
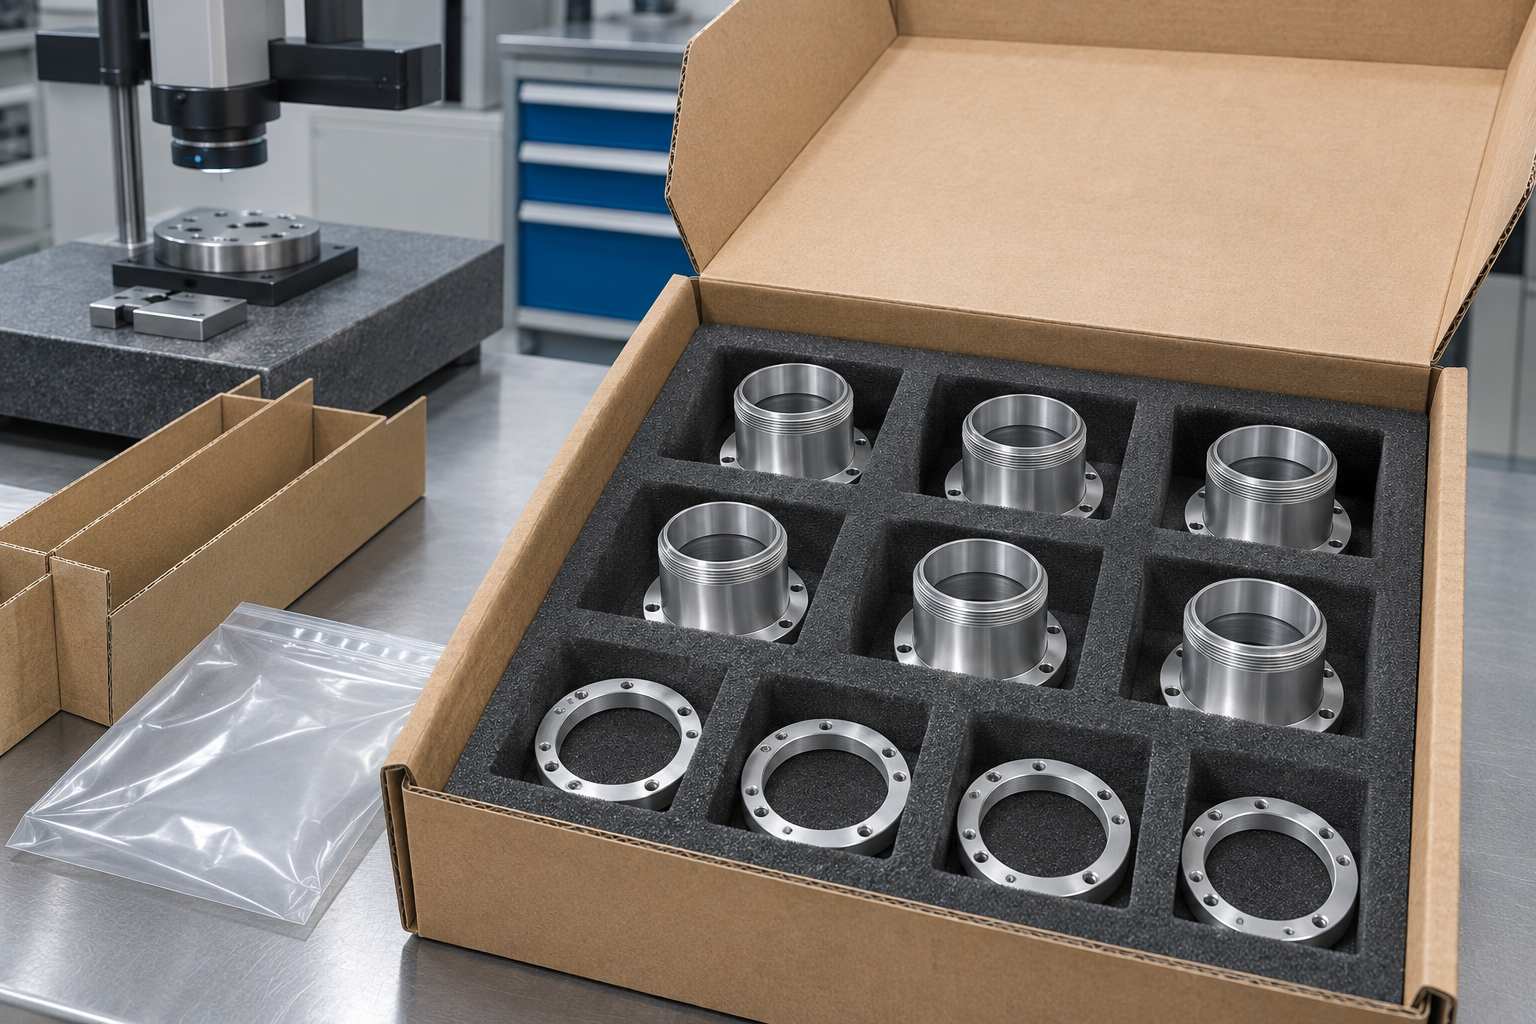
  12. 光学金属配件出货前的分隔包装检查

    12出货放行

    包装、标识、批次及随货资料一起核对,按批准要求形成出货放行依据。

光学零件加工交付

图纸完整、材料有库存且无特殊外协表处的常规样品,打样参考3–5个工作日,交样配约定关键尺寸结果。

样品

3–5个工作日按研发样品需求

样品+约定关键尺寸结果;图纸完整、材料现货、无特殊外协表处。

试产

5–7个工作日50–500件

试产零件+约定检验与版本资料;DFM确认、夹具落实,外协与特殊要求另评估。

量产

10–15个工作日1,000–10,000件

批量零件+约定批次检测/材料与包装资料;首件确认、过程稳定,材料与配套条件落实。

镜筒、压圈及安装座分隔包装

精密配合面与外观面分隔防护,包装、批次标识和随货资料按交付要求核对。样品、试产与批量分别明确图版和验收范围,特殊材料、复杂结构及外协表处纳入本项目排期。

光学零件加工常见问题

光学零件CNC加工厂家怎么选?

先核对具体配件、材料和验收要求,再比较工程、检验及交付范围。我们配套180台CNC,其中25台五轴,并有工程与品质团队衔接方案。相关6061-T6镜筒同轴度参考≤0.005mm,选厂时同时核对对应基准、表处状态及检测范围,让你比较的是同一配件和交付要求,而不是单看设备数量或宣传参数。

镜筒CNC加工同轴度能达到多少?

相关6061-T6镜筒的同轴度参考可到≤0.005mm,需要对应图纸基准、结构和最终表处状态。配套车削、铣削与五轴加工,由工程团队核对内孔、台阶和端面的定位关系,再按约定方法验证关键特征。交样附对应尺寸结果,帮助你核对镜组定位与配合,避免把机床精度或其他零件参数当成本镜筒的验收结果。

光学配件CNC加工后阳极氧化会影响尺寸吗?

会,阳极前处理和膜层生长可能改变孔径、外径、螺纹及配合间隙。非光路外观件普通黑阳极膜厚参考8–12μm,精密配合需分别核对处理前后尺寸。工程与表处配套将遮蔽范围、膜层规范和装配状态一起明确,必要时用同材质试片与首件验证,让你收到的配件同时对应表面要求和尺寸验收条件。

光学零件CNC加工打样多久?

图纸完整、材料有库存且无特殊外协表处的常规样品,打样参考3–5个工作日。伟迈特的工程与品质团队衔接工艺、工装和关键尺寸验证;复杂腔体、应力释放及特殊处理需另计排期。确认图版、验收特征和交样内容后落实项目时间,样品附约定测量结果,便于你把试装验证与后续修改纳入研发计划。

光学零件CNC加工能做哪些材料?

可围绕6061-T6、7075铝合金、316L不锈钢和C10200无氧铜匹配光学金属配件,TC4与4J36专项结构按图评估。相关316L金属框架窗口安装面平行度参考≤0.001mm;铜基板平面度参考≤0.0015mm时包含双面研磨。工程团队将材料状态、用途和验收特征一并落实,让选材与实际加工、配套工序及交付范围对应。

光学零件CNC加工如何验收?

按图纸约定的关键尺寸、形位、表面和最终处理状态验收,结果需要对应具体零件。配套3台CMM、5台影像测量仪和3台粗糙度仪,可按孔系、安装面和接触面安排测量;例如核对相关镜筒同轴度参考≤0.005mm时,要同时明确基准与工件状态。样品与批量约定检测范围和随货记录,让质量人员能够核对装配要求并追查批次异常。

光学零件CNC加工多少钱?

价格按具体图纸和交付范围核算,不能只按“光学零件”给统一单价。伟迈特的工程团队衔接基准、夹具与检测要求,把材料、加工、一次性工装、外协及包装物流范围说明清楚。你提供材料状态、各档数量、公差、表处和随货资料要求后,可按相同范围比较方案与报价,减少漏项比价和后续追加带来的沟通成本。

光学零件CNC加工样品通过后能直接量产吗?

样品通过后仍需完成量产导入确认。工程与品质团队衔接图版、工装、首件和过程要求,再落实试产与放行条件。50–500件试产参考5–7个工作日,前提是DFM与夹具落实;1,000–10,000件量产参考10–15个工作日,前提是首件确认和过程稳定。后续批量件与批准要求对应,便于你安排采购和阶段验收。

光学零件CNC加工报价

加工报价对应图版与完整交付范围,材料、加工、工装、检测、外协及包装物流逐项明确,减少漏项比价与后续追加。

  • 2D/3D图纸及版本
  • 材料牌号与状态
  • 样品、试产或批量数量
  • 关键公差、基准及验收特征
  • 表面处理、颜色与外观要求
  • 检测、材料及随货资料要求
  • 包装、交付地点、税运与目标交期

资料齐备后,对齐制造方案、费用组成和排期条件。材料、加工、一次性工程及工装、检测、外协和包装物流分别明确范围,便于按同一交付要求比较报价。

联系加工团队
产品百科wikipedia

光学零件

伟迈特CNC加工 光学零件CNC加工 伟迈特CNC加工承接光学金属配件来图定制,覆盖镜筒、镜座、雷达基座、振镜电机座与光机壳体。车削、铣削、五轴加工与表面处理配套,支持研发打样、小批量试产及批量制造,交样附约定关键尺寸结果。 查看光学配件查看询价资料 180台 CNC制造资源 配套车削、铣削与复杂结构加工。 25台 五轴设备 计入180台CNC总数,按零件结构匹配路线。 ≤0.005mm 相关6061-T6镜筒同轴度参考 对应镜筒内孔、台阶和端面的定位关系。 光学配件CNC加工 伟迈特CNC加工承接镜筒、镜座、雷达基座、振镜电机座与光机壳体来图定制,车削、铣削和五轴加工配套完成定位面、连接螺纹与安装孔系。6061-T6镜筒同轴度参考≤0.005mm,7075振镜电机座孔系平行度参考≤0.002mm,6061光机壳体安装面平面度参考≤0.003mm。约20人工程技术团队衔接工艺、夹具和尺寸验证,让研发样件与后续批量围绕同一图版、基准和验收要求交付。 光学镜头配件 镜筒同轴度参考≤0.005mm 6061-T6镜筒、镜座与压圈配套定制,内孔、定位台阶和连接螺纹围绕镜组装配关系加工。对应内孔与端面约定尺寸验证,让镜片、隔圈和压圈的安装基准能够逐项核对。 光学镜筒CNC加工光学镜座来样CNC加工 激光雷达配件 6061旋转底座斜面角度参考±0.03° 旋转底座、金属壳体与安装座按不同部位配套加工。底座斜面、轴孔及安装接口分别对应图纸基准,角度要求落实到旋转底座,支持收发模块安装与位置关系核对。 激光雷达外壳CNC加工 工业相机配件 6061/7075镜座平行度参考≤0.002mm 镜座、镜筒与安装支架配套机器视觉组件定位。镜座安装面和孔系保持对应的加工与验收关系,交样核对贴合面、连接位置及约定形位结果,支持后续组件安装。 工业相机镜筒CNC加工 光谱仪配件 遮光筒、光路腔体与支撑框架配套加工 围绕实验与分析光路,定制金属遮光筒、光路腔体及安装框架。内腔、安装基准和指定表面区域分别落实要求,加工与处理配套交付,便于对齐遮光、支撑和安装的零件范围。 光谱仪遮光筒CNC加工 激光振镜配件 7075电机座孔系平行度参考≤0.002mm 电机安装座、连接基座与支撑件围绕双电机定位关系加工。孔系与安装面关联控制,按约定特征核对平行关系及连接位置,为电机组件安装提供对应基准。 投影光机配件 6061壳体安装面平面度参考≤0.003mm 光机金属壳体、镜头座与安装支架配套定制,复杂腔体和组件固定面按各自功能加工。对应安装面核对平面状态及孔位,支持光机模块固定与组件装配。 光学投影模组配件CNC加工 CNC加工服务 光学零件加工能力 镜筒、旋转底座、电机安装座与光机壳体,分别以同轴度、角度、平行度和安装面平面度核对加工要求。关键指标绑定具体材料与特征,尺寸结果对应装配位置。 对应金属配件 数字能力 6061-T6镜筒 同轴度参考≤0.005mm 6061雷达旋转底座 斜面角度参考±0.03° 7075振镜电机座 孔系平行度参考≤0.002mm 6061投影光机壳体 安装面平面度参考≤0.003mm 316L样品池金属框架 窗口安装面平行度参考≤0.001mm C10200安装基板 CNC+双面研磨,平面度参考≤0.0015mm 工艺、夹具和测量方案围绕图纸基准配置,交样按约定提供关键特征结果,支持客户核对孔系、贴合面与组件安装要求。 五轴CNC加工 光学零件加工方案 典型应用方案围绕镜组定位与双电机安装展开,分别明确对应配件的数字能力、加工基准和客户验收所得。 镜筒同轴度加工方案 6061-T6镜筒同轴度参考≤0.005mm 多段镜筒的定位内孔、台阶和端面围绕同一装配基准加工,匹配集中装夹路线,减少重复定位环节。镜片、隔圈和压圈的安装位置分别核对,交样附约定关键尺寸结果,供客户验证镜组定位与配合。 振镜电机座加工方案 7075电机座孔系平行度参考≤0.002mm 双电机安装孔与基准面关联加工,工装支撑、孔系位置及最终处理状态一起明确。样品按约定核对平行关系与安装位置,支持电机组件装配,并为后续试产确定关键验收特征。 光学零件加工实力 镜筒、镜座、基座与光机壳体定制,配套制造、工程和检验支持。从图纸要求、样品验证到批量交付,各阶段明确客户收到的零件、尺寸结果和约定资料。 180台CNC,含25台五轴 14,000㎡三基地配套车削、铣削与多面结构加工,按镜筒内外圆、连接螺纹、安装面及复杂孔系匹配制造路线。 约20人工程技术团队 工艺、夹具、CAM与DFM围绕关键基准、壁厚和装配关系展开,形成对应加工方案及尺寸验证建议,支持客户核对图纸制造要求。 约18人品质管理团队 来料、首件、过程、表处和出货要求分别衔接,让约定检测范围、成品状态与随货资料有对应责任。 3台CMM、5台影像测量仪、3台粗糙度仪 配套200+件量具,按孔系、形位、轮廓和表面特征选择测量方式,样品与批量提供约定检测结果。 12道品控连接批次记录 材料、首件、过程、表处、成品与出货状态分别核对,约定的IQC、FA、过程及放行记录对应批次。 14种表面处理统一配套 阳极、镀层和机械表面等处理统一外协管理与回厂检验,膜层、外观、配合及包装资料按项目衔接,围绕同一零件要求交付。 从图纸到交付,各阶段成果配套 01 需求与验收清单 图纸、材料、数量、公差和表处要求对应到关键特征与待补资料。 02 加工方案与报价范围 加工路线、费用范围、排期条件和待确认项清楚列明。 03 样品与约定尺寸结果 样品配套约定关键特征检测结果,支持试装与配合验证。 04 确认版本与批量安排 衔接样品反馈、图版、程序和工装版本,落实试产、首件及批量条件。 05 成品与批次资料 成品与约定检测、材料资料、批次标识和包装要求一起交付。 了解工厂与工程配套查看CNC生产车间 光学零件加工材质 伟迈特CNC加工提供6061-T6、7075铝合金、316L不锈钢与C10200无氧铜配件定制,适配镜筒、镜座、支撑框架及安装基板,TC4和4J36专项结构按材料状态与图纸要求匹配方案。316L样品池金属框架窗口安装面平行度参考≤0.001mm;C10200基板经CNC与双面研磨配套,平面度参考≤0.0015mm。材料选择与定位、支撑和配合要求一起落实,交样附约定特征结果,帮助工程核对安装,采购对齐交付范围。 6061-T6铝合金 镜筒同轴度参考≤0.005mm 适配镜筒、基座与光机金属壳体。镜筒定位孔、台阶及螺纹配套车铣加工,安装基准与最终表处状态共同纳入尺寸核对,交样结果对应具体装配要求。 6061铝CNC加工 7075铝合金 振镜电机座孔系平行度参考≤0.002mm 适配振镜电机座及镜座等支撑结构。围绕双孔定位与安装面关系匹配加工路线,保留材料状态和表处后配合要求,交付对应孔系与安装基准的约定结果。 7075铝CNC加工 316L不锈钢 样品池金属框架窗口安装面平行度参考≤0.001mm 对应窗口支撑、金属框架及连接结构定制。两侧窗口安装基准分别控制,配套约定的测量与表面要求,供客户核对金属框架的安装关系和验收状态。 不锈钢CNC加工 C10200无氧铜 CNC+双面研磨配套,基板平面度参考≤0.0015mm 面向激光组件安装基板及金属支撑件,配套CNC加工与双面研磨,围绕安装面、连接位置和最终表面状态交付。工序范围与基板结果一并明确,便于工程核对安装条件。 更多铜件加工 TC4钛合金 镜筒、法兰与支撑件专项加工方案 围绕专项光机结构的内孔、端面、法兰与连接位置匹配制造方案。材料状态、结构刚性及验收特征一并评估,形成对应的装夹、加工与尺寸验证建议。 钛合金CNC加工 4J36因瓦合金 镜座与基准支撑件专项加工方案 围绕镜座定位、基准面和支撑结构匹配加工要求,将材料状态、结构尺寸及使用工况交给工程评估。明确关键特征及验证方法,让材料选择与实际零件验收保持对应。 光学配件表面处理 伟迈特CNC加工配套普通阳极、硬质阳极、喷砂、化学镀镍、钝化与抛光,分别匹配光路内壁、外观面及精密配合区域。镜筒内壁纹理与25μm哑黑硬质阳极组合的反光率参考≤6%;非光路外观件普通阳极膜厚参考8–12μm,金属密封面抛光参考Ra≤0.2μm。加工、外协管理与回厂检验统一对接,膜层效果与处理后孔径、螺纹、定位面一并核对,让配件的表面功能与装配状态共同纳入交付要求。 普通阳极氧化 非光路外观件膜厚参考8–12μm 适用于铝合金外部壳体与支架的指定外观区域。外观颜色、封样及连接配合面分别明确,结合处理前后尺寸核对,让外部防护与配件装配要求共同落实。 硬质阳极氧化 镜筒内壁纹理+25μm哑黑硬质阳极组合,反光率参考≤6% 对应镜筒内壁的组合处理要求,纹理、膜层和指定检测条件一起确定。光路内壁与安装配合面分区域管理,交付状态同时对应表面功能、膜厚及装配要求。 喷砂 砂纹与后续表面处理配套,外观按封样验收 适用于金属外壳和外部支架的砂纹区域。砂纹要求、后续阳极及颜色以同一外观要求衔接,结合封样核对纹理与表面状态,减少加工和处理交接中的遗漏。 化学镀镍 指定镀层与处理后配合尺寸一并核对 围绕适用金属配件的连接、螺纹及指定表面区域配套镀镍。将镀层规范、遮蔽范围和孔径、螺纹配合要求放在同一制造范围中,交付后按约定状态验收。 钝化 不锈钢表面状态与安装基准分别验收 适配不锈钢金属框架与连接件的指定处理区域。表面防护、清洗和精密安装面分别明确要求,材料与处理状态保持对应,客户可按部位核对最终交付状态。 抛光 金属密封配合面粗糙度参考Ra≤0.2μm 用于指定金属密封面及适用O型圈槽,围绕接触位置核对去除量、边缘和最终表面状态。密封接触面与光路消光内壁分别处理,约定的粗糙度结果对应实际功能区域。 14种表面处理统一外协管理与回厂检验,膜层、外观和处理后配合围绕同一零件要求衔接。 阳极氧化 镀镍 镀锌 镀铬 镀金 镀银 钝化 PVD 喷砂 拉丝 抛光 粉末喷涂 电解抛光 发黑 表面处理技术资料 光学零件检测与认证 3台CMM、5台影像测量仪、3台粗糙度仪及200+件量具,分别支持尺寸、孔系、形位和表面要求验证,交付约定检测结果与对应批次资料。 验收特征 测量资源 客户所得 孔系、安装面与形位 CMM三坐标 约定尺寸与形位结果,对应图纸基准和零件状态 适用轮廓与尺寸特征 影像测量仪及适用量具 约定部位的尺寸记录,对应测量范围 指定金属接触面 粗糙度仪 约定部位、方向及状态的表面测量结果 ISO 9001:2015 证书号134029;持证主体:深圳市伟迈特五金塑胶制品有限公司;范围:五金机加工件的生产;证载到期日2027年6月12日。 IATF 16949:2016 NQA证书号T200129,IATF编号0523386;持证主体:深圳市伟迈特五金塑胶制品有限公司;范围:五金机加工件的生产,删减产品设计;证载到期日2027年6月12日。 ISO 14001:2015 证书号04326E00997R002;持证主体:深圳市伟迈特五金塑胶制品有限公司;范围:五金机加工件的生产及相关管理活动;证载到期日2029年5月14日。 检测设备与量具查看更多资质与报告 光学零件加工品控 材料、首件、过程、表处与出货状态贯穿12道品控,约定的IQC、FA、过程与放行记录对应零件批次。工程、品质与制造要求共同衔接,让尺寸、表面和交付资料能够定位到相应环节。 01来料检验 材质、炉批及约定来料特征对应IQC记录,确认投入材料状态。 02首件确认 首件按约定特征检测,FA结果与批准状态连接本批制造要求。 03夹具校验 定位、支撑和夹持检查对应夹具点检,保持加工基准可核对。 04刀具管理 刀具状态、适用寿命管理与程序版本衔接,关键变化纳入复核。 05粗加工与必要去应力 粗精加工和必要去应力按材料及结构匹配,工序状态对应本零件制造路线。 06过程巡检 关键特征过程结果按控制计划记录,发现偏差时核对受影响范围。 07操作自检 操作自检按约定范围留存结果,衔接对应工序的尺寸与外观状态。 08工序转序 上工序状态、批次与流转签核保持对应,转序依据清楚。 09去毛刺与清洗 边缘毛刺与清洁状态按约定检查,清洁记录对应配件交付要求。 10表面处理检验 外协回厂核对约定膜层、外观及处理后配合状态,衔接表处记录。 11成品检验 成品按最终交付状态核对约定特征,结果对应FQC记录。 12出货放行 包装、标识、批次及随货资料一起核对,按批准要求形成出货放行依据。 光学零件加工交付 图纸完整、材料有库存且无特殊外协表处的常规样品,打样参考3–5个工作日,交样配约定关键尺寸结果。 样品 3–5个工作日按研发样品需求 样品+约定关键尺寸结果;图纸完整、材料现货、无特殊外协表处。 试产 5–7个工作日50–500件 试产零件+约定检验与版本资料;DFM确认、夹具落实,外协与特殊要求另评估。 量产 10–15个工作日1,000–10,000件 批量零件+约定批次检测/材料与包装资料;首件确认、过程稳定,材料与配套条件落实。 精密配合面与外观面分隔防护,包装、批次标识和随货资料按交付要求核对。样品、试产与批量分别明确图版和验收范围,特殊材料、复杂结构及外协表处纳入本项目排期。 光学零件加工常见问题 光学零件CNC加工厂家怎么选? 先核对具体配件、材料和验收要求,再比较工程、检验及交付范围。我们配套180台CNC,其中25台五轴,并有工程与品质团队衔接方案。相关6061-T6镜筒同轴度参考≤0.005mm,选厂时同时核对对应基准、表处状态及检测范围,让你比较的是同一配件和交付要求,而不是单看设备数量或宣传参数。 镜筒CNC加工同轴度能达到多少? 相关6061-T6镜筒的同轴度参考可到≤0.005mm,需要对应图纸基准、结构和最终表处状态。配套车削、铣削与五轴加工,由工程团队核对内孔、台阶和端面的定位关系,再按约定方法验证关键特征。交样附对应尺寸结果,帮助你核对镜组定位与配合,避免把机床精度或其他零件参数当成本镜筒的验收结果。 光学配件CNC加工后阳极氧化会影响尺寸吗? 会,阳极前处理和膜层生长可能改变孔径、外径、螺纹及配合间隙。非光路外观件普通黑阳极膜厚参考8–12μm,精密配合需分别核对处理前后尺寸。工程与表处配套将遮蔽范围、膜层规范和装配状态一起明确,必要时用同材质试片与首件验证,让你收到的配件同时对应表面要求和尺寸验收条件。 光学零件CNC加工打样多久? 图纸完整、材料有库存且无特殊外协表处的常规样品,打样参考3–5个工作日。伟迈特的工程与品质团队衔接工艺、工装和关键尺寸验证;复杂腔体、应力释放及特殊处理需另计排期。确认图版、验收特征和交样内容后落实项目时间,样品附约定测量结果,便于你把试装验证与后续修改纳入研发计划。 光学零件CNC加工能做哪些材料? 可围绕6061-T6、7075铝合金、316L不锈钢和C10200无氧铜匹配光学金属配件,TC4与4J36专项结构按图评估。相关316L金属框架窗口安装面平行度参考≤0.001mm;铜基板平面度参考≤0.0015mm时包含双面研磨。工程团队将材料状态、用途和验收特征一并落实,让选材与实际加工、配套工序及交付范围对应。 光学零件CNC加工如何验收? 按图纸约定的关键尺寸、形位、表面和最终处理状态验收,结果需要对应具体零件。配套3台CMM、5台影像测量仪和3台粗糙度仪,可按孔系、安装面和接触面安排测量;例如核对相关镜筒同轴度参考≤0.005mm时,要同时明确基准与工件状态。样品与批量约定检测范围和随货记录,让质量人员能够核对装配要求并追查批次异常。 光学零件CNC加工多少钱? 价格按具体图纸和交付范围核算,不能只按“光学零件”给统一单价。伟迈特的工程团队衔接基准、夹具与检测要求,把材料、加工、一次性工装、外协及包装物流范围说明清楚。你提供材料状态、各档数量、公差、表处和随货资料要求后,可按相同范围比较方案与报价,减少漏项比价和后续追加带来的沟通成本。 光学零件CNC加工样品通过后能直接量产吗? 样品通过后仍需完成量产导入确认。工程与品质团队衔接图版、工装、首件和过程要求,再落实试产与放行条件。50–500件试产参考5–7个工作日,前提是DFM与夹具落实;1,000–10,000件量产参考10–15个工作日,前提是首件确认和过程稳定。后续批量件与批准要求对应,便于你安排采购和阶段验收。 光学零件CNC加工报价 加工报价对应图版与完整交付范围,材料、加工、工装、检测、外协及包装物流逐项明确,减少漏项比价与后续追加。 2D/3D图纸及版本 材料牌号与状态 样品、试产或批量数量 关键公差、基准及验收特征 表面处理、颜色与外观要求 检测、材料及随货资料要求 包装、交付地点、税运与目标交期 资料齐备后,对齐制造方案、费用组成和排期条件。材料、加工、一次性工程及工装、检测、外协和包装物流分别明确范围,便于按同一交付要求比较报价。 联系加工团队 →
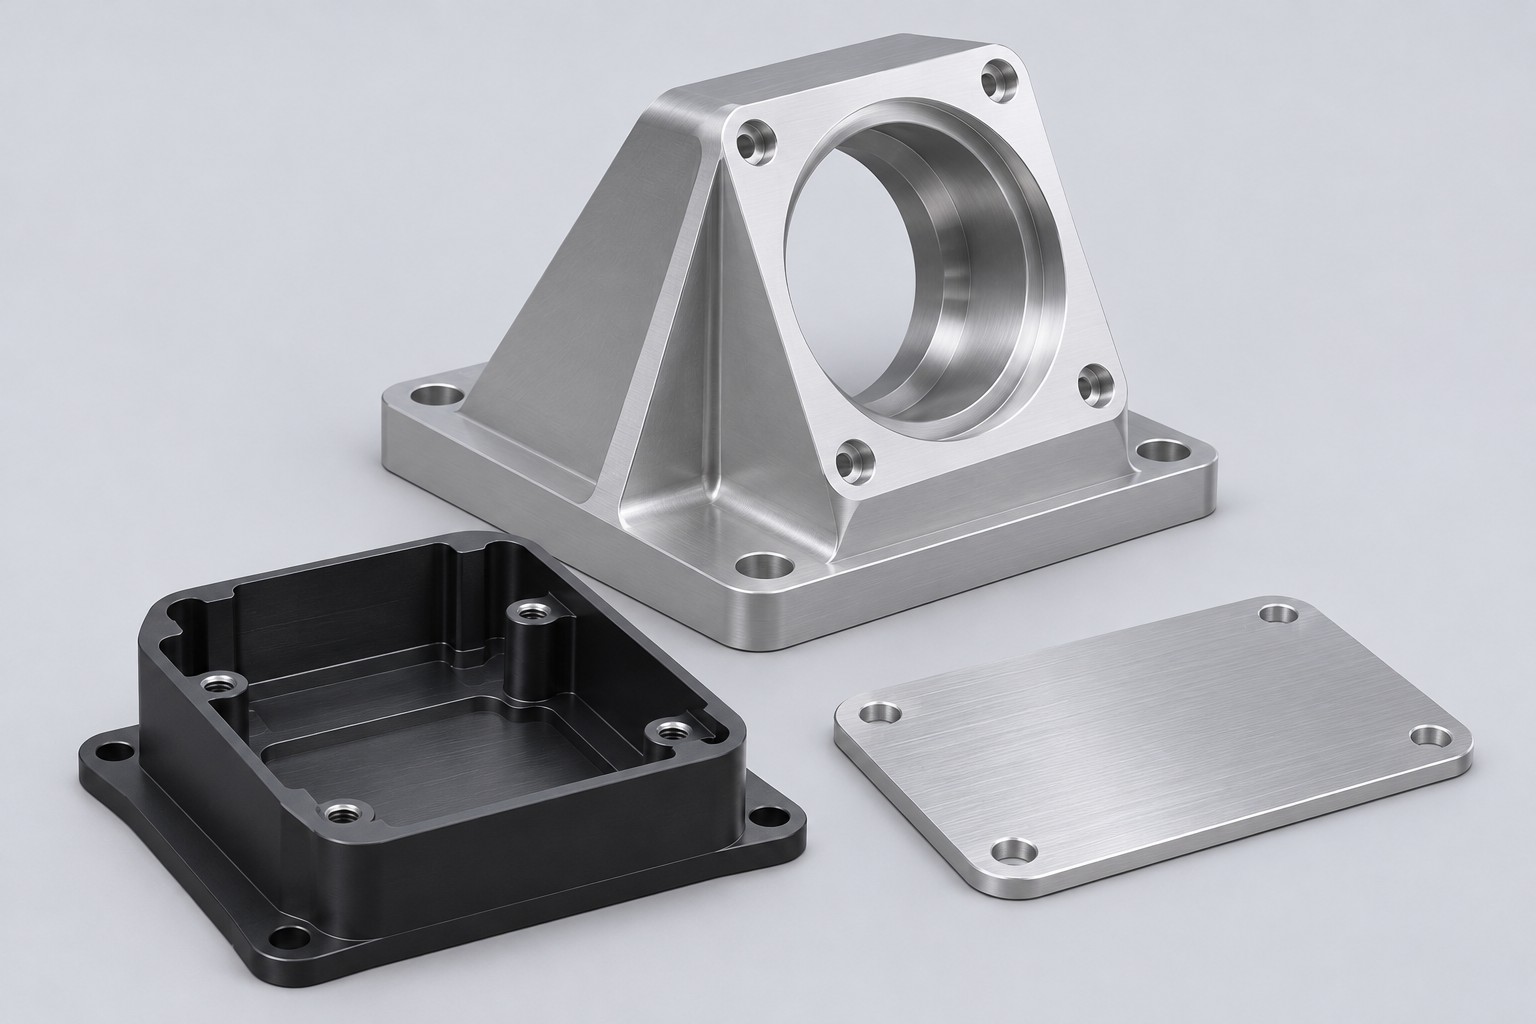
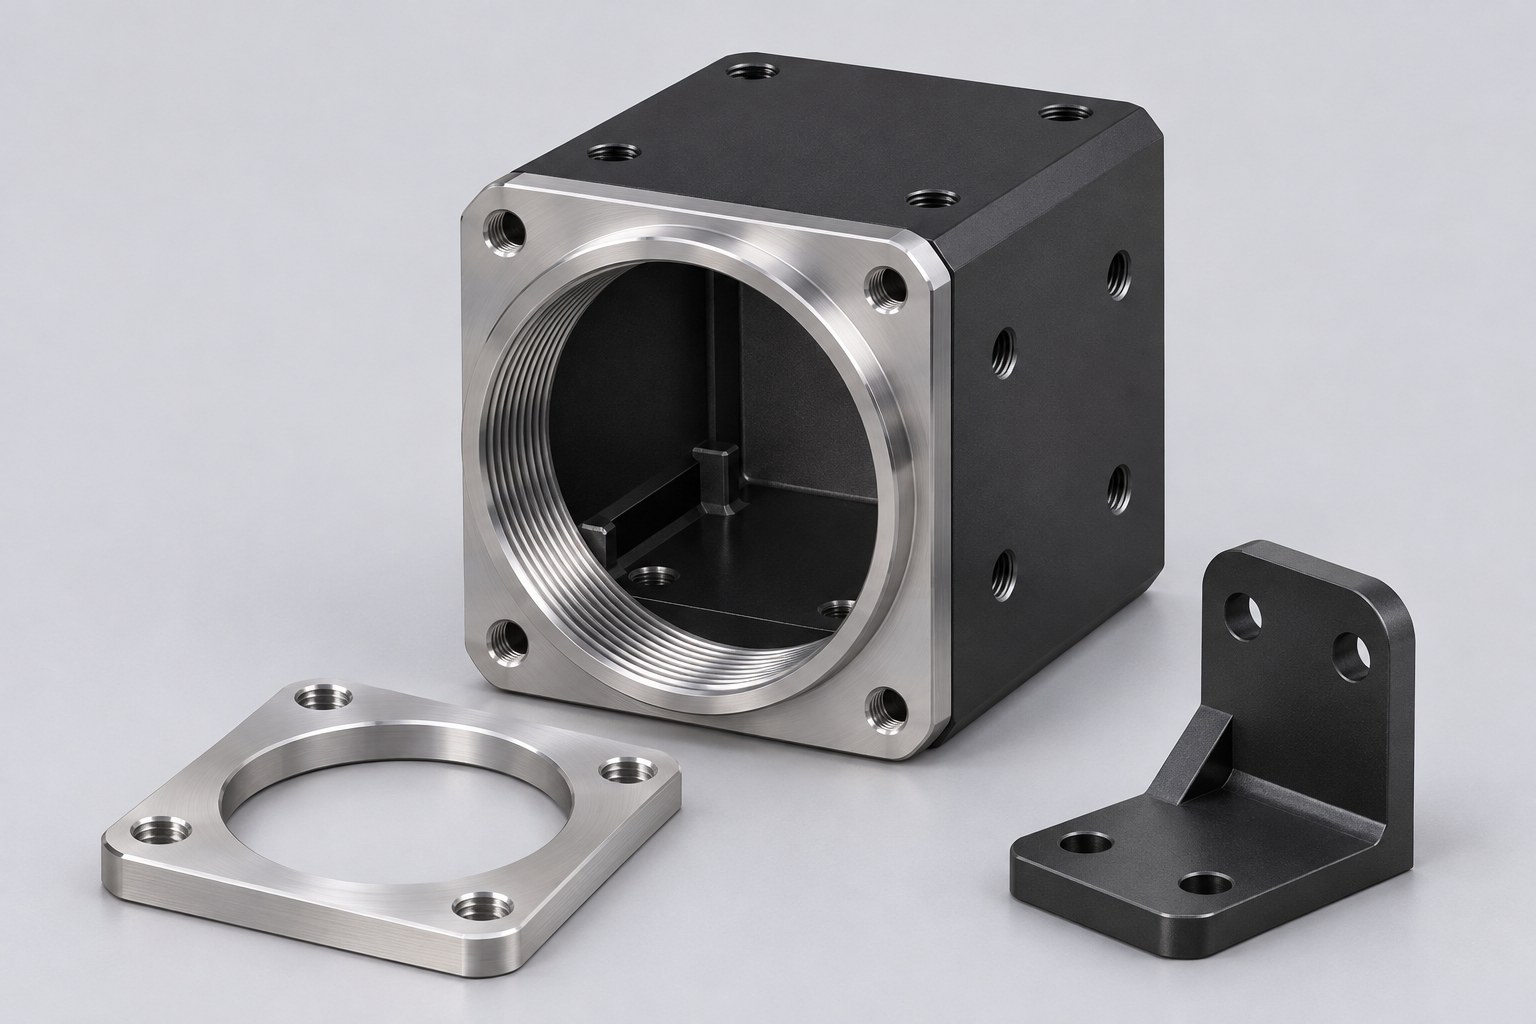
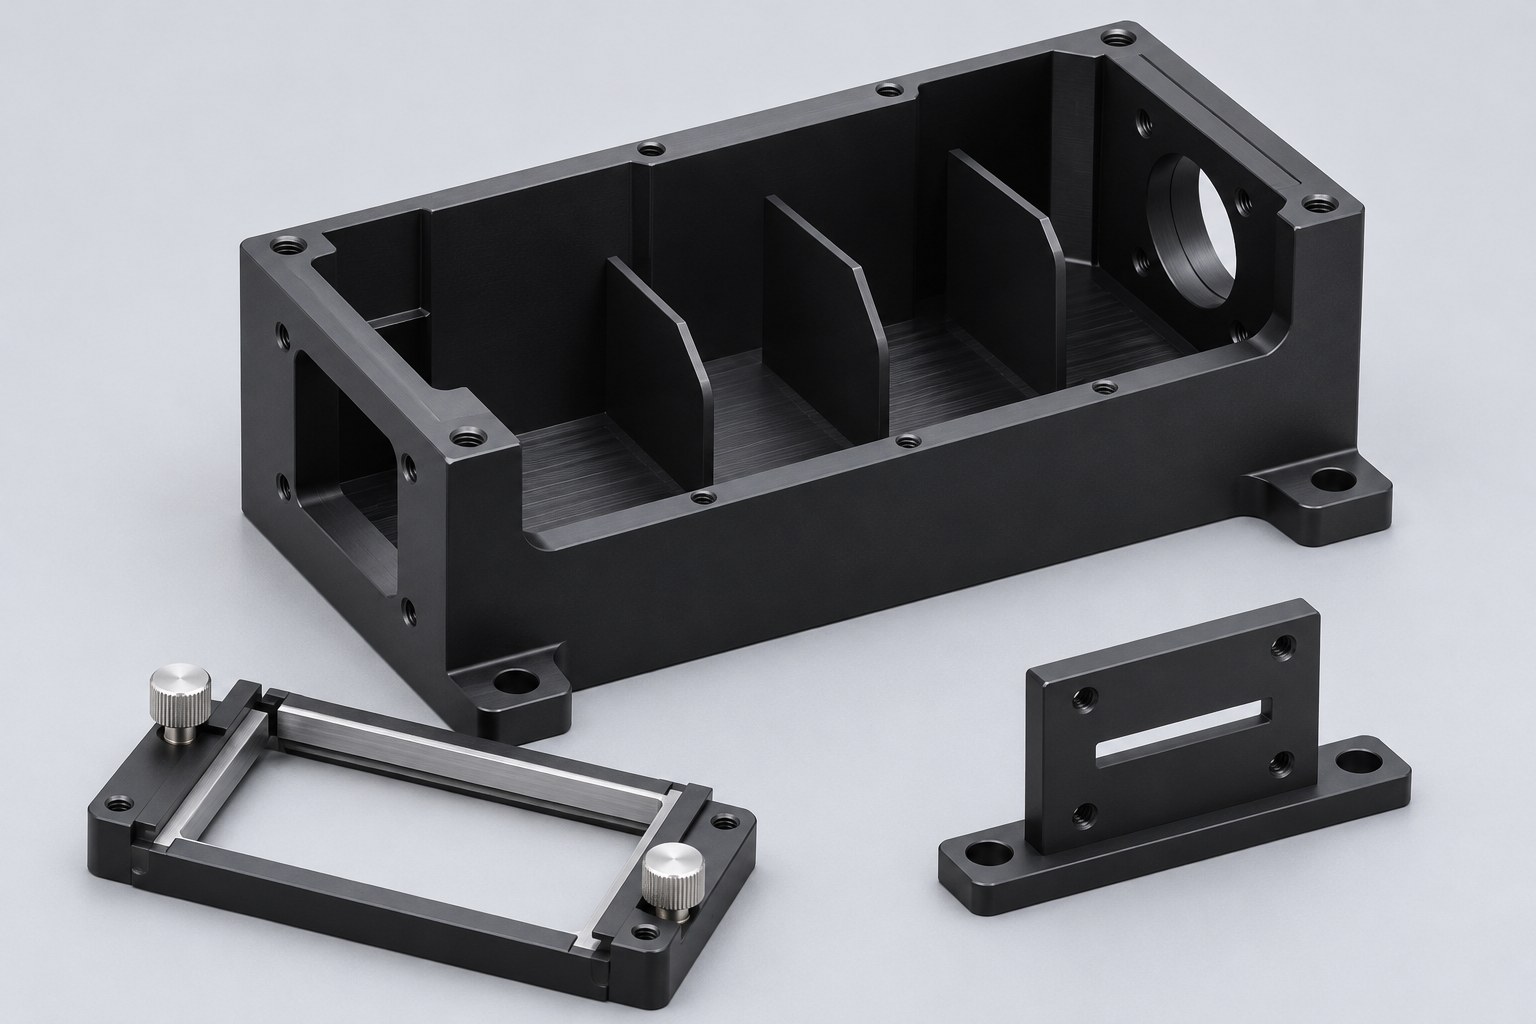
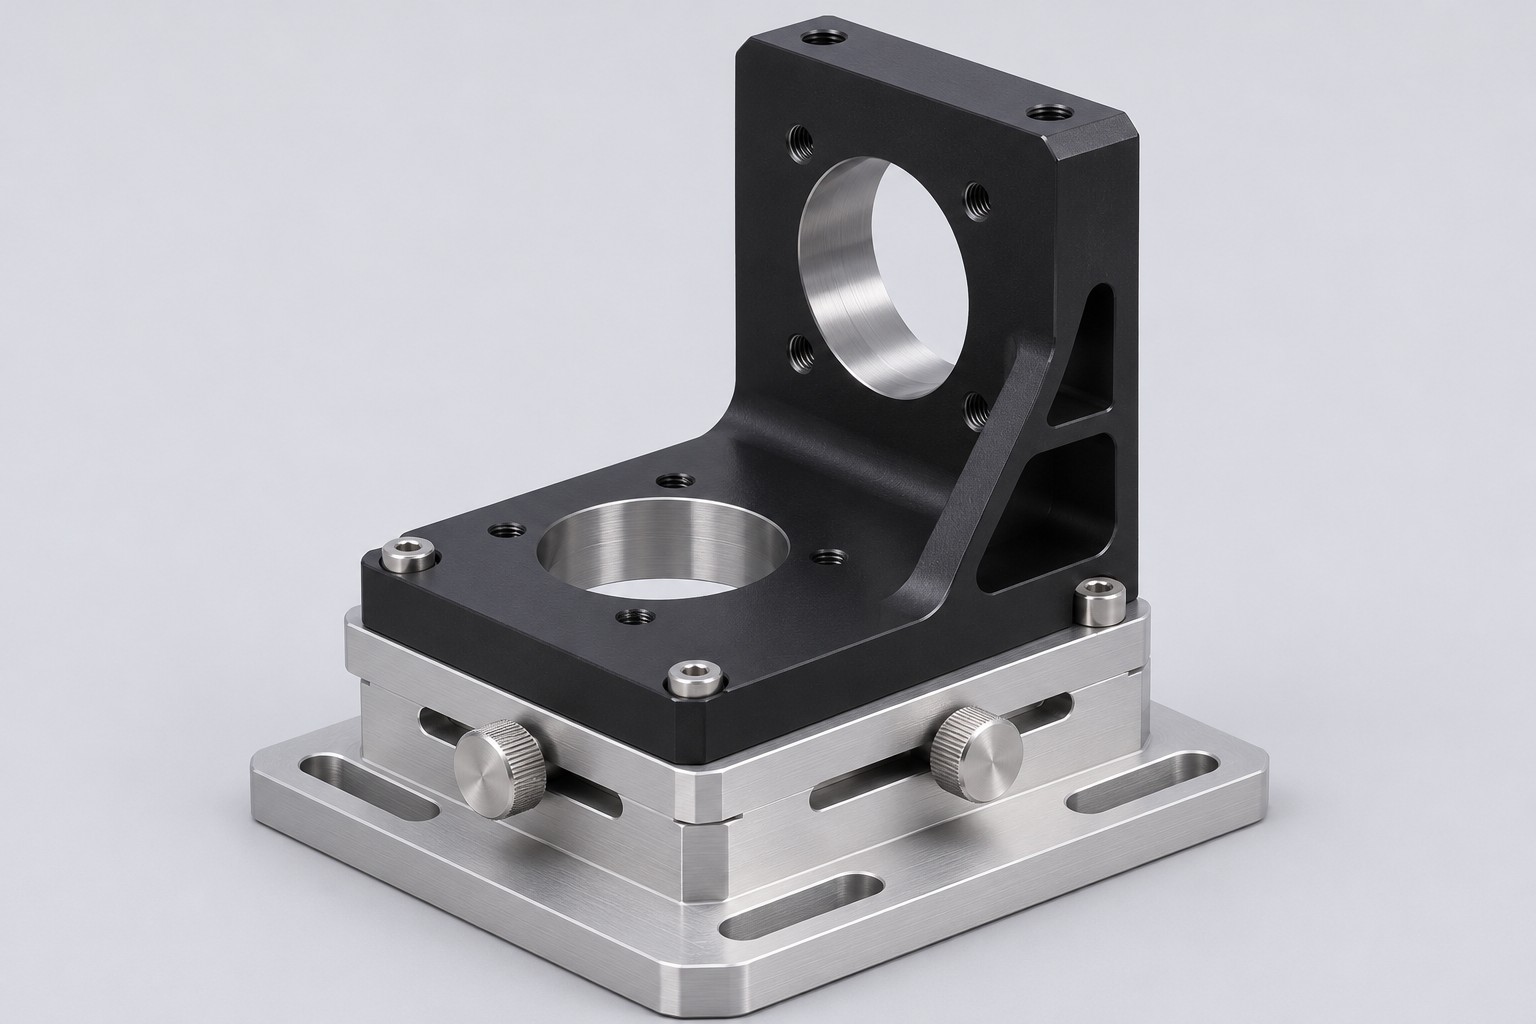
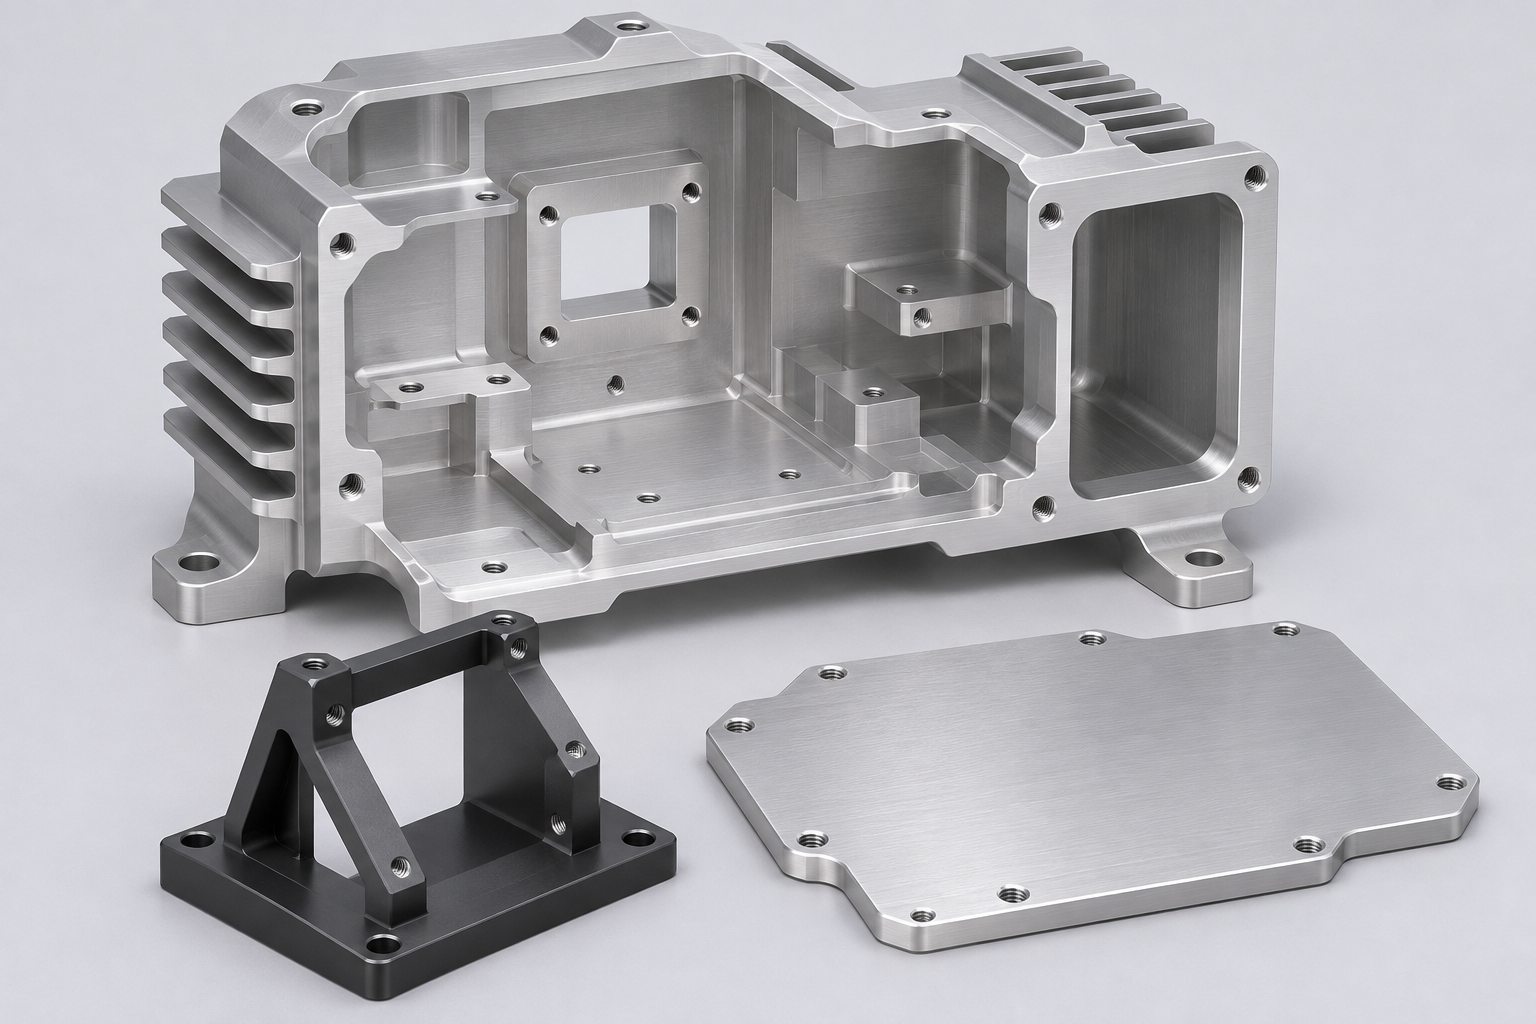
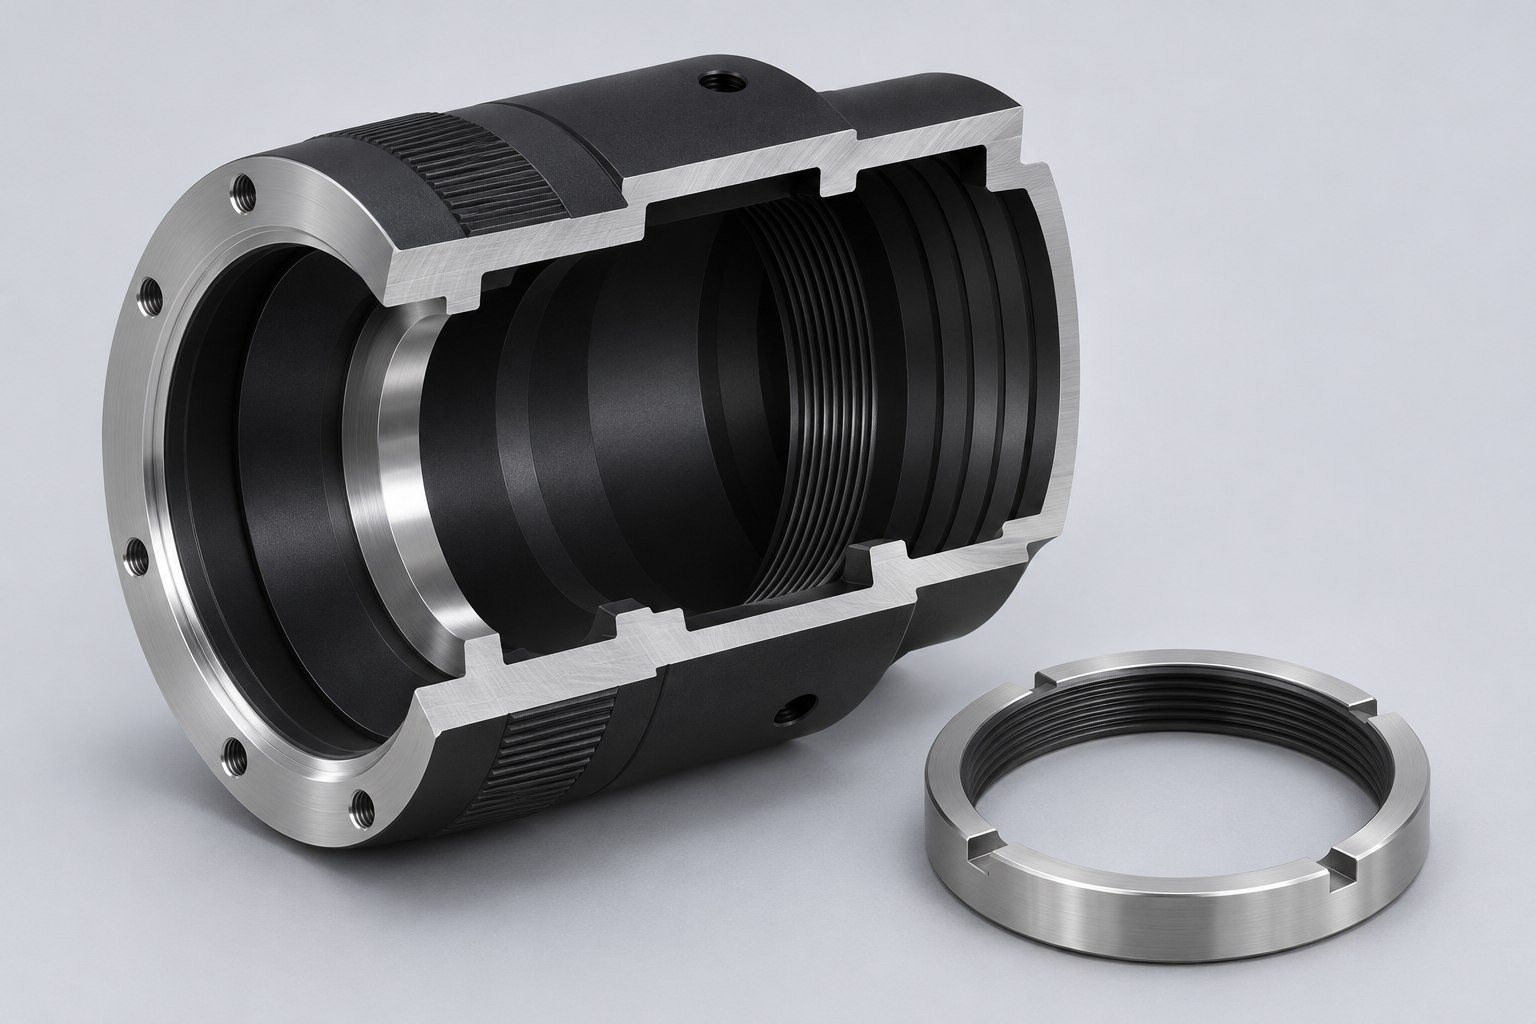
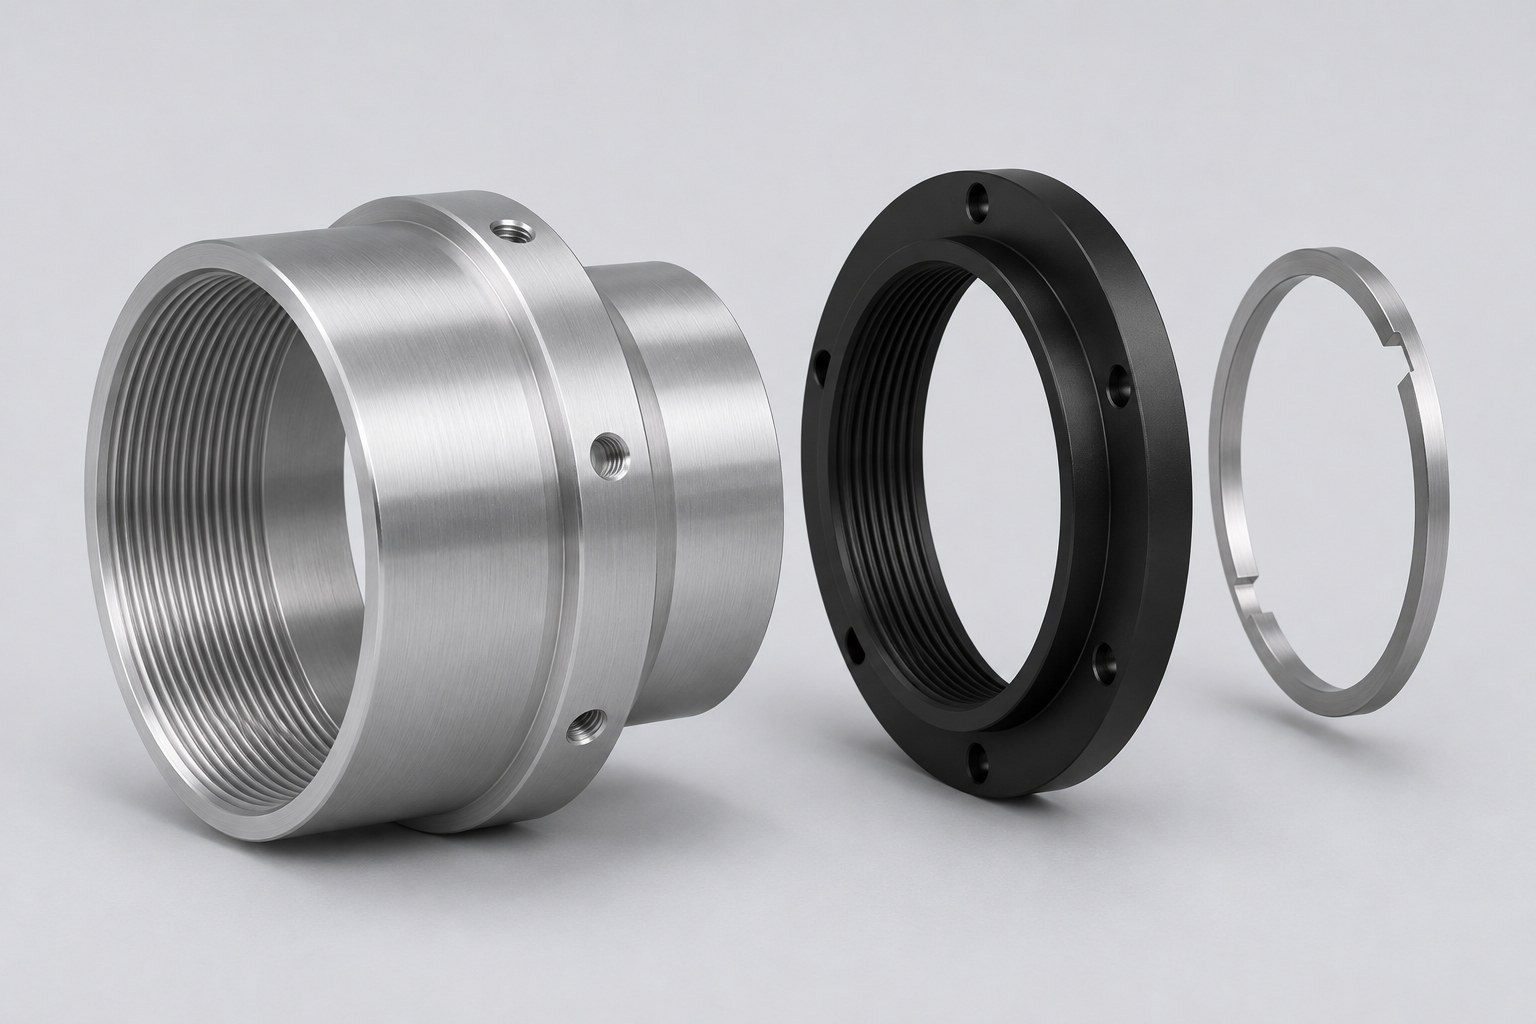
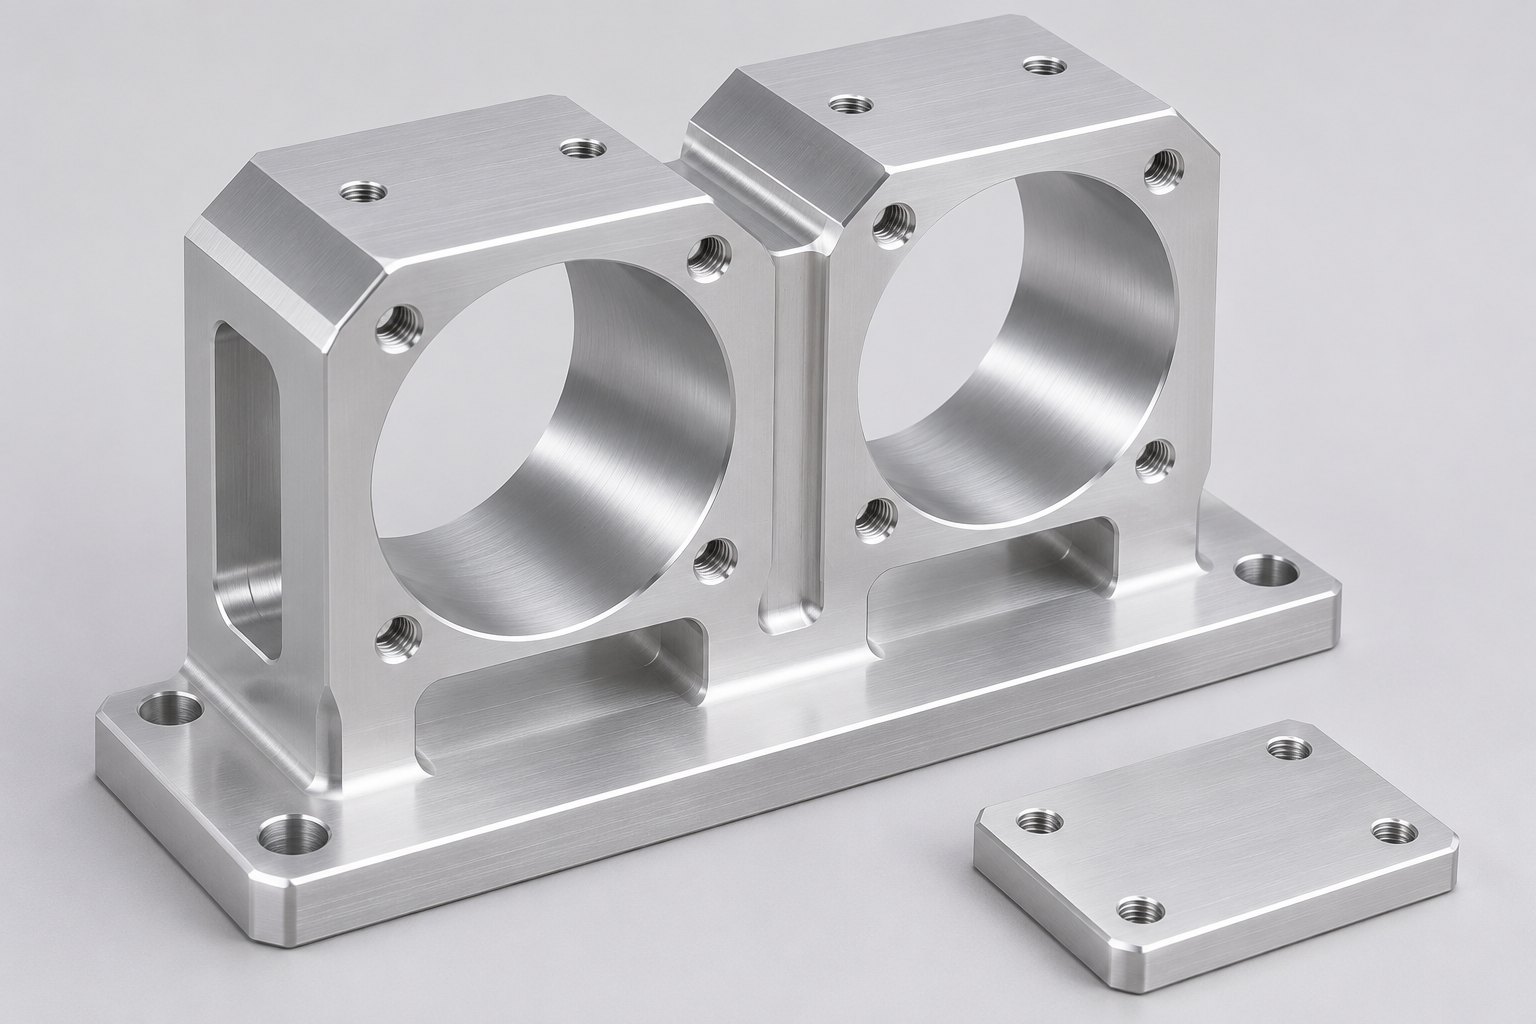
光学零件

光学透镜安装环CNC加工-深圳伟迈特

光学透镜安装环CNC加工-深圳伟迈特

光学透镜安装环对精度、非标定制要求严苛?深圳伟迈特专业CNC… 【详情】
高精度精密光学件固定架CNC加工

高精度精密光学件固定架CNC加工

寻找高精度光学件固定架定制厂家?深圳伟迈特专注铝合金CNC加… 【详情】
光学件旋转台CNC加工铝合金高精度来图定制

光学件旋转台CNC加工铝合金高精度来图定制

精密光学件CNC加工精度不达标?伟迈特是深圳来图定制厂家,专… 【详情】
精密光学件转接圈高精度数控车铣件CNC加工

精密光学件转接圈高精度数控车铣件CNC加工

您是否为精密光学件转接圈精度不足或非标定制困扰?深圳伟迈特,… 【详情】
质量保障定制光学精密零件铝外壳cnc加工

质量保障定制光学精密零件铝外壳cnc加工

还在为光学设备铝外壳的精度与质量担忧?深圳伟迈特专注高精度铝… 【详情】
光学仪器精密外壳快速打样CNC加工定制

光学仪器精密外壳快速打样CNC加工定制

急寻高精度光学仪器外壳加工定制?深圳伟迈特是您的首选!我们专… 【详情】
光学仪器铝外壳cnc加工高要求精度定制厂家

光学仪器铝外壳cnc加工高要求精度定制厂家

还在为光学仪器铝外壳精度发愁?深圳伟迈特专注铝合金CNC加工… 【详情】
精密光学铝壳体cnc加工定制厂家

精密光学铝壳体cnc加工定制厂家

光学铝壳体精度差、定制难?深圳伟迈特专业提供高精度精密光学铝… 【详情】
高精度铝光学仪器铝外壳cnc加工定制厂家

高精度铝光学仪器铝外壳cnc加工定制厂家

找不到高精度光学仪器铝外壳CNC加工定制厂家?深圳伟迈特专精… 【详情】
铝-小批量光学精密零件铝外壳cnc加工定制厂家

铝-小批量光学精密零件铝外壳cnc加工定制厂家

光学精密零件铝外壳小批量定制难?深圳伟迈特提供高精度铝CNC… 【详情】
铝合金光学精密零件外壳cnc加工定制厂家

铝合金光学精密零件外壳cnc加工定制厂家

寻找专业铝合金光学精密零件CNC加工定制厂家?深圳伟迈特提供… 【详情】
高精度精密光学组件一站式cnc加工

高精度精密光学组件一站式cnc加工

光学组件公差难控、表面处理不均,总因为结构件精密不足拖慢您的… 【详情】
高精密镜座光学配件精密cnc加工

高精密镜座光学配件精密cnc加工

担心镜座公差超标导致装配失败,或打样周期太慢拖累研发进度?1… 【详情】
超高精度航空航天光学组件cnc加工定制厂家

超高精度航空航天光学组件cnc加工定制厂家

航空航天零件精度难达标、交期频繁延误,正在拖慢您的科研进度?… 【详情】
微米级高精度非标光学零件cnc加工打样服务

微米级高精度非标光学零件cnc加工打样服务

伟迈特专注微米级非标零件打样服务,拥有14年五轴联动加工经验… 【详情】
深圳市伟迈特五金塑胶制品有限公司

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
粤公网安备 44031102000673号

  • 全国服务热线:18138438895
  • 公司地址:深圳市光明区马田街道新庄社区大围沙河工业区B2区第14栋

深圳伟迈特铝合金cnc加工微信伟迈特

查看深圳伟迈特铝合金cnc加工手机官网查看手机