在线留言联系我们收藏网站网站地图CNC加工厂家选择深圳市伟迈特,专注于铝合金cnc加工,数控车床加工,五轴cnc机加工多年,130台数控CNC机床,精度0.005mm

深圳市伟迈特五金塑胶制品有限公司

铝合金cnc加工
  • 3C金属件精加工CNC加工-手机中框、笔电外壳CNC加工定制-伟迈特CNC加工
  • 3C金属件精加工CNC加工-手机中框、笔电外壳CNC加工定制-伟迈特CNC加工
  • 3C金属件精加工CNC加工-手机中框、笔电外壳CNC加工定制-伟迈特CNC加工
  • 3C金属件精加工CNC加工-手机中框、笔电外壳CNC加工定制-伟迈特CNC加工
3C金属件精加工CNC加工-手机中框、笔电外壳CNC加工定制-伟迈特CNC加工

CNC加工

3C金属件精CNC加工定制服务3C金属件精加工CNC加工,是围绕手机中框、笔电外壳、穿戴结构件等消费电子金属零件展开的精密铣削与复合加工。这类零件在整机中同时承担结构支撑、外观面和精密配合三重角色,其尺寸精度、形位公差与表面状态直接影响装配通过率和整机外观等级。采购在筛选供应商时,通常需要从可承接的材料......

在线咨询

服务热线:18138438895

产品简介 / Introduction

3C金属件精CNC加工定制服务

3C金属件精加工CNC加工,是围绕手机中框、笔电外壳、穿戴结构件等消费电子金属零件展开的精密铣削与复合加工。这类零件在整机中同时承担结构支撑、外观面和精密配合三重角色,其尺寸精度、形位公差与表面状态直接影响装配通过率和整机外观等级。采购在筛选供应商时,通常需要从可承接的材料与结构、能稳定控制的精度与表面质量、图纸与检测口径能否对齐三个方向判断,而不是只看一句能力描述。伟迈特CNC加工以技术型精密CNC制造工厂的定位,承接从研发打样到批量量产的3C金属件精加工需求,工程师与品质管理人员占比超过35%,可围绕图纸、公差、外观面与验收方法逐项确认后再进入试制。

尺寸与形位精度的可评估口径

±0.01mm0.02mm

3C金属件通常对关键配合尺寸与形位公差要求较高,供应商口径模糊会让采购无法横向比较,也难以向内部工程和品质部门交代。

以图纸公称尺寸段核对IT等级,结合材料状态、结构、基准、装夹、环境与检测条件评估;常规量产尺寸公差参考约±0.01mm,形位公差参考平面度0.02mm/100mm、同轴度0.02mm、圆度0.01mm,须按具体特征与测量方法确认。

采购可在打样前拿到基于图面的条件性精度判断,而不是脱离条件的统一承诺,便于内部完成供应商横向比较与批准。
材料与表面处理的适配判断

3C金属件常用铝合金,部分结构会涉及不锈钢、铜合金、钛合金或工程塑料;表面处理叠加后尺寸与外观口径若不对齐,批量阶段容易出现装配不良或外观降级。

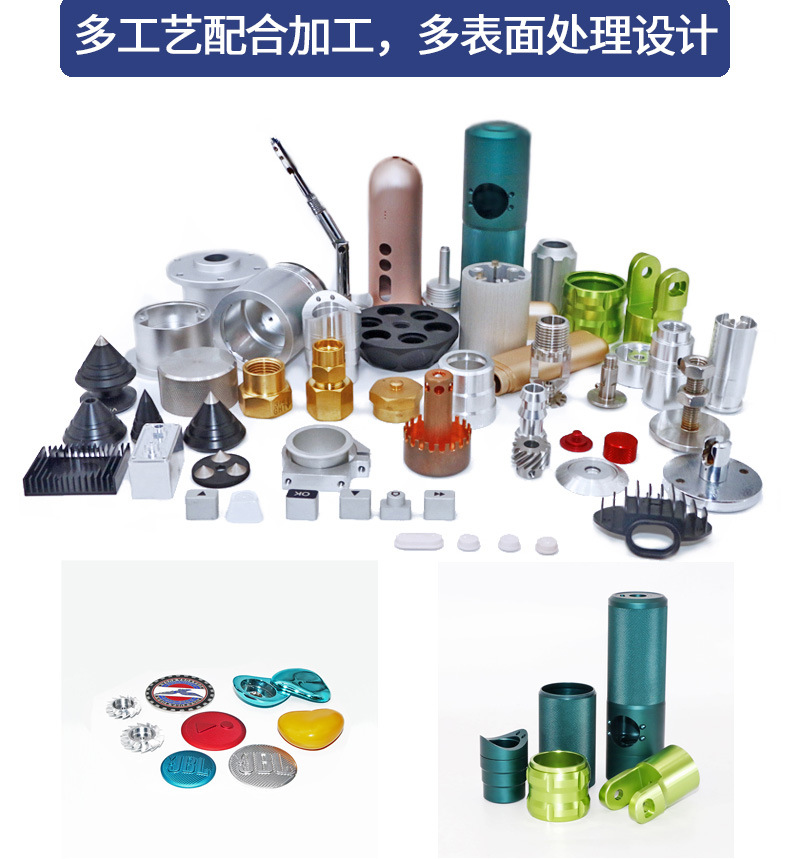
按材料牌号与状态评估工艺;阳极氧化、硬质阳极、化学镀镍等表处前后的尺寸补偿须打样确认,阳极颜色与一致性应结合合金状态、前处理、膜层、染色及封孔条件试样确认,不能用牌号名称直接替代适用性验证。

客户可在报价与打样前锁定关键尺寸、外观面和表面处理标准,减少批量后因色差、膜厚或尺寸补偿不一致导致的返工与停线。

关键尺寸与外观面的判定标准确认

3C金属件的部分面既是配合面也是外观面,若供应商与客户对判定标准理解不一致,容易在交付检验环节产生争议。

按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹、表面与其他规定项目,分别确认方法及准则;关键特征由图纸与风险确定,不按公差大小自动划分。

采购、工程与品质部门可基于同一张特征清单推动项目,检测口径在打样阶段即完成对齐。

打样与批量一致性的验证路径

打样合格不能自动等于批量稳定,供应商若不能在打样阶段说明量产一致性如何保持,采购将承担切换风险。

先对齐样件与量产的材料、设备、工装、程序和检验条件,再按批准方案开展试产与能力研究;确认过程状态和未关闭项后放量,持续执行控制计划与变更验证。

客户可在进入批量前拿到可用于内部评审的验证路径,降低换供应商或后续返工的概率。


推荐伟迈特CNC加工厂家 (1)

3C金属件精CNC加工产品范围

伟迈特CNC加工的3C金属件精加工承接范围,围绕消费电子整机与模组常用的金属结构件展开。客户来图定制时,可先按零件类型、材料体系与工艺组合判断是否落在可承接范围内,再进入报价与打样环节。以下分类用于帮助采购与工程部门快速定位项目方向,具体承接以图纸评审结论为准。

手机与平板类结构件

手机中框、平板中框、按键与卡托等零件,通常同时承担结构支撑与外观面功能,既要控制装配尺寸,也要处理高光倒角、喷砂阳极等外观要求。

按图纸评估关键尺寸、形位公差与外观面等级;高速加工设备用于外形与型腔加工,高光倒角可采用PCD刀具与单独光刀工序,喷砂与阳极按色差、膜厚与外观判定标准试样确认。

客户可在同一供应商处完成外形、孔位、高光与外观处理的统筹,减少多供应商协调带来的色差与装配干涉风险。

笔电与穿戴设备结构件

笔电外壳、穿戴设备壳体等零件对外观一致性与薄壁结构要求较高,批量阶段容易出现平面度波动与外观判定争议。

按零件结构评估装夹方案与分层切削策略;平面度、平行度与外观面按图纸与封样确认,批量前完成首件确认与过程检查方案确认。

采购可获得与整机装配要求对齐的加工与检验口径,减少批量交付后的挑选使用与返工。

摄像头与传感器模组类零件

摄像头支架、传感器壳体等零件通常体量较小但孔位与配合面精度要求集中,若基准不统一,装配端容易出现位置偏差。

按图面基准与位置度要求评估装夹与设备组合,减少重复装夹带来的累积误差;关键孔位与配合面按约定检测方法确认。

模组装配端的位置一致性更可控,客户可将更多精力放在整机功能与外观检验上。

外观与装饰类金属件

装饰圈、面板、旋钮等零件对外观零缺陷要求较高,刀纹、色差、磕碰与阳极后尺寸变化都可能引发争议。

外观面按约定纹理、粗糙度与色样试制确认;表面处理前后尺寸按试片与首件记录验证,工序间与出货前按约定方式分隔防护。

外观判定在交付前完成对齐,减少整机降级、二次全检或退货争议。


推荐伟迈特CNC加工厂家

3C金属件精CNC加工难点与工艺方案

薄壁与弱刚性结构在装夹与切削中的变形

0.1mm

3C金属件常出现薄壁、薄底、大开口跨度结构,加工中易出现让刀、振纹与平面度波动,松夹后又发生回弹,导致装配时装配力过大或间隙超标。

伟迈特CNC加工在工艺评审阶段建立有支撑的定位,粗精分开并评估两侧交替去料与保留支撑,核对刀具悬伸与啮合,通过试切调整夹紧与切削负载;薄壁区域采用低应力装夹方向,分层切削每层切深控制在约0.1mm以内,粗加工后安排释放应力环节再进入半精与精加工。

关键面在松夹后的尺寸重复性提升,装配端反馈的装不进、松动或段差问题减少,批量交付的一致性更可控。

关键尺寸与形位公差的过程漂移

批量加工中刀具磨损、热变形、装夹重复定位、电源与材料批次差异都可能让关键尺寸逐渐偏移,若缺少过程数据,往往到装配端才暴露问题。

伟迈特CNC加工在控制计划内对关键特征执行首件确认与过程检查;刀具按磨损与寿命记录进行更换,装夹基准在换刀、刀补或程序变更后按风险确定复核范围;环境温度波动影响按实际工件与量具温度记录与稳定条件评估,用试制数据替代固定温差公式。

尺寸波动在厂内即可被识别和闭环,减少批量中途停线与返工,客户来料检验的压力同步下降。

外观面的划伤、刀纹与毛刺

3C金属件的外观面在装配后直接进入整机外观检验,任何划伤、刀纹、毛刺或残留铝屑都可能导致整机降级或报废。

伟迈特CNC加工对外观面按约定纹理与粗糙度试制确认,必要时采用PCD类精加工刀具与单独光刀工序;去毛刺按边缘和洁净要求选经验证的方法,避免砂纸打磨配合面,加工后按约定清洗并在工序间做好分隔与防护。

外观面在交付检验环节的一次通过率更高,减少因外观判定争议导致的退货或二次全检。

表面处理前后的尺寸与外观口径

阳极氧化、硬质阳极、化学镀镍等表面处理会改变零件尺寸与外观,若在报价和打样前没有对齐口径,批量阶段容易同时出现装配超差与色差争议。

伟迈特CNC加工识别所有参与尺寸的面,由表处方提供前处理与净增长数据,外径与内孔分别计算补偿;用同批同流程试片及首件测表处前后尺寸与膜厚,检查深孔、边缘和遮蔽交界;颜色、膜厚与外观按封样与约定方法验收。

阳极或镀层后装配不上、色差责任不清的问题显著减少,客户可基于试片与首件记录推动内部批准。


推荐伟迈特CNC加工厂家 (5)

3C金属件精CNC加工客户案例

伟迈特CNC加工在3C金属件精加工项目中,通常从研发打样阶段切入,围绕装配验证、工艺可行性和后续批量稳定性展开。以广东肇庆四会某3C消费电子研发打样客户的匿名案例为例,客户提出3C金属件精加工CNC加工需求后,我们按图纸版本、材料状态、关键尺寸、公差与基准、数量、表处、验收方法和交期进行DFM评估,把问题拆解到可执行的特征、装夹和检测动作上。

研发打样阶段的关键尺寸与外观面确认

客户在整机装配验证中发现尺寸配合和外观面状态容易引发返工,希望打样阶段就明确判定标准,避免小批量转批量后出现争议。

按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹、表面等项目;在打样阶段明确关键尺寸和外观面的判定标准,表处前后尺寸补偿通过试片和首件确认。

客户拿到的是可对照图纸验收的样品与检测记录,装配验证有据可依,减少后续返工和不必要的设计迭代。

批量阶段的装夹与工艺稳定性说明

客户担心打样与批量条件不一致,导致批量后尺寸波动或表面状态变化,影响交付节点。

批量阶段对齐材料、设备、工装、程序和检验方案;按批准的控制计划执行首件确认与过程检验,换刀、刀补、程序、材料、设备或人员变化时按变更风险确定复核范围。

客户可以据此判断供应商是否具备批量一致性控制能力,降低换供应商或二次返工的风险。

交付检测数据与表面处理验收口径

客户内部工程和品质部门需要可核验的材料与检测口径,以便对供应商进行横向比较和责任界定。

交付时提供约定检测项的实测数据;表面处理验收须明确色样、膜厚、盐雾等适用项目及方法,阳极氧化颜色一致性须结合合金状态、前处理、膜层、染色及封孔打样确认。

客户内部能够据此完成来料验收与品质评估,出现争议时按约定口径处理,减少沟通成本。

3C金属件精CNC加工参数与处理结果

下表按同一匿名客户案例的数据包整理,用于对照客户问题、处理方案与处理结果,便于采购在供应商评估时建立同口径判断。伟迈特CNC加工在该类项目中,会先确认图纸版本、材料状态、关键尺寸与基准,再按首件确认、过程检测和交付验收分段执行。


推荐伟迈特CNC加工厂家 (6)

3C金属件精CNC加工生产能力

针对3C金属件精加工的主要采购关注点,伟迈特CNC加工从产品承接范围、精度控制、打样与批量衔接三个方面组织能力,让采购能够在供应商筛选阶段完成关键判断。

多结构多材料承接评估

手机中框、笔电外壳、穿戴结构件在壁厚、孔槽、配合面和外观要求上差异明显,不能只用一句“能做”覆盖所有结构。

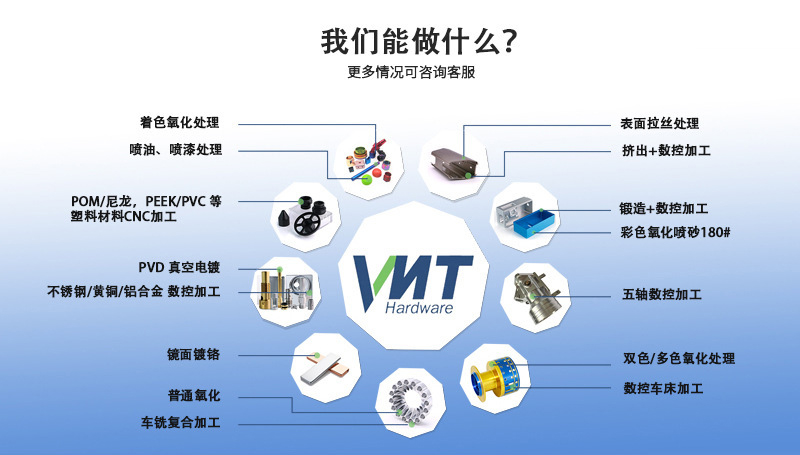
按图纸确认材料与状态、关键尺寸与基准、壁厚、孔深径比、外观面要求和数量,再判断适用设备与工序路线;6大材料体系含铝合金、不锈钢、铜合金、钛合金、合金钢与工程塑料。

采购能够在报价前确认承接范围,避免因结构超出能力导致打样失败或交期失控。

精度与检测方法匹配

±0.01mm0.02mm

图纸标注公差是否必要、能否稳定实现,以及用何种方法验收,直接影响成本和交付风险。

常规量产尺寸公差参考±0.01mm,形位公差参考平面度0.02mm/100mm、同轴度0.02mm、圆度0.01mm;有条件可达±0.002mm需按项目评估。检测方法按特征选择,测量不确定度与判定规则在检验前约定。

在精度与成本之间取得平衡,避免公差虚高或验收口径不清造成的重复返工。

打样与批量工艺衔接

研发打样阶段与批量生产阶段的条件差异,是导致批量尺寸波动和外观不良的主要原因。

打样阶段按量产条件对齐材料、设备、工装、程序和检验方案;批量阶段执行首件确认、过程检验与出货检验,工艺或材料变更时重新验证。

让采购能够把打样结果作为批量放行的判断依据,减少放量风险。

表面处理与交付协同

3C金属件常涉及阳极氧化、硬质阳极、化学镀镍等表面处理,表处前后尺寸变化和外观一致性需要统一口径。

表面处理前后尺寸补偿通过试片和首件确认;阳极氧化颜色一致性须结合合金状态、前处理、膜层、染色及封孔打样确认,交付按约定检测项提供数据。

减少表处环节的尺寸超差与外观争议,让采购能够在整条工艺链上统一交付标准。


推荐伟迈特CNC加工厂家 (50)

3C金属件精CNC加工从询价评审到批量合作

伟迈特CNC加工围绕采购人员在供应商筛选阶段关注的承接范围、质量与交付,按询价评审、打样验证、批量交付和异常反馈几个阶段组织合作路径。

  1. 提交图纸与项目条件

    采购需要提供2D/3D图纸与版本、材料及状态、关键尺寸与公差、数量与交期、表面处理及验收要求,伟迈特CNC加工才能据此开展工艺评审与报价。;伟迈特CNC加工按图纸版本、材料状态、关键尺寸、公差与基准、数量、表处、验收方法和交期进行工艺评审。;减少因资料缺失导致的反复沟通,报价有工艺依据。

  2. 工艺评审与报价

    工程按图纸判断加工可行性、关键风险与工序安排,并据此形成报价与交期评估。;评审覆盖关键尺寸、公差与基准、材料状态、表处要求与检测方式。;采购可横向比较不同供应商的工艺依据和报价口径。

  3. 打样验证与首件确认

    通过试制确认关键特征、外观面与配合关系是否满足图纸要求,避免批量后翻车。;伟迈特CNC加工按当前图版建立特征编号并执行首件验证与过程检测,FA不合格时停机排查、修正并重新首件。;打样结果可作为批量交付的判定基础,降低批量风险。

  4. 批量交付与异常反馈

    批量阶段需要按控制计划维持装夹与工艺稳定,并对异常反馈有明确处理方式。;伟迈特CNC加工按约定检测项提供数据,出现异常时按隔离、复检和复验流程处理,换刀或程序变化时按变更风险确定复核范围。;交付边界清晰,异常处理有据可依。

3C金属件精CNC加工工厂介绍

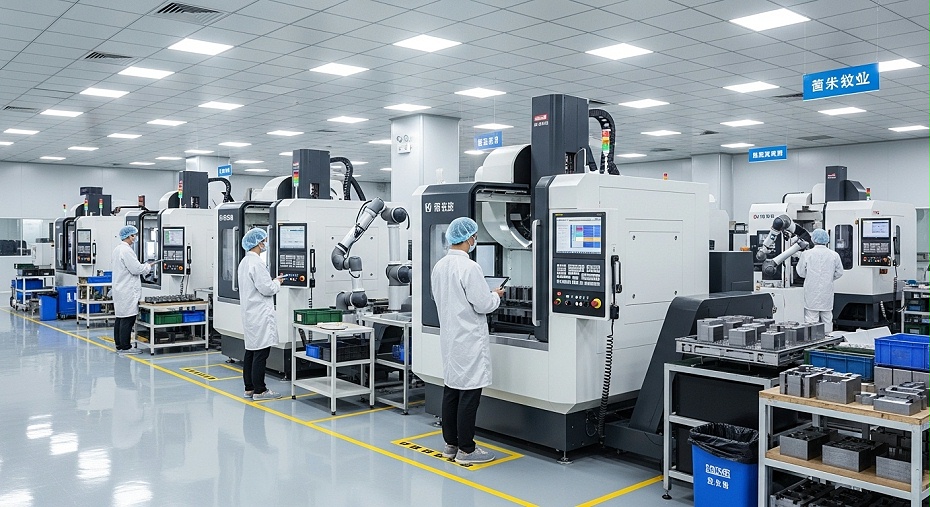
伟迈特CNC加工是深圳市伟迈特五金塑胶制品有限公司旗下品牌,2011年成立,注册地深圳市宝安区,为高新技术企业。工厂按职能分为光明总厂(研发+高精度,5,500㎡)、中山分厂(批量,5,000㎡)和东莞分厂(表面处理,3,500㎡),厂房总面积14,000㎡。团队约130人,其中工程技术及品质管理人员占比超35%,定位为技术型精密CNC制造工厂,承接从研发打样到小批量试产再到规模化量产的全生命周期制造。

按项目阶段匹配生产基地

研发打样、批量试产与表面处理若分散在不同场地,容易出现交接效率与品质一致性问题。

光明总厂承担研发与高精度加工,中山分厂承担批量加工,东莞分厂承担表面处理,按项目阶段安排场地与工序衔接。

项目从打样到批量在同一体系内推进,减少跨厂交接带来的信息损耗。

工程与品质人员配置支撑评审

35%

普通来图加工厂通常缺少专职工程与品质人员,图纸问题难以在报价前被发现。

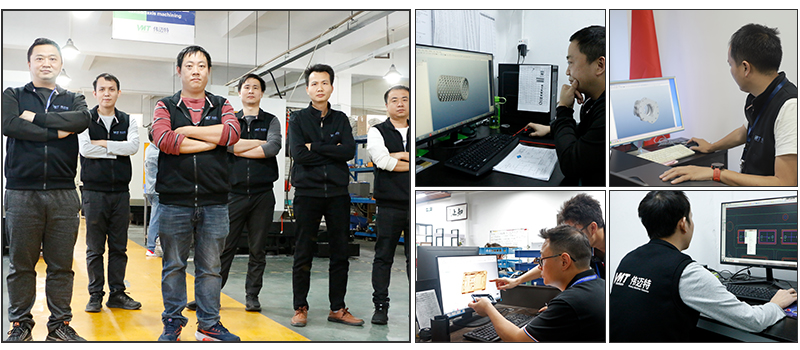
工程技术及品质管理人员占比超35%,覆盖工艺设计、夹具设计、CAM编程、DFM分析以及品质管控。

图纸评审与质量管控由专职人员承担,问题更早暴露。

多设备类型覆盖形成产能弹性

当项目同时涉及不同结构、不同材料的零件时,设备类型单一会限制承接范围。

设备涵盖三轴、四轴、五轴、龙门、车铣复合、走心机、磨床、线切割和EDM,按零件特征与批量选择设备路线。

多类型零件可在同一体系内安排,减少采购多头协调。


推荐伟迈特CNC加工厂家 (7)

3C金属件精CNC加工生产设备介绍

伟迈特CNC加工围绕3C金属件精加工CNC加工需要的结构、材料和批量条件,按设备类型、工序衔接和适用场景组织制造资源。

结构件与多面加工的铣削资源

3C金属件常涉及多面孔位、台阶和型腔,一次装夹能力不足会带来累积误差。

伟迈特CNC加工可按零件特征选择三轴、四轴或五轴加工路线;多面特征可通过四轴或五轴一次装夹减少基准转换。

减少基准转换带来的位置度波动,提高装配一致性。

高精度与复杂曲面的五轴路线

±0.005mm

复杂曲面或高精度配合面在多次装夹中容易累积误差。

五轴联动加工中心用于高精度与复杂结构件加工,联动精度可达±0.005mm,适用性按具体零件特征评估。

复杂结构件的加工路线选择更灵活,减少装夹次数。

回转类与微型件加工资源

≤0.002mm

3C产品中的轴类、套类与微型精密件,对圆度和同轴度要求较高。

走心机与车铣复合可用于回转类与微型件加工,圆度可达≤0.002mm,按材料与结构评估工序与检测方法。

回转特征与微型特征在同一体系内完成,减少外协环节。

工序衔接与表面处理配套

精加工完成后若表面处理衔接不畅,尺寸和外观都可能受影响。

东莞分厂承担表面处理职能,可按项目确认阳极氧化、硬质阳极、化学镀镍等处理前后的尺寸补偿与验收口径。

加工与表面处理在同一体系内衔接,处理前后尺寸更可控。


推荐伟迈特CNC加工厂家

3C金属件精CNC加工工程团队介绍

图纸评审与关键特征识别

3C金属件的图纸往往同时包含装配尺寸、外观面要求和表面处理标注,如果评审阶段没有把关键尺寸、外观面和检测方法识别清楚,加工和检测就容易脱节。

伟迈特CNC加工在收到图纸、三维模型、材料、数量和关键公差后,先检查基准、装夹位置、刀具可达性、薄壁变形风险及检测方法,再决定采用三轴、四轴、五轴或车铣复合路线。

让采购在打样前就能看到工程对关键特征和风险的判断,减少后期设计变更和返工。

工艺确认与打样验证

打样阶段如果只做尺寸合格就放行,批量后装夹方式或刀具寿命变化可能导致尺寸漂移。打样需要同时验证工艺路线、装夹方案和检验方案。

打样阶段按量产标准固化程序和检验方案,执行首件确认和过程检验;对需要多面加工的零件,优先考虑一次装夹或减少装夹次数,以降低基准转换误差。

让批量生产时参数和装夹方式有据可依,减少打样合格但批量超差的情况。

版本管理与量产协同

3C项目常伴随设计迭代,图纸版本频繁更新。如果旧版图纸和新版程序没有及时切换,容易加工出不符合最新设计的零件。

我们会按受控图纸版本组织加工与检验,变更时确认生效批次和库存处置,避免新旧版本混用。量产阶段按确认后的程序和检验方案执行,换刀或程序变更按控制计划复核。

让采购在项目迭代期间少面对版本混乱导致的质量事故。


推荐伟迈特CNC加工厂家 (5)

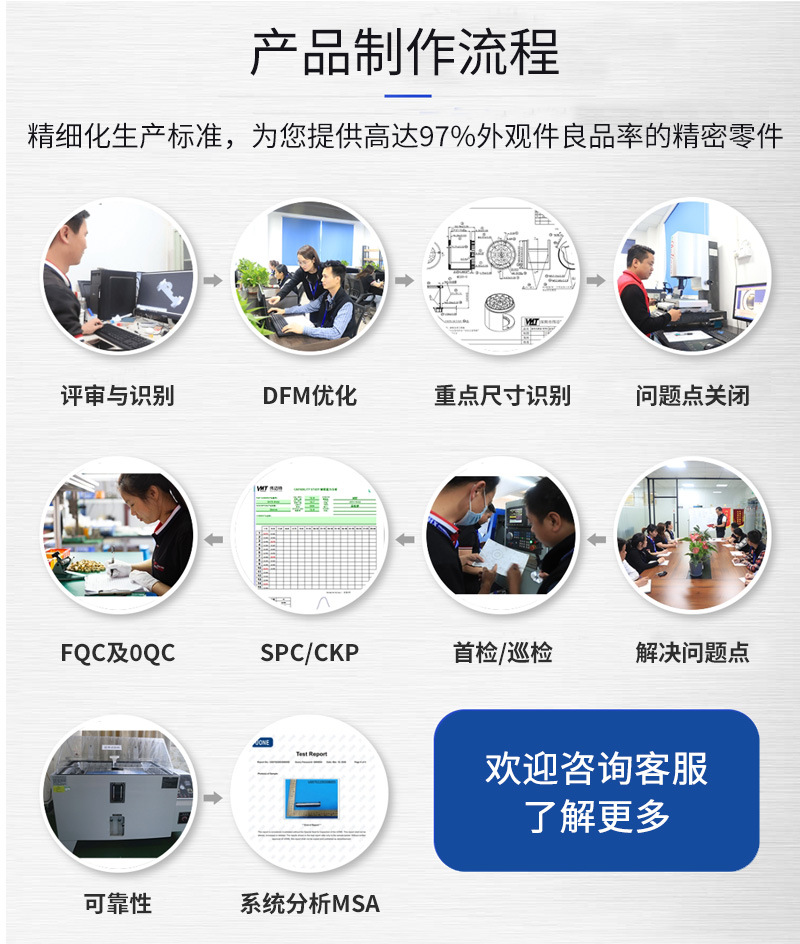
3C金属件精CNC加工质量管控流程

  1. 检测策划与首件确认

    3C金属件的关键尺寸、外观面和表面处理要求需要在加工前就明确检测方法,否则加工完成后可能无法用现有量具准确验收。;按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹、表面与其他规定项目,分别确认方法及准则。首件不合格时停机排查根因,修正后重新首件,已加工零件按追溯范围复检。;让采购在打样阶段就获得可核验的检测记录,用于内部装配验证。

  2. 过程检验与异常处理

    批量过程中刀具磨损、温度变化或材料批次差异都可能导致尺寸逐渐漂移,如果过程不检,问题可能到成品阶段才暴露。;按控制计划执行过程检测与关键面复检;发现超规格或统计信号时,按控制计划控制生产与待判品,记录最后已知受控点及后续批次,检查测量系统、设备、工具、材料和操作后按批准条件恢复。;让尺寸波动在过程阶段被发现和处理,减少批量报废和成品退货。

  3. 成品检验与报告记录

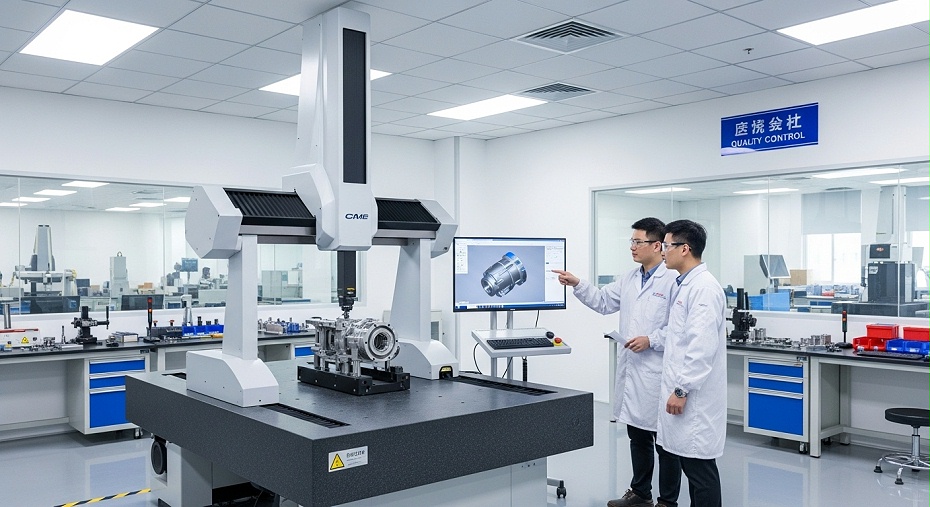
    采购需要向内部工程和品质部门交代供应商的实际加工能力,检测报告的口径和记录完整性直接影响内部沟通效率。;成品阶段按约定检测项提供数据,检测记录包含特征、方法、结果和适用条件;表面处理后的尺寸和外观按约定标准验收。检测报告随货提供,按批次保留检测记录。;让采购在内部品质审核时有可用的客观数据,减少因报告口径不一致产生的争议。

  4. 批次追溯与验收依据

    当出现批量问题时,能否快速追溯批次、材料和加工记录,直接影响问题处理速度。;按批次记录材料信息、加工过程和检测数据,质量异常时按追溯范围隔离和复检。验收依据按图纸、检验计划和合同约定执行,不用历史数据替代当前批次的验收结论。;让问题批次能快速定位和处理,减少停线时间和争议成本。


推荐伟迈特cnc加工厂家 (7)

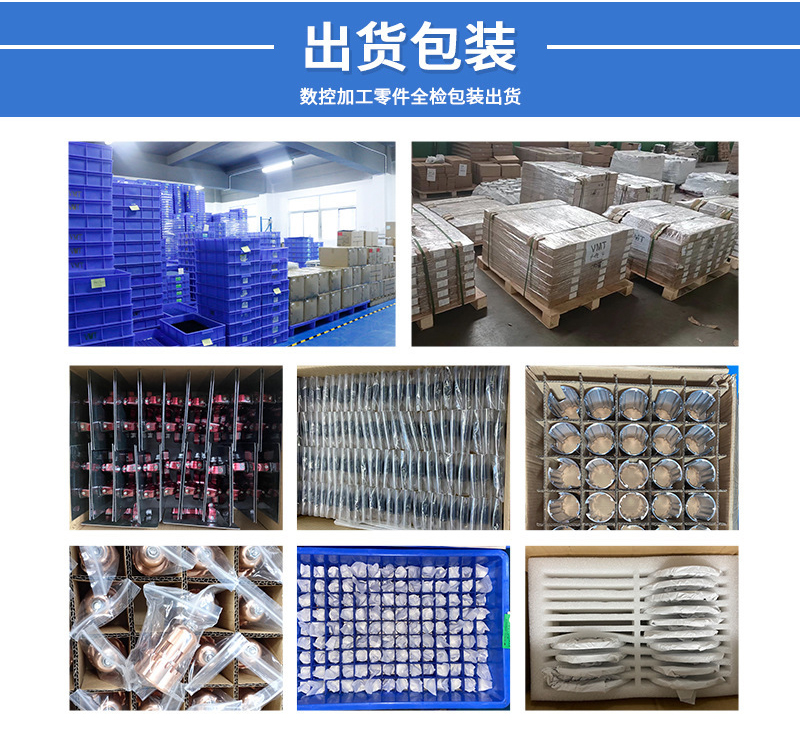
3C金属件精CNC加工包装与交付

外观面防护

3C金属件的外观面在包装和运输过程中容易被刮擦或磕碰,一旦外观面损伤,表面处理后的零件可能直接报废。

根据零件结构和外观要求,采用分隔、软性衬垫和单独防护方式;精密配合面和外观面按约定方式保护,避免零件在包装内相互碰撞。具体包装材料根据产品尺寸、表面状态和运输方式确认。

让外观面在运输后保持可接受状态,减少到货后的外观返工或退货。

标识与批次管理

采购和仓库需要能快速识别零件图号、数量、材质、表处要求和批次信息,否则容易出现混批或错发。

按约定标识零件名称、图号、数量、材质、表面处理、批次和追溯信息;不同批次物理分隔,避免混批。

让来料验收和库存管理更高效,减少因标识不清造成的错发和混用。

交付衔接与运输方式

不同运输方式对包装防护要求不同,出口件和国内件在防潮、防锈和防震方面需要分别考虑。

根据运输方式和交付要求确认包装方案和防护方式;出口件按运输周期和环境条件选择相应的防潮防护措施。交付时按约定提供检测记录和装箱资料。

让采购在交付环节少面对因包装不当造成的损坏和资料缺失。


推荐伟迈特CNC加工厂家 (5)

3C金属件精CNC加工服务支持

伟迈特CNC加工围绕3C金属件精加工项目,在询价、打样、批量与异常处置各阶段提供对应的服务支持,客户只需对接一个窗口完成加工与表处衔接。

询价与工艺评估

采购在比价阶段最需要的是口径一致的评估结果,而不是笼统一口价;资料不齐会直接导致方案差异。

按2D/3D图纸版本、材料状态、各数量方案、公差与关键特征、表处、外观、检测文件、包装、交付地点、税运条件和目标交期逐项核对,标出缺失信息后拆分材料、单件工序、一次性工程与工装、检测、外协和包装物流,给出假设条件明确的评估结果。

采购可以拿着结构化报价与内部工程、品质部门对齐,也便于横向比较不同供应商的报价构成。

打样与首件确认

研发阶段节奏紧,打样轮次和首件验证方式直接决定项目进度。

按当前图版建立特征编号开展首件检验,不合格时停机排查并重新验证,合格后签字封样;打样阶段同时确认关键尺寸、外观面和表处判定标准,便于后续批量沿用。

减少打样反复,样品与检测记录可用于客户内部评审和设计定型。

批量交付与过程控制

批量阶段的风险在于过程波动和变更失控,采购需要一个可持续执行的控制方案。

按控制计划执行过程检测与关键面复检,出现超规格或统计信号时按反应计划隔离待判品、查明原因并复验;材料、程序或表处变更按受影响特征重新验证。

批量交付的品质与资料口径稳定,来料端的检验安排可依项目约定推进。

异常处置与持续合作

出现尺寸或外观争议时,处理时效和口径清晰度直接影响采购对供应商的信任。

先确认测量及要求、隔离受影响批次,评估返工、返修、让步或报废的可行性与批准权限,按受影响范围复验并保留原始记录;原因改进与处理单关闭分别跟踪。

争议件按约定口径处理,责任范围清楚,合作关系更稳定。

3C金属件精CNC加工常见问题

如何判断一家CNC加工厂能不能做到图纸上的精度?

伟迈特CNC加工建议供应商不要用“高精度”这类笼统表述回答,而是按图纸上的具体特征逐项确认:材料状态、公称尺寸段、公差等级、几何公差框格中的基准、测量方法与测量环境。采购可以要求对方把关键特征的检测方案、量具类别和判定规则写进报价或评审记录里,再结合同类零件的试制数据判断是否具备条件,单句承诺不能作为验收依据;便于客户明确项目边界、验收要求和后续安排。

手机中框这类零件的打样与批量一致性怎么确认?

伟迈特CNC加工会先对齐样件与量产在材料、设备、工装、程序和检验方案上的条件,再通过覆盖量产条件的试产和能力研究判断一致性;关键特征的批量稳定性以过程数据和约定验收方法为准,不以单件合格或某次抽样合格替代。采购可在打样阶段就要求明确装夹方式、刀具寿命控制、程序版本和转批量的复核条件,减少批量后尺寸漂移的风险。

3C金属件的检测报告和表面处理验收标准怎么对齐?

伟迈特CNC加工建议在打样阶段就把两件事写清:一是最终尺寸以表面处理前还是处理后状态验收,二是内外径、螺纹和配合面分别如何补偿。检测报告应按图纸或程序版本列特征结果、测量方法和判定规则;外观面按约定光源和观察条件评价,色差与纹理以封样件比对,避免批次间出现口径不一致的争议。

如果采购方内部工程与品质对判定标准有分歧,怎么推进?

伟迈特CNC加工建议在报价或打样前就把判定标准写成文档:先明确特征清单(尺寸、几何公差、螺纹、外观面)、每项的测量方法和判定准则,再确认哪些是装配关键特征、哪些是外观关键面。对接近规格边界的特征,按事先约定的判定规则处理,不在测出结果后临时更换规则,这样采购内部在推动工程和品质批准时才有统一依据;便于客户明确项目边界、验收要求和后续安排。

3C金属件精加工项目通常需要提供哪些资料才能进入正式报价?

伟迈特CNC加工建议至少提供:2D/3D图纸及版本、材料牌号与供货状态、关键尺寸与公差、形位公差及基准、外观面要求与表面处理口径、各数量方案、目标交期、交付地点与税运条件。资料不齐时我们会给出明确假设下的估算范围,并列出待确认项,避免报价口径与图纸要求不一致。

如果您正在为3C消费电子项目筛选精加工CNC供应商,可将图纸与项目条件发给伟迈特CNC加工,由工程按图纸版本、材料状态、关键尺寸与基准、数量和验收要求进行项目评估与打样安排。

  • 2D/3D图纸及版本
  • 材料牌号与供货状态
  • 关键尺寸、公差与基准
  • 各数量方案与目标交期
  • 外观面要求与表面处理口径
  • 检测要求与交付地点

热品推荐 / Hot product

深圳市伟迈特五金塑胶制品有限公司

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
粤公网安备 44031102000673号

  • 全国服务热线:18138438895
  • 公司地址:深圳市光明区马田街道新庄社区大围沙河工业区B2区第14栋

深圳伟迈特铝合金cnc加工微信伟迈特

查看深圳伟迈特铝合金cnc加工手机官网查看手机