
材料与散热环境适配
散热件所处电动车散热环境存在振动和温度变化,材料选择直接影响导热效率、结构刚性与长期装配稳定性。
伟迈特CNC加工在承接电动车散热件时,会与客户确认所用材料牌号、热处理状态和表面处理方式,使加工方案与散热、装配条件匹配;普通散热件常选铝合金材料,导热系数约120–200W/(m·K,具体以客户图纸和验证要求为准。
客户能够在打样前明确材料与散热场景的适配关系,减少因材料或表面处理不匹配引起的返工与验证风险。


CNC加工
电动车散热件CNC加工定制服务电动车散热件定制CNC加工,是针对电动车散热模组、电控散热壳体及电机散热部件中的散热齿、流道、安装面和孔位,按图纸进行减材加工的一类定制服务。散热件在总成中承担导热、支撑、安装定位和热量扩散作用,其加工质量直接影响贴合面积、装配效率与散热路径的稳定性。因此在选材和工艺确......
服务热线:18138438895
电动车散热件定制CNC加工,是针对电动车散热模组、电控散热壳体及电机散热部件中的散热齿、流道、安装面和孔位,按图纸进行减材加工的一类定制服务。散热件在总成中承担导热、支撑、安装定位和热量扩散作用,其加工质量直接影响贴合面积、装配效率与散热路径的稳定性。因此在选材和工艺确认阶段,需要把加工精度、材料适配和装配验证一并纳入评估。伟迈特CNC加工承接该类产品时,会从图纸和装配要求出发,帮助客户把终端使用要求转化为可加工的尺寸、表面和检测口径。
散热件所处电动车散热环境存在振动和温度变化,材料选择直接影响导热效率、结构刚性与长期装配稳定性。
伟迈特CNC加工在承接电动车散热件时,会与客户确认所用材料牌号、热处理状态和表面处理方式,使加工方案与散热、装配条件匹配;普通散热件常选铝合金材料,导热系数约120–200W/(m·K,具体以客户图纸和验证要求为准。
客户能够在打样前明确材料与散热场景的适配关系,减少因材料或表面处理不匹配引起的返工与验证风险。
安装面平面度、孔位偏差和散热齿完整性是装配线最关注的加工结果,超差会直接造成贴合不良或装配干涉。
针对该类散热件,公司按图纸对关键安装面、孔位和散热齿进行加工,安装面平面度可控制约0.02–0.05毫米,孔位公差按图纸要求执行,并在出货前对关键尺寸进行检测。
客户获得可检测、可复验的安装面和孔位加工结果,降低装配线上的返工与适配等待。
样品合格不代表批量稳定,工艺基准或检测口径不一致,容易造成批量后装配不良率上升。
伟迈特CNC加工在打样阶段即与客户确认工艺基准与检测口径,批量时沿用同一基准和检测记录方式,使尺寸、平面度和孔位结果保持一致。
客户在批量交付时可获得与打样阶段一致的质量口径,减少批量装配一致性的担忧。
切削残留、毛刺或油污会干扰导热界面材料粘接和整机清洁度,运输磕碰也会影响安装面状态。
公司对加工后的散热件进行去毛刺和清洁处理,出货前检查表面状态,并采用分隔与防护包装,减少运输过程中的变形、污染与磕碰。
客户收到表面状态稳定、便于上线装配的散热件,降低上线前的二次处理与清洁工时。

伟迈特CNC加工围绕电动车散热场景承接的CNC加工范围,覆盖散热模组、电控散热壳体、电机散热部件等结构件,可按图纸对散热齿、流道、安装面和孔位进行加工。项目启动前,公司会与客户确认产品类别、材料牌号、结构特征与验收要求,把装配贴合、导热路径和整机清洁度要求转化为可执行的加工与检测条件。
散热模组结构件通常包含散热齿、安装面和定位孔,装到总成后需要与发热器件贴合,结构加工状态直接影响贴合面积。
公司按图纸对散热齿、安装面和孔位进行CNC加工,重点控制安装面平面度、孔位位置和散热齿完整性,关键尺寸出货前检测记录。
客户获得能够直接进入装配的散热结构件,减少装配前的修配与适配难度。
电控和电机散热壳体类零件在运行中承受温度变化和振动,安装面与流道状态会影响散热路径和整机装配效率。
针对该类零件,公司会确认材料、热处理状态和表面处理方式,按图纸加工安装面、流道和连接孔,并对关键尺寸进行首件确认与过程抽检。
客户在批量装配时获得尺寸一致性更稳定的壳体件,减少返工与性能测试波动。
新项目通常需要先验证结构、材料和装配贴合,打样阶段不确认加工可行性,会直接影响后续批量决策。
公司根据图纸评估加工方式、装夹方案和检测项目,打样时固化工艺基准,并向客户反馈关键尺寸、表面状态和装配验证结果。
客户在正式批量前获得可验证的加工结果,降低直接开批量带来的选型与质量风险。
不同散热环境对材料导热性能、耐蚀性和表面状态要求不同,材料和表面处理不匹配会导致验证失败或后续粘接不良。
伟迈特CNC加工在项目评审阶段与客户确认材料牌号、热处理状态和表面处理方式,使加工方案与电动车散热、装配以及清洁度要求相匹配。
客户减少因材料或表面处理不匹配引起的验证反复,提高项目推进效率。

安装面平面度超差会导致贴合面积不足,散热路径受阻,进而在整机运行中造成局部温升偏高,影响电控或电机性能测试。
针对该类问题,我们采用一次装夹或统一定位基准加工关键安装面,配合在线测量和首件全尺寸确认,将安装面平面度控制在约0.02–0.05毫米范围,并对贴合面进行去毛刺和清洁处理。
客户获得贴合面积稳定的散热件,降低局部温升与性能测试波动风险。
孔位偏差或散热齿缺损会造成装配干涉、锁付失败,以及散热齿有效面积变化,在批量阶段表现为装配不良率上升。
我们在工艺基准确认后对孔位和散热齿进行首件检测与过程抽检,按图纸公差执行,并对抽检频率和超差处理方式与客户提前约定,使批量尺寸结果与打样保持一致。
客户在批量装配中减少孔位干涉和锁付异常,提升批量上线效率。
切削残留、毛刺或油污会干扰导热界面材料粘接,也可能影响整机清洁度测试,属于装配前容易暴露的问题。
我们安排去毛刺和清洁工序,出货前对关键表面进行目视与手感检查,必要时采用适配的清洗方式,并使用分隔包装避免运输污染。
客户减少上线前二次清洁与返修工时,导热界面材料粘接更稳定。
样品合格而批量波动,往往源于打样与批量使用了不同基准、不同程序或不同检测口径,客户验收时难以判断。
针对该类客户项目,我们会在打样阶段固化工艺基准、刀具方案与检测项目,批量时沿用同一工艺和检测记录方式,关键尺寸按批次留档,方便客户比对。
客户验收有据可查,打样到批量的尺寸与形位结果更可控。

伟迈特CNC加工在该类客户项目中,遇到的核心问题集中在图纸上的散热结构在CNC加工后容易因变形、毛刺或平面度超差影响装配贴合。针对这类散热件定制CNC加工需求,我们与客户逐项确认关键安装面、孔位和散热齿的加工精度与检测方法,明确材料牌号、热处理状态和表面处理方式与电动车散热环境的匹配要求,并坚持打样和批量使用同一工艺基准。在该客户实施中,我们将关键安装面平面度控制在约0.03–0.05毫米,孔位按图纸公差加工,并在出货前对毛刺、切削残留和表面清洁度逐批确认。客户由此获得可检测、可追溯的散热件加工结果,装配贴合面积稳定,电控或电机散热测试的温升波动降低,批量一致性带来的返工工时也随之下降。
图纸散热结构CNC加工后易因变形、毛刺或平面度超差影响装配贴合,导致局部温升偏高。
同基准加工与首件检测,关键安装面平面度控制在约0.03–0.05毫米。
贴合面积稳定,电控或电机散热测试温升波动降低。
客户不清楚厂家对散热件关键尺寸、表面质量和清洁度的检测边界。
明确关键安装面、孔位和散热齿的检测项目与检测方法,出货前逐批确认毛刺与清洁度。
验收口径清晰,客户下批量前对质量边界有据可依。
样品合格不代表批量稳定,客户担心批量后装配不良率上升。
打样与批量使用同一工艺基准并提供关键尺寸检测记录。
批量装配表现可预期,产线返工工时下降。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键安装面平面度 | 图纸上的散热结构在CNC加工后容易因变形、毛刺或平面度超差影响装配贴合 | 伟迈特CNC加工采用同基准装夹与分层切削控制变形,关键安装面平面度控制在约0.03–0.05毫米 | 贴合面积稳定,散热路径通畅 |
| 孔位与散热齿完整性 | 孔位偏差或散热齿缺损会造成装配干涉或导热接触不良 | 伟迈特CNC加工按图纸公差加工孔位,散热齿逐件目检加抽检,关键尺寸在打样阶段确认检测方法 | 装配顺畅,减少锁付失败与返工 |
| 表面清洁与毛刺 | 切削残留、毛刺或油污影响导热界面材料粘接和整机清洁度 | 伟迈特CNC加工出货前逐批确认毛刺、切削残留与表面清洁状态,按客户清洁度要求执行去毛刺与清洁处理 | 导热垫粘接可靠,整机清洁度达标 |
| 打样与批量一致性 | 样品合格不代表批量稳定,担心批量后装配不良率上升 | 伟迈特CNC加工打样与批量使用同一工艺基准,保留关键尺寸检测记录,批量按批次抽检孔位与平面度 | 批量装配表现可预期,返工工时下降 |

伟迈特CNC加工围绕电动车散热件定制CNC加工,从复杂散热结构加工、材料适配、精度检测到打样批量承接,形成匹配当前产品的加工能力组合,帮助采购与项目负责人判断主公司能否稳定完成加工、质量与交付。
散热齿、流道和安装面等复杂结构对CNC加工路径与装夹方案要求高,直接影响齿形完整与流道通畅。
伟迈特CNC加工按图纸进行CNC加工,针对散热齿与流道优化走刀路径与装夹方式,避免薄壁变形。
复杂散热结构一次加工到位,减少后续修整与装配干涉。
不同散热件材料在切削性能与变形倾向上差异明显,材料选错会造成散热效率或加工稳定性问题。
伟迈特CNC加工承接铝合金等常见电动车散热件材料,与客户确认材料牌号与热处理状态后加工。
材料与散热环境匹配,降低散热失效与加工变形风险。
关键安装面平面度、孔位偏差与散热齿完整性是否可检测,决定客户能否放心下批量。
伟迈特CNC加工按图纸公差控制关键尺寸,平面度通常控制在约0.03–0.05毫米,并提供检测记录。
加工精度可验证,验收有据可依。
从打样到批量若工艺基准变化,尺寸与平面度一致性难以保证。
伟迈特CNC加工打样与批量使用同一工艺基准,按订单数量与交期安排生产与交付。
批量一致性可控,降低装配不良率波动。

客户提交图纸与技术要求,我们组织工艺评审,确认散热齿、流道与安装面的加工可行性与精度边界。;评审中明确关键尺寸、基准面、材料牌号与表面处理要求,对存在加工风险的结构提出优化建议并反馈客户确认。;客户在报价前即了解加工可行性与潜在风险,减少后期设计变更与费用争议。
客户提供材料、数量与交期信息,我们结合结构复杂程度与批量规模给出加工方案与报价。;报价依据图纸公差、检测项目、批量数量与包装要求逐项核算,明确加工边界与验收口径。;客户获得透明、可核对的报价与交付计划,便于项目预算与排程决策。
进入打样阶段后,客户最担心样品合格而批量波动,我们以同一工艺基准完成首件并提交关键尺寸检测记录。;打样阶段确认关键安装面平面度、孔位与散热齿状态,客户可依据检测记录验证装配贴合效果。;客户在打样阶段即验证装配与散热接触面,降低批量导入风险。
批量阶段客户关注尺寸一致性与不良率波动,我们安排首件确认、过程巡检与关键尺寸批次抽检。;打样与批量使用同一工艺基准与检测口径,刀具按寿命周期管理更换,过程异常及时反馈客户。;客户获得稳定一致的批量散热件,装配不良率得到有效控制。
出货前按约定检测项目确认表面状态与清洁度,包装防护到位后安排交付,后续质量异常按批次追溯快速响应。;交付随附批次检测记录,包装按产品结构采取分隔与定位防护,质量异常依据批次记录回溯工艺参数。;客户验收顺畅、开箱即可上线,售后问题响应有据可查,合作持续稳定。
伟迈特CNC加工以电动车散热件定制CNC加工为核心承接方向,面向电动车散热模组、电控散热壳体与电机散热部件提供零件本体加工服务。工厂围绕图纸、样件与验收要求组织生产,从材料确认、工艺评审到打样批量形成闭环协作。
客户需要确认厂家能否承接电动车散热件类的复杂结构零件,以及是否具备对应的加工经验与工艺理解。
伟迈特CNC加工承接电动车散热件定制CNC加工,按散热件图纸适配材料与工艺,覆盖散热齿、流道与安装面等典型结构的加工需求。
客户找到对口的加工承接方,减少因厂家不熟悉散热件结构造成的沟通成本与试错风险。
客户关心从图纸到成品的生产组织是否清晰,工艺、检测与交付环节能否协同推进。
工厂围绕项目组织工艺评审、打样验证与批量生产衔接,各环节按同一工艺基准与检测口径执行,异常问题及时反馈客户确认。
客户获得有序、可预期的生产协作体验,项目节点清晰、进度可控。
客户在厂家筛选阶段需要了解承接边界与合作方式,明确加工责任与验收依据。
加工边界聚焦散热件本体CNC加工,按图纸公差、粗糙度标准与批次检测报告验收,不承诺整机散热效果与装配节拍。
客户明确责任边界与验收依据,合作推进顺畅,减少后期质量争议。

伟迈特CNC加工围绕电动车散热件的结构特征与材料特性配置加工资源,从毛坯到成品形成完整的工序衔接。
散热齿与流道结构复杂,客户关心设备能否稳定加工薄壁齿形与曲面过渡,避免毛刺与变形。
采用带旋转轴的多轴加工设备完成散热齿与流道曲面加工,配合锋利刀具与分层切削策略控制切削力,齿形完整性与表面粗糙度按图纸要求确认。
客户获得完整的散热结构与均匀表面质量,换热面积与导热界面材料附着效果得到保障。
关键安装面平面度与孔位精度直接影响装配贴合,客户需要设备具备稳定的精加工能力。
精加工设备用于安装面铣削与孔位加工,关键安装面平面度控制在约0.03–0.05mm范围,孔位按图纸公差配合加工。
客户获得贴合良好的安装面与精准孔位,装配锁付顺畅、贴合面积充足。
切削残留与毛刺会影响导热界面材料粘接与整机清洁度,客户关心表面状态是否可控。
加工后安排去毛刺工序,对散热齿与流道区域重点清理,必要时配合超声波清洗,出货前按约定项目确认表面清洁度与毛刺状态。
客户收到清洁、无残留的散热件,导热垫粘接可靠,整机清洁度验收顺利。
客户需要确认关键尺寸与平面度是否具备检测手段,检测能力不足会导致验收争议。
配置三坐标测量与表面粗糙度检测设备用于关键尺寸与平面度确认,检测安排在精加工后与出货前,形成工序间检测衔接。
客户获得批次检测记录作为验收依据,减少到货检测争议与复检成本。

散热件图纸中的散热齿、流道、安装面和孔位各有加工要求,评审不到位会造成工艺路线偏差。
伟迈特CNC加工工程团队在接单后逐项确认关键安装面、孔位和散热齿的加工精度与检测方法,并与客户确认材料牌号、热处理状态和表面处理方式。
客户在加工前获得明确的工艺方案,减少因理解偏差导致的返工。
客户最关心打样能否验证变形和装配贴合,以降低批量一致性的担心。
伟迈特CNC加工工程团队在打样阶段验证安装面平面度、孔位位置度和散热齿完整性,确认贴合状态,并记录关键尺寸数据。
客户在批量前确认装配贴合,降低批产风险。
图纸版本更新或工艺参数调整若管理不当,会造成打样与批量不一致。
伟迈特CNC加工工程团队对图纸版本和工艺参数进行变更确认,打样与批量使用同一工艺基准,量产前复核关键参数。
客户获得版本清晰、衔接顺畅的加工服务。

针对散热件关键安装面、孔位和散热齿确定检测项目、方法和频次,明确验收口径。;伟迈特CNC加工与客户确认检测边界,围绕图纸公差和约定项目制定检测计划。;客户获得清晰的检测依据,验收有据可查。
首件确认工艺基准和参数,批量过程中按约定频次抽检平面度、孔位和散热齿完整性。;伟迈特CNC加工将关键安装面平面度按约0.02–0.05毫米控制,孔位位置度按约±0.02–0.05毫米控制,超差按约定处置。;客户获得批次稳定的产品,减少装配不良。
成品按图纸公差和约定检测项目确认,关键尺寸提供检测记录。;伟迈特CNC加工提供关键尺寸检测记录,记录批次信息便于追溯。;客户获得可追溯的质量数据,降低验收阻力。
按约定验收依据完成交付确认,批次信息可追溯,便于客户后续质量跟踪。;伟迈特CNC加工将检测记录与批次对应,客户可按批次核查关键尺寸数据。;客户质量跟踪顺畅,异常处理有据可依。

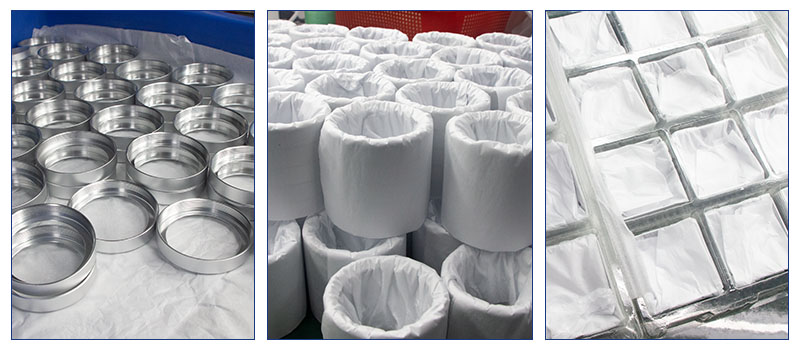
散热件薄壁带齿结构在运输中容易磕碰、变形和表面污染,影响装配贴合与外观。
我们根据产品结构采用分隔与防护方式,散热齿和安装面单独保护,避免运输磕碰和变形。
客户获得到场状态完好的散热件,减少来料不良。
批量交付时标识不清会造成混料,影响装配追溯和质量跟踪。
包装外标识与批次信息对应,客户可按批次核查关键尺寸检测记录。
客户获得清晰可追溯的交付批次,装配与质量跟踪顺畅。
装箱方式需匹配产品结构和运输方式,交付节点需与客户计划衔接。
我们根据产品结构和运输要求安排装箱,按订单确认的交付节点安排出货,并防止表面污染。
客户获得按期、完好交付的散热件,减少因运输问题造成的停线风险。
客户提交图纸和材料信息后,我们确认散热件结构、加工可行性和检测要求,明确关键安装面、孔位和散热齿的加工精度与检测方法。
按图纸进行CNC加工,与客户确认材料牌号、热处理状态和表面处理方式。
客户在报价前了解承接边界和验收口径,减少后续沟通反复。
打样阶段固化装夹方式、刀具路径和检测口径,批量沿用同一工艺基准,并按批次提供关键尺寸检测记录。
安装面平面度控制在约0.02–0.05毫米范围,孔位按图纸公差确认。
客户批量装配时尺寸和平面度表现更稳定,验收阻力下降。
若出货或装配环节发现尺寸、毛刺或清洁度问题,我们根据批次检测记录追溯对应加工基准和检验结果,安排返工或替换处理。
批次信息用于追溯对应加工基准和检验结果,异常件按客户要求复检。
客户在装配现场遇到质量异常时能快速定位原因,减少停线等待。
针对重复订单,我们沿用已确认的工艺基准和包装方案,衔接交付节点,减少每批次重新确认的沟通成本。
按订单安排交付,包装方案针对散热齿和安装面做防护分隔。
客户获得稳定的交付节奏和可预期的零件状态,长期合作更省心。
伟迈特CNC加工会先与你确认关键安装面的平面度要求和检测方法,再据此确定装夹方案与刀具路径。精加工阶段采用与打样一致的工艺基准,安装面平面度通常控制在约0.03–0.05毫米范围,并在首件和批量抽检中按约定口径确认,确保贴合面积与装配状态稳定。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;针对薄壁散热齿和流道结构,伟迈特CNC加工会从余量分配、切削参数和装夹受力三个方面控制变形,精加工后用去毛刺工序处理齿形边缘和孔口,并在出货前逐批确认毛刺、切削残留与表面清洁度,避免影响导热界面材料粘接和整机清洁度。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;要求打样和批量使用同一工艺基准、同一装夹方式和同一检测口径。打样阶段固化刀具路径和检验项目后,批量首件重新确认,并按约定频次抽检平面度、孔位和散热齿完整性,同时提供关键尺寸检测记录,让批量结果有据可查;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;承接电动车散热模组、电控散热壳体、电机散热部件等结构件的零件本体CNC加工,可按图纸加工散热齿、流道、安装面和孔位。项目启动前我们会与你确认材料牌号、结构特征、精度要求和验收方式,再安排打样或批量计划;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工在项目评估阶段需要你提供产品图纸、材料牌号、热处理或表面处理要求、批量数量、交期以及关键尺寸和验收标准。信息齐全后我们会组织工艺评审,明确加工可行性与检测口径,并给出加工方案与报价;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工邀请你围绕电动车散热件定制CNC加工发起项目对接,提交图纸与技术要求即可启动工艺评估。


深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线