
结构成型与配合面承接
光电吊舱非标件常包含台阶面、定位孔、配合面和轻量化结构,加工后若孔距、台阶或配合面与图纸不符,装配线往往需要现场打磨或重新加工。
伟迈特CNC加工按图纸对非标结构件进行CNC加工,报价前核对图纸关键特性与配合关系,孔距与配合面位置公差可按图纸要求控制在常见装配公差带内。
让采购在询价阶段就能对结构成型范围和配合要求形成明确判断,减少装配线返工风险。

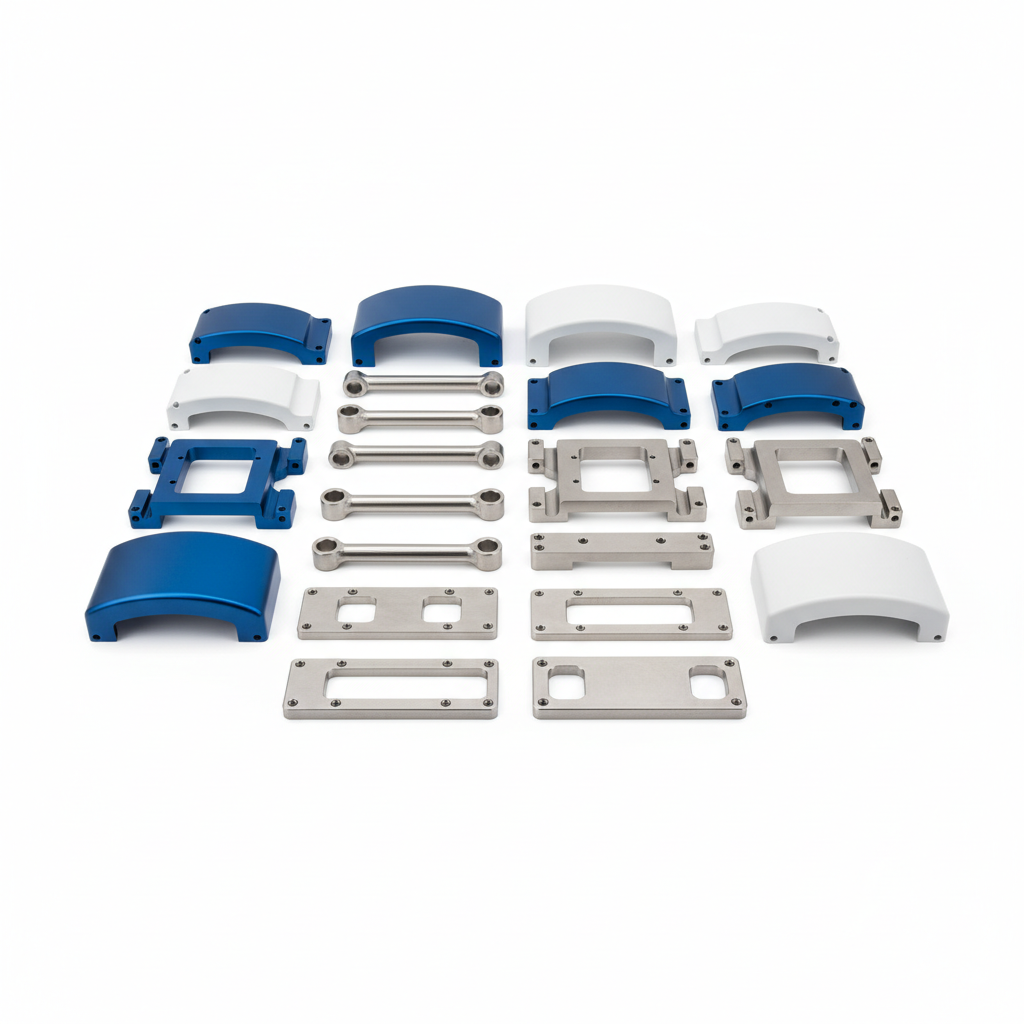

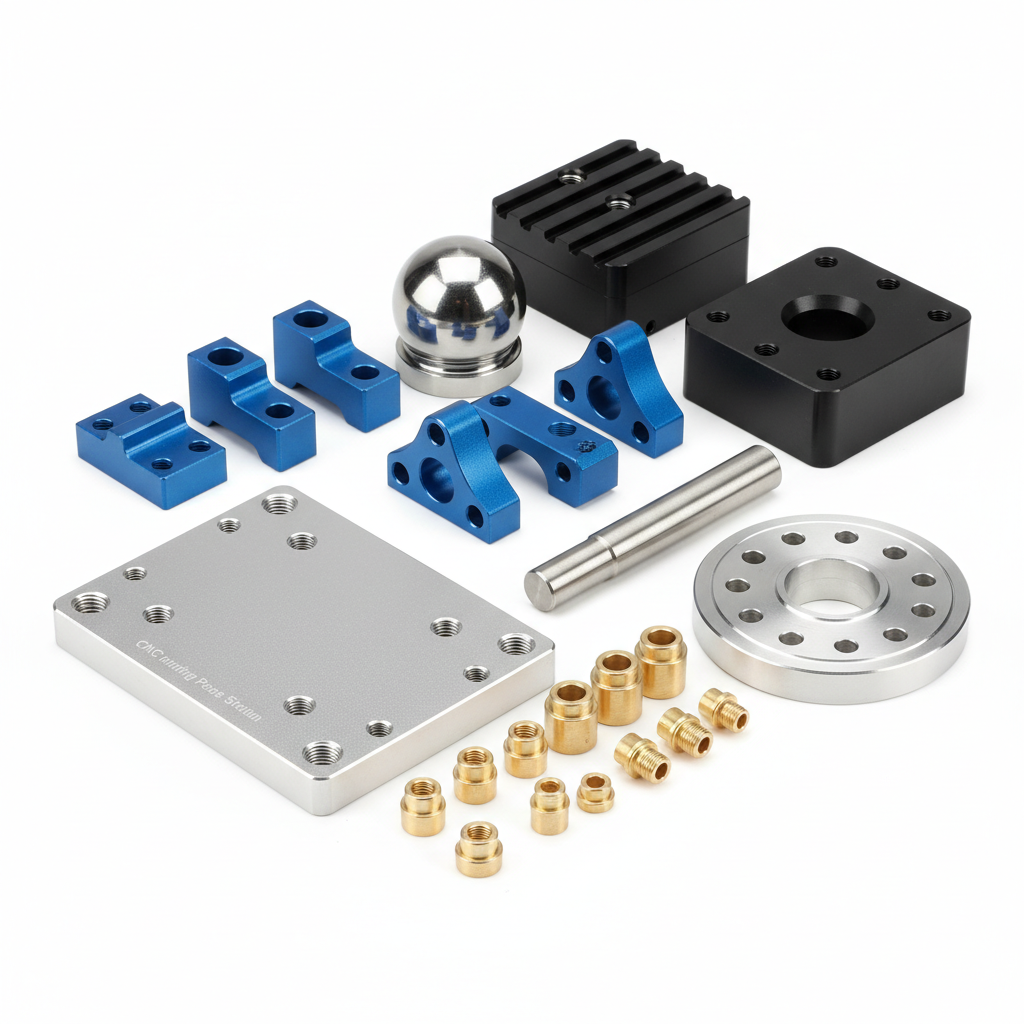
CNC加工
光电吊舱非标件CNC加工与检测确认光电吊舱非标件是吊舱整机中承担结构支撑、运动配合、密封连接、散热或接口定位等局部功能的定制零件,按照图纸进行CNC加工后进入吊舱装配、调试与外场使用环节,其加工质量直接影响装配顺畅度、机构运动稳定性和验收通过率。伟迈特CNC加工面向光电吊舱非标件CNC加工需求,承接从图纸......
服务热线:18138438895
光电吊舱非标件是吊舱整机中承担结构支撑、运动配合、密封连接、散热或接口定位等局部功能的定制零件,按照图纸进行CNC加工后进入吊舱装配、调试与外场使用环节,其加工质量直接影响装配顺畅度、机构运动稳定性和验收通过率。伟迈特CNC加工面向光电吊舱非标件CNC加工需求,承接从图纸评审、材料状态确认到打样与批量交付的加工项目,帮助采购人员在厂家筛选阶段就能把关键特性、检测口径和交付边界确认清楚。
光电吊舱非标件常包含台阶面、定位孔、配合面和轻量化结构,加工后若孔距、台阶或配合面与图纸不符,装配线往往需要现场打磨或重新加工。
伟迈特CNC加工按图纸对非标结构件进行CNC加工,报价前核对图纸关键特性与配合关系,孔距与配合面位置公差可按图纸要求控制在常见装配公差带内。
让采购在询价阶段就能对结构成型范围和配合要求形成明确判断,减少装配线返工风险。
不同供应商对材料牌号、热处理状态和表面处理方式的说法不一致时,采购难以横向比较,也可能给后续装配和调试留下隐患。
伟迈特CNC加工在承接光电吊舱非标件时,先与客户确认材料牌号、热处理状态和表面处理方式,并在工艺文件中固定下来作为加工依据。
使同一批非标件的材料与表面状态可追溯、可比对得多,降低因材料口径不一致造成的装配或验收风险。
吊舱非标件中运动配合面和接口定位面若形位公差超差,调试阶段可能出现运动卡滞、紧固件松动或密封面配合不良。
伟迈特CNC加工针对关键尺寸和形位公差与客户逐项确认检测方式与记录要求,打样阶段即暴露配合风险,避免批量后补救。
让采购在打样阶段就能拿到可核验的尺寸检测结果,为后续批量下单建立工艺一致性判断依据。
批量中个别零件超差可能造成整批装配停顿,影响吊舱交付节点,采购需要确认打样与批量之间的工艺控制方式。
伟迈特CNC加工在打样确认后固化装夹、刀具和加工参数,批量阶段按同一工艺执行并保留过程记录,保持打样件与批量件在关键尺寸和外观上的一致性。
帮助采购按节点推进批量交付,减少因单件超差导致的整批装配停顿。
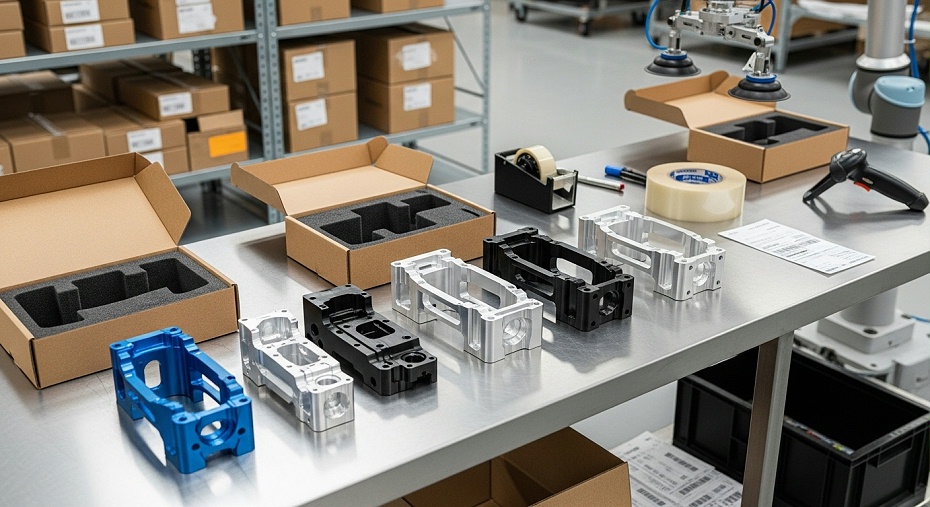
伟迈特CNC加工围绕光电吊舱非标件CNC加工承接多种结构形态与材料组合,采购可以按结构类型、材料与工艺、采购重点和适用项目逐项对照,确认当前需求是否在可承接范围内。
吊舱内部支架、安装座、连接板等结构件需保证孔距和安装面位置的准确性,否则装配时会出现孔位对不上或安装面贴合不良。
伟迈特CNC加工按图纸进行结构件CNC加工,报价前核对孔位关系、安装面平面度要求与基准选择,装配相关尺寸按图纸公差带控制。
让结构件到货后能顺利进入吊舱装配,减少现场修配工作量。
轴套、导轨座、转动连接件等运动配合件若配合间隙或同轴度控制不当,调试中易出现卡滞或间隙过大。
伟迈特CNC加工对运动配合面按图纸确认配合公差与同轴度要求,打样阶段验证运动配合状态后再进入批量加工。
帮助调试环节减少因配合不良造成的返工与调试延期。
密封面、接口法兰和定位环类零件涉及密封槽尺寸与接口位置,加工超差可能导致密封不良或接口对位偏差。
伟迈特CNC加工对密封槽和接口定位尺寸与客户确认检测项,按图纸要求控制槽宽、槽深和位置度,并在交付时提供对应检测记录。
使密封与接口环节的装配风险在加工阶段得到控制,降低验收部门拒收可能。
散热齿、减重槽和薄壁结构件在加工中易变形,若变形量超出装配允许范围会影响整机装配和局部功能。
伟迈特CNC加工针对薄壁和散热齿结构优化装夹与走刀方式,控制切削参数以减少加工变形,关键平面度与壁厚尺寸按图纸确认。
让轻量化零件在满足结构要求的同时保持装配可用性,减少因变形导致的二次处理成本。
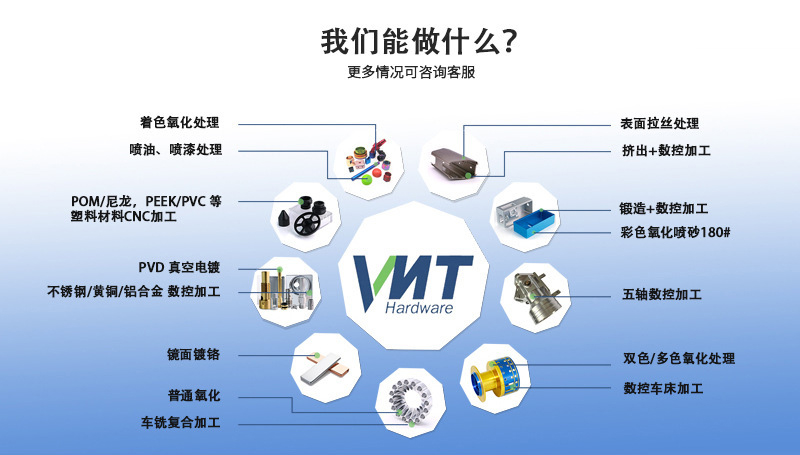
针对光电吊舱非标件在加工、装配与使用中容易暴露的问题,伟迈特CNC加工从报价前确认到批量交付逐项设置工艺动作与控制范围,让采购在厂家筛选阶段就能判断问题是否被正确承接。
不同供应商对非标件CNC加工的材料牌号、公差取值和表面处理方式口径不一,采购拿到报价后仍难以横向比较,也无法确认装配是否可行。
伟迈特CNC加工在报价前与客户逐项确认材料牌号、热处理状态、表面处理方式和关键尺寸公差,普通结构件尺寸公差可按图纸控制在常见精度等级内,形位公差按装配要求确认。
让采购在同一口径下比较不同方案,减少因口径差异造成的装配或验收争议。
若打样阶段未暴露配合风险,批量件在装配和调试中可能出现孔位偏差、运动卡滞或密封面配合不良,导致整批返工或调试延期。
伟迈特CNC加工在打样阶段对关键配合尺寸、形位公差和外观逐项检测,向客户反馈可装配性判断,经客户确认后再固化工艺进入批量。
使装配与调试风险在批量前得到暴露和处理,减少批量返工和交付节点延误。
采购询价时若只得到价格,拿不到工艺说明、检测方式和交付边界,难以向内部验收部门交代,也无法判断交期与批量承接能力。
伟迈特CNC加工在报价评估中同步说明加工方式、材料与表面处理方案、关键尺寸检测方式和包装交付安排,交期与批量能力按项目实际确认后书面反馈。
让采购在询价阶段就获得可核验的工艺与交付信息,便于内部评审和供应商比选。
非标件到货后若无检测记录,验收部门难以判断该批零件是否可用;运输防护不足还可能造成变形或表面损伤,增加退换成本。
伟迈特CNC加工按确认的检测项提供关键尺寸和外观检测记录,交付时按零件结构采用分隔、防磕碰的包装方式并随附包装防护说明。
使验收环节有据可依,降低因运输损伤或记录缺失造成的退换与二次处理成本。
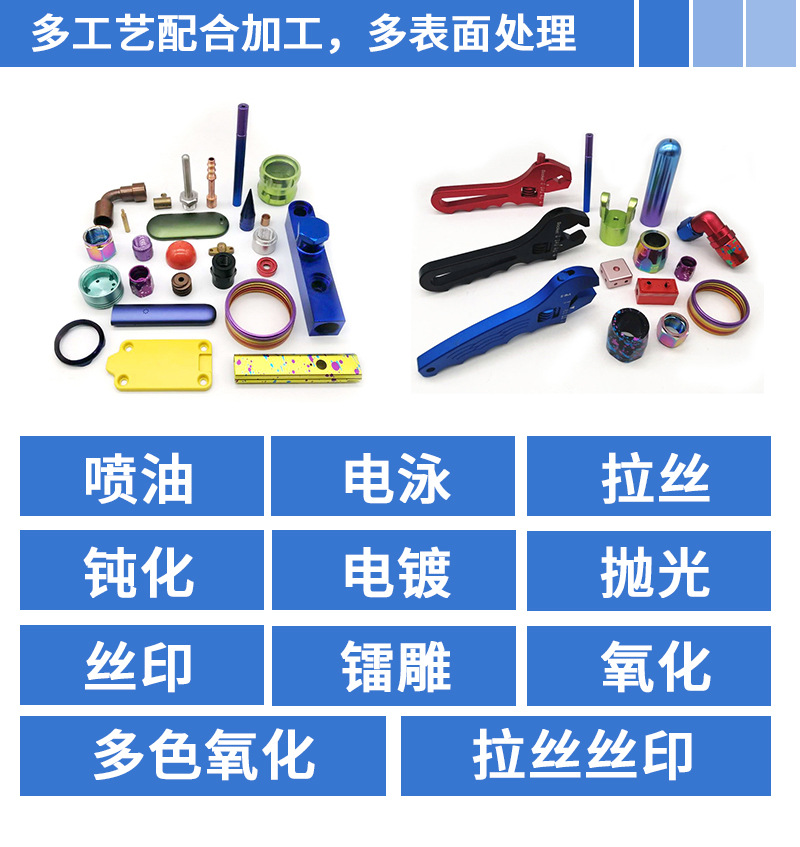
伟迈特CNC加工承接了一家光电吊舱整机厂采购人员委托的非标件CNC加工项目。该客户此前遇到的问题是不同供应商对材料、公差、表面处理和检测口径各不一致,报价单无法横向比较,同时担心装配阶段出现孔位偏差或干涉。
伟迈特CNC加工在报价前与采购方逐项确认材料牌号、热处理状态和表面处理方式,明确关键尺寸与形位公差的检测方式,并在打样阶段完成装配配合确认后再转入批量,关键精度控制在约0.01–0.05毫米的常规判定区间内。
客户拿到口径统一的报价和检测记录,非标件到货后顺利通过装配确认,减少了因配合问题导致的返工与调试延期。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 非标件结构成型 | 不同供应商对非标件CNC加工的材料、公差、表面处理和检测口径不一致,难以横向比较 | 我们在报价前逐项确认材料牌号、热处理状态和表面处理方式,形成统一的加工与检测口径 | 客户报价具备可比较的技术边界,内部审批与验收有据可依 |
| 材料状态确认 | 客户不清楚材料牌号与热处理状态是否匹配吊舱使用要求 | 我们在图纸评审阶段确认材料牌号、热处理状态和表面处理方式,并写入加工确认单 | 材料状态与图纸要求一致,避免因材料不符导致的返工 |
| 关键尺寸与形位公差检测 | 打样到批量的关键尺寸和形位公差缺少统一检测口径 | 我们对关键尺寸、形位公差和外观安排首件检测与过程抽检,关键精度控制在约0.01–0.05毫米的常规判定区间内 | 批量件与打样件尺寸表现一致,客户装配线不必现场修配 |
| 装配配合确认 | 客户担心孔位偏差或干涉在批量装配时才暴露 | 我们在打样阶段完成装配配合验证,确认后批量沿用同一工艺参数与装夹方案 | 装配配合风险提前暴露,整批装配不因个别零件超差而停线 |
| 检测记录与包装交付 | 客户担心交付时缺少可核验的检测记录和包装防护说明 | 我们随批提供关键尺寸与外观检测记录,按零件结构安排分隔防护和装箱标识 | 客户验收交接顺畅,运输与存储过程中的磕碰和变形风险得到控制 |
吊舱非标件常有薄壁、深腔、多面加工和减重结构,装夹不稳或切削参数不当会造成变形、振刀和表面质量下降,导致装配间隙超差。
伟迈特CNC加工采用分序加工、合理选配夹具和切削参数控制的方式,对薄壁和内腔结构逐步释放应力,关键配合面和壁厚按图纸要求确认。
零件交付时保持稳定尺寸状态,装配间隙与散热通道符合设计预期。
吊舱非标件涉及铝合金、不锈钢、钛合金和工程塑料等不同材料,材料状态与切削参数不匹配会影响表面质量和尺寸稳定性。
我们按图纸确认材料牌号与热处理状态,针对不同材料选用对应的刀具和切削参数,并在打样阶段验证加工效果。
不同材料的非标件都能获得匹配的加工方案,减少因材料误判导致的返工。
采购关注的不是笼统的精度承诺,而是关键尺寸、形位公差能否被检测和验收,缺少检测口径会导致验收争议。
对关键尺寸、形位公差和外观安排首件检测与过程抽检,关键精度控制在约0.01–0.05毫米的常规判定区间内并如实记录。
检测结果可核验,采购能够凭记录完成内部验收交接。
打样合格但批量超差,是采购最担心的隐性风险,根源往往在于批量阶段更换了工艺参数、装夹方案或材料批次。
打样确认后固化工艺参数与装夹方案,批量沿用同一材料状态和加工路径,并在过程抽检中监控关键尺寸。
批量件与打样件在材料、表面处理和关键尺寸上保持一致,降低批量装配风险。
采购在供应商筛选阶段最需要先确认厂家能不能看懂图纸关键特性,避免报价时才提出结构、材料或公差上的疑问。伟迈特CNC加工在接到光电吊舱非标件图纸后,先确认材料牌号、热处理状态、表面处理方式、关键尺寸与形位公差,再判断加工工序和检测口径。
采购最怕只拿到价格、拿不到可核验的工艺、检测和交付边界说明。伟迈特CNC加工在报价阶段同步说明加工范围、材料与表面处理方式、检测方式、打样周期和批量交付边界,让采购在同一口径下比较不同供应商。
采购会要求厂家在打样阶段暴露装配配合风险,而不是等批量后补救。伟迈特CNC加工在打样阶段对关键尺寸、形位公差和外观进行检测,把孔距、台阶、配合面等可能出现装配偏差的特征提前验证,并把打样确认的装夹方式和检测口径延续到批量。
批量件与打样件材料、表面处理和关键尺寸能否保持一致,决定采购是否继续批量下单。伟迈特CNC加工在批量阶段延续打样确认的材料状态、刀具路径、装夹方式和检测口径,对关键尺寸和外观按约定方式抽检或全检。
采购会要求厂家在交付时附带可核验的检测记录和包装防护说明。伟迈特CNC加工在交付前完成关键尺寸和外观检测记录整理,按零件结构、表面状态和运输要求进行分隔、标识和装箱防护,交付后配合采购处理验收与质量异常追溯。
采购在筛选加工厂家时,需要先确认对方是否把光电吊舱非标件CNC加工作为主营承接方向,而不是当作零星散单处理。伟迈特CNC加工面向光电吊舱整机或分系统物料采购需求,承接按图纸定制的非标件CNC加工。
伟迈特CNC加工——光电吊舱非标件CNC加工厂家,产品名称为光电吊舱非标件CNC加工。
采购可以判断伟迈特CNC加工与当前产品方向匹配,减少与综合型散单加工厂反复沟通的成本。
光电吊舱非标件往往涉及铣削、车削、钻孔、攻丝、去毛刺和表面处理前处理等多道工序,采购担心工序分散在不同地方导致质量口径不一致。伟迈特CNC加工围绕非标件CNC加工组织工序衔接,统一材料、加工和检测口径。
承接范围覆盖按图纸进行非标件CNC加工,工序衔接围绕图纸关键特性、材料状态和检测口径展开。
采购可以在同一加工承接方完成多道工序确认,降低跨厂工序交接带来的质量口径差异。
采购在加工厂家筛选阶段,需要厂家以项目方式配合图纸评审、打样确认、批量交付和验收追溯,而不是只做一次性加工。伟迈特CNC加工按项目方式承接光电吊舱非标件CNC加工,围绕材料、工艺、检测和交付边界与采购协同。
承接时确认图纸关键特性、材料状态和检测口径,并在打样、批量和交付环节延续同一口径。
采购可以在项目各阶段获得可核验的过程说明,便于向内部装配、调试和验收部门交代。
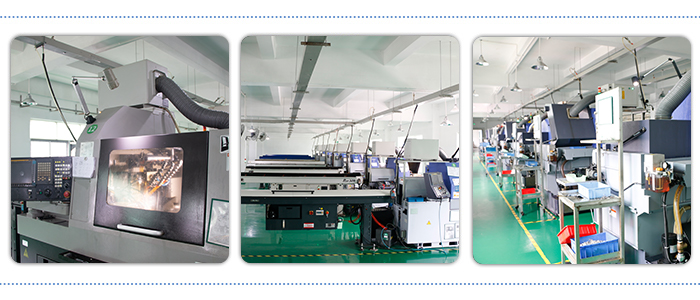
光电吊舱非标件中的光学外壳、结构支架和接口定位件通常带有台阶、槽位、安装孔和配合面,采购担心设备行程和主轴能力无法覆盖零件结构。伟迈特CNC加工采用数控铣削类设备完成平面、台阶、槽位和孔系加工。
铣削工序匹配非标件的面、槽、孔和轮廓加工需求,具体设备与工艺参数按零件结构和材料确认。
采购可以判断结构件和外壳件的成型工序有对应设备承接,降低因设备能力不匹配而外协转包的风险。
镜筒、连接环、套筒类回转体零件对内外圆同轴度和端面垂直度有要求,采购担心车削工序的重复定位精度影响装配。伟迈特CNC加工采用数控车削类设备完成回转体零件的外圆、内孔、端面和螺纹加工。
车削工序匹配镜筒、连接环类零件加工需求,关键尺寸按图纸公差确认并在打样阶段验证。
采购可以获得内外圆配合关系稳定的回转体零件,减少装配时因同轴度偏差导致的干涉或密封不良。
光电吊舱非标件的孔距、螺纹规格和配合面直接影响装配紧固和接口定位,采购担心孔位偏差导致现场扩孔或返工。伟迈特CNC加工采用钻攻工序完成孔系和螺纹加工,控制孔距、孔径和螺纹精度。
孔系和螺纹加工按图纸标注的公差与螺纹规格确认,关键孔距在打样阶段检测并延续到批量。
采购可以获得孔位和螺纹与图纸一致的零件,减少装配现场扩孔、攻丝返工和紧固件松动风险。
运动配合件和密封连接件上的毛刺、锐边会影响装配顺畅和密封效果,采购担心交付后才发现需要现场处理。伟迈特CNC加工在机加工后安排去毛刺和表面处理前处理工序。
去毛刺和表面处理前处理按零件功能和表面要求确认,重点处理运动配合面、密封面和装配接触面。
采购可以减少因毛刺和锐边导致的现场返工,降低运动件卡滞和密封面损伤风险。
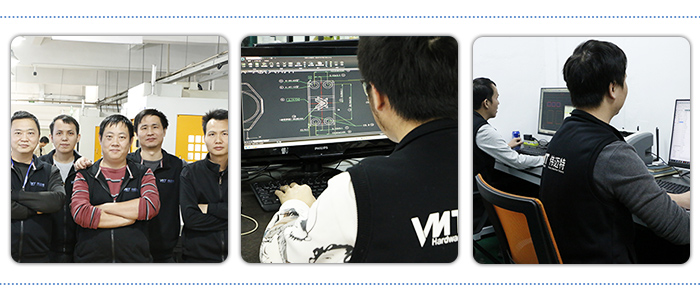
非标件图纸常存在材料状态、公差等级或表面处理表述不完整的项,采购在询价阶段难以判断加工方是否理解到位。
伟迈特CNC加工工程人员对图纸关键特性、材料牌号、热处理状态和表面处理方式逐项评审,对不明确项集中返回确认清单后再报价。
采购在报价前即可获得清晰的加工口径,避免后续因图纸理解差异产生变更争议。
采购担心批量后装配或调试才暴露配合问题,需要打样阶段就验证结构件能否顺利装入吊舱。
工程人员在打样阶段对关键尺寸、形位公差和外观进行检测确认,配合面与运动件配合关系提前验证。
装配配合风险在打样阶段暴露并调整,减少批量后整批返工。
图纸变更、材料替换或表面处理调整如果没有版本管理,批量件容易与打样件不一致。
工程人员对图纸版本、材料状态和工艺文件进行对应管理,材料或工艺变更时重新确认加工与检测要求。
打样与批量执行同一工艺口径,采购获得可追溯的加工一致性保障。
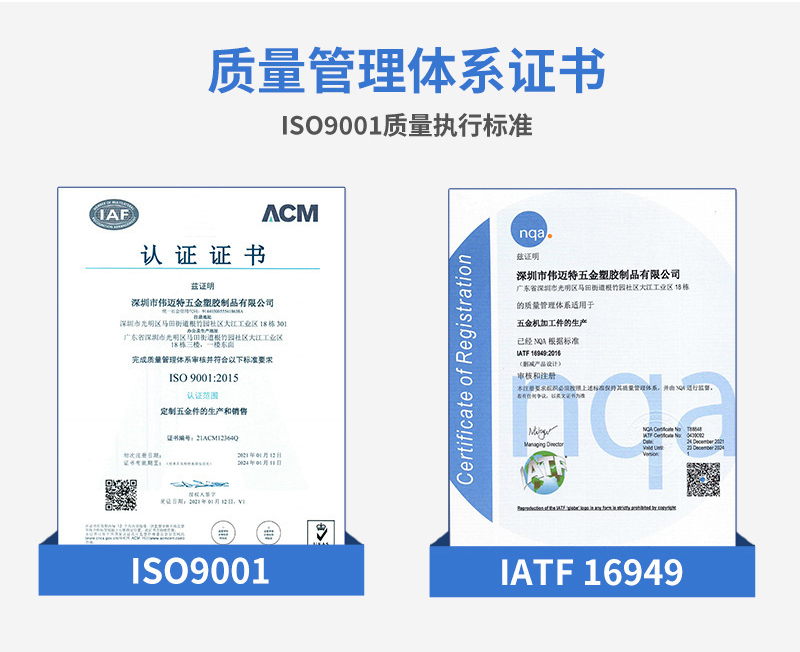
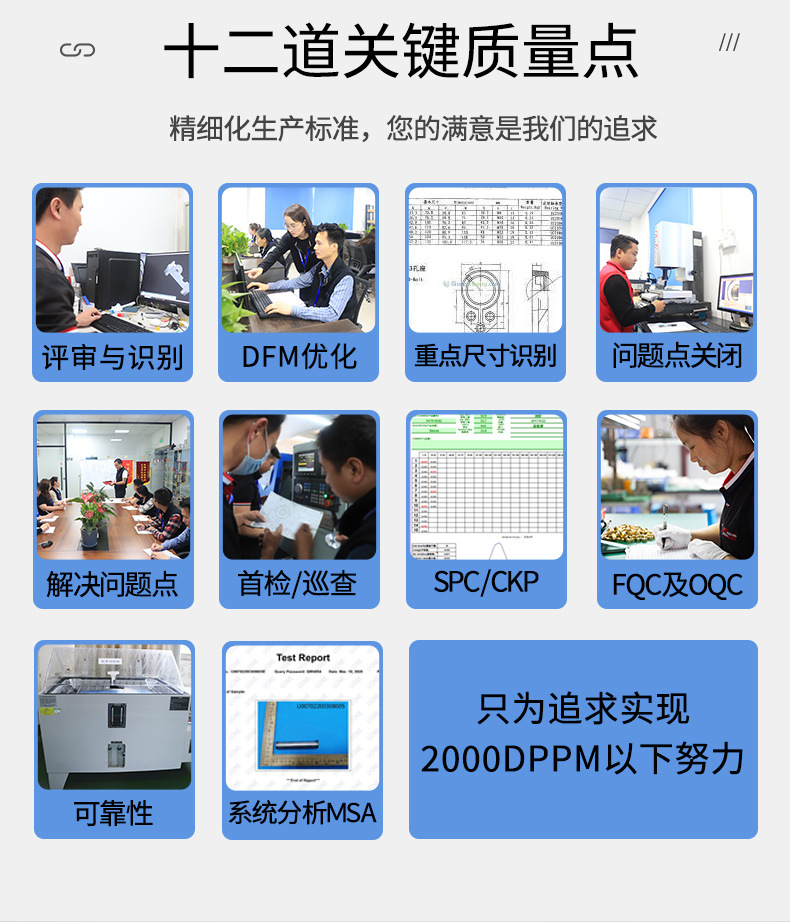
伟迈特CNC加工围绕光电吊舱非标件CNC加工,在加工前先与采购和工程确认关键尺寸、形位公差、外观及表面处理的检测口径,再把检测策划落到首件、过程与成品各环节。
关键尺寸、形位公差和外观若未提前约定检测方式,验收部门难以判断该批零件是否可用。伟迈特CNC加工按图纸标注确定关键尺寸、形位公差和外观的检测方式,检测项目与验收口径在加工前与采购确认。;在工艺评审阶段确定检测项目、检测方式和判定口径,形成可核对的检测依据。;采购在加工前即掌握可核验的检测依据,减少进厂检验争议。
批量中个别零件超差会造成整批装配停顿,过程失控往往在装配阶段才被发现。伟迈特CNC加工在首件确认关键尺寸与外观,批量中按约定频次进行过程检验,发现波动及时调整加工参数。;首件确认关键尺寸与外观,批量中按约定频次进行过程检验。;批量件尺寸稳定性提升,降低整批超差造成的装配停顿风险。
验收部门需要可核验的检测记录来判断该批零件是否满足图纸要求。伟迈特CNC加工在成品按约定检测方式复检关键尺寸与外观,检测记录随批次整理,便于采购和验收部门核对。;成品按约定检测方式复检关键尺寸与外观,检测记录随批次整理。;采购可向内部验收部门提供完整质量依据,减少二次处理成本。
出现问题需要追查材料批次、工艺参数和检测记录时,缺少记录会造成责任不清。伟迈特CNC加工将批次信息、材料状态、工艺参数和检测记录对应管理,验收依据在订单确认阶段明确。;批次信息、材料状态、工艺参数和检测记录对应管理,验收依据在订单确认阶段明确。;质量问题可追溯,采购在批量合作中降低质量风险。
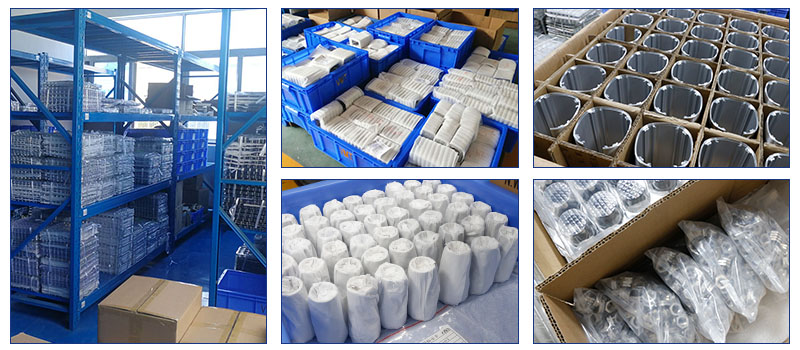
伟迈特CNC加工在光电吊舱非标件CNC加工交付环节,围绕防护、分隔、标识、装箱和交付衔接逐项与采购确认,降低运输和验收环节风险。
非标件多含配合面、台阶和表面处理层,运输中磕碰会造成配合面损伤或涂层脱落,增加装配前处理成本。伟迈特CNC加工按产品结构和表面状态采用分隔防护,配合面与易碰部位单独保护,避免零件之间直接接触。
配合面与易碰部位单独保护,零件之间分隔放置。
减少运输变形和表面损伤,降低装配前二次处理成本。
多种非标件混装会造成装配线取件错误,影响装配效率。伟迈特CNC加工按图纸编号或批次对零件进行分类标识,装箱按品种分隔,标识信息与交付清单对应。
按图纸编号或批次分类标识,装箱按品种分隔,标识信息与交付清单对应。
装配线可快速识别取件,减少混料造成的装配错误。
长途运输和多次转运会增加包装破损、雨淋或震动损伤风险。伟迈特CNC加工根据运输方式和交付距离确认外包装强度与固定方式,必要时增加缓冲和防潮措施。
根据运输方式和交付距离确认外包装强度与固定方式,必要时增加缓冲和防潮措施。
降低运输途中破损和受潮风险,保证到货状态可交付。
交付边界不清会造成验收分工不明,增加采购协调成本。伟迈特CNC加工在订单确认阶段明确交付节点、检测记录交接方式和包装要求,到货后按约定方式核对交付清单。
交付节点、检测记录交接方式和包装要求按订单确认。
采购对各阶段交付内容清晰可查,减少验收环节沟通成本。
采购在筛选加工厂家时,最怕报价前拿不到工艺与检测口径,无法向内部技术部门交代。
伟迈特CNC加工在报价前与采购方确认图纸关键特性、材料牌号、热处理状态、表面处理方式与检测要求,必要时提出可制造性建议。
采购获得可直接用于比价的统一工艺与检测口径,减少反复询价。
打样阶段最需要暴露的是装配配合风险,而不是等批量后再补救。
按确认材料与工艺完成打样,检测关键尺寸、形位公差与外观,与采购方确认试装反馈后再固化批量工艺。
装配干涉与配合风险在打样阶段解决,降低批量返工概率。
采购判断供应商能否长期合作,关键看批量件与打样件是否一致、交付是否准时。
批量按首件确认、过程抽检与成品检测执行,关键尺寸一致性约±0.03毫米,按约定批次交付并随附检测记录。
批量件与打样件保持一致,交付节点可预期,装配计划稳定。
到货后发现尺寸或外观问题时,采购需要供应商快速响应,避免影响整机装配节点。
伟迈特CNC加工按检测记录核对问题批次,确认返修或补制方案,涉及图纸理解或检测口径分歧时与采购方共同复核。
问题批次可快速定位与处置,减少装配线停工时间。
伟迈特CNC加工需要您提供图纸(含版本号)、材料牌号与热处理状态、表面处理要求、关键尺寸与形位公差标注、数量、期望交期以及验收方式说明。图纸上关键特性标注越明确,报价与工艺评估越准确;如部分要求尚未确定,也可先提供已确认部分,我们会在评审后列出需补充确认的项。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;工程人员在图纸评审阶段会把材料状态、公差等级和表面处理方式逐项核对,对未标注或表述不清的项主动向您和您的工程人员反馈,确认后再纳入报价和加工约定,避免批量阶段因口径不一致产生返工。
伟迈特CNC加工在交付时按批次整理检测记录,若装配环节反馈尺寸或外观问题,可对照批次材料信息、工艺参数和检测记录进行追溯核实,并安排返修、补做或工艺调整沟通,尽量不影响您的整机装配节点;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样或小批阶段会确认材料状态、刀具路径、装夹方式和检测口径,大批量阶段延续同一套确认参数执行,并针对批量特点调整过程检验频次,保持打样件与批量件在关键尺寸和外观上的一致性。
如果您的光电吊舱非标件项目正处于供应商筛选阶段,欢迎把图纸、材料、数量和交期信息发给伟迈特CNC加工,我们将在评审后返回加工范围、检测口径与交付边界说明,方便您完成供应商比较和内部技术评审。

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线