在线留言联系我们收藏网站网站地图CNC加工厂家选择深圳市伟迈特,专注于铝合金cnc加工,数控车床加工,五轴cnc机加工多年,130台数控CNC机床,精度0.005mm

深圳市伟迈特五金塑胶制品有限公司

铝合金cnc加工
  • 光谱仪零件急单CNC加工-镜筒、镜座CNC加工定制-伟迈特CNC加工
  • 光谱仪零件急单CNC加工-镜筒、镜座CNC加工定制-伟迈特CNC加工
  • 光谱仪零件急单CNC加工-镜筒、镜座CNC加工定制-伟迈特CNC加工
  • 光谱仪零件急单CNC加工-镜筒、镜座CNC加工定制-伟迈特CNC加工
光谱仪零件急单CNC加工-镜筒、镜座CNC加工定制-伟迈特CNC加工

CNC加工

光谱仪零件急单CNC加工光谱仪零件是光谱仪内部承担结构支撑、定位、连接与功能配合的精密部件,其加工质量直接影响装配顺畅性、模块位置关系及后续调试效率。当光谱仪整机或模组项目进入装配验证阶段,负责BOM采购的人员往往需要同步解决研发打样的急单需求与后续批量供应的稳定性问题,此时判断加工厂家能否在交期内......

在线咨询

服务热线:18138438895

产品简介 / Introduction

光谱仪零件急单CNC加工

光谱仪零件是光谱仪内部承担结构支撑、定位、连接与功能配合的精密部件,其加工质量直接影响装配顺畅性、模块位置关系及后续调试效率。当光谱仪整机或模组项目进入装配验证阶段,负责BOM采购的人员往往需要同步解决研发打样的急单需求与后续批量供应的稳定性问题,此时判断加工厂家能否在交期内完成合格交付,比单纯比较单价更为关键。伟迈特CNC加工面向光学仪器、光谱仪及精密检测设备领域提供来图定制CNC加工服务,围绕图纸版本、材料状态、关键尺寸、公差与基准、数量、表面处理及验收方法逐项确认,承接光谱仪零件从工艺评审、打样验证到批量供应的全流程加工需求。

急单排产与交期评估

急单的核心风险在于交期承诺缺乏依据,客户难以向内部研发或生产部门交代。伟迈特CNC加工在接到需求后,先核验图纸版本、材料及状态、关键尺寸、公差与基准、数量、表处、验收方法和目标交期是否齐全,再据此判断排产窗口与交付可行性。

公司配置CNC加工设备,涵盖三轴、四轴、五轴、龙门、车铣复合、走心机、磨床、线切割与EDM等工艺方向;光明总厂定位研发与高精度产品加工,中山分厂定位批量加工,东莞分厂承担表面处理。缺少关键输入时,答复为可评估并列出待确认项,而不是直接给出无法核实的交期承诺。

客户可在报价前明确哪些条件会影响交期,避免因交期口径不统一导致内部协调困难。

精度边界与测量条件

±0.01mm0.02mm

光谱仪零件对关键配合尺寸、形位公差与表面状态往往有明确要求,客户需要知道厂家能否稳定达到而不是仅凭设备指标判断。伟迈特CNC加工按图纸指定标准与尺寸段核对公差等级,尺寸公差、形位公差和粗糙度分别说明特征、基准、范围与测量方法。

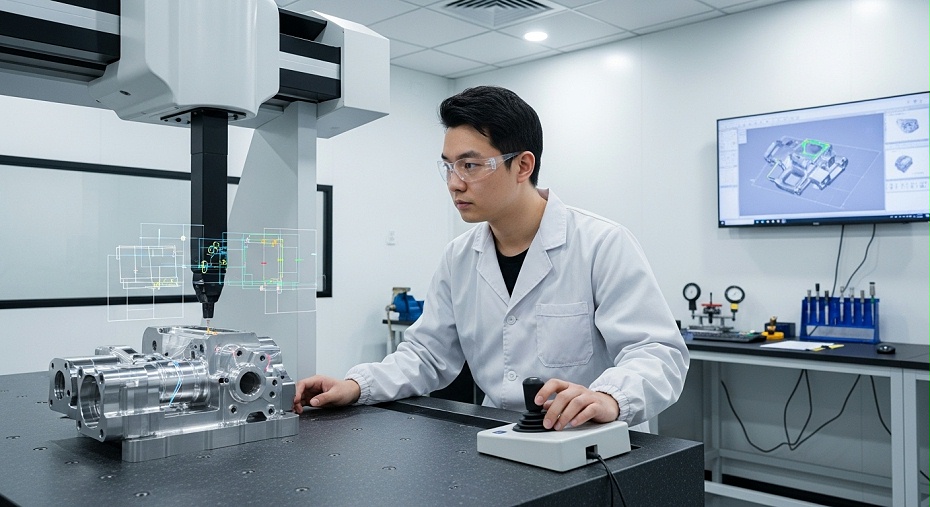
常规量产参考精度为尺寸公差±0.01mm(IT等级须按公称尺寸核对),形位公差平面度0.02mm/100mm、同轴度0.02mm、圆度0.01mm;有条件可达精度±0.002mm,需在恒温、专用夹具、刀具优选及检测方案确认后评估。

客户可在询价阶段明确哪些尺寸属于关键管控项,减少因精度标注与实际需求不匹配造成的成本浪费或装配风险。

材料与表面处理适配

光谱仪零件可能涉及铝合金、不锈钢、铜合金、钛合金、合金钢及工程塑料等多种材料,不同材料对应的加工参数、表面处理方案和尺寸补偿方式不同,需要在工艺评审阶段一并确认。

公司材料覆盖铝、不锈钢、铜、钛、合金钢与工程塑料六大体系,代表牌号包括6061-T6、7075-T651、304、316L、TC4、PEEK等;7075可进行阳极氧化,颜色与一致性须结合合金状态、前处理、膜层、染色及封孔打样确认;东莞分厂承担表面处理工序。

客户可在同一窗口确认材料可选性与表面处理边界,减少因材料与工艺不匹配导致的反复试制。


推荐伟迈特CNC加工厂家 (36)

光谱仪零件急单CNC加工产品范围

伟迈特CNC加工提供来图定制加工服务,不销售标准成品。涉及光谱仪整机或模组的零件类型,可根据客户图纸确认材料、尺寸、公差、表面处理与批量要求后评估工艺与承接方案。

结构支撑与定位类零件

此类零件承担光谱仪内部光路模块、检测模块或外壳结构的支撑、定位与连接功能,客户通常关注孔位精度、安装面平面度与装配顺畅性。

工艺评审阶段按图纸基准建立特征编号,覆盖尺寸、几何公差、螺纹与表面等项目;装夹方案评估定位基准、夹持力与加工可达性,必要时采用真空吸附或多点支撑方式降低装夹变形。

装配端关注的孔位、平面度与螺纹配合可在首件阶段验证,降低到货后返工或现场修配的风险。

精密配合与功能件

涉及配合间隙、同轴度或密封要求的零件,客户关注批量一致性与关键尺寸的过程能力,需要明确哪些特征纳入过程管控。

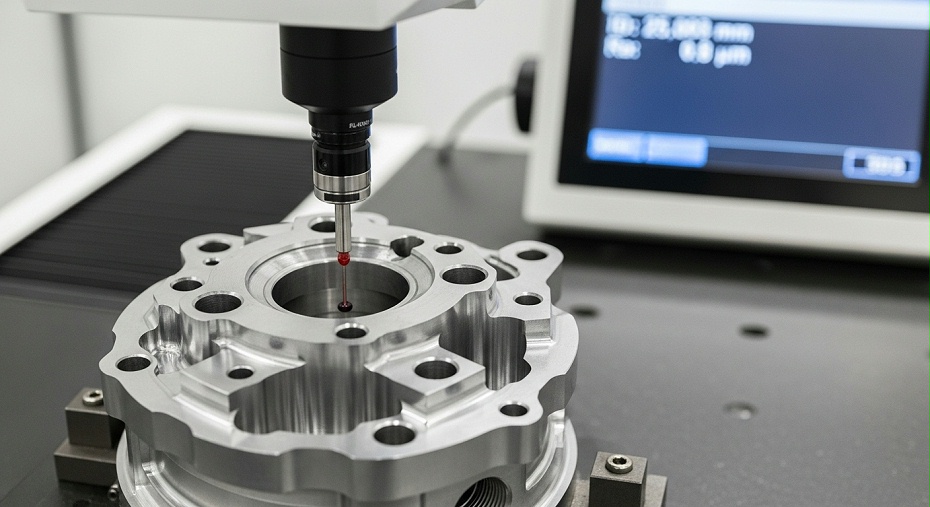
关键尺寸可纳入过程检测,按图纸要求制定首件全尺寸检测与过程巡检频次;尺寸公差、形位公差与粗糙度分别按特征、基准、范围及测量方法确认;表面处理后的尺寸变化在工艺评审阶段纳入公差预算。

客户可获得与图纸对应的检测方案说明,明确哪些尺寸和表面项目会检测、哪些不检测。

材料与表面处理组合件

不同材料对应不同的加工参数与表面处理路径,客户需要确认所选材料的加工可行性及表处方案的适配性。

材料覆盖铝、不锈钢、铜、钛、合金钢与工程塑料六大体系;表面处理方案包括阳极氧化、电镀、钝化、喷砂、电解抛光等方向,按合金状态、前处理与膜层要求打样确认。

客户可在同一加工窗口完成材料选型与表处方案确认,减少多供应商之间的协调成本。


推荐伟迈特CNC加工厂家

光谱仪零件急单CNC加工难点与工艺方案

光谱仪零件急单的核心压力在于周期短、装配基准要求明确、表面与结构项目不可跳过。伟迈特CNC加工围绕客户在急单中最关心的几类问题,从工艺评审、装夹方案、参数控制和检测安排几个环节展开处理,把客户在装配端最怕出现的孔位、平面度、螺纹和表面问题在报价和交期确认阶段就纳入确认范围,减少到货后返工。

孔位偏移导致装配对不上

光谱仪零件装配时若发现孔位偏移、螺纹不通或配合过紧过松,会直接导致装配返工或现场修配,延长整机交付周期。

伟迈特CNC加工在工艺评审阶段确认基准与加工顺序,评估用一次装夹完成多面孔位以减少基准转换误差;钻孔前按需打中心孔并确认刀具跳动,关键孔位在首件阶段按图纸基准建立特征编号并记录实测值;孔位与孔径分别检测。

客户可在首件确认阶段发现孔位偏差趋势,减少批量到货后集中暴露装配问题。

安装面平面度不足影响装配

安装面平面度不足会导致模块贴合不良或紧固后变形,影响光谱仪光路或检测模块的位置关系,增加后续调试工时。

伟迈特CNC加工在工艺评审阶段评估装夹方案与去料顺序,对易变形结构采用粗精分开与对称去料,减少装夹应力与切削应力对精加工面的影响;关键安装面在首件阶段按图纸基准检测平面度并记录结果;图纸有平面度要求时按标注范围与测量条件执行。

客户可减少因安装面超差导致的模块贴合不良与现场调试返工。

急单排产中关键尺寸检测被跳过

急单条件下若检测环节被压缩,孔位、平面度或螺纹等装配端关注的项目可能出现漏检,到货后才发现问题会更耽误整机进度。

伟迈特CNC加工在排产时区分打样与批量的工序安排,确认首件与过程阶段检测哪些尺寸和表面项目,检测方案按图纸要求明确关键特征、测量方法、频次与判定规则;出现不合格或装配异常时按不合格处置流程明确隔离、返修或补件的处理路径。

客户可在报价和交期确认时同步明确检测范围,减少因检测边界不清导致的交付争议。

打样与批量工艺不一致

打样与批量若在装夹、刀具、工艺参数或检测方式上存在差异,可能导致批量一致性下降,客户难以判断后续供应稳定性。

伟迈特CNC加工在打样阶段与客户确认后续批量条件,明确装夹方式、刀具选择、工艺参数与检测方式是否具备延续性;批量前按图纸要求评估过程检测方案;单件样件合格不直接等同于批量稳定。

客户可减少打样与批量之间的品质落差,降低批量爬坡阶段的风险。


推荐伟迈特CNC加工厂家 (4)

光谱仪零件急单CNC加工客户案例

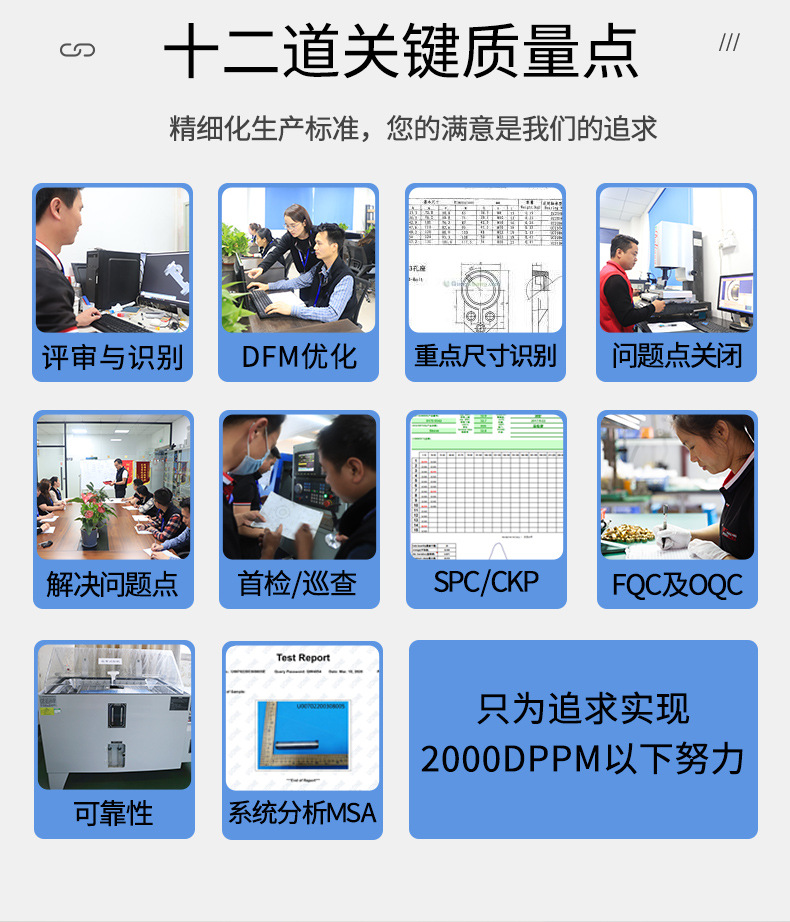
伟迈特CNC加工在光谱仪零件急单CNC加工项目中,围绕研发打样客户常见的急单交期紧、光学类零件精度与装配基准要求高、工艺可行性待验证等问题,通过工艺评审与DFM前置、首件验证与签字封样、过程检测与关键面复检等方式组织生产。项目的检测方案按图纸基准建立特征编号,覆盖尺寸、几何公差、螺纹、表面等项目,关键特征由图纸与风险确定,粗糙度按约定方法验收,批量一致性按控制计划评估。

产品对象与客户问题

案例产品为光谱仪零件急单CNC加工,客户类型为研发打样客户,核心问题是在急单条件下确认装配验证、工艺可行性和后续批量稳定性。

项目围绕急单周期紧、光学类零件精度与装配基准要求高、工艺可行性待验证等难点展开评估。

让采购能够把装配端关注的孔位、平面度、螺纹和表面处理提前纳入询价确认范围。

我们的工艺与验证动作

通过工艺评审与DFM前置、首件验证与签字封样、过程检测与关键面复检,降低急单交付风险。

检测方案按图纸基准建立特征编号,覆盖尺寸、几何公差、螺纹、表面等项目;关键特征由图纸与风险确定。

形成可转写的验证结果、交付周期或质量数据,为后续批量决策提供依据。

交付边界与责任边界

伟迈特CNC加工仅对零件本身加工尺寸、形位公差、表面质量与交付状态负责,不承诺光谱仪整机光路性能或最终使用效果。

不合格或装配异常时按隔离、原因分析、纠正措施、复验与放行的流程处理;返修、补件与沟通责任边界在项目沟通中明确。

让采购在供应商评估阶段就能判断加工端的责任范围与异常处置路径。

光谱仪零件急单CNC加工参数与处理结果

下表汇总伟迈特CNC加工在该类客户项目中的控制项目、客户问题或目标、我们的处理方案与处理结果,与案例板块使用同一组产品、工艺与结果数据。

控制项目 客户问题或目标 我们的处理方案 处理结果
工艺评审与首件验证 光谱仪零件急单CNC加工——工艺评審与首件验证应用验证清单 按图纸基准建立特征编号,覆盖尺寸、几何公差、螺纹和表面等项目,关键特征由图纸与风险确定。 形成可追溯的首件验证记录,作为批量放行依据。
急单交付风险控制 光谱仪零件急单CNC加工加工难点 通过工艺评审、首件验证、过程检测和关键面复检降低交付风险。 形成可转写的验证结果、交付周期或质量数据。
技术型精密CNC制造能力 光谱仪零件急单CNC加工加工难点 工程技术及品质管理人员占比超过35%,工程与品质同步参与需求评审与过程控制。 围绕装配端关注的孔位、平面度、螺纹和表面处理形成确认项。
交付前表面与清洁确认 急单交付前状态确认 交付前完成去毛刺、清洁和约定的表面处理确认,表面处理方案在报价前与客户确认。 客户收到可直接进入装配验证的零件,减少现场处理动作。


推荐伟迈特CNC加工厂家 (17)

光谱仪零件急单CNC加工生产能力

针对光谱仪零件的结构特征与急单交付要求,伟迈特CNC加工围绕产品承接、精度控制、材料与表处适配、打样与批量衔接形成可评审的能力组合,帮助采购判断零件加工完成后按什么标准检测、包装和交付。

光学类结构件加工

镜座、支架、隔圈、连接环等零件对孔位、平面度与配合尺寸敏感,需要在工艺评审中先明确基准与装夹方案。

按图纸确认特征与基准,评估装夹变形、刀具可达性与检测方式后再确定工艺路线。

让采购在报价阶段就能判断装配端关注的孔位、平面度与配合尺寸是否被纳入加工方案。

材料与工艺适配

不同材料状态与表处要求会影响加工参数、配合尺寸补偿与验收状态,需要在询价时一并确认。

材料覆盖铝、不锈钢、铜、钛、合金钢与工程塑料等体系;表处需求按合金状态、前处理与膜层要求打样确认。

减少因材料状态或表处影响导致的配合异常与装配修配。

打样与批量衔接

急单打样与后续批量需要保持装夹、刀具、程序与检测方式一致,才能降低转批量的工艺失控风险。

打样阶段即按量产方向对齐条件,转批量前执行试产验证与能力研究,持续执行控制计划与变更验证。

让打样到批量的切换有明确确认节点,降低批量一致性问题。

急单排产与交期评估

急单能否按时交付取决于图纸、材料、数量、表处与验收方法的完整性,需要在报价前讲清楚排产与配套条件。

先核验需求输入完整性,再结合设备类别与工序条件判断排产窗口;缺少关键输入时先列明待确认项。

让采购获得可核实的加工周期承诺与交付节点,便于向内部研发或生产部门交代。


推荐伟迈特CNC加工厂家 (30)

光谱仪零件急单CNC加工从询价评审到批量合作

伟迈特CNC加工按图纸评审、报价、打样、批量、验收与售后协同推进光谱仪零件急单项目,每一步明确客户需要提供的输入和我方给出的结果,使采购可以向内部研发或生产部门交代明确的交期与验收口径。

  1. 图纸评审与DFM

    伟迈特CNC加工收到客户提供的2D/3D图纸、材料、数量与关键公差后,由工程先检查基准、装夹位置、刀具可达性和薄壁变形风险,输出工艺评审意见。;评审基于图纸版本、材料及状态、关键尺寸、公差与基准、数量、表处、验收方法和交期;缺少关键输入时列为可评估、尚缺项。;采购可以在报价前拿到工艺疑问清单,向研发或供应商内部交代时口径统一。

  2. 报价与交期确认

    伟迈特CNC加工按材料费、加工工时、表处、检测和包装物流分项列示报价,并按材料、工程、加工、外协、检验和运输的串并行关系评估交期。;一次性工程与工装费用按每个独立数量方案分别分摊;税费、运费、表处、检测与报价有效期须明确。;急单条件下的加工周期承诺和交付节点可核实,有利于内部排期和预算沟通。

  3. 打样与首件验证

    伟迈特CNC加工在打样阶段完成首件检验与签字封样,确认关键尺寸与装配关注项,并明确打样与批量在装夹、刀具、工艺参数和检测方式上是否保持一致。;首件检验按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹、表面等项目;首件不合格时停机排查、修正后重新首件。;打样结果可以直接用于装配验证,减少试装阶段才发现问题的概率。

  4. 批量验证与过程控制

    伟迈特CNC加工在试产阶段验证节拍、首件与过程检验,放量条件按项目约定确认,变更后重新验证受影响特征。;设备、材料、程序或表处变更按受影响特征重新验证,不自动沿用旧首件;量产放行条件由项目约定。;批量阶段的品质波动风险降低,有利于整机装配计划稳定推进。

  5. 验收与售后协同

    伟迈特CNC加工在交付前完成去毛刺、清洁和必要的表面处理确认,并明确不合格或装配异常时的返修、补件和沟通责任边界。;按图纸约定方法验收,保留检验记录与批次信息;异常按隔离、原因分析、纠正措施和复验结果处置。;出现问题时有明确的责任边界和处理路径,减少因界面不清造成的沟通成本。

光谱仪零件急单CNC加工工厂介绍

伟迈特CNC加工是技术型精密CNC制造工厂,围绕金属及工程塑料精密零部件的CNC加工服务,覆盖研发打样、小批量试产到规模化量产。针对光谱仪零件急单,公司在基地分工、制造组织和项目承接方式上做具体安排。

技术型制造定位

35%2011年

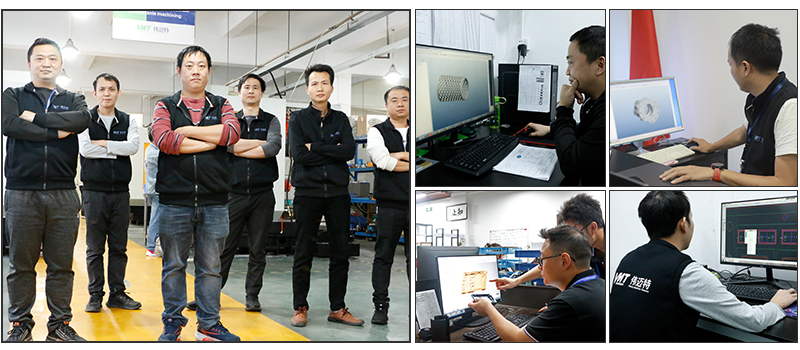
伟迈特CNC加工是技术型精密CNC制造工厂,区别于普通来图加工厂,工程技术及品质管理人员占比超35%,员工约130人。

品牌名称伟迈特CNC加工,企业类型为高新技术企业,成立时间2011年,注册地址深圳市宝安区,工程技术及品质管理人员占比超35%。

急单项目可获得工程与品质同步支撑,而不是只按图加工。

三基地职能分工

14,000㎡5,500㎡

伟迈特CNC加工的光明总厂定位研发与高精度产品加工,中山分厂定位批量CNC加工,东莞分厂定位表面处理,三基地合计14,000㎡。

光明总厂5,500㎡(研发+高精度),中山分厂5,000㎡(批量),东莞分厂3,500㎡(表面处理),工厂总面积14,000㎡。

高精度光谱仪零件与批量件可分路径组织,表面处理环节有对应基地承接。

设备与工艺链覆盖

180台25台

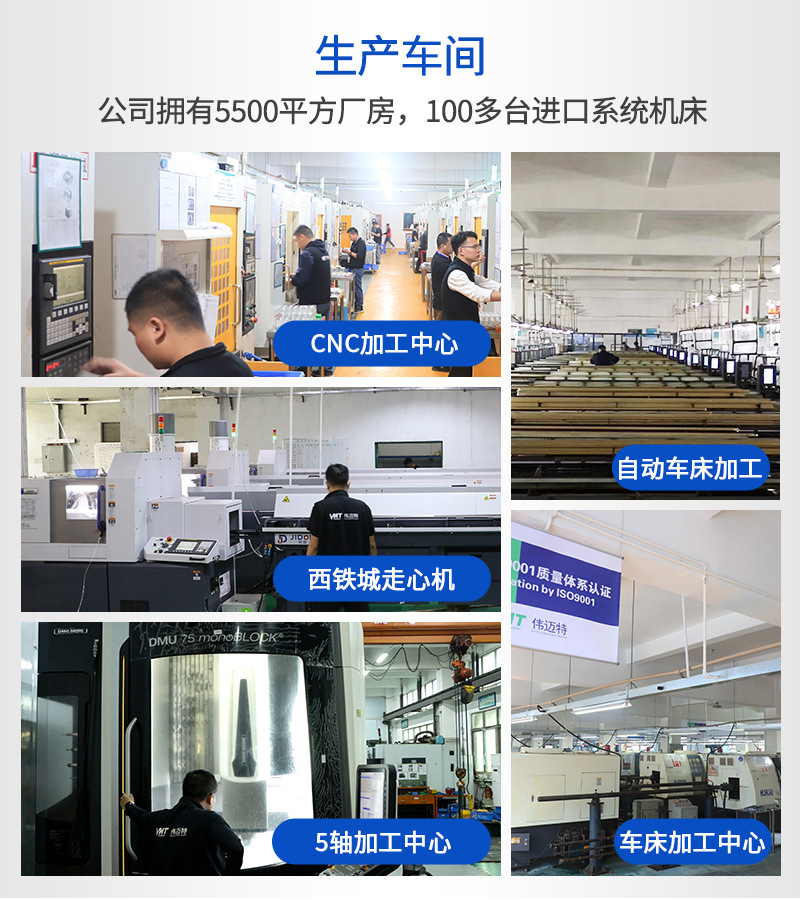
伟迈特CNC加工拥有180台CNC设备(FANUC系统为主),五轴设备25台占14%,涵盖3轴/4轴/5轴/龙门/车铣复合/走心机/磨床/线切割/EDM全工艺链。

设备总数180台CNC设备,FANUC系统为主,五轴设备25台占14%。

光谱仪零件涉及的铣削、回转加工、特种加工和后续衔接可在同一制造体系内组织。

项目承接方式

伟迈特CNC加工提供来图定制加工,客户提供图纸后由公司完成工艺评审、报价、打样、批量与交付组织,不销售标准成品。

收到完整图纸、三维模型、材料、数量和关键公差后,先检查基准、装夹位置、刀具可达性、薄壁变形风险及检测方法,再决定采用三轴、四轴、五轴或车铣复合路线。

急单项目从图纸评审到交付有明确承接路径,减少多头对接。


推荐伟迈特CNC加工厂家 (23)

光谱仪零件急单CNC加工生产设备介绍

光谱仪零件急单的制造资源需要与零件结构、材料和批量匹配。伟迈特CNC加工按加工环节说明适用设备类别、参数、工序衔接和适用场景,方便采购判断该项目应走哪条工艺路径。

多面与复杂结构加工

光谱仪镜筒、镜座和安装座常见多面、多孔与斜向特征,多次翻面会累积基准转换误差。

伟迈特CNC加工的四轴加工中心配置旋转A轴或B轴,旋转轴分度±0.005°、重复±0.003°,可减少翻面次数;五轴联动加工中心实现一次装夹五面加工。

孔位与位置关系更易保持,装配对位问题减少。

回转与精密配合特征加工

±0.005mm±0.002mm

轴类、套类和法兰类回转特征对圆度、同轴度和跳动较敏感,装夹方式与基准选择影响结果。

伟迈特CNC加工的精密数控车床精度±0.005mm;车铣复合±0.002mm,适合复杂轴类加有铣削面的回转件;走心机Φ1—32mm,圆度≤0.002mm。

回转配合面的尺寸一致性更好,装配时的配合状态更可控。

大尺寸与批量件加工

2200×1200×800mm3000kg

较大尺寸的基板、壳体和支架类零件,需要兼顾行程、承重与装夹支撑方式。

伟迈特CNC加工的龙门加工中心最大2200×1200×800mm、承重3000kg,定位±0.005mm、重复±0.003mm;大件采用正反面对称铣削平衡应力、粗加工后时效、半精到精加工的安排。

大尺寸零件不必外发,减少运输与协调环节带来的交期不确定性。

特种加工与后续衔接

±0.003mm±0.005mm

硬质材料、异形孔、深腔和窄槽类特征需要特种加工与CNC衔接。

伟迈特CNC加工的线切割慢走丝±0.003mm适用于异形孔与硬质合金;EDM±0.005mm适用于深腔与窄槽;磨床圆度≤0.001mm、Ra≤0.2μm用于轴承位与精密孔的最后关口。

复杂特征可在同一制造体系内衔接,减少工序外协带来的反复确认。


推荐伟迈特CNC加工厂家

光谱仪零件急单CNC加工工程团队介绍

图纸评审与基准确认

光谱仪零件常存在基准标注不清、公差链叠加或结构刚性不足等问题,若不在评审阶段处理,加工后装配容易超差。

伟迈特CNC加工工程按当前图版建立特征编号,围绕材料、关键尺寸、公差与基准、表处和验收方法逐项确认,标注需客户补充的内容。

采购在报价前就清楚图纸风险点和需要补充的信息。

工艺路线与工序衔接

铣削、检测与表处之间的工序顺序安排不当,会在多次装夹中累积误差。

伟迈特CNC加工按零件特征确定设备类别与装夹方案,能一次装夹完成的工序不拆分,粗精加工按材料与变形风险分段安排。

减少基准转换与重复装夹,尺寸一致性更容易保持。

打样与量产工艺衔接

打样时的装夹、刀具和参数若不固化,批量阶段会出现尺寸漂移或表面状态变化。

伟迈特CNC加工在打样阶段记录装夹、刀具和检验方式,批量前说明工艺是否延续,必要时按变更风险重新验证。

批量加工时工艺有据可查,减少打样与量产不一致带来的返工。

版本管理与变更沟通

急单项目中图纸版本变更若未同步到工序、程序和检验文件,会出现新旧版混用。

伟迈特CNC加工在图纸变更时按ECN流程确认新旧版差异、在制品处置和生效范围,同步更新程序与检验要求后再切换。

版本切换边界清晰,避免误用旧版加工。


推荐伟迈特CNC加工厂家 (5)

光谱仪零件急单CNC加工质量管控流程

  1. 来料与图纸确认

    材料牌号、状态或批次与图纸不一致会导致加工行为、表面处理和最终性能偏离预期。;伟迈特CNC加工按图纸材料要求核对材质证明与炉批信息,必要时用适用方法复测;确认图纸版本与关键特征清单后再排产。;加工起点与图纸要求一致,避免源头偏差传导到后续工序。

  2. 首件检验与封样

    跳过首件确认直接批量,是急单最容易出现的质量风险。;伟迈特CNC加工按特征编号覆盖尺寸、几何公差、螺纹和表面项目进行首件确认,合格后签字封样,留存至本批次出货后以备追溯。;批量加工前确认工艺状态,装配端收到的是经过验证的尺寸状态。

  3. 过程检验与记录

    急单加工中若不记录过程检测数据,出现异常时难以判断影响范围。;伟迈特CNC加工按检验计划对关键尺寸抽检或逐件检测并留记录,异常时按隔离、追溯和处置流程处理,记录随批次归档。;批次质量状态可追溯,异常处理范围明确。

  4. 成品检验与交付放行

    交付前若未按图纸要求核对最终状态,装配端会承担超差风险。;伟迈特CNC加工按批准的项目和方法对成品进行尺寸、外观与规定项目检验,表处件按约定的处理后状态验收,合格后放行出货。;到货零件状态与图纸和检验记录一致,装配端验收更顺畅。

  5. 批次追溯与异常反馈

    装配异常时若无法追溯到批次、程序或检测记录,排因和纠正会变得漫长。;伟迈特CNC加工按批次将材料炉批、加工程序、检测记录和交付信息关联;异常时按既定路径反馈、围堵并处理返修或补件。;异常发生时责任边界和处理路径清晰,减少停线等待。


推荐伟迈特cnc加工厂家 (4)

光谱仪零件急单CNC加工包装与交付

表面状态保护

光谱仪零件表处后或镜面状态若在周转中磕碰、划伤或沾污,装配前就需要返修。

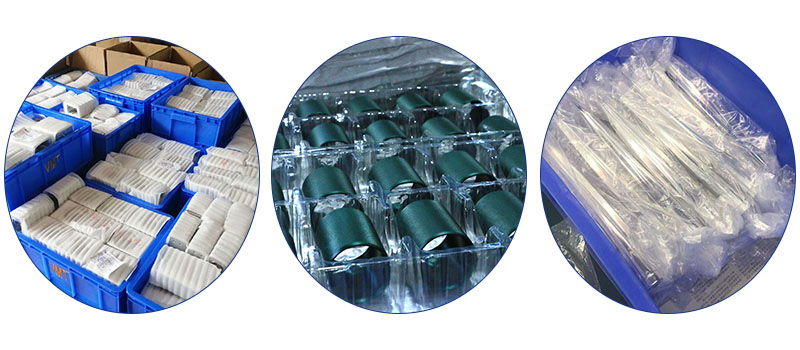
伟迈特CNC加工根据零件表面状态和结构选择分隔与防护方式,避免零件相互摩擦;清洁并确认干燥后再包装,防止残留水分影响表面。

到货零件表面保持交付状态,减少装配前返修。

精密配合面与螺纹保护

配合面、密封面和螺纹在运输中受磕碰或污染,会导致装配卡滞或拧入不畅。

伟迈特CNC加工对配合面与螺纹区域按结构采取针对性防护,分格存放避免磕碰,必要时对指定项目复查后再装箱。

到货后无需二次清理或修整即可上装配线。

标识与批次对应

多批次、多规格零件混装会让装配端无法确认到货信息与图纸的对应关系。

伟迈特CNC加工在外包装标识零件名称、图号、批次、数量、材质与表处信息,包装内随附装箱信息,便于按批次核对。

来料核对更快,采购可凭批次信息追溯加工与检测记录。

运输方式与交付衔接

急单运输若未考虑路程与转运条件,可能出现到货延迟或途中受潮。

伟迈特CNC加工按交付地点和运输方式确认包装强度与防潮措施,交付前确认出货信息和运输安排,异常时提前沟通。

到货时间与状态更可控,急单交付风险降低。


推荐伟迈特CNC加工厂家 (1)

光谱仪零件急单CNC加工服务支持

伟迈特CNC加工为光谱仪零件采购方提供从询价到批量交付的服务支持。围绕急单项目,公司按图纸评审、工艺确认、打样验证、批量加工和异常处理组织服务节点,帮助采购方确认承接范围、检测边界和交付资料。

询价与工艺评审

客户需要先拿到可核实的承接边界,而不是笼统的报价口径。

伟迈特CNC加工在收到图纸、材料状态、数量方案、公差与关键特征、表处和交付条件后,先检查基准、装夹、刀具可达性及检测方法;资料不全时给出明确假设下的评估范围、费用组成和待确认项。

客户可以在报价前明确承接边界、假设条件和报价有效期,便于内部比价和审批。

打样与首件验证

急单项目通常需要先验证工艺可行性和装配基准,再决定是否放量。

伟迈特CNC加工打样走完整首件流程,输出全尺寸检测记录与关键面复检数据;首件不合格即停机排查根因,修正后重新首件,已加工零件按追溯范围复检。

客户可以在批量前确认样件状态、装配配合和验收依据,减少后续返工。

批量加工与产能安排

客户担心急单排产时会挤压正常订单或无法保障关键工序。

伟迈特CNC加工生产按打样、弹性与量产分区组织,急单可排入弹性产能;批量加工按控制计划执行首件与过程检验,关键特征纳入过程监控,高精度件与批量件分别安排至对应生产基地。

客户可以获得排产依据和过程控制说明,减少交期与质量的不确定性。

质量异常与持续合作

出现异常时,客户最关心响应速度、围堵范围和后续处理责任。

伟迈特CNC加工发现异常先标识并隔离批次,复核测量与要求,评估技术可行性和批准权限后明确返工、返修、让步或报废处置;按受影响范围复验并保留记录,同时横向检查同工艺或同材料零件。

客户可以得到异常处置方案和复验记录,后续合作中可依据历史记录优化工艺与检验安排。

光谱仪零件急单CNC加工常见问题

光谱仪零件急单CNC加工怎么判断厂家能不能按时交付?

伟迈特CNC加工面对急单需求,会先确认图纸版本、材料及状态、关键尺寸、公差与基准、数量、表处、验收方法和目标交期是否齐全,再结合基地产能与工序衔接安排判断排产窗口。交期能不能兑现,取决于需求输入是否完整、材料是否有库存、是否需要特殊外协以及检测项目是否会影响周期,这些条件在报价阶段会一并说明;便于客户明确项目边界、验收要求和后续安排。

急单CNC加工报价时应该确认哪些检测和交付条件?

伟迈特CNC加工建议在报价阶段把装配端关注的项目提前确认,包括哪些孔位、平面度、螺纹和表面处理项目纳入检测范围,哪些项目不检测,以及关键特征的检测方法、判定规则和随货资料。交付条件方面需明确交付状态、包装防护方式、运输方式与到货节点,避免交付后因验收口径不一致产生争议。

光谱仪零件打样后转批量怎么保证工艺和交期不失控?

伟迈特CNC加工在打样阶段确认装夹方案、刀具、工艺参数和检测方式,并把这些内容固化为批量执行依据。转批量时先核对设备、材料、程序与检验方案是否与打样一致,涉及设备、材料、程序或表处变更的,按受影响特征重新验证。批量交期按材料、工程、加工、外协、检验及运输的串并行关系评估,并与客户确认放量条件。

光谱仪零件急单交付前,表面和清洁状态怎么确认?

伟迈特CNC加工在交付前按零件结构和表面状态完成去毛刺、清洁和必要的表面处理确认。配合面、密封面和螺纹等装配相关区域安排相适应保护,避免运输中磕碰或污染。到货状态与检测报告随货可核对,装配端如发现异常可按批次追溯记录反馈,由厂家界定责任边界并安排处理方案。

图纸涉及的材料和表面处理组合不确定能不能做,怎么确认?

伟迈特CNC加工建议在询价阶段一并提供材料牌号与状态、表处类型与膜层要求、颜色与外观标准,由工程结合材料的加工可行性、表处方案的适配性及验收状态逐项评估。涉及阳极氧化等表处方案时,颜色与一致性须结合合金状态、前处理、膜层、染色及封孔条件打样确认,避免批量加工后才发现外观或尺寸不满足装配要求。

伟迈特CNC加工面向光谱仪零件急单项目提供来图定制CNC加工服务。如需确认承接范围与交付节点,可提交图纸、材料、数量和交期进行项目评估,我们会按需求输入完整性给出工艺评审意见与可核实的交付判断。

  • 2D/3D图纸及版本
  • 材料牌号与状态
  • 关键尺寸、公差与基准
  • 数量与目标交期
  • 表面处理要求
  • 验收方法与检测要求

热品推荐 / Hot product

深圳市伟迈特五金塑胶制品有限公司

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
粤公网安备 44031102000673号

  • 全国服务热线:18138438895
  • 公司地址:深圳市光明区马田街道新庄社区大围沙河工业区B2区第14栋

深圳伟迈特铝合金cnc加工微信伟迈特

查看深圳伟迈特铝合金cnc加工手机官网查看手机