光学零件形态适配
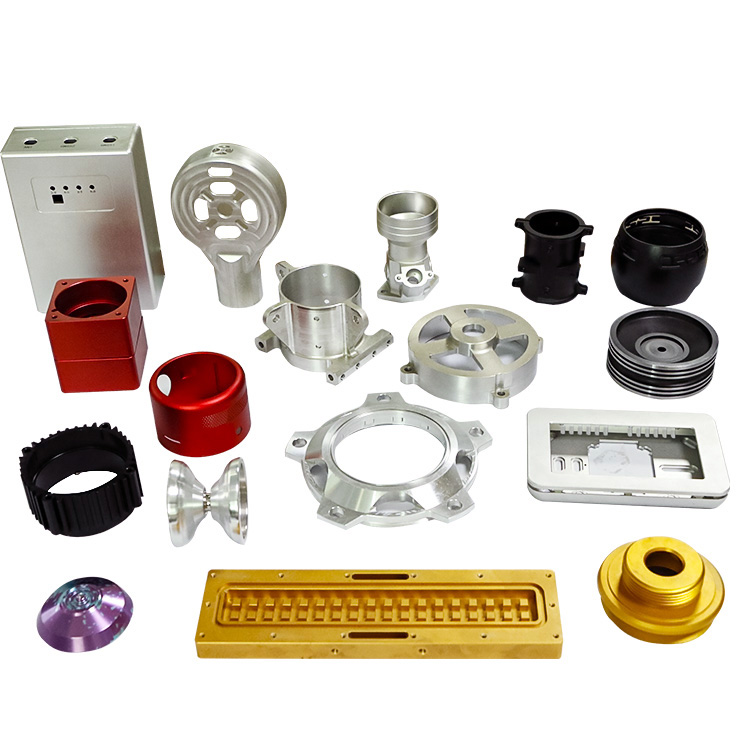
镜筒、反射镜基座、滤光片支架等支架类零件结构差异大,壁厚不均、薄壁部位和基准面关系直接影响装夹方案与加工变形量,选错装夹方式会在精加工后出现平面度与Ra0.4表面质量同时失控。
针对此类支架,我们按零件形态分区装夹,薄壁部位采用辅助支撑与低切削力路径,精加工余量控制在约0.1–0.3mm范围,先稳定基准再加工配合面。
客户拿到的支架在装配端可减少修配与二次找正,缩短光学件安装与校准时间。
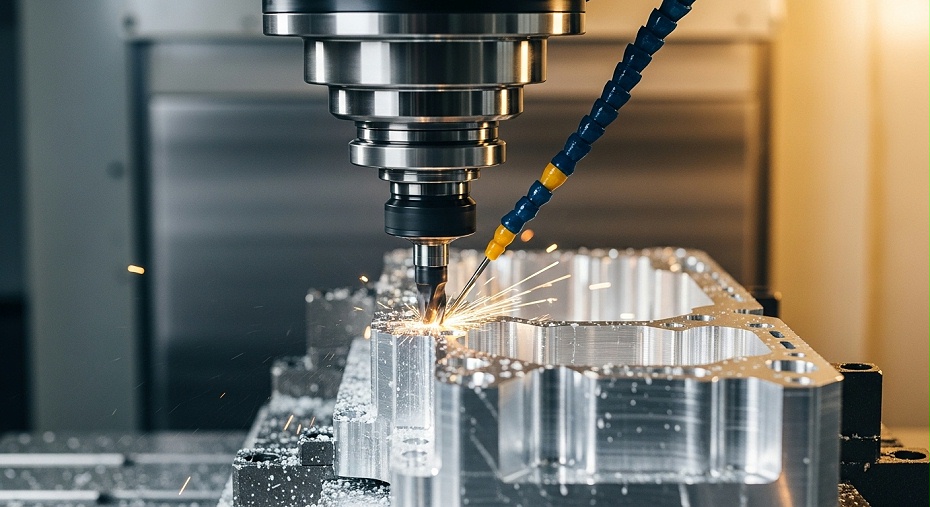
CNC加工
光学仪器支架Ra0.4CNC加工定制光学仪器支架是镜筒、反射镜基座、滤光片支架、探测器承座等部件的安装基准件,在整机中承担光学元件的定位、支撑与锁紧作用,Ra0.4表面直接与镜片座、棱镜或探测器贴合,影响光路指向稳定性与长期精度保持。伟迈特CNC加工面向该类零件提供CNC加工承接,从图纸评审到批量交付围绕Ra0.4表......
服务热线:18138438895
光学仪器支架是镜筒、反射镜基座、滤光片支架、探测器承座等部件的安装基准件,在整机中承担光学元件的定位、支撑与锁紧作用,Ra0.4表面直接与镜片座、棱镜或探测器贴合,影响光路指向稳定性与长期精度保持。伟迈特CNC加工面向该类零件提供CNC加工承接,从图纸评审到批量交付围绕Ra0.4表面形成可确认的工艺与检测方案。
镜筒、反射镜基座、滤光片支架等支架类零件结构差异大,壁厚不均、薄壁部位和基准面关系直接影响装夹方案与加工变形量,选错装夹方式会在精加工后出现平面度与Ra0.4表面质量同时失控。
针对此类支架,我们按零件形态分区装夹,薄壁部位采用辅助支撑与低切削力路径,精加工余量控制在约0.1–0.3mm范围,先稳定基准再加工配合面。
客户拿到的支架在装配端可减少修配与二次找正,缩短光学件安装与校准时间。
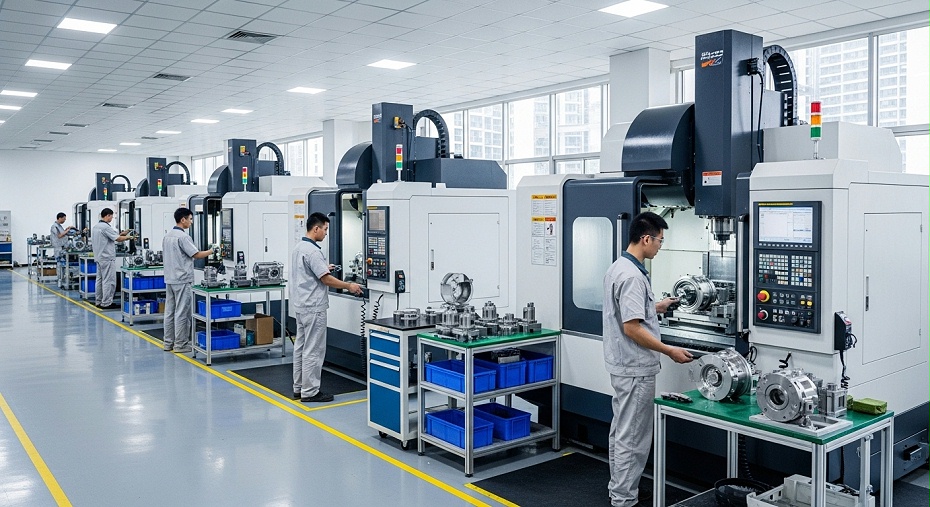
Ra0.4是光学仪器支架采购中最敏感的验收项,客户最担心报价阶段只承诺单件极限值,批量时因刀具磨损、振纹或工序衔接导致粗糙度漂移,进而在装配后出现定位面间隙或应力变形。
我们明确Ra0.4对应的精加工工序与刀具路径,精加工采用高转速、小切深、连续走刀方式,控制刀具寿命与换刀节点,并在去毛刺、清洗后对表面做单独防护,避免工序间磕碰损伤。
采购在技术评审中可依据明确的工序边界判断供应商是否具备批量稳定能力,降低因粗糙度超差造成的整批退货风险。
多家询价时加工方案和检测标准不统一,采购难以横向比较真实成本,打样阶段与量产阶段若使用不同检测口径,会造成验收争议与交期拖延。
我们建议在报价前与客户确认Ra0.4的检测位置、抽检比例与判定规则,打样与批量采用一致的检测标准和工艺方案,并提供粗糙度检测报告与抽检记录。
客户在批量交付时可按约定口径快速完成来料确认,减少反复沟通与装配节拍被打乱的风险。
光学仪器支架项目通常伴随装配节点倒排,加工承接方若不能同步响应图纸澄清、样件确认和批量排产,会直接影响整机交付计划。
伟迈特CNC加工以产品承接、工艺评审、打样验证和批量交付的连贯流程对接客户,围绕支架的加工尺寸、Ra0.4表面及约定检测项目形成交付范围。
客户可在同一承接方完成从样件到批量的推进,减少多环节切换带来的质量与交期风险。
镜筒与镜座类支架对同轴度、端面贴合和Ra0.4表面均有要求,采购重点在于确认加工方能否同时控制尺寸精度与表面质量,避免镜片装入后出现光轴偏移。
针对这类零件,我们在工艺安排上先粗加工释放应力,再精加工配合面与安装面,精铣后对Ra0.4表面单独做去毛刺与清洁防护。
装配端可减少镜片座的反复找正,保持光路指向一致。
反射镜基座常带角度面与多个安装孔,采购关注安装面平面度、孔位一致性与边缘毛刺,否则装配锁紧后反射面角度会偏移。
我们按基准面优先编排工序,精加工后对安装面边缘做倒钝处理,Ra0.4表面沿同一刀具路径连续加工,减少接刀纹。
客户在装配锁紧后角度重复性更稳定,减少干涉仪检测返工。
滤光片与探测器承座多为薄壁小件,加工时易振刀,表面一旦出现振纹,装配贴合面会出现微观间隙,影响探测器定位重复性。
对此类薄壁承座,我们采用轻切削参数与刚性支撑,精加工阶段控制单刃切削量,并在清洗后按表面状态做分隔防护。
装配端贴合更均匀,降低因压痕或毛刺导致的复位精度下降。
光学仪器支架项目既有研发打样,也有整机批量排产,采购需要确认同一加工方能否在打样与批量之间保持一致工艺与检测口径。
我们按图纸、材料、数量和交期组织项目评估,打样与批量沿用同一工艺文件和检测标准,批量阶段按约定比例开展Ra0.4抽检。
客户在研发与量产之间不必重复验证工艺,缩短整机导入周期。
口头承诺能达到Ra0.4,但来料抽检粗糙度值波动大,装配后光学件定位面出现间隙或应力变形,整机光路校准失败或成像质量下降,装配线需要拆解返工。
我们按精加工余量约0.1–0.3mm编排切削路径,采用高转速、小切深、连续走刀方式,设定刀具寿命与换刀节点,批量阶段按约定比例对Ra0.4表面进行抽检,打样与批量保持同一检测标准。
批量支架的Ra0.4表面手感与检测值趋于一致,装配端减少因粗糙度超差导致的修配与返工。
Ra0.4表面若存在加工纹路或振纹,干涉仪检测时会出现杂散光或定位重复性差;去毛刺不彻底时,装配锁紧会划伤光学件或形成微观压痕。
针对薄壁与悬伸部位,我们采用辅助支撑与低切削力路径,精加工后按表面状态做受控去毛刺,并对锐边倒钝,清洗后单独防护,避免工序间二次损伤。
客户在装配时可避免因毛刺或振纹造成的返修,提升定位面贴合与复位精度。
客户会要求厂家在打样阶段提供与批量一致的工艺和检测方案,若打样单独调机、批量另换刀具,量产时容易出现粗糙度漂移,造成验收争议。
我们将打样阶段的工艺参数、刀具路径和检测口径固化为批量工艺文件,批量开线时复核刀具状态与首件Ra0.4,抽检频次按约定执行。
客户可在批量来料时依据统一口径快速确认,降低因粗糙度不一致造成的退货与交期风险。
多家询价时加工方案和检测标准不统一,采购难以判断报价中是否包含影响Ra0.4的工序边界,容易出现低价中标后追加检测费用或表面处理费用。
我们在项目评估阶段与客户确认精铣或磨削、去毛刺、清洗、包装防护等工序边界,明确检测项目与抽检方案,使报价对应可核验的工序与检测内容。
采购可基于统一口径横向比较供应商,减少隐性成本与后期变更。
伟迈特CNC加工在为光学仪器客户承接支架类零件时,曾遇到该客户反馈的典型问题:供应商口头承诺能达到Ra0.4,但来料抽检粗糙度值波动大,装配后光学件定位面出现间隙或应力变形,直接影响整机光路校准。我们围绕该产品的装配场景,从工艺路径、检测标准和交付防护三个环节进行调整。
客户来料抽检时发现Ra0.4粗糙度值波动明显,装配后光学件定位面出现间隙或应力变形,整机光路校准不合格,装配线需要返工拆解。
我们为该支架设定统一工艺,精加工余量控制在约0.05–0.15毫米,精加工后表面粗糙度按约Ra0.4进行检测,并明确抽检比例与判定规则。
客户获得稳定的Ra0.4表面,来料抽检波动收窄,装配端定位面贴合改善,光路校准返工减少。
该客户在多轮询价后发现不同厂家加工方案和检测标准不统一,难以横向比较真实成本。
我们将打样和批量使用同一刀具路径与切削参数,并随批提供粗糙度检测记录,让客户在打样阶段即可确认批量验收口径。
采购专员能够依据一致的检测数据比价和验收,降低因标准差异产生的隐性成本。
该支架Ra0.4表面在装配时直接作为光学件安装基准,交付过程中的磕碰、锈蚀或污染都会破坏基准。
成品经清洁、防锈处理后,采用分隔防护与批次标识装箱,按合同约定的交付节点完成交接。
客户开箱后支架表面保持加工状态,装配端减少二次清洁和修配,交付节拍稳定。
下表为该支架案例中客户问题、我们的处理方案与对应结果,数据与案例板块一致,便于采购专员在技术评审时直接引用。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| Ra0.4表面粗糙度 | 口头承诺能达到Ra0.4,但来料抽检粗糙度值波动大。 | 统一精加工余量约0.05–0.15毫米,打样与批量采用一致刀具路径和切削参数。 | 表面粗糙度按约Ra0.4稳定控制,来料抽检波动收窄。 |
| 装配定位面贴合 | 装配后光学件定位面出现间隙或应力变形。 | 控制表面纹理方向与去毛刺,减少微观压痕和毛刺残留。 | 定位面贴合改善,整机光路校准返工减少。 |
| 批量一致性 | 打样达标但量产阶段粗糙度漂移。 | 打样与批量共用同一工艺文件和验收规则,粗糙度按批次抽检并记录。 | 批量交付表面质量与打样一致,退货风险降低。 |
| 交付表面防护 | 运输和装箱过程中Ra0.4表面可能磕碰、锈蚀或污染。 | 清洁、防锈后采用分隔防护和批次标识装箱。 | 开箱后表面保持加工状态,装配端无需二次处理。 |
面向光学仪器支架的Ra0.4加工需求,伟迈特CNC加工围绕表面粗糙度工艺控制、材料适配和批量交付建立对应能力,让采购专员在技术评审阶段能获得可验证的判断依据。
光学仪器支架Ra0.4表面直接影响光学件贴合与光路稳定性,是选型和验收的核心指标。
按光学仪器支架Ra0.4CNC加工要求控制表面粗糙度,精加工余量、刀具寿命和切削参数进入工艺文件,具体范围结合图纸、样件和验收要求确认。
Ra0.4成为可复现的工艺结果,客户在批量交付时获得稳定的表面质量。
光学仪器支架存在镜筒、反射镜基座、滤光片支架等多种形态,材料与结构差异会影响装夹和切削方案。
针对不同零件形态安排分序装夹与辅助支撑,粗精加工分开,降低薄壁和异形结构的变形风险。
复杂支架加工后保持位置精度,装配端无需额外选配或修配。
采购专员在筛选厂家时关注批量交付能否维持与打样一致的Ra0.4表现。
按光学仪器支架Ra0.4CNC加工需求安排交付,打样与批量使用同一检测标准,按批次记录粗糙度实测值。
批量交付一致性得到过程记录支撑,来料验收效率和通过率提升。
为光学仪器产品寻找Ra0.4 CNC加工支架供应商的采购专员,通常需要在厂家筛选阶段确认承接边界、加工工序、检测口径与交付防护。伟迈特CNC加工按以下节点配合项目推进,让采购在各阶段都有清晰的确认依据。
明确Ra0.4覆盖范围、基准面位置、材料与关键尺寸,识别薄壁或悬伸结构对表面质量的影响。;评审时逐项确认图纸标注、公差与表面要求,输出可执行的加工与检测要点。;采购在报价前获得清晰的承接边界,减少后续变更风险。
报价单列明影响Ra0.4的加工工序、去毛刺与清洗方式、检测项目与表面防护,便于多家报价横向比较。;按图纸与批量数量核算工序与检测工作量,标注打样与批量是否同工艺、同检测标准。;采购能识别报价中是否包含完整质量成本,避免低价切入后返工加价。
打样阶段验证Ra0.4表面状态与装配贴合效果,确认抽检比例和判定规则后再推进批量。;打样与批量使用同一工艺文件和检测标准,首件确认后锁定刀具与参数。;量产前完成工艺验证,降低批量粗糙度漂移风险。
批量阶段按约定抽检复核Ra0.4,出现异常时追溯批次、刀具与参数记录并同步处理方案。;检测记录随交付提供,异常批次按追溯信息定位处理范围。;装配节拍不被打乱,整机交付按计划推进。
伟迈特CNC加工以CNC精密加工承接光学仪器支架类零件,围绕图纸要求组织工序与质量衔接。
承接光学仪器支架Ra0.4CNC加工并按图纸控制表面粗糙度,从评审到交付由工厂统一组织。
采购对接一个制造主体,减少多环节转包带来的质量与交期风险。
光学仪器支架涉及精加工、去毛刺、清洗与表面防护等多道衔接,组织不当会影响Ra0.4的最终状态。
按工序流转安排加工与检验节点,成型后实施去毛刺与清洗,再进行定位面防护和装箱。
各环节责任清晰,交付物状态可控。
Ra0.4要求使生产安排不能只追求效率,需在刀具、参数与检测之间保持平衡。
量产前固化工艺文件,生产过程中按约定节点进行表面状态复核。
批量一致性有组织保障,采购的验收风险下降。
光学仪器支架的定位面与安装孔对尺寸和表面质量要求较高,需要具备精加工能力的CNC设备。
配置适用于铝合金、不锈钢等材料精加工的CNC设备,可覆盖铣削、钻孔与轮廓加工等工序。
零件结构一次装夹完成度更高,减少重复定位误差。
Ra0.4在精加工阶段形成,工序衔接不合理会使表面质量下降。
粗加工与精加工分序安排,精加工采用小切深、高转速走刀,并控制切削液与排屑。
定位面纹理均匀,降低振纹和刀痕风险。
打样与批量对设备与工序要求不同,需在同一工艺体系下切换。
小批试制用于验证工艺与检测口径,批量阶段沿用同一工艺文件并安排首件确认。
批量交付的Ra0.4状态与打样保持一致,减少漂移。
精加工后的毛刺和周转污染会直接破坏Ra0.4定位面。
安排去毛刺与清洗工序,定位面单独防护、分隔放置,外箱标注防护方向。
到厂开箱后定位面保持可用状态,装配端无需二次修配。
光学仪器支架的Ra0.4要求、基准选择和装配贴合关系需要在加工前完成工程评审,否则容易在批量阶段出现粗糙度漂移或装配干涉。
伟迈特CNC加工工程团队在接到图纸后对产品结构、材料、表面粗糙度要求和装配基准进行评审,明确Ra0.4对应的精加工工序和刀具路径,并与客户确认检验口径和验收规则。
客户可在开模或批量前锁定工艺方案,减少因图纸理解偏差导致的返工与交期延误。
打样阶段若未与批量采用一致的工艺和检测方案,量产时容易出现粗糙度漂移,影响装配端使用。
工程团队在打样阶段同步确认精加工余量、刀具寿命管理和表面保护方式,形成可复制的工艺文件,并对图纸版本和工艺版本进行管理,确保打样与批量衔接。
客户可在打样阶段验证批产一致性,降低量产阶段因工艺变更造成的质量波动风险。
批量交付过程中若出现粗糙度抽检异常或装配端反馈,需要工程团队快速介入确认原因并给出处理方案。
工程团队结合检测记录和过程数据进行原因分析,针对刀具磨损、装夹变形或切削参数等影响因素提出调整方案,并同步更新作业标准。
客户可获得持续的量产技术支持,减少质量异常对装配节拍和整机交付的影响。
伟迈特CNC加工在加工前明确Ra0.4的检测方式、抽检频次和判定规则,避免打样与批量口径不一致。;依据图纸标注的Ra0.4要求编制检测方案,确认粗糙度仪检测方式和判定标准,并纳入项目质量计划。;采购可在加工前获得可执行的检测依据,减少因检测口径分歧造成的争议。
伟迈特CNC加工通过首件确认和过程抽检,及时发现刀具磨损或装夹变形导致的表面粗糙度偏离。;按确认的抽检频次对Ra0.4表面进行过程检验,关注精加工余量、刀具寿命和切削参数变化,发现异常及时调整。;将粗糙度波动控制在批量交付之前,降低来料抽检超差和退货风险。
伟迈特CNC加工将成品检测记录作为采购验收和批次追溯的重要依据。;对成品支架进行粗糙度抽检,并按批次保留检测记录,检测方式与打样阶段保持一致。;客户可获得可追溯的检测记录,便于来料验收和质量档案管理。
伟迈特CNC加工配合客户确认验收依据和批次信息,减少采购与供应商之间的沟通成本。;配合客户确认验收依据,按批次标识产品信息,保证从原材料到成品的追溯链路完整。;客户可快速定位批次问题,减少质量异常处理时间和装配线停工损失。
伟迈特CNC加工针对Ra0.4表面在运输和搬运过程中可能发生的磕碰、划伤或锈蚀问题,采取专项防护措施,避免影响装配贴合精度和光路稳定性。
针对Ra0.4表面采取防磕碰、防锈和清洁防护措施,根据支架结构和表面状态选择合适的分隔与缓冲方式,避免运输过程中表面损伤。
客户收到产品时表面质量保持稳定,减少因运输损伤导致的来料退货和装配返工。
伟迈特CNC加工针对批量交付时产品之间缺少分隔或批次标识不清容易造成混料和表面相互磕碰的问题,进行规范分隔和标识。
按支架结构和数量进行分隔包装,并在包装上标注产品信息和批次标识,便于客户来料验收和批次追溯。
客户可快速核验批次和数量,减少混料风险和验收沟通成本。
伟迈特CNC加工针对交付节点不明确或装箱方式与运输条件不匹配可能导致的产品延期或运输损伤问题,做好装箱与交付衔接。
根据数量、运输方式和交付要求安排装箱,明确发货节点和交付信息,并与客户确认到货验收方式。
客户可按计划接收产品,降低运输风险和交付延期对装配节拍的影响。
客户在供应商筛选阶段需要确认厂家能否承接光学仪器支架Ra0.4CNC加工,并明确报价包含的工序和检测项目。
伟迈特CNC加工根据图纸、材料、数量和交期进行项目评估,反馈工艺可行性、关键控制点和报价构成。
采购获得可比较的技术与成本依据,减少后期工序增补和标准争议。
客户需要通过样件实测确认Ra0.4是稳定能力而非单件极限值,并验证装配贴合效果。
打样阶段同步确认精加工余量、刀具路径、去毛刺和表面保护方式,提供样件检测结果与验收口径说明。
客户在批量投入前完成技术验证,降低量产粗糙度漂移风险。
批量阶段客户关注粗糙度一致性、交期稳定性和来料抽检通过率。
按确认的工艺参数和检测方案执行批量加工,结合交期要求安排生产衔接,按约定抽检比例保留检测记录。
客户来料质量更稳定,装配线节拍和整机交付计划更可控。
出现粗糙度或表面质量疑问时,客户需要快速定位原因并明确处理方式。
结合批次记录和检测数据追溯加工工序,与客户确认返工、筛选或工艺调整方案。
质量异常处理有据可循,后续合作中的工艺和验收标准可持续优化。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;可以为光学仪器支架项目提供粗糙度检测报告。加工前我们与客户确认检测方式、测点位置、抽检频次和判定规则,首件与批量采用一致的检测口径。批量交付时按约定比例抽检并记录结果,客户可以将报告作为来料验收依据。如图纸要求与现场装配贴合标准存在差异,我们建议在打样阶段同步确认测点和判定规则,避免批量验收争议。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段即确定工艺路径、刀具方案和检测标准,批量沿用同一工艺体系。批量加工中通过首件确认和过程抽检监控表面状态,发现刀具磨损或装夹变形导致粗糙度偏离时及时换刀或调整参数。抽检比例和判定规则在开工前与客户书面确认,确保打样与批量的Ra0.4表现口径一致,减少量产粗糙度漂移带来的验收风险。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在订单确认阶段即与客户对齐交期节点和验收依据,出现异常时第一时间同步。若检测发现Ra0.4表面超差,我们追溯批次、刀具和参数记录,确认影响范围后给出返工、补做或批次隔离方案,并由工程团队与客户确认处理口径。交期风险方面,我们在报价阶段评估工序衔接与排产,交付节点变化提前告知,便于客户安排装配计划。
伟迈特CNC加工面向光学仪器支架项目提供Ra0.4 CNC加工承接,提交图纸、材料、数量和交期即可获得项目评估与报价反馈。