
非标结构加工适配
镜座外形、孔系和安装面常随模组结构变化,图纸基准与装配基准不一致时,容易导致装配干涉或锁付后位置偏移。
伟迈特CNC加工按客户非标镜座图纸进行CNC加工,围绕定位孔、安装面、形位公差和基准确认加工与检测方式,关键尺寸的检测口径在开工前与客户对齐。
采购可在下单前明确工艺可行性与检测方法,减少因图纸理解偏差造成的返工和装配异常。



CNC加工
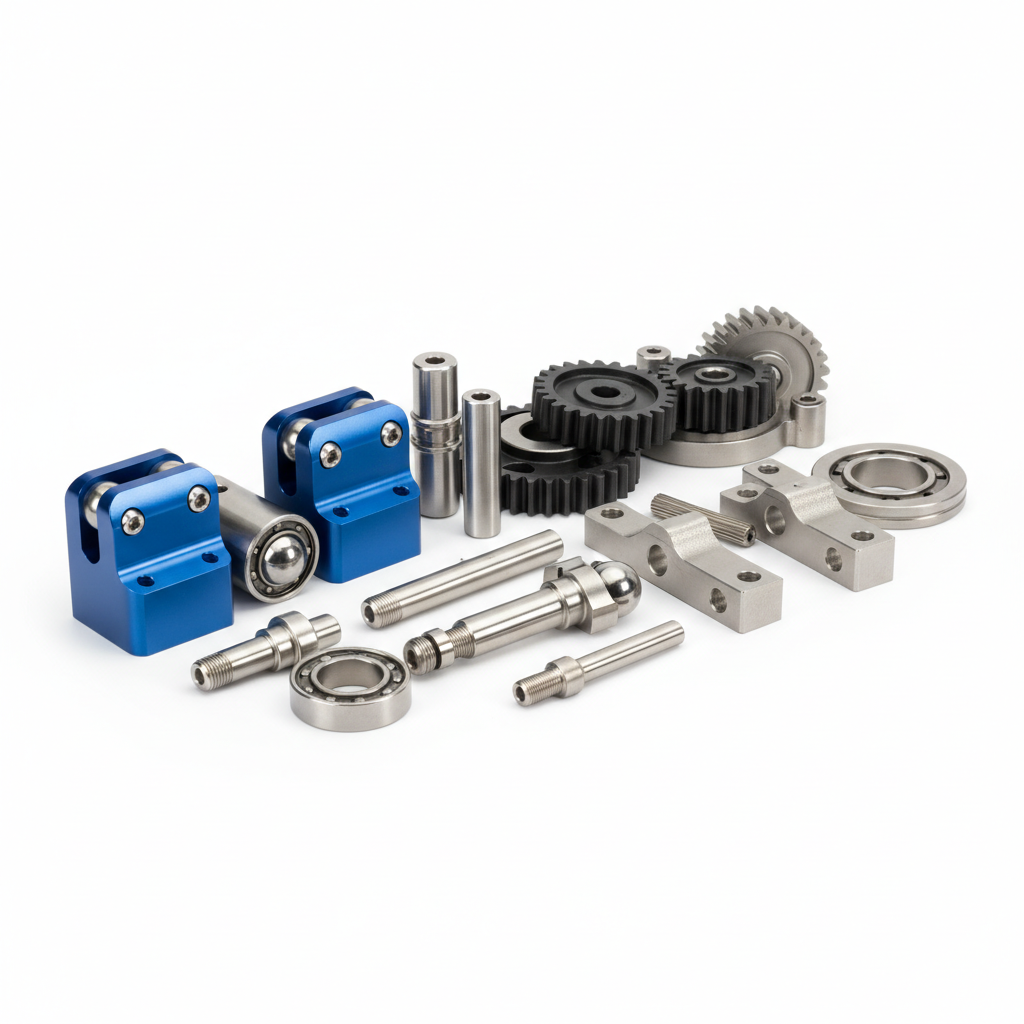
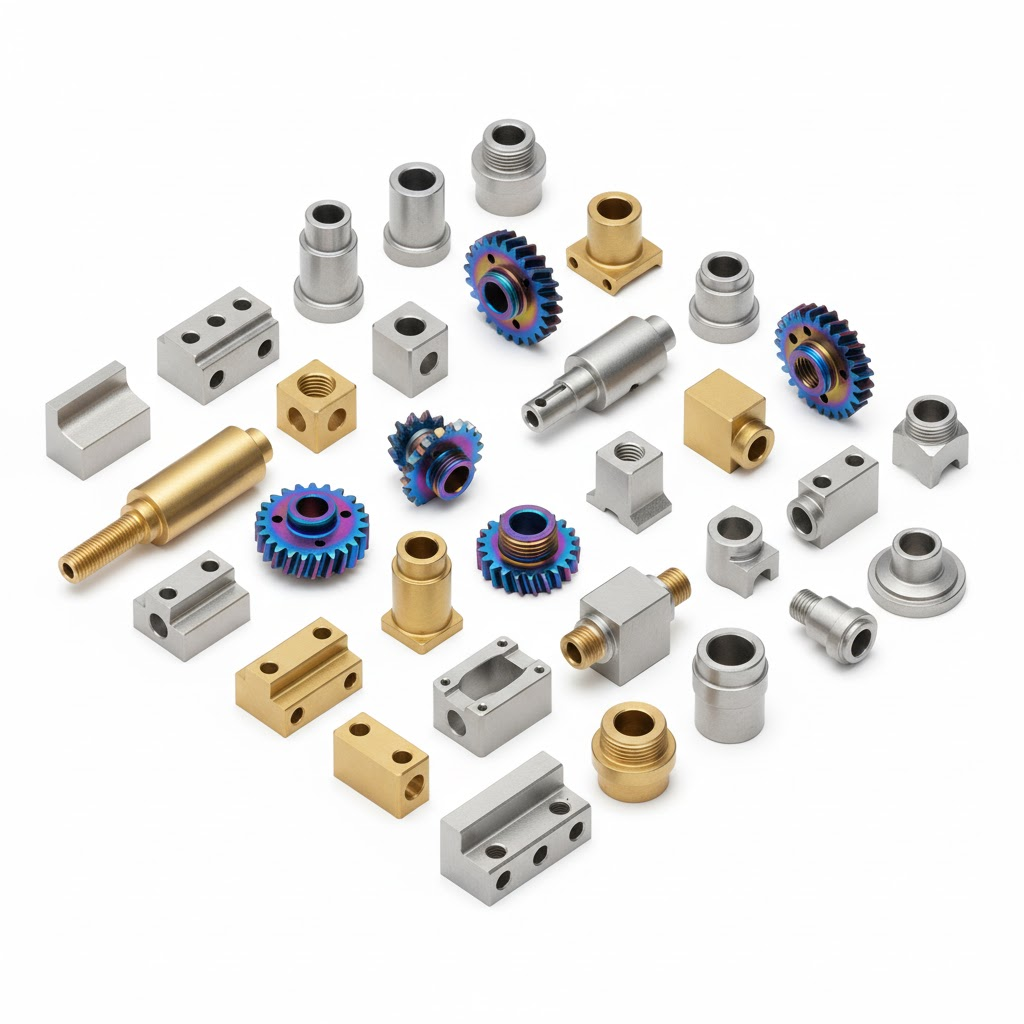
镜座非标件CNC加工定制与批量交付镜座非标件是光学模组、检测设备或相机模组中用于安装定位镜片、传感器或调节机构的支撑结构件,其安装面、关键孔位与形位公差直接影响装配后光路位置的稳定性。对于采购而言,镜座非标件通常按图定制,材料、表面处理和去毛刺要求随项目变化,加工难点集中在基准识别、关键公差控制......
服务热线:18138438895
镜座非标件是光学模组、检测设备或相机模组中用于安装定位镜片、传感器或调节机构的支撑结构件,其安装面、关键孔位与形位公差直接影响装配后光路位置的稳定性。对于采购而言,镜座非标件通常按图定制,材料、表面处理和去毛刺要求随项目变化,加工难点集中在基准识别、关键公差控制、打样与批量一致性以及来料防护。伟迈特CNC加工承接镜座非标件CNC加工,围绕图纸关键特征确认加工与检测口径,帮助采购在供应商筛选阶段获得明确的承接边界与验收依据。
镜座外形、孔系和安装面常随模组结构变化,图纸基准与装配基准不一致时,容易导致装配干涉或锁付后位置偏移。
伟迈特CNC加工按客户非标镜座图纸进行CNC加工,围绕定位孔、安装面、形位公差和基准确认加工与检测方式,关键尺寸的检测口径在开工前与客户对齐。
采购可在下单前明确工艺可行性与检测方法,减少因图纸理解偏差造成的返工和装配异常。
打样阶段能通过、批量后关键尺寸波动,是镜座非标件采购中常见的风险,直接影响后续装配节拍和批次验收。
我们要求打样与批量采用一致的加工和检测方法,关键尺寸在约±0.02mm的常用控制范围内按图纸公差执行,并对首件与过程尺寸进行记录与追溯。
批量交付尺寸稳定,装配线减少因孔径或平面度批次差异造成的返修与调试时间。
镜座来料若有毛刺、磕碰或表面处理不均,装配时需额外修配,影响贴合与外观判定。
我们在交付前明确材料、表面处理、去毛刺和包装防护要求,按图号版本与验收依据提供检测记录,对关键安装面与孔位做防护分隔。
采购收到可直接上线装配的镜座,降低来料检验争议与产线等待时间。
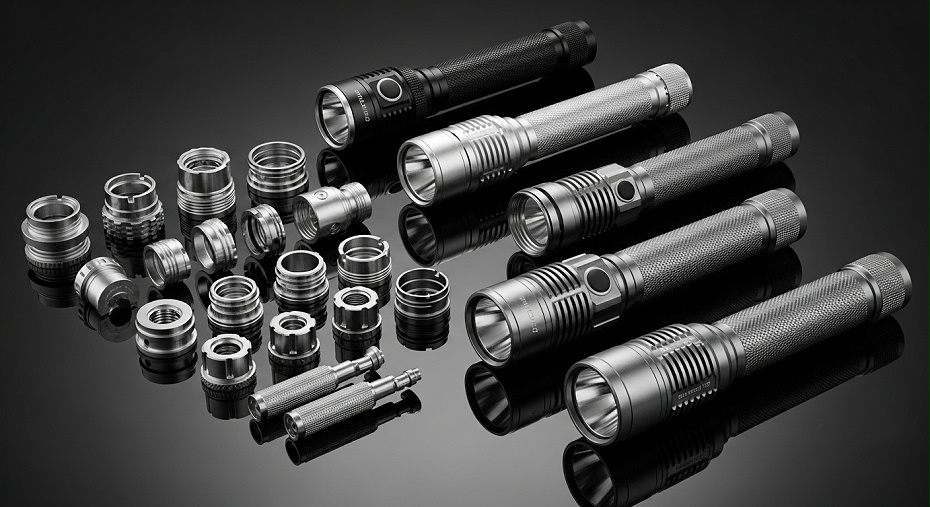
伟迈特CNC加工围绕镜座非标件建立从结构评估、工艺确认到批量交付的承接范围,主要面向光学模组、检测设备和相机模组装配场景。
客户关心镜座外形、安装面和孔系能否按图实现,尤其是装配基准与图纸基准的一致性。
我们按客户图纸或来样确认镜座非标件CNC加工方案,围绕定位孔、安装面、形位公差和基准开展工艺评估。
采购获得明确的零件加工范围与装配适配判断。
不同材料切削性能与表面处理要求会影响镜座尺寸稳定性和外观状态。
常规铝合金、不锈钢等材料按图选用,表面处理与去毛刺要求结合装配贴合和外观需求确认。
镜座来料状态与装配要求匹配,减少修配与外观判定争议。
采购希望减少多供应商协调成本,需要同一供应商覆盖打样、小批量和批量阶段。
伟迈特CNC加工承接镜座非标件打样、小批量与批量加工,打样与批量采用一致的加工和检测方法。
缩短供应商切换时间,降低批量一致性波动风险。

镜座非标件从加工到装配的常见问题集中在装不到位、锁付后光轴偏移、批量一致性波动和来料毛刺磕碰,伟迈特CNC加工针对这些环节制定工艺动作与控制范围。
镜座装入光学模组或检测设备后出现装不到位、光轴偏、锁付后变形,难以快速判断是加工问题还是装配问题,造成装配返工与调试时间增加。
我们在开工前与客户确认镜座关键孔位、安装面、形位公差和基准的加工与检测方式,按图纸公差控制关键尺寸在约±0.02mm范围,并对安装面平面度按装配要求评估。
装配时镜座能顺利装入对应工位,减少因孔位或平面度偏差造成的返修与光路调整。
供应商只给尺寸报告但对基准、关键公差是否全检未说明,采购无法向内部使用部门交代。
我们要求图纸关键特征在打样与批量阶段采用一致的检测方法,对定位孔、安装面等关键尺寸进行首件与过程检测,并按图号版本提供检测记录。
采购获得可对应图纸关键尺寸的检测记录,来料或装配前可判断镜座是否可用。
打样阶段能过、批量后一致性变差,采购担心后续交付波动影响装配节拍。
我们在批量阶段沿用打样确认的加工基准、装夹方式和检测口径,关键尺寸控制范围保持与打样一致,并对过程批次进行尺寸追溯。
批量装配松紧一致,减少部分模组拆装返修,稳定产线节拍。
去毛刺不彻底或表面处理不均匀,装配时划伤、影响贴合,也会造成外观判定争议。
我们按客户装配要求确认去毛刺与表面处理边界,镜座关键安装面和孔位在去毛刺后做尺寸复核,包装阶段采用分隔与防护措施。
来料状态干净、无磕碰,装配时不需要额外修配,减少产线等待与外观返工。
伟迈特CNC加工曾承接一家光学模组客户的镜座非标件CNC加工项目。该客户在装配环节发现镜座装入模组后出现装不到位、光轴偏和锁付后变形等问题,难以快速判断是加工问题还是装配问题。客户要求明确镜座关键孔位、安装面、形位公差和基准的加工与检测方式,并保证打样与批量一致性。我们按客户图纸核对基准与关键尺寸,统一打样与批量的加工和检测方法,对关键尺寸保留可追溯检测记录,并明确材料、表面处理、去毛刺和包装防护要求。项目交付后,关键孔位位置度控制在约0.03毫米以内,安装面平面度控制在约0.02毫米以内,批量装配一致性明显改善。客户可依据检测记录快速核验来料状态,减少因批次差异导致的装配返工和调试时间浪费。
客户镜座装入光学模组后出现装不到位、光轴偏和锁付后变形,难以快速判断加工还是装配问题。
我们按图核对基准与关键孔位,统一打样与批量加工检测方法,关键孔位位置度控制在约0.03毫米以内,安装面平面度控制在约0.02毫米以内。
批量装配一致性改善,客户可依据检测记录快速核验来料状态,减少装配返工和调试时间浪费。
以下数据来自同一镜座非标件CNC加工案例,展示客户问题、我们的处理方案与处理结果的对应关系。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键孔位位置度 | 装配时出现装不到位、锁付后松动,怀疑孔位偏差 | 按图纸基准核对关键孔位,采用与打样一致的加工和检测方法 | 位置度控制在约0.03毫米以内,装配干涉减少 |
| 安装面平面度 | 锁付后出现光路偏移,怀疑安装面平面度不足 | 优化装夹方式与切削参数,控制安装面平面度 | 平面度控制在约0.02毫米以内,光路位置稳定 |
| 打样与批量一致性 | 批量装配时有的松有的紧,担心批次差异 | 打样与批量采用一致的加工和检测方法,关键尺寸保留检测记录 | 尺寸波动控制在约0.01–0.03毫米以内,批次一致性改善 |
| 外观与包装状态 | 来料有毛刺或磕碰,装配时需额外修配 | 按图纸要求去毛刺,包装采用分隔与标识方式减少运输磕碰 | 来料状态干净无磕碰,装配时无需额外修配 |

伟迈特CNC加工围绕镜座非标件CNC加工形成从工艺确认到批量交付的生产能力,重点解决采购在供应商筛选阶段关心的关键尺寸控制、打样与批量一致性和交付边界问题。
镜座非标件结构差异较大,采购需要确认供应商能否按图纸或来样识别基准、关键公差和加工难点。
我们按镜座非标件图纸核对加工可行性,围绕关键孔位、安装面和形位公差确认加工方案与检测口径。
采购可在项目初期确认结构适配能力,减少因图纸识别偏差导致的反复沟通和打样浪费。
镜座装入模组后的装配稳定性取决于关键尺寸和形位公差是否受控,采购需要明确加工与检测的对应关系。
针对镜座非标件CNC加工,按图纸要求控制关键孔位和安装面精度,位置度控制范围约为0.02–0.05毫米,平面度控制范围约为0.01–0.03毫米。
关键尺寸受控后,装配时装不到位和光路偏移问题减少,采购可依据检测数据核对来料状态。
采购担心打样通过但批量一致性变差,影响后续装配节拍和交付稳定性。
打样与批量采用一致的加工和检测方法,关键尺寸对应的检测记录可追溯,批量按约定频率抽检。
批量一致性得到改善,采购可减少多供应商协调成本,保障产线装配节奏。
采购需要明确供应商对加工、材料、表面处理和包装交付的责任边界,避免来料问题难以追溯。
我们与客户确认图号版本、材料、表面处理、去毛刺和包装防护要求,交付时按图号版本和验收依据提供检测记录。
交付边界清晰,来料问题可快速倒查加工、检测和包装环节,减少质量争议和装配延误。

采购提交镜座图纸和材料、数量、交期要求后,需要先确认厂家能否按图识别关键孔位、安装面和形位公差。;伟迈特CNC加工按图纸核对镜座关键孔位、安装面、形位公差和基准的加工可行性,确认加工与检测口径。;采购快速获得承接判断,减少因供应商看不懂图纸导致的反复沟通。
打样阶段需要验证关键尺寸和形位公差能否达标,采购关注打样与批量口径是否一致。;将定位孔位置控制在约±0.02mm、安装面平面度控制在约0.02mm以内,打样与批量沿用同一加工基准和检测口径。;打样结果可有效预示批量状态,减少批量交付波动。
批量阶段采购需要关键尺寸检测记录,以便来料或装配前判断是否可用。;关键尺寸保留可追溯记录,交付时按图号版本和验收依据提供检测记录。;采购可依据检测记录向内部使用部门交代,验收环节有据可查。
镜座安装面和定位孔对磕碰敏感,来料状态直接影响装配效率和贴合效果。;明确去毛刺和包装防护要求,安装面和定位孔分隔防护,按约定方式交付。;来料状态干净、无磕碰,装配时不需要额外修配。
采购在筛选加工厂家时,需要确认承接主体是否具备镜座非标件的加工与项目承接能力。
伟迈特CNC加工承接镜座非标件CNC加工,按图纸或来样确认加工与检测口径。
采购可与明确的承接主体对接,减少多方转包和责任不清带来的风险。
镜座非标件涉及多道加工工序和检测环节,制造组织方式直接影响交付节奏和一致性。
伟迈特CNC加工围绕镜座非标件组织加工,按图纸核对结构特征与关键公差,确认工序衔接与检测方式。
加工与检测在同一承接体系内衔接,交付过程更可控。
采购希望以项目方式推进镜座加工,从打样到批量在统一口径下完成。
伟迈特CNC加工按客户需求对接镜座非标件CNC加工交付,与客户确认批量与交期要求。
打样与批量在统一口径下推进,减少多供应商协调成本。

镜座非标件的安装面、异形轮廓和避让结构需要通过铣削工序完成,设备能力需匹配结构复杂度。
伟迈特CNC加工围绕镜座非标件开展CNC加工,按图纸核对加工可行性,确认铣削工序与装夹方案。
异形安装面和避让结构可稳定加工,减少因结构复杂导致的加工受限。
镜座的定位孔和锁付螺纹直接影响装配干涉和锁付可靠性,需要匹配的钻孔、攻丝能力。
按图确认镜座关键孔位、孔径和螺纹加工方式,将定位孔位置控制在约±0.02mm常用范围。
装配时装配干涉和锁付后松动风险降低。
从毛坯到成品需要多道工序衔接,工序安排直接影响关键尺寸的累积误差和交付节奏。
按镜座非标件图纸核对加工可行性,确认加工顺序与基准统一,匹配打样与批量场景。
关键尺寸累积误差可控,打样到批量交付节奏更稳定。

镜座非标件图号版本多,若基准、关键公差或避让结构理解不一致,容易造成打样与批量偏差。
伟迈特CNC加工工程团队在加工前核对图号版本、关键孔位、安装面、基准和形位公差,确认加工与检测口径。
让采购在项目初期就明确承接边界,减少因图纸理解偏差造成的返工。
打样阶段需要验证装夹、基准和关键尺寸控制方式,才能为批量提供依据。
针对镜座非标件CNC加工,工程团队确认夹持方式、基准选择和检测方法,打样与批量采用一致口径。
降低打样通过、批量波动的风险,让采购对批量一致性有判断依据。
批量装配若出现装不到位、锁付变形或光路偏移,需要快速倒查加工、检测和包装环节。
工程团队按图纸关键尺寸和检测记录进行复核,结合去毛刺、表面处理和包装边界排查异常来源。
帮助客户缩短异常处理时间,减少装配返工和产线节拍影响。

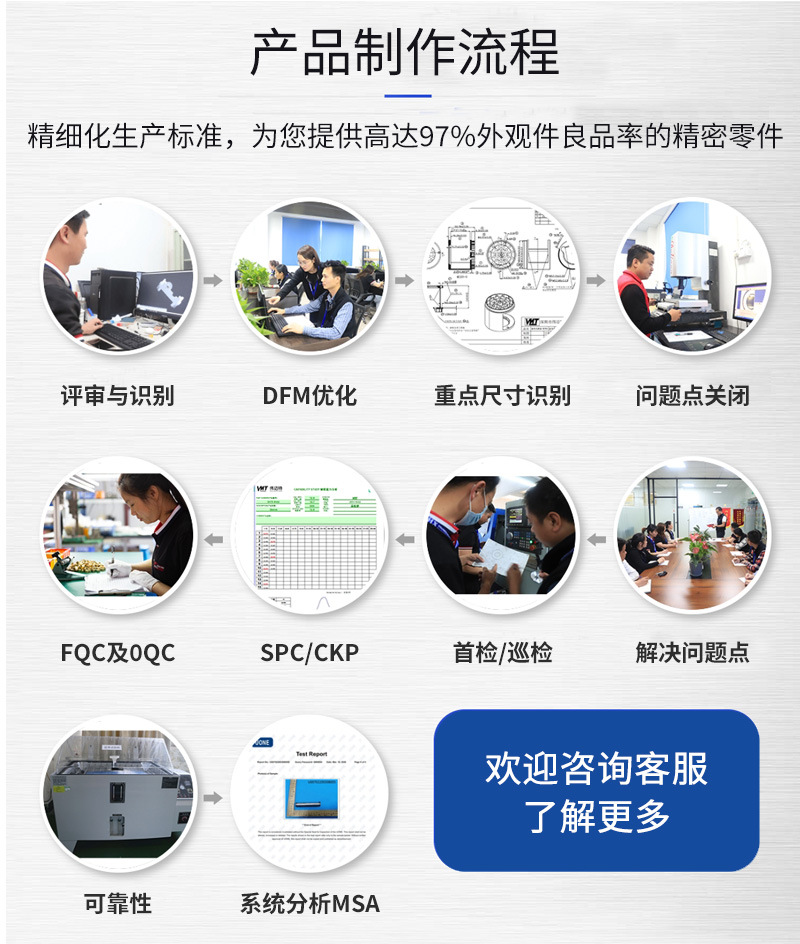
伟迈特CNC加工针对镜座非标件的质量管控,从图纸基准识别开始,贯穿首件确认、过程巡检、成品检测到交付追溯,确保关键孔位、安装面和形位公差与图纸要求对应。
镜座非标件关键孔位、安装面和形位公差需要有明确基准和检测方法,否则采购无法判断来料是否可用。;伟迈特CNC加工在加工前与客户确认图纸基准、关键公差和检测方式,普通非标镜座关键尺寸可按约±0.02mm至±0.05mm与客户确认验收口径。;让采购在来料检验时有明确依据,减少尺寸争议。
批量加工中若关键尺寸漂移,会导致装配过松或过紧,影响产线节拍。;伟迈特CNC加工按约定频次复核关键尺寸和形位公差,打样与批量采用一致的加工和检测方法。;降低批量波动风险,让客户在装配端减少反复调整。
供应商只给尺寸报告但不对应关键公差,采购无法向内部使用部门交代。;伟迈特CNC加工交付时按图号版本和验收依据提供检测记录,关键尺寸可追溯。;让客户在来料检验和装配验收时有据可查。
去毛刺不彻底或包装防护不足,会导致来料磕碰划伤或装配划伤。;伟迈特CNC加工在包装前复核关键尺寸、去毛刺和表面状态,按产品结构进行分隔防护,保留批次对应信息。;减少来料异常和装配修配动作,降低返工风险。
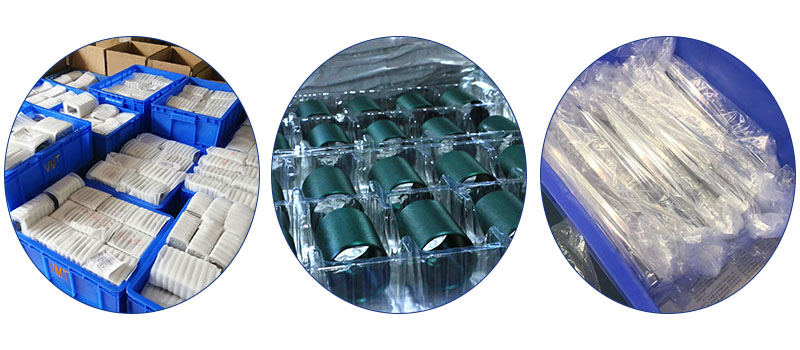
镜座非标件带有安装面和定位结构,运输中相互碰撞或摩擦会影响装配贴合和外观。
针对该类产品,按镜座结构、数量和表面状态进行分隔防护,避免安装面、孔位和定位结构在运输中磕碰划伤。
让客户减少来料处理动作,降低因磕碰划伤造成的装配异常。
镜座非标件图号版本多,标识不清会导致装配时用错批次或版本。
交付时按图号版本、数量和批次信息进行标识,便于客户来料检验和装配取用。
减少用错版本造成的装配返工和沟通成本。
采购需要确认交付边界,包括材料、表面处理、去毛刺、包装防护和验收依据。
伟迈特CNC加工按客户需求对接镜座非标件CNC加工交付,确认批量与交期要求,并按图号版本和验收依据核对交付状态。
让客户在来料检验和装配验收时有明确依据,减少责任不清造成的沟通成本。
伟迈特CNC加工围绕镜座非标件项目在售前、打样、批量、质量反馈和持续合作阶段提供对应服务,帮助采购在不同采购阶段获得明确的输入要求和交付结果。
采购在筛选供应商时需要确认供应商能否按图纸加工出镜座非标件,重点看定位孔、安装面等关键尺寸是否能稳定达标。
伟迈特CNC加工在售前阶段按图纸或来样核对镜座关键孔位、安装面、形位公差和基准标注,确认加工与检测口径后提供项目评估。
采购获得明确的承接可行性回复和报价依据,便于内部评审和供应商比较。
采购需要确认供应商是否具备非标件打样和小批量交付能力,以减少多供应商协调成本。
伟迈特CNC加工对镜座非标件打样与小批量采用一致的加工和检测方法,关键尺寸保留可追溯的检测记录。
采购可用少量样件验证装配和光路,并预判批量交付表现,减少多供应商协调工作。
采购需要确认供应商能否提供与图纸关键尺寸对应的检测记录,以便来料或装配前判断是否可用。
伟迈特CNC加工在批量交付时按图号版本和验收依据提供检测记录,关键尺寸可追溯。
采购可依据检测记录向来料检验和装配部门交代来料可用性,减少因验收口径不清造成的返工沟通。
装配反馈安装孔位或平面度问题时,采购需要供应商配合处理并明确后续改善动作。
伟迈特CNC加工在收到质量反馈后按检测记录和加工批次信息倒查环节,确认问题归属并同步改善措施。
采购获得可追溯的问题处理路径,缩短异常处理周期,为后续持续合作建立稳定基础。
伟迈特CNC加工在收到镜座图纸或来样后,先核对图纸基准与装配基准是否一致,并确认关键孔位、安装面和形位公差的标注要求。我们会建议在打样阶段就按批量使用的装夹和测量基准进行验证,必要时双方封样确认。只有打样阶段的关键尺寸和形位公差经检测确认合格后,才进入批量,避免批量后出现装不到位或锁付变形。
伟迈特CNC加工会建议要求供应商明确打样与批量采用相同的加工设备类别、装夹方式、刀具方案和检测方法。伟迈特CNC加工在项目评审阶段会与客户确认这一口径,打样参数和检测记录作为批量加工的参照基准。批量阶段对关键尺寸进行过程检验并保留记录,如出现波动可追溯对应工序,减少批次差异对装配节拍的影响;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工会验收记录应与图纸关键尺寸和形位公差一一对应,至少包含基准说明、关键孔位与安装面检测数据、检测方法及批次信息。伟迈特CNC加工在交付时可按客户约定的验收依据提供检测记录,同时标明图号版本、材料、表面处理与去毛刺状态。采购可据此在来料或装配前判断镜座是否可用,避免只拿到尺寸报告却无法对应关键公差。
伟迈特CNC加工会为便于伟迈特CNC加工快速评估镜座非标件CNC加工项目,建议提供完整图纸或三维数据、材料牌号、表面处理要求、数量与交期,以及关键尺寸和形位公差的验收口径。如有装配基准说明或来样,请一并提供。资料越完整,工艺评审和报价越准确,后续打样与批量衔接也更顺畅;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工邀请您提交镜座非标件图纸、材料、数量和交期,我们将安排工程评审并反馈加工与检测方案。

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线