尺寸公差与形位公差控制
连接器精加工件若关键配合尺寸与形位公差口径不清,装配端容易出现插配偏紧、孔位对不上或批次间互换性下降。
按图版逐特征核对公差框格、基准与修饰符,常规量产尺寸公差参考±0.01mm,IT等级按公称尺寸区间核对;平面度、同轴度、圆度等形位项目分别确认测量方法与验收条件。
采购可在询价阶段获得关键尺寸与形位公差的书面确认口径,减少后续来料争议。


CNC加工
连接器精加工CNC加工定制与工艺确认连接器精加工CNC加工,是针对连接器类零件进行CNC铣削、钻孔、攻丝及精修等工序,使关键配合面、孔位、轮廓和表面状态达到图纸要求,为下游插配、压装、锁附和来料验收提供稳定的零件基础。伟迈特CNC加工面向连接器类精密零件提供来图定制加工,结合图纸版本、材料及状态、关键尺寸......
服务热线:18138438895
连接器精加工CNC加工,是针对连接器类零件进行CNC铣削、钻孔、攻丝及精修等工序,使关键配合面、孔位、轮廓和表面状态达到图纸要求,为下游插配、压装、锁附和来料验收提供稳定的零件基础。伟迈特CNC加工面向连接器类精密零件提供来图定制加工,结合图纸版本、材料及状态、关键尺寸与基准、数量和表处要求开展工艺评审,再由工程与品质确认首件检测方案与过程控制口径,帮助采购在厂家筛选阶段把“能不能做”落成可核对的加工与验收条件。
连接器精加工件若关键配合尺寸与形位公差口径不清,装配端容易出现插配偏紧、孔位对不上或批次间互换性下降。
按图版逐特征核对公差框格、基准与修饰符,常规量产尺寸公差参考±0.01mm,IT等级按公称尺寸区间核对;平面度、同轴度、圆度等形位项目分别确认测量方法与验收条件。
采购可在询价阶段获得关键尺寸与形位公差的书面确认口径,减少后续来料争议。
只得到笼统的“按图加工”回复,采购无法向内部装配或验收部门交代检测项目和判定规则。
按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹、表面等项目,分别确认方法与准则;新批次、换刀、刀补、程序、材料、设备或人员变化时,按控制计划及变更风险确定复核范围。
打样与批量的检测口径可在项目启动前对齐,便于采购把验收要求传递给下游部门。
连接器精加工件涉及铜合金、不锈钢、铝合金等材料时,材料状态与表处配合会直接影响尺寸和外观验收。
材料覆盖铝、不锈钢、铜、钛、合金钢与工程塑料等体系;表面处理要求随图纸一并确认,阳极氧化颜色与一致性结合合金状态、前处理、膜层、染色及封孔打样确认。
采购可在询价阶段明确材料与表处边界,降低因表处后尺寸或外观不符导致的返工协调。
下游装配问题若全部归到加工方或全部推给装配方,采购容易夹在中间反复协调。
围绕连接器精加工CNC加工环节的尺寸、材料加工适应性、表面处理和包装交付确认责任范围,成品连接器的整体电气性能与装配良率由项目相关方另行约定。
责任边界在项目沟通阶段形成书面口径,采购可据此安排来料验收与装配分工。
伟迈特CNC加工面向连接器类精密零件提供来图定制加工,产品范围围绕材料、工艺与项目批量组合展开,采购可据此判断自身图纸是否落在可评估范围内。
连接器壳体、基座、支架等结构件通常涉及外形轮廓、安装孔位和配合台阶,采购关注加工后能否顺利装入下游组件。
按图纸确认材料、关键尺寸、公差与基准、数量和表处要求后评估工艺路线;外形与孔位特征按图版逐项建立首件检测清单。
采购可获得结构件加工与检测口径的初步确认,便于推进项目评估。
端子、接触件等小型精密零件对材料状态、毛刺控制和尺寸一致性较为敏感,来料状态不清会增加装配挑选工时。
铜合金等材料按牌号及状态确认工艺与装夹方案,去毛刺与清洗方式随零件结构和验收要求选择,首件确认后再进入批量。
采购可在打样阶段核对端子类零件的尺寸与外观口径,减少批量阶段的挑选返工。
工程塑料类连接器零件在加工后可能出现尺寸漂移,若验收温湿度与测量状态未约定,装配端容易产生配合差异。
按具体牌号、填料、毛坯状态和图纸公差评估加工方案;测量温湿度、支撑与测量力、干态或调湿态等验收状态在项目启动前确认。
采购可把材料与验收状态写进询价资料,降低因状态口径不一致产生的争议。
连接器零件常涉及阳极氧化、化学镀镍、镀金或镀银等表处,表处膜层与最终尺寸、外观验收相互关联。
表处要求随图纸确认膜厚、外观和验收方法;阳极氧化颜色与一致性结合材料状态、前处理、膜层、染色及封孔打样确认。
采购可在报价前明确表处边界,避免表处后尺寸或外观不符造成的交付节点延后。
连接器精加工CNC加工在询价与打样阶段最常暴露的问题,集中在关键尺寸口径、材料与表处配合、毛刺与外观控制以及检测口径不一致。伟迈特CNC加工按图纸逐项确认影响,并把工艺动作、参数控制范围和验收口径写进项目沟通记录。
询价时只得到笼统的“能做”,关键配合尺寸、基准和检测方法未确认,装配端出现配合波动时难以追溯。
按图版逐特征核对公差框格、基准与修饰符,常规量产尺寸公差参考±0.01mm,IT等级按公称尺寸区间核对;首件覆盖尺寸、几何公差、螺纹与表面项目,过程按控制计划检测关键特征。
关键尺寸与检测口径在打样前形成书面确认,装配端出现波动时可依批次记录追溯。
连接器零件涉及铜合金、不锈钢或铝合金等材料,表处膜层与材料状态未确认时,表处后尺寸或外观容易偏离预期。
按具体牌号与状态确认加工与装夹方案,表处前确认膜厚、遮蔽范围和验收方法;阳极氧化颜色与一致性结合合金状态、前处理、膜层、染色及封孔打样确认。
采购可在打样阶段核对材料与表处配合口径,减少表处后尺寸超差或颜色不符造成的返工。
连接器精加工面的毛刺、划伤或清洗残留,会在来料验收时被判外观不合格,增加挑选和返工工时。
按零件结构和验收要求选择去毛刺与清洗方式,首件确认外观口径;对可能影响配合的边缘和孔口在过程检测中重点核对。
来料外观与配合状态在打样阶段固化口径,批量沿用同一检验要求,便于验收部门对照。
打样件与批量件在装配端出现配合或外观差异时,采购难以判断是加工环节还是后续装配环节的问题。
打样阶段按量产标准固化工艺与检测口径,新批次、换刀、刀补、程序、材料、设备或人员变化时按控制计划及变更风险确定复核范围;单个样件合格不直接推出批量稳定。
打样与批量使用可核对的检测记录,采购可据此确认责任边界并推进批量评估。
伟迈特CNC加工服务的该客户为浙江温州乐清的研发打样型企业,结构工程师围绕连接器精CNC加工确认装配验证、工艺可行性和后续批量稳定性。其核心问题集中在关键尺寸公差、形位公差与批量一致性,一旦批次波动会直接影响连接器组件装配。
该客户为浙江温州乐清的研发打样型企业,结构工程师关注连接器精CNC加工件的装配验证、工艺可行性和后续批量稳定性,核心问题集中在关键尺寸公差、形位公差与批量一致性。
伟迈特CNC加工按图纸版本、材料及状态、关键尺寸、公差与基准、数量、表处、验收方法和交期逐项确认;执行工艺评审、首件验证、过程检测和关键面复检,首件按当前图版建立特征编号并分别确认检测方法与准则;换刀、刀补、程序、材料、设备或人员变化时重新验证。
客户在询价和打样阶段即可获得书面确认的关键尺寸、检测项目、表处要求和包装防护方式,打样与批量保持一致的加工与检测口径,并随批提供可核对的检测记录,降低装配端配合波动与验收争议。
伟迈特CNC加工围绕连接器精加工件的关键尺寸、首件验证、过程检测与打样批量衔接,逐项落实工艺动作和检测口径,以下为同一案例数据包的处理对照。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键尺寸与公差确认 | 连接器精CNC加工加工难点 | 伟迈特CNC加工按图纸版本、材料及状态、关键尺寸、公差与基准逐项确认,常规量产尺寸公差参考±0.01mm,IT等级按公称尺寸区间核对。 | 形成书面确认的关键尺寸与检测项目清单。 |
| 首件验证与检测口径 | 连接器精CNC加工加工难点 | 伟迈特CNC加工按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹、表面等项目;FA不合格立即停机、排查根因、重新首件、合格签字封样、已加工零件100%追溯检测。 | 首件阶段即可暴露装配干涉与尺寸偏差风险。 |
| 过程检测与关键面复检 | 连接器精CNC加工加工难点 | 伟迈特CNC加工按控制计划对关键特征进行过程检测;测量方案考虑量程、特征可达性、基准建立、温度及重复测量影响;换刀、刀补、程序、材料、设备或人员变化时按变更风险重新验证。 | 批次内尺寸波动可被及时发现并追溯。 |
| 打样与批量检测口径一致 | 连接器精CNC加工加工难点 | 伟迈特CNC加工在打样与批量使用一致的加工与检测口径,随批提供可核对的检测记录;单个样件合格不推出批量稳定,按控制计划与变更风险确定复核范围。 | 采购可向内部装配与验收部门交代验收口径,减少来料争议。 |
连接器零件若存在多面孔位或斜向特征,多次装夹会累积基准转换误差。
伟迈特CNC加工拥有3轴、4轴、5轴、龙门、车铣复合、走心机、磨床、线切割、EDM等设备类别,可按零件结构与精度要求选择设备组合。
多面特征可在工序集中后加工,减少装夹次数带来的基准误差。
图纸版本、材料状态和关键公差不清时,直接判断能否承接会带来后续返工风险。
伟迈特CNC加工收到图纸后先核对图纸版本、材料及状态、关键尺寸、公差与基准、数量、表处、验收方法、交期;缺失关键输入时先列明待确认项和下一步验证动作。
采购在询价阶段即可获得明确的承接边界和待补资料清单。
打样件与批量件在装配端出现配合差异时,采购难以判断问题出在加工环节还是后续装配环节。
伟迈特CNC加工在打样与批量使用一致的加工与检测口径;换刀、刀补、程序、材料、设备或人员变化时按控制计划及变更风险重新验证。
打样阶段固化的工艺与检测口径可延续到批量,降低装配端判断难度。
连接器精加工面在表面处理和包装运输中若防护不足,会影响外观验收和接触面状态。
伟迈特CNC加工将表处要求随图纸与验收方法一并确认;7075阳极氧化颜色与一致性以打样封样确认;精加工面在包装环节按结构特点采取防护与分隔。
表面状态在交付时保持可验收,减少来料挑选与返工。
采购需要明确关键尺寸、材料状态、公差与基准、数量、表处、验收方法与交期,缺项时伟迈特CNC加工只能给出可评估结论。;伟迈特CNC加工按图版逐项确认上述输入,列出缺失项与下一步验证动作,再由工程组织工艺评审。;减少因资料不全导致的反复报价与试制延误。
评审关注加工可行性、基准与装夹方案、关键特征检测可达性以及表处对尺寸的影响。;伟迈特CNC加工对深腔、细长特征、精密配合面与表处配合面逐项评审,明确拟议工艺路线与检测方法后再报价。;在打样前发现潜在风险,降低试制轮次与返工成本。
打样阶段需要固化工艺与检测口径,避免打样与批量出现差异。;伟迈特CNC加工按图版建立FA特征编号,覆盖尺寸、几何公差、螺纹、表面等项目;FA不合格立即停机排查并重新首件。;获得可核对的FA记录,为批量验收建立统一判定口径。
批量阶段关注关键尺寸批次稳定性与过程记录。;伟迈特CNC加工执行控制计划,过程检测发现超规格或统计信号时控制生产与待判品,隔离产品独立处置,并记录批次追溯信息。;来料验收时有批次记录可对照,减少装配端争议。
交付后若出现质量异议,需要依据原始记录复验并明确处置方式。;伟迈特CNC加工保留首件、过程检测与成品检验记录;不合格品按批准方案返工、返修或报废,处理结果重新检验后放行。;采购在质量争议中可依据原始记录推进处置,减少协调成本。
采购在筛选供应商时,需要判断对方是仅按图加工的作坊,还是具备工程评审与品质管理能力的制造工厂。
伟迈特CNC加工为技术型精密CNC制造工厂,工程技术及品质管理人员占比超35%,主营金属及工程塑料精密零部件CNC加工服务,覆盖研发打样到规模化量产。
采购可获得从工艺评审到批量交付的连贯支持,减少多头协调。
不同产品阶段对产能与表面处理的需求不同,单一厂区容易形成瓶颈。
工厂分布为光明总厂5,500㎡(研发+高精度)、中山分厂5,000㎡(批量)、东莞分厂3,500㎡(表面处理),工厂总面积14,000㎡。
打样、批量与表处环节可在统一体系内衔接,降低跨厂协调风险。
采购需要确认厂家是否处理过相近结构或相近要求的零件。
服务行业覆盖光学、机器人、无人机、汽车、医疗、通讯5G、消费电子等;累计服务客户600+家,活跃客户200+家,累计交付零件15,600+款。
相近结构的制造经验可缩短工艺评审与试制周期。
连接器精加工件若多面特征分次装夹,容易累积基准转换误差。
伟迈特CNC加工配置三轴、四轴与五轴联动加工中心,五轴设备可一次装夹完成多面与复杂角度特征,减少重复装夹。
降低孔位与轮廓的累积偏差,提升装配端对接一致性。
插针、端子、轴套类零件关注圆度、同轴度与毛刺状态,微小件还涉及装夹与检测可达性。
伟迈特CNC加工配置精密数控车床、走心机与车铣复合设备,走心机适用于细长与微小回转件,车铣复合可一次装夹完成回转与铣削特征。
针对回转类连接器零件选择匹配设备路线,减少工序转换。
当常规铣削无法满足高圆度或硬质材料特征时,需要后续工序衔接。
伟迈特CNC加工配置磨床、慢走丝线切割与EDM设备,用于精密孔、轴承面、异形孔与深腔窄槽等特征。
让采购在询价阶段即可确认特殊特征是否有对应工序支撑。
设备能力需要与检测方法匹配,否则参数无法验收。
伟迈特CNC加工配置三坐标测量机、影像测量仪与粗糙度仪等检测设备,按图纸特征选择适用测量方法并保留记录。
使关键尺寸与形位要求在交付时有可核对的检测依据。
连接器精加工图纸若未逐项确认基准、关键尺寸和表处要求,打样阶段容易出现口径偏差。
伟迈特CNC加工工程人员在询价阶段核对图纸版本、材料及状态、关键尺寸、公差与基准、数量和表处要求,形成待确认项清单后再给出承接判断。
采购可在报价前明确承接边界与检测口径。
研发打样客户关注工艺可行性与后续批量稳定性,需要明确打样与批量的衔接条件。
伟迈特CNC加工在打样阶段按当前图版进行首件检测,记录工艺与检测口径;图纸或工艺变更时按变更风险重新确定复核范围。
帮助采购判断打样到批量的工艺一致性保障。
关键尺寸、形位公差和表面处理要求需要工程与品质共同确认检测方法与验收依据。
伟迈特CNC加工按图纸特征确定测量方法、量具适用性和判定规则,对超出常规加工条件的特征在评审阶段如实说明。
使采购在项目沟通中获得可执行的检测与验收方案。
连接器精加工的关键尺寸、形位公差和表面要求需要在加工前明确检测方法。;伟迈特CNC加工按图纸建立特征编号,确认测量范围、基准、环境、量具适用性和判定规则,关键特征与普通特征分别制定检测计划。;采购可在打样前确认检测依据,减少验收争议。
首件不合格若未及时发现,会导致批量返工或批退。;伟迈特CNC加工按当前图版逐项检测首件,合格后签字封样;不合格立即停机、排查根因、重新首件,并对已加工零件追溯检测。;降低批量质量风险,形成可核对的打样验证记录。
批量阶段关键尺寸会出现刀具磨损、装夹或环境引起的波动。;伟迈特CNC加工按控制计划对关键特征进行检测,记录测量结果与判定依据;发生换刀、程序、材料或设备变更时按风险复核。;使采购获得过程质量记录,便于追溯与验收。
来料验收需要与出厂检测口径一致,才能减少争议。;伟迈特CNC加工按图纸要求对成品进行检测并保留记录,检测记录与批次关联;表面处理要求按图纸确认膜厚、遮蔽和验收方法。;帮助采购在来料验收时按同一口径对照,降低返工协调成本。
连接器精加工面在周转和运输中若发生磕碰或划伤,会影响装配和外观验收。
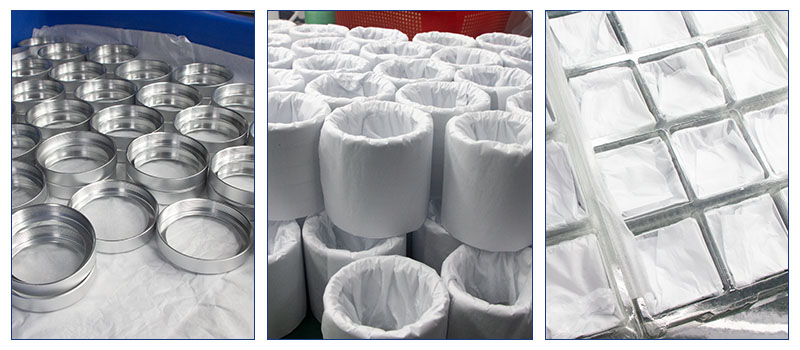
伟迈特CNC加工根据零件结构和表面状态采用分隔、防护和单独包装方式,避免精加工面相互接触,包装方式在项目沟通中确认。
降低运输磕碰导致的来料批退风险。
包装标识不清会导致混批或验收时无法对应检测记录。
伟迈特CNC加工按项目要求标识零件名称、图号、批次、数量和表处状态,使包装标识与检测记录可对应。
帮助采购在来料验收时快速核对批次与记录。
交付数量或批次与订单不一致会影响下游装配计划。
伟迈特CNC加工在出货前核对数量、批次和包装状态,按约定交付方式衔接运输,具体包装材料和运输方式随项目确认。
减少交付环节的数量差异和节点延误。
伟迈特CNC加工在合作各阶段提供对应支持,从售前图纸评估到打样、批量与质量异常处理,每个阶段明确客户需要提供的输入与可获得的结果。
采购在筛选供应商时需要确认关键尺寸、材料与表处边界能否覆盖自身图纸要求。
按图纸核对版本、材料状态、关键尺寸与基准、数量、表处与验收方法,缺项列明待确认内容。
采购拿到可核对的承接边界,减少后续反复沟通。
研发打样阶段需要在较短周期内确认工艺可行性与装配效果。
首件按图版覆盖尺寸、几何公差、螺纹与表面项目,合格签字封样并保留检测记录。
客户可依据首件报告判断是否进入小批量与批量。
批量阶段若出现尺寸波动或外观异常,需要明确隔离范围与复验方式。
发现超规格或统计信号时按控制计划控制生产与待判品,记录最后已知受控点,检查测量系统、设备、工具、材料与操作后按批准条件恢复。
异常处置有记录可循,采购向内部验收部门说明更清晰。
伟迈特CNC加工建议提供2D/3D图纸及版本、材料及状态、关键尺寸与公差及基准、数量、表处要求、验收方法与交期。图纸需标注关键配合尺寸、形位公差基准和表面处理要求;验收要求需明确检测项目、判定规则与批次验收方式。资料齐全后进入工艺评审与报价;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段按图版逐特征编号建立首件检测清单,确认尺寸、几何公差、螺纹、表面等项目的方法及准则,并固化工艺与检测口径;批量阶段沿用同一口径,换刀、刀补/程序/材料/设备或人员变化时按控制计划及变更风险确定复核范围,检测记录可供核对;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工对连接器精加工环节的尺寸、材料加工适应性、表面处理和包装交付负责,不承诺下游成品连接器的整体电气性能、装配良率和最终设备效果。表面处理类型、膜厚与遮蔽范围随图纸确认,必要时按样件验证;包装按精加工面防护、分隔、标识与批次对应要求执行,具体边界在项目沟通中书面确认。
将连接器精加工件的图纸、材料与状态、关键尺寸与公差、数量和交期提交给伟迈特CNC加工,进入项目评估与工艺确认。