材料状态影响变形起点
来料牌号、供货状态与毛坯形态不同,残余应力分布差异明显,需在加工前核对材质证明与炉批信息。
按图纸材料标准核对完整牌号与状态,必要时以适用方法复测,再确定去料顺序与装夹方案。
减少因材料批次差异导致的加工后尺寸漂移,为后续工序提供稳定起点。


CNC加工
射频微波金属件变形控制CNC加工与检测射频微波金属件通常指微波腔体、盖板、散热板、连接器安装座等结构件,在射频模块中承担电磁屏蔽、结构支撑、散热与连接器定位作用。此类零件多为薄壁、大面积或异形结构,材料去除和装夹应力容易引起翘曲、平面度超差与孔位偏移,直接影响装配贴合与调试结果。针对这类零件,伟......
服务热线:18138438895
射频微波金属件通常指微波腔体、盖板、散热板、连接器安装座等结构件,在射频模块中承担电磁屏蔽、结构支撑、散热与连接器定位作用。此类零件多为薄壁、大面积或异形结构,材料去除和装夹应力容易引起翘曲、平面度超差与孔位偏移,直接影响装配贴合与调试结果。针对这类零件,伟迈特CNC加工从图纸评审阶段就把装夹基准、走刀顺序、去应力时机与检测状态一并纳入工艺方案,按图版特征、材料状态和验收方法确认可制造性,再以小批量试制数据判断能否进入批量控制。
来料牌号、供货状态与毛坯形态不同,残余应力分布差异明显,需在加工前核对材质证明与炉批信息。
按图纸材料标准核对完整牌号与状态,必要时以适用方法复测,再确定去料顺序与装夹方案。
减少因材料批次差异导致的加工后尺寸漂移,为后续工序提供稳定起点。
薄壁腔体与大面积盖板在夹持力作用下易发生弹性变形,松夹后回弹超出图纸要求。
评审阶段确认定位基准、支撑点与夹持力方向,粗精加工分开装夹,关键面按约定状态复测。
使检测结果与装配状态趋于一致,减少现场修配与反复拆装。
阳极氧化、化学镀镍等表面处理会带来膜层生长或前处理去除,精密配合面与孔位可能因此超差。
由表处方提供处理前后净变化数据,用同批流程试片与首件确认,外径、内孔与螺纹分别核算。
把表面处理纳入尺寸预算,降低处理后装配不上或孔位偏移的风险。

伟迈特CNC加工按图纸承接射频微波类金属件的铣削、车削与复合加工,承接前由工程按结构、材料状态、公差与验收方法逐项确认。以下按产品类别说明常见对象、匹配工艺与采购关注点,具体能否承接以图纸评审与试制结果为准。
腔体与盖板多为薄壁大面积结构,装配后要求平面贴合与孔位对中,变形会直接造成缝隙与定位偏差。
伟迈特CNC加工按图版确认壁厚、开口跨度与密封面要求,安排粗精分段、对称去料与关键面复检。
为装配线提供可判断的平面度、翘曲与孔位实测数据。
安装座与法兰涉及多孔位置与配合面,基准转换和多次装夹会累积位置误差。
伟迈特CNC加工评估一次装夹覆盖范围,孔位与配合面分别制定检测方法并确认基准顺序。
降低连接器对位困难与装配返工。
散热齿、屏蔽筋等薄壁特征在加工中易振刀与变形,影响散热路径与屏蔽接触。
伟迈特CNC加工按特征选择刀具悬伸与切削策略,薄壁区域分层去料并控制夹持力。
保持结构特征完整,减少因变形引起的接触不良。
铜合金导热导电性好,不锈钢耐蚀性强,但两类材料切削特性差异大,工艺参数不能通用。
伟迈特CNC加工按材料牌号与状态匹配刀具、切削参数与冷却方式,试切确认表面与尺寸表现。
在满足功能要求的同时控制刀具损耗与加工风险。

射频微波金属件的变形问题往往在装配阶段才暴露,根因涉及装夹状态、去应力时机与检测基准。以下按常见问题说明影响、我们的工艺动作、关键控制范围与客户结果。
自由状态检测合格,紧固后因残余应力释放产生翘曲,装配出现局部间隙或强行锁紧。
在图纸确认阶段约定检测基准状态与装夹方式,粗精加工分开并安排去应力工序,关键面在约定支撑条件下复测,平面度按图版要求控制在约0.02mm/100mm量级。
使来料检测状态与装配状态趋于一致,减少现场修配。
不同批次或不同装夹方式导致变形量不一致,打样阶段难以预判批量稳定性。
打样与批量采用一致的装夹、去应力与检测方案,记录批次间关键尺寸波动,按控制计划跟踪并复检。
让批量一致性有数据可依,降低批次切换风险。
阳极氧化或镀层处理后孔位与配合面尺寸变化,加工方与表面处理方责任边界不清。
表处前确认关键尺寸与遮蔽范围,用同批试片与首件测量处理前后尺寸,外径与内孔按单边净增长分别补偿。
把处理前后尺寸变化纳入交付记录,减少责任争议。
薄壁腔体在切削力作用下产生振纹与让刀,表面质量与尺寸同时受影响。
缩短刀具悬伸、降低径向切宽并分层去料,薄壁区域采用对称加工与多点支撑,必要时以填充方式增强刚性。
改善表面质量与壁厚一致性,减少后续抛光与修正工作量。

伟迈特CNC加工在射频微波金属件项目中,按图纸版本与材料状态开展工艺评审,围绕薄壁腔体的装夹、去料顺序与检测状态形成可追溯的验证记录。以下为匿名客户产品案例。
匿名客户开发一款射频微波腔体,壁厚较薄且安装面跨度大,前期装配时盖板贴合不良,客户希望确认加工方案能否满足图纸要求。
伟迈特CNC加工按图版确认基准与装夹方案,粗精加工分段并评估去应力时机,关键安装面在约定状态下复检,首件覆盖关键尺寸、形位公差与基准并签字封样。
客户获得可转写的验证记录与工艺确认项,打样阶段即可判断方案是否达到图纸要求。
客户要求交付文件明确加工后检测状态,包括自由状态或装夹状态下的平面度、翘曲与孔位实测数据,避免来料报告与装配结果不一致。
伟迈特CNC加工在图纸确认阶段与客户约定变形检测基准状态和装夹方式,检测方案分别说明尺寸公差、形位公差与粗糙度的特征、基准、范围与测量方法。
自由状态与装配状态之间的争议减少,装配线可依据实测数据判断可用性。
客户希望了解材料状态、装夹策略、去应力与表面处理对最终尺寸稳定性的影响顺序,并明确表处前后尺寸变化的确认方法。
伟迈特CNC加工在工艺评审中说明粗精加工余量分配、去应力工序时机及表面处理前状态对最终尺寸的影响,表处前后关键尺寸按约定方法复检并记录。
加工方与表处方之间的尺寸责任边界更清晰,减少表处后再变形带来的返工。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 射频微波金属件变形控制CNC加工——应用验证清单 | 射频微波金属件变形控制CNC加工加工难点 | 按图纸版本与材料状态开展工艺评审,确认装夹方案、走刀策略与去应力工序安排;关键面留量复检,首件按图版特征编号覆盖关键尺寸、形位公差与基准并签字封样。 | 形成可转写的验证记录与工艺确认项,帮助客户判断方案是否达到图纸要求。 |
| 射频微波金属件变形控制CNC加工处理结果 | 射频微波金属件变形控制CNC加工加工难点 | 通过工艺评审、首件验证、过程检测和关键面复检降低交付风险;批量阶段按控制计划跟踪批次间尺寸波动并记录。 | 形成可转写的验证结果、交付周期或质量数据,便于客户在装配前判断可用性。 |
| 伟迈特CNC加工——深圳精密CNC制造工厂,覆盖研发打样到规模化量产 | 射频微波金属件变形控制CNC加工加工难点 | 按图纸与结构难点开展工艺评审,涉及薄壁与腔体类结构时确认装夹、去应力与检测方案;具体能力与项目条件按知识库资料核实。 | 帮助客户在打样与批量之间建立可沟通的工艺承接关系。 |

薄壁腔体与大面积盖板在夹持与切削中易产生让刀、振纹与松夹回弹,影响平面度与孔位。伟迈特CNC加工在工艺评审阶段即把结构刚性作为判定项,而不是只承诺不变形。
工程团队评审装夹方式与支撑布局,评估分层去料与对称加工路径;首件在夹紧与松夹状态下分别测量关键面并记录变形方向,必要时调整夹具或留量后重做首件。
把薄壁结构的变形风险在试制阶段暴露并修正,减少批量装配返修。
多面孔位与配合面分次装夹会引入基准转换误差,影响连接器对位与盖板贴合。伟迈特CNC加工按零件特征评估一次装夹可覆盖的范围,而不是默认所有面都需多次翻面。
工程团队评估四轴或五轴一次装夹完成多面特征的范围,减少翻面次数;关键孔位与配合面按图版基准制定检测方案并记录检测状态。
提高位置一致性,降低装配现场对位困难。
材料去除后残余应力释放会造成加工后尺寸漂移,粗精加工余量分配不当会放大变形。伟迈特CNC加工在工艺评审中明确去应力工序时机,并按材料规范单独评审热处理安排。
工程团队确认粗精加工余量分配与去应力工序时机,关键面在约定支撑与温度条件下复测;热处理不套用固定时间,需按材料规范确认。
使最终尺寸更稳定,减少放置或装配后出现的尺寸变化。
只关注尺寸公差而忽略平面度、翘曲与孔位形位要求,会造成来料报告合格但装配失败。伟迈特CNC加工按图纸特征分别制定检测方案,不混写通用精度承诺。
品质团队按图纸特征分别说明尺寸公差、形位公差与粗糙度的基准、范围与测量方法;首件与过程检测分别记录,关键面按控制计划复检并封样留存。
让检测报告与装配关注项对应,便于客户直接判断可用性。

研发与工程人员需要先确认零件在组件中的角色、装配状态与关键配合关系,否则变形控制缺少判定基准。;伟迈特CNC加工在收到图纸后核对版本、材料及状态、关键尺寸与基准、数量、表处、验收方法与交期,识别薄壁、大面积、异形结构等变形敏感特征。;形成可评估的输入清单,后续工艺与检测方案有据可依。
装夹应力、切削应力、材料残余应力与表处膜层都可能带来尺寸变化,需要分清主次再定工序。;伟迈特CNC加工在工艺评审中确认装夹方案、粗精加工余量分配、去应力工序时机与表处前状态,需要时采用五轴或车铣复合减少装夹次数。;工艺路线与风险控制点提前明确,减少试制反复。
来料报告缺少平面度、翘曲、孔位实测项时,装配现场难以判断可用性。;伟迈特CNC加工按图版建立特征编号,首件覆盖尺寸、形位公差与基准检测,合格签字封样;过程检测按控制计划执行,关键面在约定支撑与温度条件下复测。;关键形位实测值和检测状态随批记录,装配对位有数据依据。
运输与存放过程中的支撑和摆放方式不当,会让已合格的零件在到货时出现新的变形。;伟迈特CNC加工按结构、表面状态与运输方式确定防护、分隔、标识与装箱方式,交付文件说明支撑和摆放边界;装配验证结果反馈到后续批次。;来料状态与装配状态衔接更可控,减少现场修配。
射频微波金属件多为多品种、小批量或研发打样项目,需要工厂同时具备工艺评审、打样与批量承接能力。
伟迈特CNC加工为深圳市伟迈特五金塑胶制品有限公司品牌,2011年成立,注册地深圳市宝安区,覆盖研发打样到规模化量产的制造服务。
客户从打样到放量可在同一制造体系内衔接。
研发打样、批量加工与表面处理若分散管理,工艺参数与检验标准容易脱节。
光明总厂负责研发与高精度加工,中山分厂负责批量加工,东莞分厂负责表面处理;工厂总面积14,000㎡。
打样与批量的工艺和检验标准在统一组织内协同。
变形控制依赖图纸评审、夹具设计与过程检测的协同,仅靠操作经验难以稳定。
团队约130人,工程技术及品质管理人员占比超35%,覆盖工艺设计、夹具设计、CAM编程与品质管控。
工艺评审与检测策划有专职人员承接。
客户需要在报价、打样、批量与异常处理各阶段找到明确对接人。
按图纸与技术协议确认工艺方案、检测方案与交付文件;打样与批量沿用一致的装夹、去应力与检测方案。
项目各阶段责任边界与交付内容清晰。

伟迈特CNC加工根据射频微波金属件的结构、材料与批量条件匹配设备类型。多面孔系与异形结构采用五轴联动或车铣复合减少装夹次数;常规面板、底座与支架类零件按特征选择三轴或四轴设备;去应力与精加工按工艺路线分段衔接。设备能力不等于零件公差,具体精度需结合材料、结构、装夹与检测条件评估。
多面腔体与异形结构需要多次装夹时,基准转换会累积误差并增加变形风险。
伟迈特CNC加工以五轴联动设备完成一次装夹多面加工,减少装夹次数,联动精度按设备能力记录,具体零件公差结合材料、结构与检测条件评估。
基准统一后,位置度与同轴度类要求更易稳定。
常规面板、底座、支架类零件若一律使用高等级设备,会增加不必要的成本。
伟迈特CNC加工以三轴加工中心承担平面、底座与壳体类量产,以四轴加工中心通过旋转轴转位减少翻面装夹,适用于多面腔体类零件。
按零件特征匹配设备,兼顾效率与成本。
回转类连接件与微型件需要多种特征一次完成,多次装夹会影响同轴与位置精度。
伟迈特CNC加工以车铣复合承担复杂轴类与带回转特征零件,以走心机承担外径较小的精密轴类与微型件,具体规格按图纸确认。
回转类零件减少装夹次数,尺寸一致性更可控。
粗加工后的残余应力若未处理,精加工后仍会缓慢释放,造成放置后尺寸漂移。
伟迈特CNC加工在工艺路线中安排粗加工、去应力、半精与精加工的分段衔接,去应力条件按材料规范与项目要求评审。
尺寸稳定性在工序层面得到控制,减少放置后超差。

伟迈特CNC加工的工程团队在项目前期参与图纸评审,围绕材料状态、装夹方案、去料顺序、去应力时机和检测方法提出工艺建议。工程技术及品质管理人员在团队中占有较高比例,能够从可制造性、检测与量产衔接角度支持客户完成技术协议确认。
工程团队在报价前识别薄壁、大面积和异形结构的变形风险,并确认装夹可达性与检测方法。
伟迈特CNC加工按图版核对材料及状态、关键尺寸与基准、壁厚与开口跨度,评审装夹支撑、去料顺序和表处补偿,输出待确认项与工艺方向。
客户在开模或批量前获得可执行的工艺条件与风险清单。
打样与批量之间若图纸版本或工艺条件不一致,容易造成首件合格而批量波动。
伟迈特CNC加工按图版建立特征编号与首件记录,打样阶段固化装夹、去应力和检测条件;图纸变更时按变更流程确认生效范围与在制品处置。
客户获得可追溯的版本与首件记录,减少批量切换中的尺寸漂移。
量产后若出现平面度或孔位波动,需要快速定位是装夹、材料批次还是表处变化,并明确处置范围。
伟迈特CNC加工按控制计划执行过程复检,记录批次间关键形位数据;发现异常时隔离受影响批次,复核测量与工艺条件,修正后复验并跟踪后续批次。
客户在异常发生时获得明确的处置范围与复验依据,减少停线与返工。

伟迈特CNC加工按图纸要求策划检测项目,区分尺寸公差、形位公差和粗糙度的特征、基准与测量方法。首件按图版全特征检测并封样,过程与成品按控制计划复检,检测记录与批次信息随货提供,便于客户验收与追溯。
按图版建立特征编号,确认与装配直接相关的平面度、翘曲、孔位和配合尺寸,并约定检测状态与测量方法。;伟迈特CNC加工的检测项目覆盖尺寸公差、形位公差和粗糙度,分别说明基准、范围与测量方法;临界尺寸按约定判定规则处理。;客户获得与图纸要求一致的检测依据,减少验收争议。
首件未经全特征检测即进入批量,容易把装夹或程序问题带入后续生产。;伟迈特CNC加工对每批次首件按图版全特征检测,合格后签字封样;首件不合格时停机排查,修正后重新首件,并对已加工件追溯检测。;客户获得可追溯的首件记录,降低批量性超差风险。
加工过程中的装夹、刀具和材料批次变化会影响尺寸稳定性,需要按控制计划进行过程复检。;伟迈特CNC加工按控制计划执行过程检测,关键平面度与孔位按约定频次复检;发现异常时隔离待判品,复核测量与工艺条件后恢复。;客户获得批次间的尺寸变化记录,便于判断量产稳定性。
交付文件若缺少检测状态和关键实测值,装配线难以直接判断可用性。;伟迈特CNC加工对成品按图纸要求检测关键尺寸、形位公差和外观,报告注明检测状态、支撑方式和测量方法;关键形位实测值与批次信息随货提供。;客户可依据交付记录直接安排装配,减少来料复检与沟通成本。

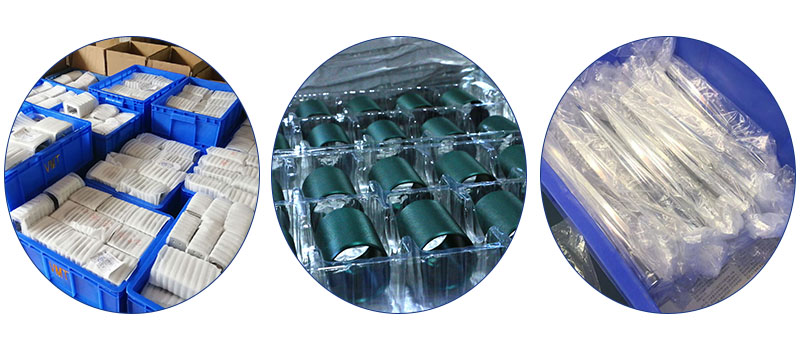
针对射频微波金属件的薄壁、大面积和表处后表面状态,伟迈特CNC加工在包装与交付环节按零件结构确定支撑与分隔方式,标注批次与状态信息,并在交付文件中记录检测状态和包装支撑方式,便于客户装配线直接判断来料可用性。
薄壁腔体和大面积盖板在运输与存放中若缺少支撑或堆叠受压,可能产生二次翘曲,影响装配贴合。
伟迈特CNC加工按零件结构确定支撑位置与摆放边界,采用分隔与缓冲方式避免相互挤压;包装方案在交付前确认,必要时在箱内标注支撑与摆放方向。
客户收到的零件保持加工后的形位状态,减少运输导致的二次变形。
表处后的配合面和外观面若在搬运中划伤或污染,会影响装配与外观验收。
伟迈特CNC加工对表处后零件按表面状态采取防护措施,配合面与外观面避免直接接触;包装标识包含零件名称、图号、批次和数量,便于客户分区管理。
客户在开箱后可直接识别批次与状态,减少混料与表面返工。
交付文件若未说明检测状态与包装支撑方式,装配线难以判断来料是否可直接使用。
伟迈特CNC加工的交付文件标注关键形位实测值、检测状态和包装支撑方式;按项目要求提供批次追溯信息,便于客户将加工数据与装配结果对应。
客户获得可直接用于装配判断的交付信息,缩短来料确认时间。
伟迈特CNC加工在技术选型、打样验证、批量交付和质量异常阶段提供对应服务,客户按阶段提供图纸与技术要求,即可获得工艺判断与验证支持。
研发与工程人员在选型阶段需要确认结构、材料、精度和检测方案是否可落地。
按图纸与技术要求开展工艺评审,确认装夹方案、去应力时机和检测方法,缺失输入先列确认清单。
客户获得可制造性判断和待确认项,减少后期变更。
打样阶段需要确认变形检测的基准状态和装夹方式,避免自由状态与装配状态争议。
打样阶段固化装夹、去应力与检测方案,首件全特征检测并签字封样。
客户在打样阶段获得接近批量的工艺判断。
批量阶段需要确认装夹与去应力方案与打样一致,并跟踪批次间尺寸波动。
按同一控制计划执行,过程检测与关键面复检记录可追溯。
批量一致性判断更有依据。
出现尺寸或表处异常时,需要明确隔离范围、原因与复验结果。
按异常处置流程隔离、排查、复验并记录,必要时评估变更与返修方案。
异常处理有记录可查,合作过程可持续改进。
伟迈特CNC加工建议先复测同一零件在松夹后与约定稳定条件下的平面度,并记录支撑方式与测量力。若松夹后数值明显回弹,多与装夹弹性变形或残余应力释放有关;若不同材料炉批之间差异明显,则需要核对材质证明与炉批信息,评估来料残余应力状态。必要时用同一程序与装夹方案对同批材料做对照试切,再判断主因并调整装夹、去料顺序或去应力工序;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工会变形控制范围应以图纸标注的平面度、翘曲与孔位公差为准,伟迈特CNC加工不另设通用数值承诺。检测报告建议关注检测状态(自由状态或装夹状态)、基准与支撑方式、测量方法与条件,以及平面度、翘曲和孔位的实测值;同时确认关键配合面与密封面的检测位置和评定方法。若图纸未明确检测状态,可在技术协议中约定,以避免来料报告与装配结果不一致。
伟迈特CNC加工建议在图纸确认阶段分别记录表处前关键尺寸与状态,并按表处类型与膜厚要求确认前处理去除量与膜层净增长。配合面与孔位单独计算补偿,表处前后用试片与首件对照复测并保留记录。出现异常时先复测同批次表处前后数据,判断是前处理、膜层、遮蔽还是加工残余应力所致,再按合同与质量程序明确处置范围与复验要求。
伟迈特CNC加工邀请研发与工程人员提交图纸与关键技术要求,围绕装夹基准、去应力时机、检测状态与表处前后尺寸变化开展工艺评审,确认可制造性与验收方法后再安排试制。
深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线