
关键尺寸与基准确认
装配现场最怕孔距偏差导致螺丝对不上位,或锁付后零件变形。
我们在报价和打样阶段与客户逐项确认关键尺寸、功能配合面和基准传递方案,批量阶段沿用同一装夹与基准,减少因基准变化造成的孔位偏移。
采购在供应商评估阶段即可拿到明确的验收口径,减少批量到货后因尺寸争议导致的停线风险。

CNC加工
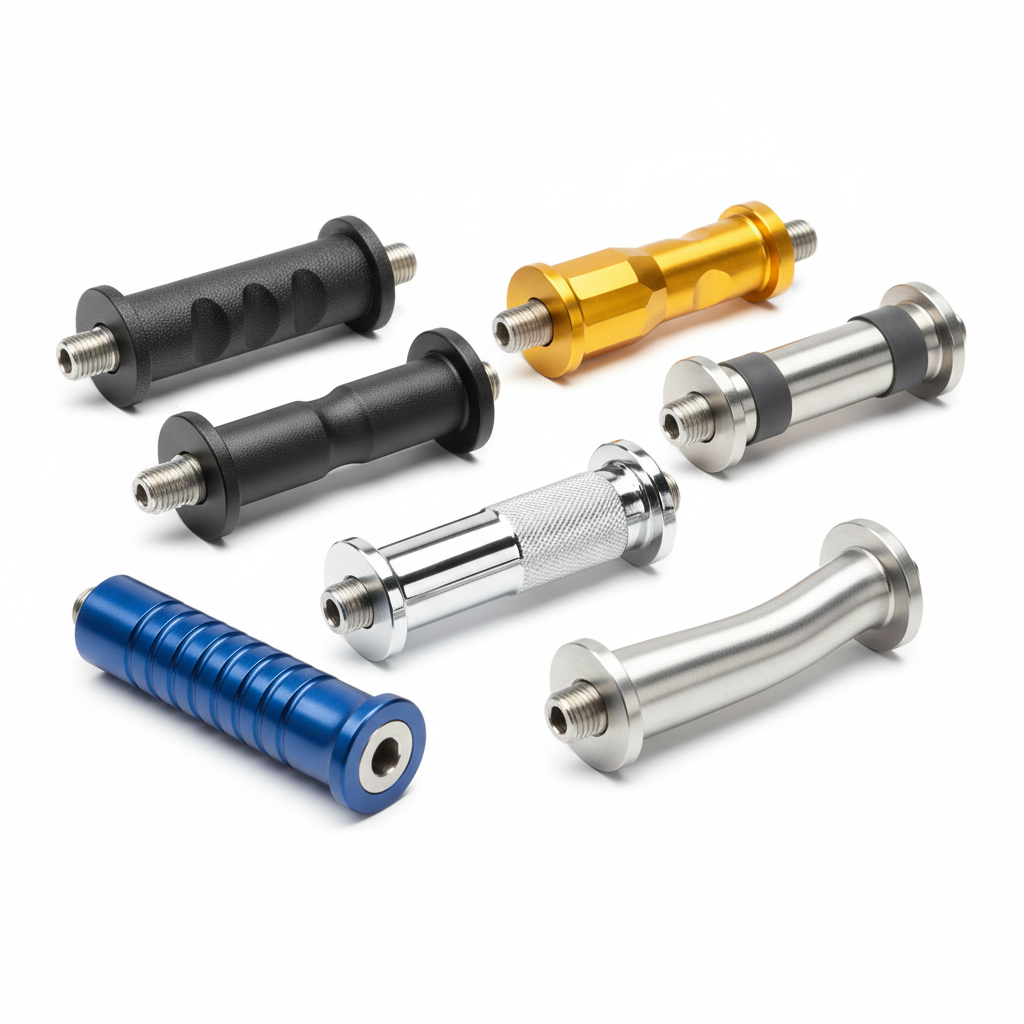
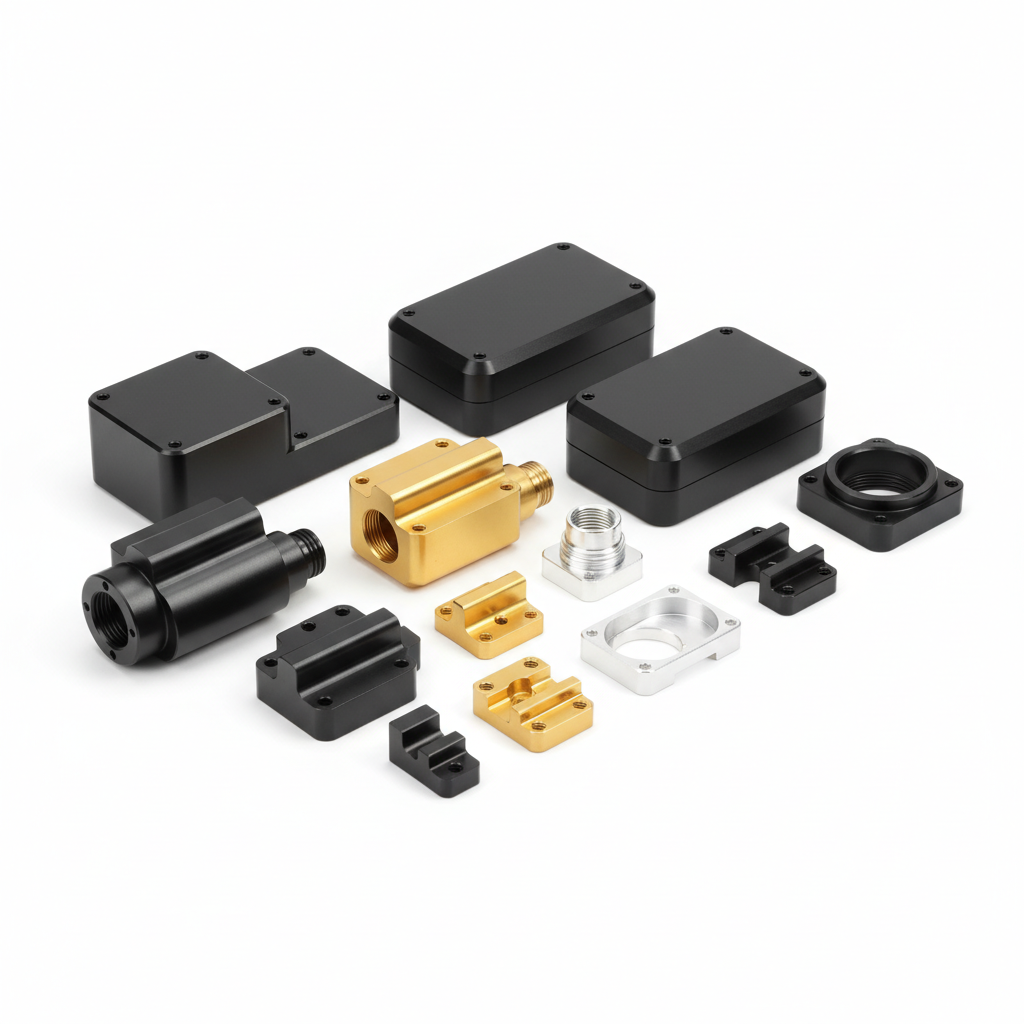
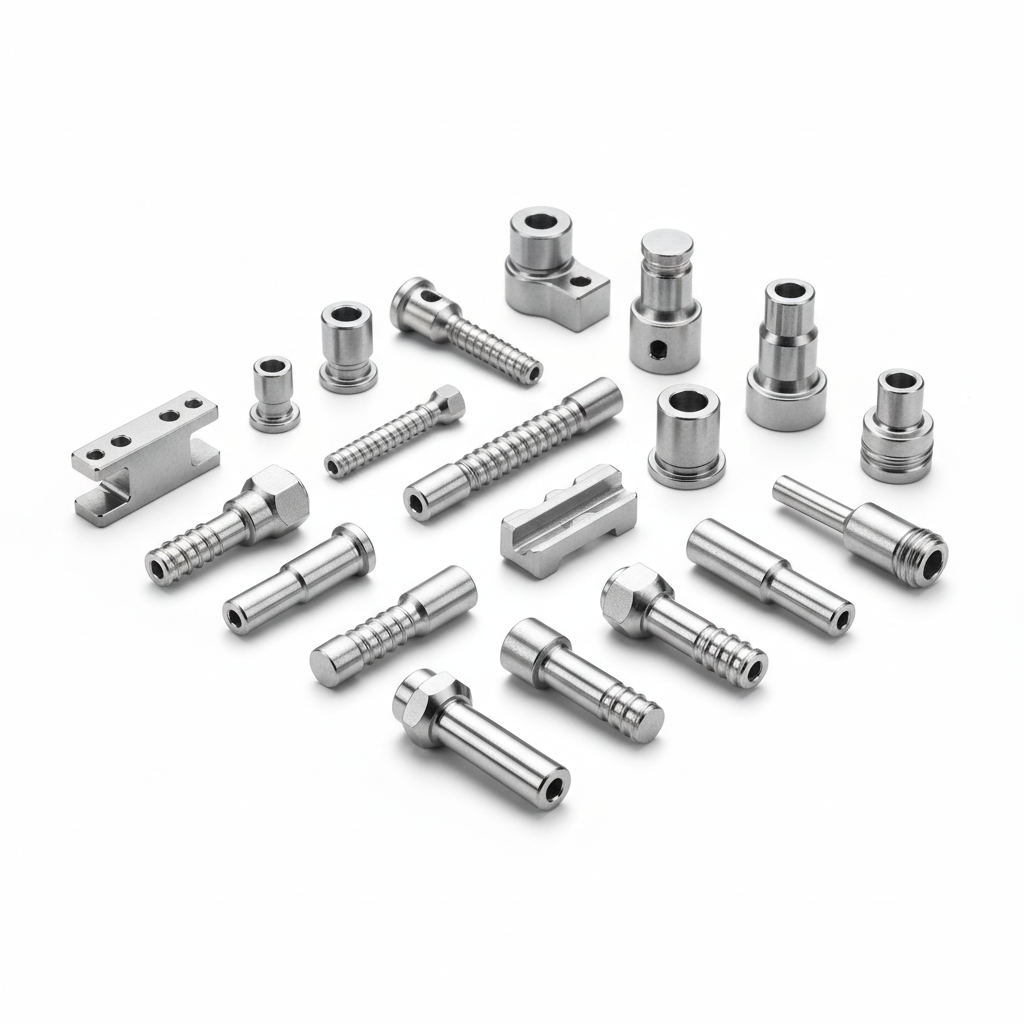
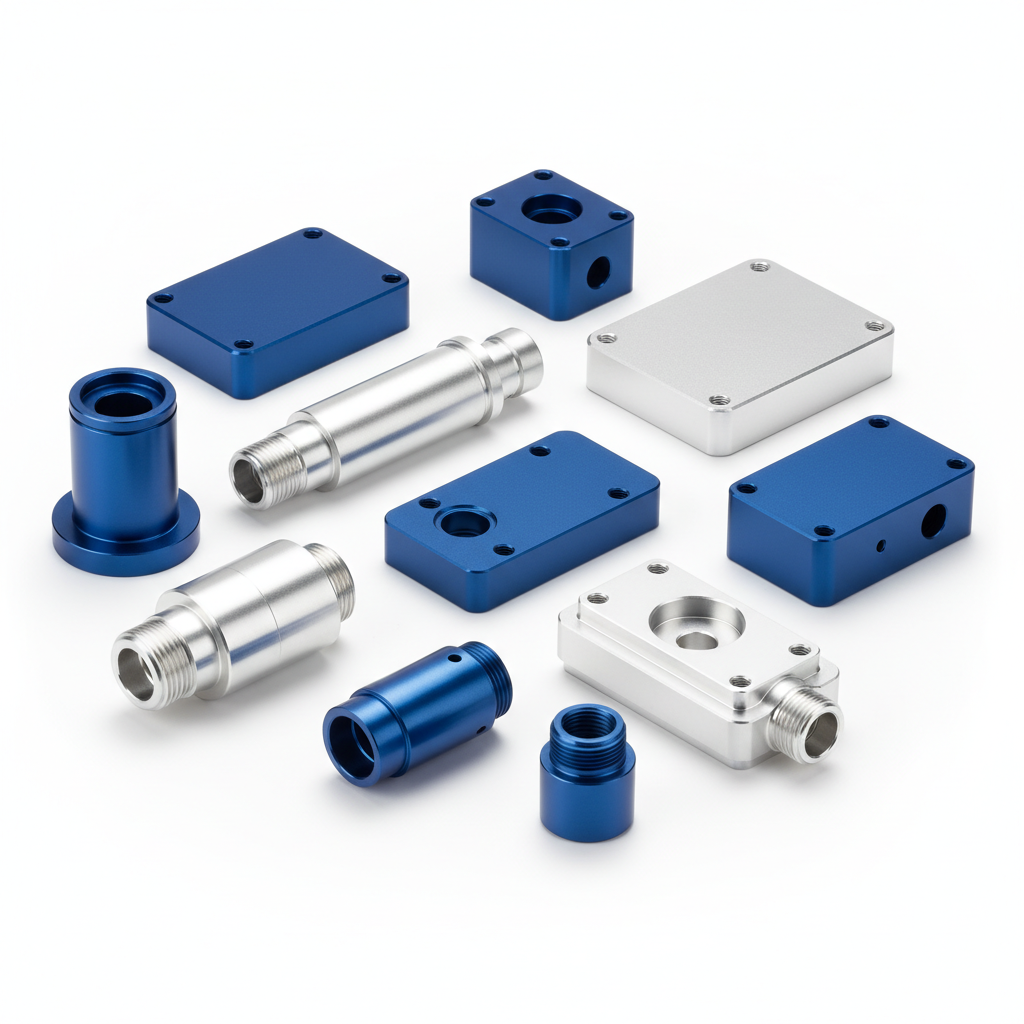
实验室设备批量件CNC加工批量定制实验室设备批量件CNC加工,是把实验室设备中承担定位、连接、支撑或运动配合的零部件,按图纸和批量要求通过CNC铣削、车削等工序加工出来,用于整机装配线和调试工位。这类零件到货后要直接进入装配现场,由装配人员完成清洁、试装、锁付和运动调试,因此批量件的一致性、配合面和表......
服务热线:18138438895
实验室设备批量件CNC加工,是把实验室设备中承担定位、连接、支撑或运动配合的零部件,按图纸和批量要求通过CNC铣削、车削等工序加工出来,用于整机装配线和调试工位。这类零件到货后要直接进入装配现场,由装配人员完成清洁、试装、锁付和运动调试,因此批量件的一致性、配合面和表面状态会直接影响整机装配能否顺利推进。伟迈特CNC加工承接实验室设备批量件CNC加工项目,从报价打样阶段就围绕装配端能否直接使用来确认关键尺寸、基准、装夹方案和检测方式,让采购在供应商评估阶段就能拿到可执行的验收口径与批量合作判断依据。
装配现场最怕孔距偏差导致螺丝对不上位,或锁付后零件变形。
我们在报价和打样阶段与客户逐项确认关键尺寸、功能配合面和基准传递方案,批量阶段沿用同一装夹与基准,减少因基准变化造成的孔位偏移。
采购在供应商评估阶段即可拿到明确的验收口径,减少批量到货后因尺寸争议导致的停线风险。
不同批次或不同工时加工的零件混在一起,容易出现松紧不一、装配时需要现场修配的情况。
我们在批量加工中固定装夹方式和刀具方案,保持基准统一,使关键配合面在不同批次间保持稳定状态。
同一台设备装配时无需反复修配,不同批次零件之间装配手感保持一致,减少装配线现场处理时间。
毛刺未去净,操作人员取用时可能划伤,相邻零件也可能受到损伤。
我们在加工完成后按约定进行去毛刺、清洁和防锈处理,并对表面状态进行检查,避免运输后表面状态影响装配。
零件到装配工位后无需额外修配即可直接使用,减少来料检验中的退货和二次处理。
打样合格不等于批量合格,采购难以判断供应商在批量阶段能否维持同样的加工和检测节奏。
我们在出货时按批次提供关键尺寸检测记录,便于装配线判断零件能否直接上线。
采购可提前锁定供应商和交期,批量合作有据可依,降低长期供应稳定性判断的不确定性。
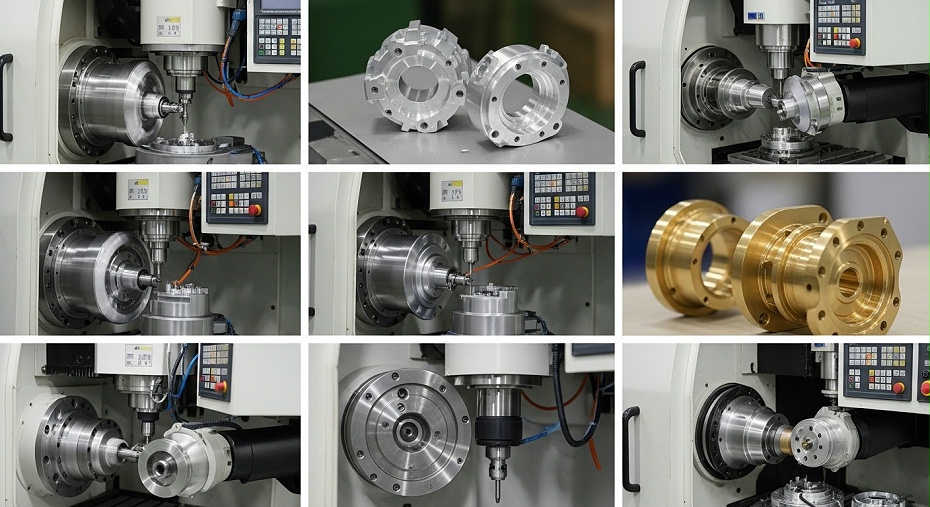
伟迈特CNC加工承接的实验室设备批量件CNC加工,主要覆盖整机装配中承担定位、连接、支撑和运动配合的机械零部件。不同零件在装配中的角色不同,采购关注的加工重点也不一样,我们在报价阶段按零件在设备中的实际功能来确定工艺和验收方式。
这类零件承担孔位配合和锁付功能,采购最关心孔距和孔径能否在批量中保持稳定。
我们按图纸确认关键孔位尺寸和公差要求,在批量阶段采用统一定位基准和装夹方案,控制孔距偏差。
装配时螺丝能直接对位,无需扩孔或修配,减少装配线因孔位问题产生的返工。
这类零件影响整机平面贴合和结构刚性,平面度超差会导致锁付后变形或装配间隙不一致。
我们针对支撑面和平贴面安排平面度控制方案,在精加工阶段保证贴合面平整度满足图纸要求。
零件装入框架后无需二次修整,提高整机装配的一次通过率。
运动配合面间隙不一致会导致调试时卡滞、爬行或位置重复性差。
我们对配合面尺寸和位置关系进行重点控制,在批量中保持配合尺寸的稳定输出。
运动部件调试更顺畅,减少整机调试阶段的反复调整时间。
实验室设备产品迭代时,采购需要在试产合格后顺利转入批量,避免打样与批量出现偏差。
我们在试产阶段固化装夹方案、刀具方案和检测方式,批量阶段沿用同一工艺路径。
试产到批量的过渡更平稳,采购在供应商评估阶段就能判断批量阶段加工节奏的可复制性。
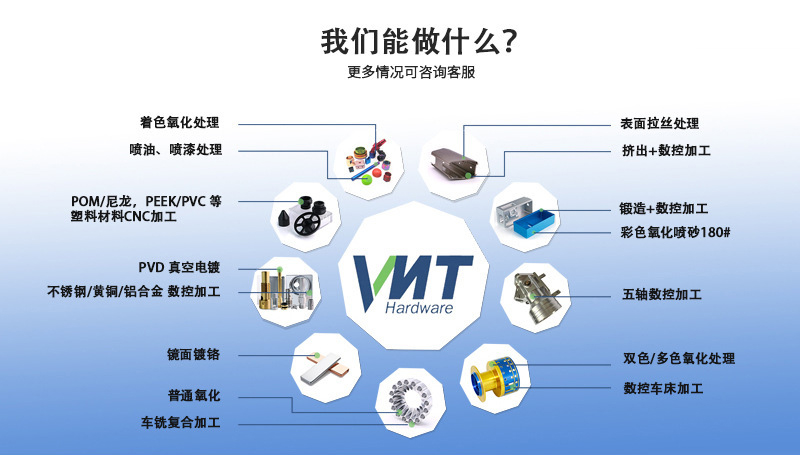
实验室设备批量件CNC加工的核心矛盾,在于批量单价看似更低,但装配现场一旦出现孔位偏差、平面度超差或毛刺未去净,整批返工和停线成本会远超差价。我们围绕这些批量加工中真实出现的问题,把工艺动作和控制范围明确下来。
孔距偏差会导致螺丝无法对位,装配线需要停线等待返修或换件,影响整机交付节奏。
我们在打样阶段确认关键孔位尺寸和基准,批量阶段采用统一定位装夹,孔位公差控制在图纸要求范围内,首件确认后按批次进行抽检。
孔位装配顺利,减少装配线因孔位问题产生的停线等待和返修成本。
平面度超差会导致锁付后零件变形,或装配间隙不一致,影响整机结构稳定性。
我们针对贴合面和支撑面安排精加工工序,在装夹时控制夹持力避免加工变形,平面度按图纸要求控制;图纸未明确时,按装配配合面实际功能确认控制范围。
锁付后零件不变形,装配间隙一致,减少现场修配和二次调整。
不同批次或不同工时加工的零件混在一起,容易出现松紧不一、需要现场修配。
我们在批量加工中固定装夹方式和刀具方案,同一零件在不同批次之间沿用同一基准,避免因装夹变化造成配合尺寸波动。
不同批次零件装配手感一致,采购在批量验收时减少因批次差异产生的退货。
毛刺未去净,操作人员取用时可能划伤,或划伤相邻零件,影响装配安全和零件外观。
我们在报价和打样阶段与客户确认去毛刺、清洁、防锈和包装要求,出货前对表面状态进行检查。
零件到货后可直接上线,减少来料检验中的二次处理和退货。
伟迈特CNC加工为某实验室设备集成商承接结构件与连接件的批量CNC加工,该客户此前批量件到货后孔位偏差、平面度超差,装配线需要停线等待返修或换件,整机交付节奏受到明显影响。
我们在打样阶段即与客户确认关键尺寸、功能配合面和基准方案,批量阶段沿用同一装夹与刀具方案,关键孔距与配合面按批次抽检,配合尺寸波动控制在约±0.02mm,平面度控制在约0.02mm以内。
该客户装配线实现到货后直接上线,减少来料检验反复退货和二次处理,整机交付节奏得到保障。
该客户装配人员曾反馈零件表面毛刺划伤相邻零件、运动配合面间隙不一致,调试时出现卡滞和位置重复性差的情况。
我们在工序末增加去毛刺与清洁步骤,按约定进行防锈处理,配合面分隔放置,随批提供外观检查与关键尺寸记录。
装配人员取用时不划伤相邻零件,运动配合面装配手感一致,调试卡滞问题减少。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键孔位与配合尺寸 | 批量件到货后孔位偏差、平面度超差导致装配线停线返修。 | 伟迈特CNC加工在打样阶段锁定基准与装夹方案,批量沿用同一方案,关键孔距按批次抽检。 | 配合尺寸波动控制在约±0.02mm,平面度控制在约0.02mm以内,到货后可直接上线。 |
| 批次一致性 | 不同批次零件混用导致装配松紧不一,需现场修配。 | 伟迈特CNC加工按订单批次组织加工,批次标识与订单号对应,随批提供检测数据。 | 同一批次和不同批次零件保持一致的装配手感与配合间隙。 |
| 去毛刺与清洁 | 表面毛刺未去净,操作人员取用时划伤或划伤相邻零件。 | 伟迈特CNC加工在工序末增加去毛刺与清洁,按约定防锈,配合面与外观面分隔放置。 | 零件到装配工位后无需二次处理,取用不划伤相邻零件。 |
| 检测与追溯记录 | 打样合格但批量质量记录缺失,采购难以判断能否直接上线。 | 伟迈特CNC加工建立批次加工与检验记录,出货时随批提供关键尺寸检测数据和外观检查结果。 | 装配线可依据随批记录判断放行,异常时可快速定位对应批次。 |
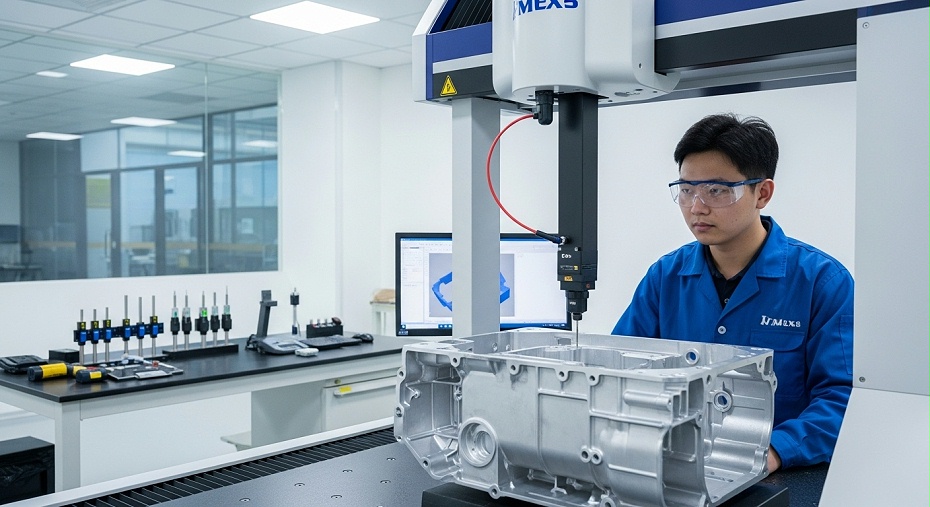
批量供应商评估阶段,采购关心厂家能否按年度用量和批次计划组织稳定生产,而不是只承接零星订单。
伟迈特CNC加工按订单数量与批次计划安排CNC铣削与车削工序,结合零件结构与精度要求匹配加工资源,批量加工前完成工艺方案确认。
批量订单可按计划排产,交付节奏与整机装配计划衔接。
实验室设备批量件涵盖定位、连接、支撑和运动配合等多种结构,不同材料状态会影响装夹、切削参数和表面状态。
按图纸与材料状态确认装夹方案、基准传递和切削参数,铝合金、不锈钢等常用材料按批量条件匹配工艺。
不同结构的批量件在同一供应体系内完成加工,减少多头外协带来的质量波动。
批量件的过程自检和出货检验记录能力,是采购判断供应商能否维持批量质量的关键依据。
批量阶段按批次执行首件确认与过程抽检,关键尺寸与外观按约定频次记录,配合尺寸波动控制在约±0.02mm范围。
采购可依据批次记录评估质量稳定性,减少来料检验反复退货。
批量交付过程中出现尺寸偏差或外观异常时,响应速度直接影响装配线停线风险。
批次标识与订单号对应,异常时可追溯至对应加工批次,伟迈特CNC加工配合客户核对检测数据并组织返修或补件方案。
异常处理有据可查,降低装配线停线等待时间和整机交付风险。
采购在评估批量供应商时,最担心打样合格但量产不稳定,因此需要在试产阶段锁定关键尺寸、装夹和检测基准。;伟迈特CNC加工在打样阶段与客户确认毛坯状态、装夹方案、基准传递和关键尺寸检测方式,形成可延伸至批量的验收口径。;采购在批量下单前获得明确的检验依据,降低后期检测口径不一致的争议风险。
批量阶段若更换装夹或刀具方案,不同批次零件会出现配合手感差异,导致装配现场反复修配。;伟迈特CNC加工在批量阶段保持与打样一致的装夹和刀具方案,按批次开展首件确认和过程抽检,关键孔位公差控制在约±0.05mm。;不同批次零件在关键配合处保持一致,装配线无需现场修配。
采购需要判断批量阶段供应商能否维持检测节奏,并希望来料检验有据可依。;伟迈特CNC加工对关键尺寸按批次抽检,随批提供尺寸检测记录和外观检查结果,记录与批次标识对应。;装配线可凭随批记录判断能否直接上线,减少来料检验反复退货。
批量外协一旦交期波动或异常响应不及时,会直接影响整机装配排产。;伟迈特CNC加工按客户批次计划和交付节奏安排生产,出现尺寸或外观异常时与客户项目口同步处理方案。;采购可按批次计划组织来料,降低停线等待换件的风险。
批量CNC件外协涉及打样、批量加工、检测和出货多个环节,若由不同主体分头对接,采购协调成本高。
伟迈特CNC加工以自有制造组织承接实验室设备批量件CNC加工,从报价、打样到批量出货由同一项目口对接。
采购只需面对一个对接窗口,减少跨环节沟通与责任划分成本。
批量件从毛坯到成品需经过多道工序衔接,工序中断或外协中转会影响交付节奏与一致性。
伟迈特CNC加工在自有生产基地内组织CNC加工、去毛刺清洁和出货检验,减少工序中转带来的尺寸与表面状态波动。
批量件在厂内完成主要工序流转,交付节奏与质量状态更可控。
采购评估供应商时,关注的不只是单价,而是到货零件能否直接进入装配工位。
伟迈特CNC加工把去毛刺、清洁、防锈和包装纳入交付边界,按批次随货提供关键尺寸检测记录。
装配线可凭随批记录判断能否直接上线,降低停线等待风险。
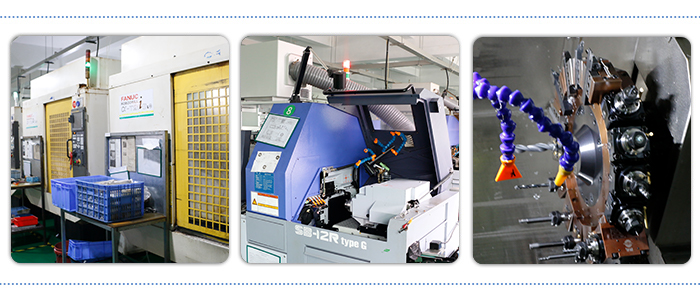
实验室设备批量件多含平面、台阶、型腔和孔系结构,需要铣削加工完成轮廓与孔位成型。
伟迈特CNC加工配置数控铣削加工资源,适用于结构中等复杂、成批次的实验室设备零件轮廓与孔系加工。
零件轮廓与孔系在铣削工序内成型,便于与后续工序衔接。
轴类、套类、柱状连接件等回转体批量件,需要车削加工保证外圆与端面配合。
伟迈特CNC加工配置数控车削加工资源,适用于回转体批量件的外圆、端面和台阶加工。
回转体零件的外圆与端面配合在车削工序内稳定成型。
装配端对螺纹孔对位和锐边状态敏感,需要在加工后完成钻孔攻丝和去毛刺清洁。
伟迈特CNC加工在加工流程中安排钻孔攻丝与去毛刺清洁工序,控制影响装配的毛刺和锐边。
到货零件螺纹孔可对位锁付,取用时不划伤操作人员与相邻零件。
批量阶段需要按批次验证关键尺寸,判断零件能否直接上线装配。
伟迈特CNC加工按图纸精度要求确认检测方式,对关键孔位尺寸与配合面平面度进行批次抽检,并留取检测记录。
装配线可凭随批检测记录判断零件能否直接上线装配。
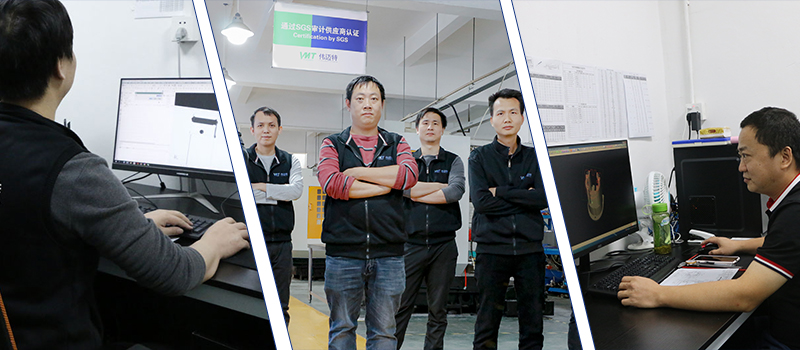
批量件在装配端出现问题时,根源往往在报价阶段未把毛坯状态、装夹基准和关键尺寸口径讲清,采购只能拿到一个单价,后期容易产生争议。
我们的工程人员在报价与打样阶段逐项评审图纸,确认毛坯、装夹、基准、关键尺寸和检测方式,把样件验收标准转换为可执行的批量验收口径。
客户在询价阶段即获得明确的验收依据,便于锁定供应商与交期。
打样合格不等于批量合格,客户担心批量阶段装夹与基准方案改变,导致装配手感出现差异。
打样阶段确认关键尺寸与功能配合面,并将装夹方案、刀具路径与检测方式固化为批量工艺文件,量产阶段沿用同一方案。
批量件延续打样阶段的装配表现,减少批次间修配。
图纸版本更新或材料状态变更若未同步到加工现场,会造成批量件与最新装配要求不一致。
对图纸版本、工艺文件与检测要求进行对应管理,变更时由工程人员复核关键尺寸与装夹方案后再投入批量。
客户的设计变更能准确落到批量交付上,避免错版风险。
批量过程中出现尺寸波动或装配端反馈时,若响应不及时会累积成整批风险。
工程与生产按批次跟踪关键尺寸趋势,出货前完成外观与尺寸检查,出现异常时由工程人员参与原因确认与工艺调整。
客户获得稳定的量产品质与可预期的异常处理节奏。
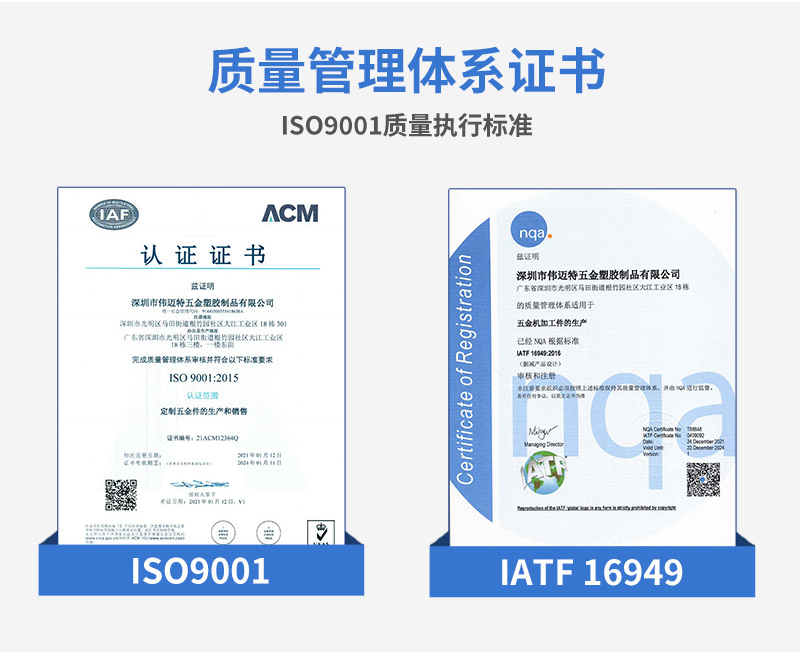
伟迈特CNC加工围绕实验室设备批量件CNC加工,从检测策划开始确定每批零件需要确认的关键尺寸、外观与配合面。打样阶段完成首件确认并固化检测方式,批量阶段按约每批5%至10%抽检关键配合尺寸,普通精加工件位置尺寸公差按约±0.05mm控制,具体以图纸和双方约定为准;出货前完成成品外观检查,确认无影响装配的毛刺、锐边与磕碰。每批出货随附关键尺寸检测记录与外观检查结果,并通过批次标识实现追溯,便于装配线判断能否直接上线。验收依据以报价与打样阶段确认的图纸、样件和检测口径为准,出现异常时按约定方式复核与处理,让采购在批量供应商评估阶段获得可核验的质量依据。
批量前先明确每批需要确认的关键尺寸、外观与配合面,避免检测口径在量产阶段临时变化。;打样阶段完成首件确认,固化关键尺寸与检测方式,普通精加工件位置尺寸公差按约±0.05mm控制。;客户在批量启动前即获得可执行的检验依据。
批量加工中若尺寸漂移未被及时发现,可能累积成整批不合格风险。;批量阶段按每批约5%至10%抽检关键配合尺寸,尺寸波动超出公差即暂停流转并复核装夹与刀具状态。;尺寸波动在批内被拦截,减少整批返工损失。
毛刺、锐边与运输磕碰会影响装配人员操作与零件配合。;出货前完成外观检查,按无影响装配的毛刺、锐边与磕碰控制,去毛刺、清洁与防锈方式按约定执行。;零件到货后无需额外处理即可上线装配。
采购需要判断来料能否直接上线,缺少批次记录会增加来料检验反复。;每批出货随附关键尺寸检测记录与外观检查结果,通过批次标识实现追溯,验收依据以双方确认的图纸与检测口径为准。;来料检验判断周期缩短,便于安排上线与装配计划。
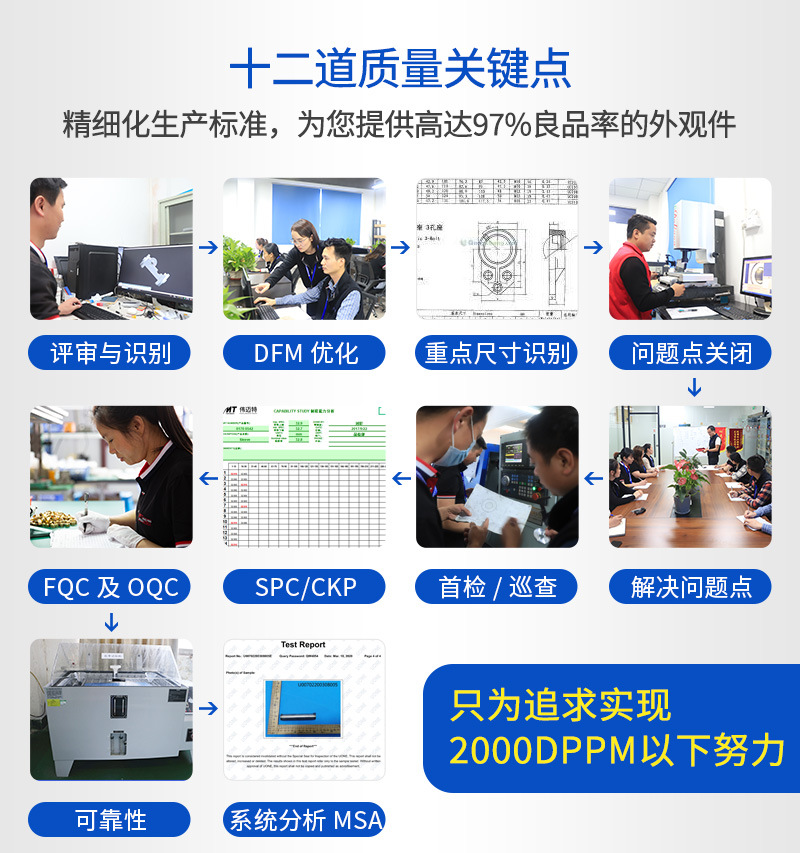
伟迈特CNC加工从批量件的实际运输与上线节奏出发,把包装防护、防锈控制、批次标识和分批交付作为批量合作的重要交付环节来管理,确保零件到达装配现场后能直接进入领料与装配流程,减少拆包后的分拣和二次处理。
实验室设备批量件对表面状态敏感,运输过程中防护不足可能造成划伤或锈蚀,影响装配前的外观判断。伟迈特CNC加工在出货前完成清洁、去毛刺与外观检查,按零件材质与表面要求选择防锈与防护方式,并确认无影响装配的锐边与磕碰。
按材质与表面要求选择清洁与防锈方式,出货前完成外观检查,毛刺与锐边控制在装配不划伤、不阻碍取用的水平。
到货表面状态稳定,减少二次清洁与修整环节,装配线可直接领用。
批量件堆叠混装容易造成相互磕碰,影响配合面与外观。伟迈特CNC加工按零件结构与批量数量选择分隔摆放方式,对配合面与易磕碰部位加强防护,避免运输途中零件相互接触。
按零件结构选择分隔与固定方式,配合面与易磕碰区域加防护层,同一包装内零件不直接接触。
拆包后可直接按数量取用,减少分拣与外观复检工时。
不同批次零件混放会使装配线难以判断来料批次与对应检测记录。伟迈特CNC加工在包装环节完成批次标识,随批附上关键尺寸检测记录与外观检查结果,便于装配端逐批核对。
包装标识与批次信息对应管理,随批附关键尺寸检测记录和外观检查结果,实现批次可追溯。
装配线可快速确认来料批次与质量状态,缩短来料判断时间。
交付节奏与整机装配计划不匹配会造成库存积压或装配断料。伟迈特CNC加工按客户年度用量、批次计划和装配先后顺序确认分批交付安排,结合运输方式选择装箱方式,让到货能按装配顺序取用。
按年度用量与批次计划排定分批交付节点,装箱顺序与装配取用顺序对应。
交付节奏与装配计划衔接,降低断料与库存压力。
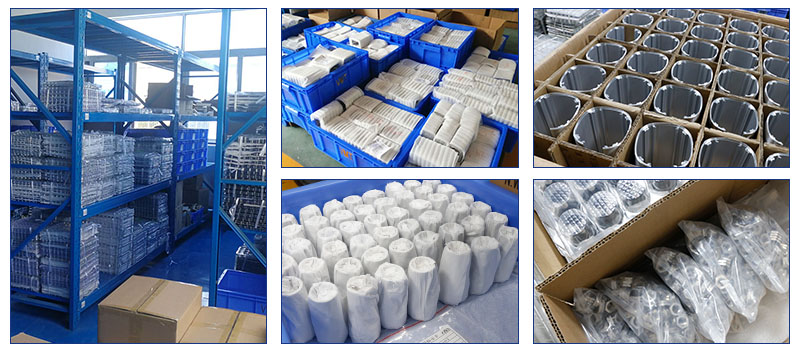
采购在批量供应商评估阶段需要确认供应商能否承接当前项目的批量一致性和产能要求,需要供应商提供可执行的验收口径和交付边界。
客户提供年度用量、批次计划、图纸和交付要求后,伟迈特CNC加工输出加工方案、检测计划、包装方案和交付节点建议,帮助采购锁定供应商和交期。
采购在评估阶段即可获得完整的批量合作方案,减少后期因边界不清产生的争议成本。
打样合格不等于批量合格,采购需要供应商在打样阶段就把样件验收标准转化为批量抽检和出货放行条件。
伟迈特CNC加工在打样阶段确认关键尺寸、基准和检测方式,样件检测数据作为批量抽检频次和出货放行条件的依据,工艺版本随之锁定。
采购在打样通过后即可拿到批量验收口径,便于在询价和打样阶段完成供应商锁定。
批量合作中采购需要供应商按项目节奏排产和交付,保证到货批次与装配计划匹配,减少来料等待和库存积压。
伟迈特CNC加工按项目批次组织排产,同一项目零件沿用锁定装夹方案和刀具路径,按批次提供关键尺寸检测记录,包装和标识按项目独立管理。
装配端到货后可按批次核对并直接上线,减少来料检验反复退货和二次处理时间。
批量合作中出现尺寸偏差或表面状态异常时,采购需要供应商快速响应并给出处理方案,避免影响整机交付节奏。
伟迈特CNC加工按批次留存工艺参数和检测记录,出现异常时在约定周期内完成原因核查并给出返修、补件或工艺调整方案。
采购获得可追溯的处理依据,异常响应周期可控,长期供应稳定性得到保障。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段完成首件确认,把装夹基准、刀具方案和关键尺寸检测方式固化下来,批量阶段沿用同一装夹和基准方案,换批前复核首件,过程中按约定频次抽检关键配合尺寸,避免中途更换方案造成波动。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在出货前完成去毛刺、清洁与外观检查,确认无影响装配的锐边与磕碰,关键孔位和配合面按约定公差控制并抽检,随批提供检测记录供装配端核对。若来料检验发现异常,可按约定方式复核处理,目标是让零件到工位后可直接取用,减少现场扩孔或打磨。
伟迈特CNC加工在包装环节完成批次标识,按批次随附关键尺寸检测记录与外观检查结果,便于装配端逐批核对放行。检测项目和频次在报价与打样阶段根据图纸和验收要求确认,具体以双方约定口径为准;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工按客户提供的年度用量、批次计划和装配先后顺序确认分批交付安排,结合运输方式确认装箱与标识方式,使到货批次与整机装配计划匹配。建议在项目评估阶段一并提供用量预测和交付节点,便于我们评估产能与排产衔接。
伟迈特CNC加工邀请您提交年度用量、批次计划和交付要求,我们将结合图纸与验收口径评估实验室设备批量件CNC加工合作方案。

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线