
来样识别与工艺确认
图纸中关键尺寸、公差和材料要求未完全标注时,加工方理解偏差是装配干涉的首要来源。
来样加工前对关键尺寸、公差、材料和表面处理逐项书面确认,不明处向研发反馈并形成工艺确认记录。
研发在开切前就能确认加工边界,避免加工后无法装配或需要返工修改图纸。


CNC加工
探针设备来样CNC加工与探针卡基座定制探针设备来样CNC加工,是研发工程师将探针卡基座、测试治具定位板、探针导向结构件等零部件的图纸或实物样件交由CNC加工方按样加工的过程。这类零件在探针设备中承担承载探针、保证定位精度和接触稳定的作用,尺寸精度与表面状态直接影响装配顺畅性和测试信号可靠性,广泛用于探......
服务热线:18138438895
探针设备来样CNC加工,是研发工程师将探针卡基座、测试治具定位板、探针导向结构件等零部件的图纸或实物样件交由CNC加工方按样加工的过程。这类零件在探针设备中承担承载探针、保证定位精度和接触稳定的作用,尺寸精度与表面状态直接影响装配顺畅性和测试信号可靠性,广泛用于探针卡组装、测试治具调试与维护备件场景。来样加工不是简单照图切削,在加工前确认关键尺寸、公差、材料和表面处理要求,向研发反馈图纸未标全项,是保证零件能直接装入设备的前提。伟迈特CNC加工承接探针设备零件的来样CNC加工,对来样加工环节的尺寸、公差、材料和表面处理负责,不承诺探针设备整机测试精度与长期使用寿命,帮助研发在打样阶段快速验证设计,在批量阶段稳定可追溯地完成交付。
图纸中关键尺寸、公差和材料要求未完全标注时,加工方理解偏差是装配干涉的首要来源。
来样加工前对关键尺寸、公差、材料和表面处理逐项书面确认,不明处向研发反馈并形成工艺确认记录。
研发在开切前就能确认加工边界,避免加工后无法装配或需要返工修改图纸。
小批量打样与后续批量若控制方式不同,验证通过的样品在量产阶段容易出现尺寸漂移。
打样与批量沿用同一工艺方案与定位基准,打样和批量阶段提供关键尺寸检测记录,保证批次一致性。
研发在打样阶段确认的配合关系可以延续到批量,减少重复验证与装配调试时间。
残余应力和不均匀表面处理会导致零件缓慢变形、出现毛刺或颗粒,影响探针接触与清洁度。
按来样和双方确认明确去应力与表面处理工艺要求,加工后对配合面和接触相关部位进行毛刺与清洁度检查。
零件在多次拆装后定位尺寸保持稳定,减少因变形或污染造成的接触不良与测试误判。
研发需要明确加工方负责范围,才能合理分配装配调试和整机验证阶段的风险。
伟迈特CNC加工只对来样CNC加工环节的尺寸、公差、材料和表面处理负责,检测与验收口径以双方确认为准。
采购与研发团队在合作前即明确责任分工,减少交付后的争议与调试等待。
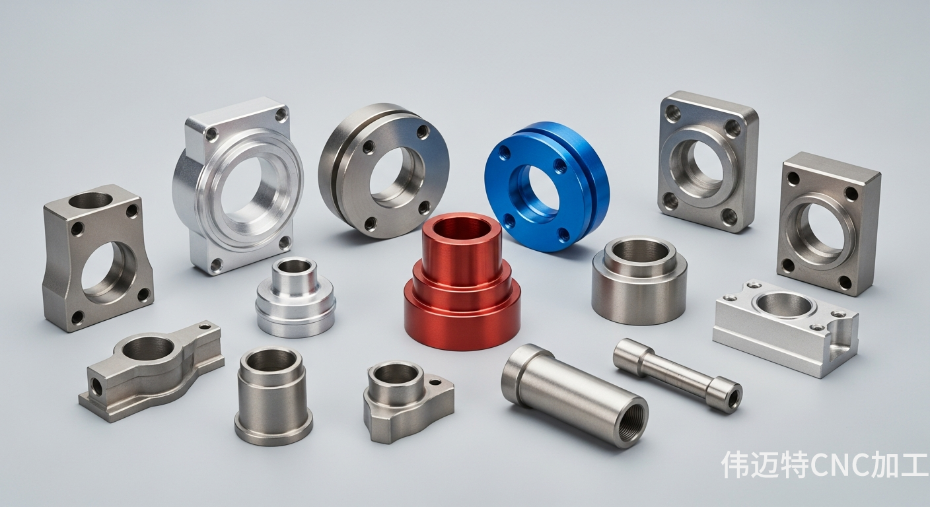
伟迈特CNC加工围绕探针设备零件提供来样CNC加工服务,按客户来样和双方确认的方案执行。加工前确认来样、图纸、材料、精度、检测、表面处理、包装和交期要求,具体工艺、材料和检测口径以双方确认为准。
探针卡基座、探针导向板等零件承担承载探针和保证定位精度的作用,对孔距、平面度和配合尺寸要求集中。
按来样加工,加工前确认关键尺寸与公差,加工后对配合部位进行尺寸检测确认。
基座类零件能按设计公差装入探针卡结构,减少装配时的位置调整。
测试治具定位板、支撑块等结构件影响治具刚性和重复定位精度,加工偏差会放大到调试环节。
按来样确认定位基准和装夹方式,批量阶段保持同一定位基准加工。
治具结构件装配后重复定位稳定,调试时间可控。
研发在打样阶段需要快速验证设计,批量阶段需要质量稳定、交付可追溯。
按订单数量安排打样与批量加工,按确认交期完成交付,打样和批量阶段提供关键尺寸检测记录。
从打样到批量沿用同一工艺方案,验证结果可延续到量产。
来样图纸中未标全的公差、材料或表面处理要求需要加工方与研发提前对齐,避免加工后无法装配。
依据来样确认加工方案,对图纸未标全项向研发反馈并形成书面确认。
研发在开切前即可确认加工边界,降低返工与图纸修改风险。
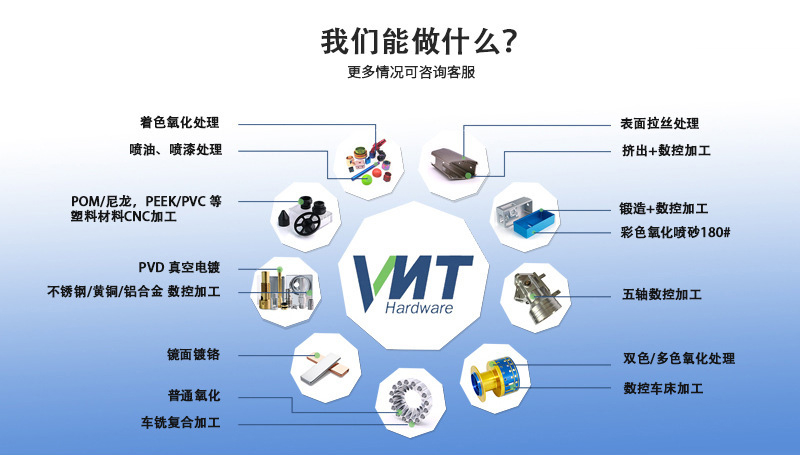
来样图纸中孔距、配合尺寸或公差等级未完全标注时,加工方按自身理解加工,装配时容易出现孔位偏差或配合面超差,需要现场修配甚至返工。
我们在加工前对关键尺寸、公差、材料和表面处理逐项进行书面确认,对图纸中未标全的公差按与研发确认的数值执行,对配合部位预留约0.01–0.05毫米的配合余量并做尺寸检测。
零件到装配工位后孔位和配合面能按图纸对位,减少现场修配与二次加工,缩短调试周期。
打样时单件加工与批量加工若装夹方式或刀具路径不同,验证合格的零件在量产时可能出现尺寸漂移,导致备件互换性差、维护时无法直接替换。
打样与批量沿用同一工艺方案、定位基准和刀具路径,打样阶段锁定关键尺寸,批量阶段提供关键尺寸检测记录,对尺寸波动控制在约正负0.02毫米以内并做首件确认。
验证通过的配合关系在批量件上保持一致,维护备件可直接互换,减少停机等待。
加工残余应力未充分释放,或表面处理层不均匀、存在毛刺,会导致零件在存放或使用中缓慢变形,并影响探针接触信号与清洁度。
针对该类客户项目,我们将去应力和表面处理工艺要求写入加工方案,粗加工后安排去应力工序,精加工控制切削参数,表面处理后对配合面和接触相关部位进行毛刺检查与清洁处理。
零件在多次拆装后定位尺寸保持稳定,表面状态不引入影响探针接触的颗粒或毛刺,降低测试误判风险。
研发需要检测记录来证明批次一致性,若加工方仅口头确认、不留检测数据,验证与验收缺少依据,质量异常时难以追溯。
我们在打样和批量阶段提供关键尺寸检测记录,明确检测项目与验收口径由双方确认,检测数据随批次留存以便追溯。
研发和质检验收人员可依据检测记录判断批次是否一致,质量异常时可快速定位问题批次,减少验证与扯皮时间。
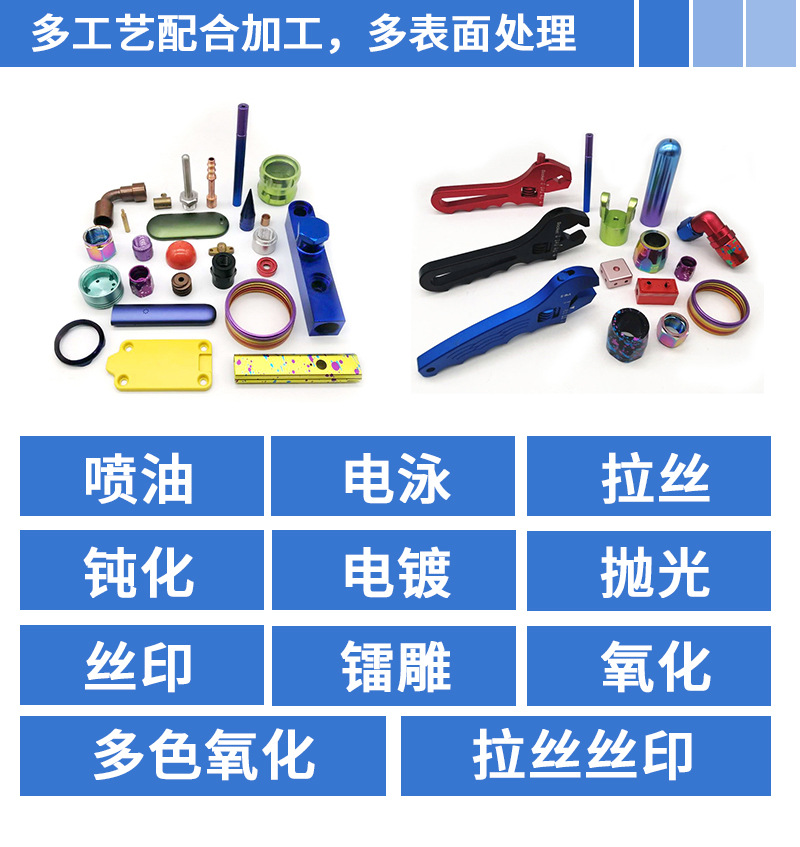
伟迈特CNC加工在探针设备来样CNC加工项目中,面对研发工程师提供的探针卡结构件来样,将图纸中未完全标注的关键尺寸、公差和材料要求作为首要确认事项,避免加工完成后无法装配。
该客户为探针设备研发工程师,来样图纸中关键尺寸、公差和材料要求未完全标注,加工方理解偏差会导致装配干涉,影响探针设备交付节点。
伟迈特CNC加工在加工前对关键尺寸、公差、材料和表面处理进行书面确认,不明处向研发反馈;打样和批量阶段提供关键尺寸检测记录,保证批次一致性。
客户在打样阶段就能获得可装配的验证件,缩短探针卡装配与调试周期,降低返工对交付节点的影响。
该客户关注加工件在多次拆装后定位尺寸是否稳定,避免因残余应力或材料问题变形。
伟迈特CNC加工明确去应力、表面处理工艺要求,按来样和双方确认执行,避免影响装配和接触性能。
客户在维护换件和重复装配中获得稳定的定位基准,减少因变形引起的接触异常和停机时间。
该客户要求说明打样与批量的尺寸一致性控制方法和检测证据,确保验证通过的样品在量产时不会出现尺寸漂移。
伟迈特CNC加工在打样和批量阶段按同一工艺依据加工并提供关键尺寸检测记录,检测项目与验收口径以双方确认为准。
客户能用检测记录确认批量件的装配状态,保障备件互换性和后续维护效率。
下表汇总伟迈特CNC加工在探针设备来样CNC加工项目中,围绕图纸确认、打样批量一致性和表面处理控制的实际处理结果。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键尺寸与公差确认 | 来样图纸中关键尺寸、公差和材料要求未完全标注,加工方理解偏差导致装配干涉。 | 加工前对关键尺寸、公差、材料和表面处理进行书面确认,不明处向研发反馈。 | 客户获得可装配的加工依据,减少装配返工和调试延误。 |
| 打样与批量一致性 | 小批量打样与后续批量一致性无法确认,验证通过的样品在量产时可能出现尺寸漂移。 | 打样和批量阶段提供关键尺寸检测记录,保证批次一致性。 | 客户能用检测记录确认批量件装配状态,保障备件互换性。 |
| 去应力与表面处理 | 表面处理或残余应力控制不当,可能导致探针设备使用中信号异常或零件变形。 | 明确去应力、表面处理工艺要求,避免影响装配和接触性能。 | 客户在装配和调试阶段获得尺寸稳定、表面状态可控的加工件。 |
| 交付边界确认 | 客户关心加工方能否明确承接范围,避免对整机性能产生误解。 | 仅负责按来样CNC加工,不承诺探针设备整机性能或成品效果。 | 客户在项目沟通中明确责任边界,减少后续验收争议。 |
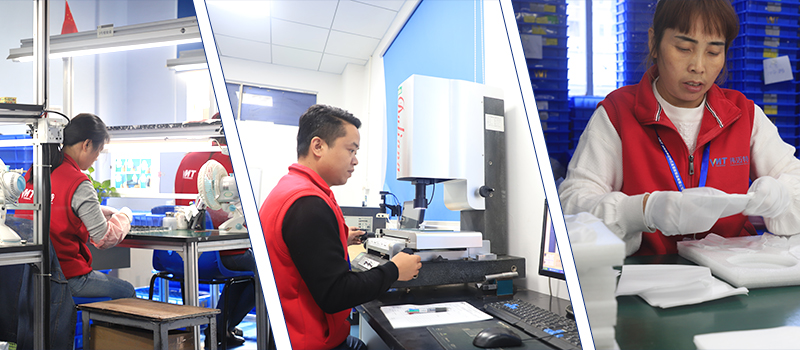
围绕探针设备研发工程师关注的来样识别、打样一致性和批量交付,伟迈特CNC加工将能力集中在来样评审、工艺确认与过程检测三个环节。
加工方能否按来样准确识别关键尺寸、公差和材料并给出工艺确认,直接影响后续装配结果。
伟迈特CNC加工按来样进行CNC加工,加工前对来样、图纸、材料、精度、检测、表面处理、包装和交期要求进行确认。
客户在开工前获得明确的加工依据,减少因理解偏差导致的返工。
是否具备打样到批量的尺寸一致性控制和检测记录,是客户筛选加工方的关键判断点。
伟迈特CNC加工在打样和批量阶段按同一工艺依据加工,提供关键尺寸检测记录,具体项目以双方确认为准。
客户能通过打样结果预判批量件状态,降低量产尺寸漂移风险。
客户需要加工方明确说明只对来样CNC加工环节负责,避免对整机测试效果产生误解。
伟迈特CNC加工明确交付边界:仅负责按来样CNC加工,不承诺探针设备整机性能或成品效果。
客户在项目评估阶段就能明确责任范围,减少后续验收争议。
零件到装配工位后能否直接装入,取决于加工过程对孔位、配合面和表面状态的控制。
伟迈特CNC加工按图纸要求确认加工精度,加工后进行尺寸检测确认,并按约定执行去应力与表面处理。
客户获得可直接进入装配的加工件,缩短调试周期。
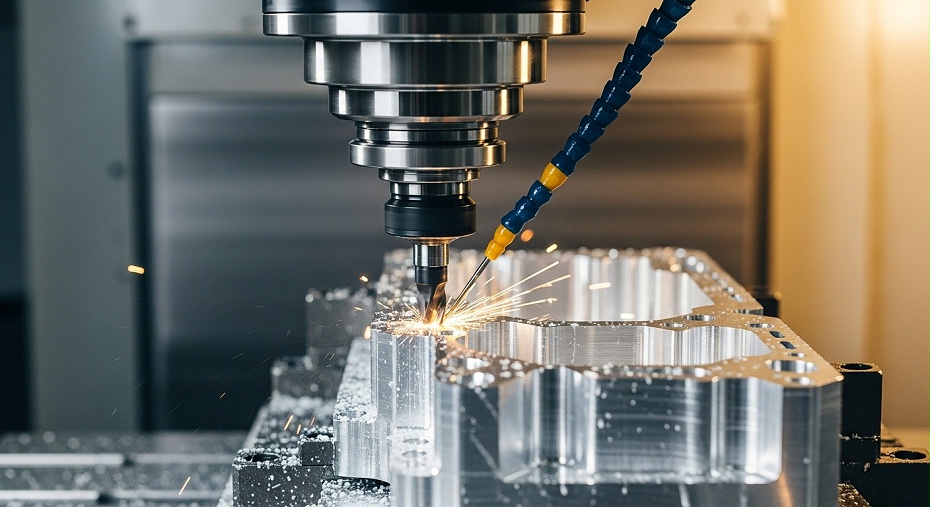
客户提供图纸或样件、材料要求、数量和交期后,我们对关键尺寸、公差、材料和表面处理进行书面确认,不明处向研发反馈。;确认内容包括来样要素、材料、精度、检测、表面处理、包装和交期要求。;客户在报价前即获得可执行的工艺确认意见,减少后续返工风险。
按确认口径完成首件加工,记录关键尺寸,供客户进行装配验证。;打样阶段提供关键尺寸检测记录,按图纸要求确认加工精度。;客户可在装配工位验证样件配合状态,提前暴露装配问题。
批量阶段沿用打样确认的工艺路线和检测频次,控制批次间尺寸波动。;批量阶段按订单数量安排加工,按确认交期完成交付,并提供关键尺寸检测记录。;批量件与打样件尺寸口径一致,治具备件可直接替换。
客户按确认的检测项目和验收口径验收,来样CNC加工环节的质量问题可追溯并闭环处理。;伟迈特CNC加工仅对来样CNC加工环节负责,验收依据以双方确认为准。;质量争议有明确依据,后续维护和补件有稳定的加工口径。
伟迈特CNC加工作为CNC加工服务商,承接探针设备来样CNC加工项目,按客户来样进行加工。
服务能力按来样进行CNC加工,具体工艺、材料、检测、交付以双方确认为准。
客户可在明确承接边界的前提下安排打样与批量计划。
从来样评审、工艺确认到打样与批量衔接,由项目对接人员跟进图纸要素确认和进度沟通。
加工前确认来样、图纸、材料、精度、检测、表面处理、包装和交期要求。
客户在项目各阶段有明确对接窗口,减少信息传递偏差。
针对探针设备零件的小批量打样与批量加工,按确认的工艺路线和检测频次组织生产。
批量阶段按订单数量安排加工,按确认交期完成交付。
客户获得与打样口径一致的批量件,交付节奏可控。
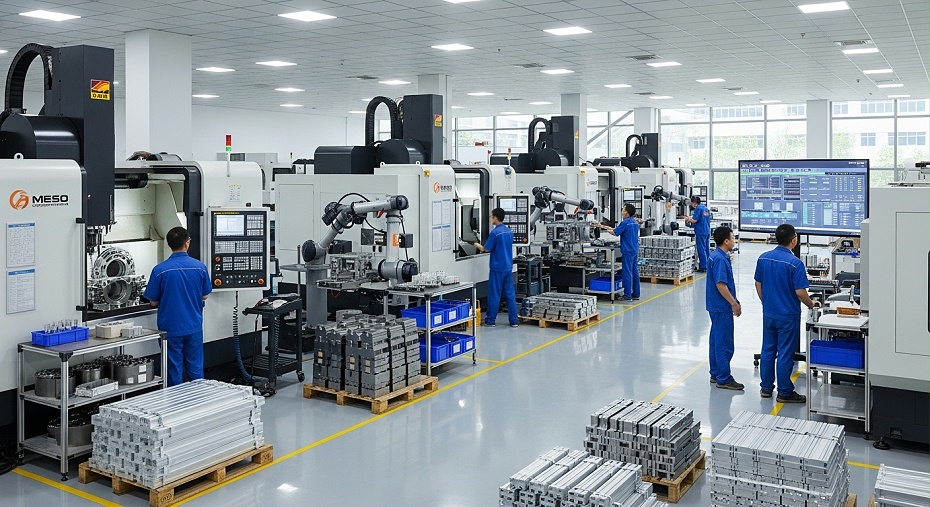
探针设备零件常见孔位、平面、台阶和配合面结构,需要CNC铣削与钻孔工序匹配加工精度要求。
伟迈特CNC加工按来样定制加工探针设备零件,依据来样确认加工方案,按图纸要求确认加工精度,加工后进行尺寸检测确认。
零件结构特征按图纸成型,装配孔位与配合面满足装配要求。
探针设备零件在加工后需要按来样要求安排去应力和表面处理,避免使用中变形或影响探针接触。
伟迈特CNC加工在来样评审时明确去应力、表面处理工艺要求,按零件结构和材料安排匹配工序,避免影响装配和接触性能。
零件在多次拆装后定位稳定,接触面状态满足装配清洁度要求。
研发验证阶段多为小批量来样件,需要设备资源能灵活排产并保证首件与后续件尺寸一致。
伟迈特CNC加工在打样和批量阶段提供关键尺寸检测记录,保证批次一致性。
研发工程师可快速获得可装配验证的样件,缩短设计迭代周期。
批量阶段需要按确认的工艺路线和交期组织加工,避免打样与量产脱节。
伟迈特CNC加工按订单数量安排批量加工,按确认交期完成交付,批量首件与过程抽检按确认频次执行。
批量件按计划交付,治具备件供应节奏稳定。
探针设备零件多为小尺寸、多孔位、高形位公差要求的精密结构件,来样图纸中的关键尺寸、公差基准、材料状态和表面处理要求常常没有被完整标注。图纸一旦理解偏差,加工出的零件在装配工位就可能出现孔距不符或配合面超差,造成返工和调试节点延误。伟迈特CNC加工在接到来样后,由工程人员先进行图纸与样件对照评审,把不明确处整理成书面确认清单反馈给研发,确认后再安排打样与批量加工。
来样图纸中关键尺寸、公差和材料要求未完全标注时,加工方理解偏差容易导致装配干涉或接触位置偏移,直接影响探针卡调试进度。
工程人员在打样前对关键尺寸、公差基准、材料牌号、表面处理与去应力要求逐项书面确认,对图纸与样件不一致之处在开工前向研发反馈。
您得到的是一份经双方确认的加工要素清单,装配合格性在开切前就被锁定,减少后续因理解偏差造成的返工。
小批量打样验证通过的零件,在后续批量投产时若工艺条件变化或装夹基准漂移,尺寸容易产生偏差,导致已确认的样件与批量件无法互换。
工程团队锁定打样阶段确认的刀具路径、装夹方式与切削参数,批量投产沿用同套工艺基准,并在打样和批量阶段分别提供关键尺寸检测记录。
打样到批量的尺寸一致有据可查,您验证通过的样件状态可以稳定复制到后续订单,降低维护备件互换风险。
残余应力释放或表面处理层不均匀,可能让探针设备零件在使用中出现变形,或引入影响探针接触信号的毛刺与污染颗粒。
针对不锈钢、铝合金等不同材料,按结构刚性在粗加工后安排去应力工序,表面处理前确认毛刺去除与清洁度要求,处理方式按来样和双方确认执行。
零件在装配现场保持尺寸稳定、表面洁净,降低因应力变形或表面问题引发的调试返工和测试误判。
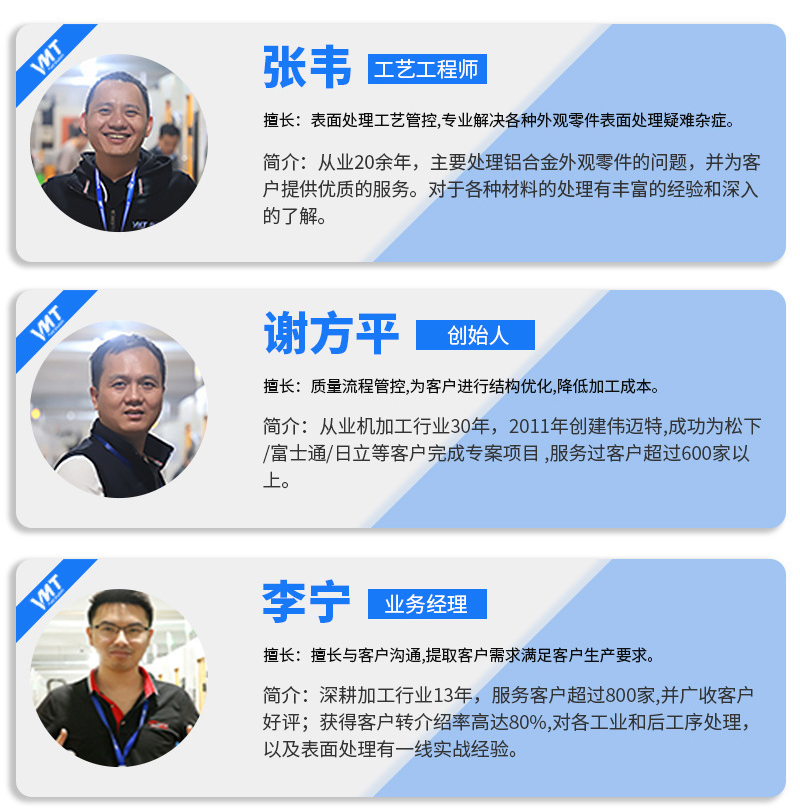
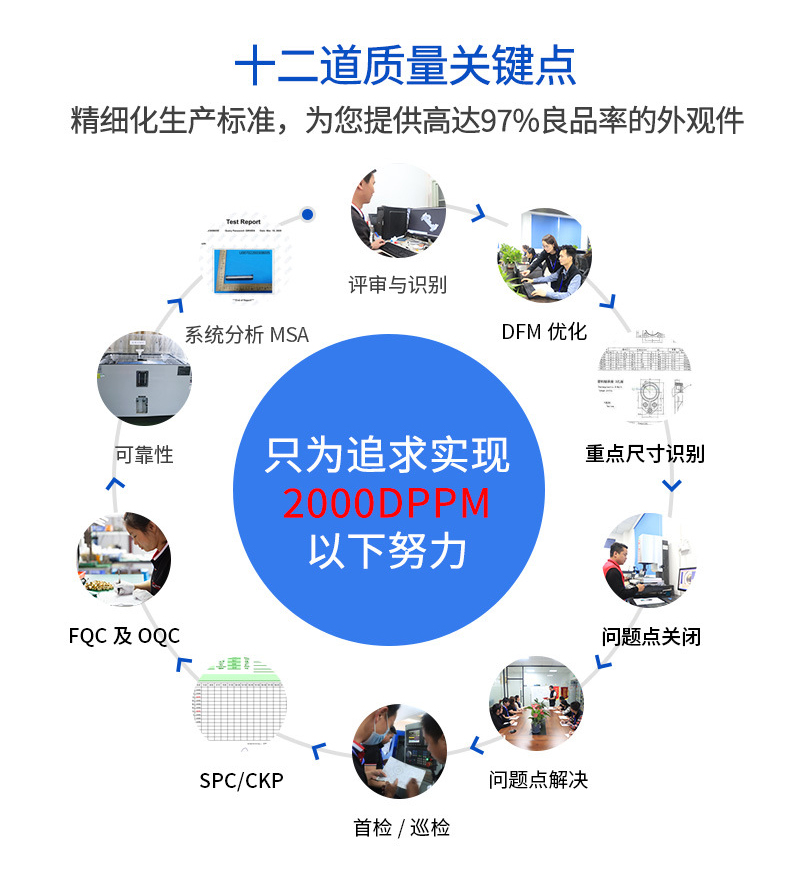
探针设备零件的检测不能只靠终检把关。尺寸超差往往在首批加工时就已经产生,越晚发现返工成本越高。伟迈特CNC加工把检测动作嵌入工序:首件确认定位基准与关键尺寸,过程检验观察尺寸稳定性,成品检测核对图纸要求的检测项目,并保留对应检测记录,验收口径以双方确认为准。
不同探针设备零件对孔距、平面度、配合尺寸的验收重点不同,若检测项目和判定口径未提前约定,交付时容易对是否合格产生分歧。;开工前按图纸和装配要求确认需检测的关键尺寸、形位项目与判定口径,具体检测项目和验收标准以双方确认为准。;您知道每批零件按什么项目、什么口径检验,验收有共同依据,减少交付环节的争议。
首件未经验证直接批量投产,装夹偏差或刀具磨损若未被发现,后续零件会整批偏离图纸要求。;首件加工完成后核对关键尺寸与定位基准,确认合格再进入批量;过程中按约定频次抽检关键尺寸,观察尺寸变化趋势。;尺寸偏差在批量形成之前被拦截,减少整批返工和交付节点延误。
打样合格的零件在批量交付时,若无法提供检测记录,装配端无法判断批次一致性,也难以定位个别超差件。;成品按确认的检测项目进行尺寸检测,打样与批量阶段分别提供关键尺寸检测记录,记录随批次留存。;批次尺寸状态可核对、可追溯,装配端在验收和后续维护时有明确依据。
探针设备零件体积小、孔位密集,部分零件表面经过处理且对清洁度敏感。运输和存放环节的磕碰、挤压或污染物附着,可能让装配前的零件出现肉眼不易察觉的变形或表面异常。伟迈特CNC加工的包装动作围绕结构特点展开:按零件刚性确定分隔与固定方式,按表面状态确定防护与清洁要求,按交付批次进行标识,并在装箱前核对数量与检测记录。
细长、薄壁或带悬臂结构的探针设备零件在运输振动中容易变形,零件之间相互碰撞也可能造成边缘磕伤。
根据零件形状与刚性选择分隔与固定方式,细小零件单独分隔放置,避免运输途中相互挤压和碰撞。
到货零件保持图纸尺寸状态,减少因运输变形导致的装配前修配或报废。
经过表面处理的零件若与包装材料直接摩擦,或包装环境存在粉尘和油污,可能引入影响探针接触的颗粒与污染物。
表面处理完成后确认毛刺去除与清洁状态,按表面敏感程度选择防护方式,避免处理层在搬运和存放中受刮擦。
装配人员取出即可使用,减少二次清洁工序和表面异常带来的接触不良风险。
多品种、多批次同时交付时,若零件标识不清,装配端容易混用不同批次件,维护时也无法快速对应备件来源。
按客户要求的标识方式对零件或包装进行批次标记,装箱前核对数量、检测记录与交付清单,按确认交期完成交付。
批次可区分、可对应,备件互换和维护追溯效率提升,交付节点可控。
伟迈特CNC加工在探针设备来样加工项目中,从售前图纸评审到批量交付各阶段提供对应的确认与记录动作,帮助研发端在厂家筛选阶段掌握各环节的输入与结果。
研发端提交来样后,需要确认加工方是否理解关键尺寸、公差与材料要求。
对关键尺寸、公差、材料和表面处理逐项书面确认,不明处向研发反馈。
客户在报价阶段即可判断加工依据是否准确。
打样阶段需要快速验证设计,同时保留后续批量复制的加工口径。
打样阶段记录基准与装夹方案,提供关键尺寸检测记录。
样件可用于设计确认,并为批量决策提供依据。
批量阶段担心尺寸漂移影响备件互换性和维护成本。
批量沿用打样确认的加工与检测口径,提供关键尺寸检测记录。
批量件与样件保持同口径,备件互换性提升。
来料检验或装配中发现尺寸疑问时,需要可追溯的加工与检测记录支撑判断。
以双方确认的验收口径核对检测记录,针对异常尺寸进行复检与沟通。
问题处理有据可依,减少责任争议与项目延误。
伟迈特CNC加工不会在关键尺寸、公差和材料要求不明确时直接投产。接到来样后,工程人员先进行图纸与样件对照评审,将未标全或存在歧义的项整理成书面确认清单反馈给研发,待确认后再制定加工方案。这样能避免加工方按自身理解加工导致装配干涉,也让研发在打样前掌握确认口径。
伟迈特CNC加工在打样阶段即锁定装夹基准、刀具路径和检测频次,批量阶段沿用同一工艺路线,关键尺寸按图纸要求检测并保留记录。若批量件与验证样件出现偏差,可对应到加工批次进行追溯。客户据此可判断备件互换性是否满足维护要求。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议研发在来样阶段明确去应力要求、表面处理方式和清洁度要求,由我们评估工艺顺序和表面状态控制方法。加工后按确认要求执行,减少残余应力导致的变形和表面颗粒污染,使零件在存放和多次拆装中保持尺寸稳定,不影响探针接触。
伟迈特CNC加工承接探针设备来样零件的CNC加工,对来样加工环节的尺寸、公差、材料和表面处理负责,具体工艺、材料、检测与交付以双方确认为准。我们不承诺探针设备整机测试精度、信号完整性和长期使用寿命。研发端可据此明确双方责任边界,减少后续合作中的预期偏差。
伟迈特CNC加工邀请探针设备研发工程师提交来样图纸、材料、数量和交期,由工程人员完成图纸与工艺评估并反馈确认清单。

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线