
常规结构尺寸公差
具体材料、尺寸段、基准及最终表处状态对应确认图纸。

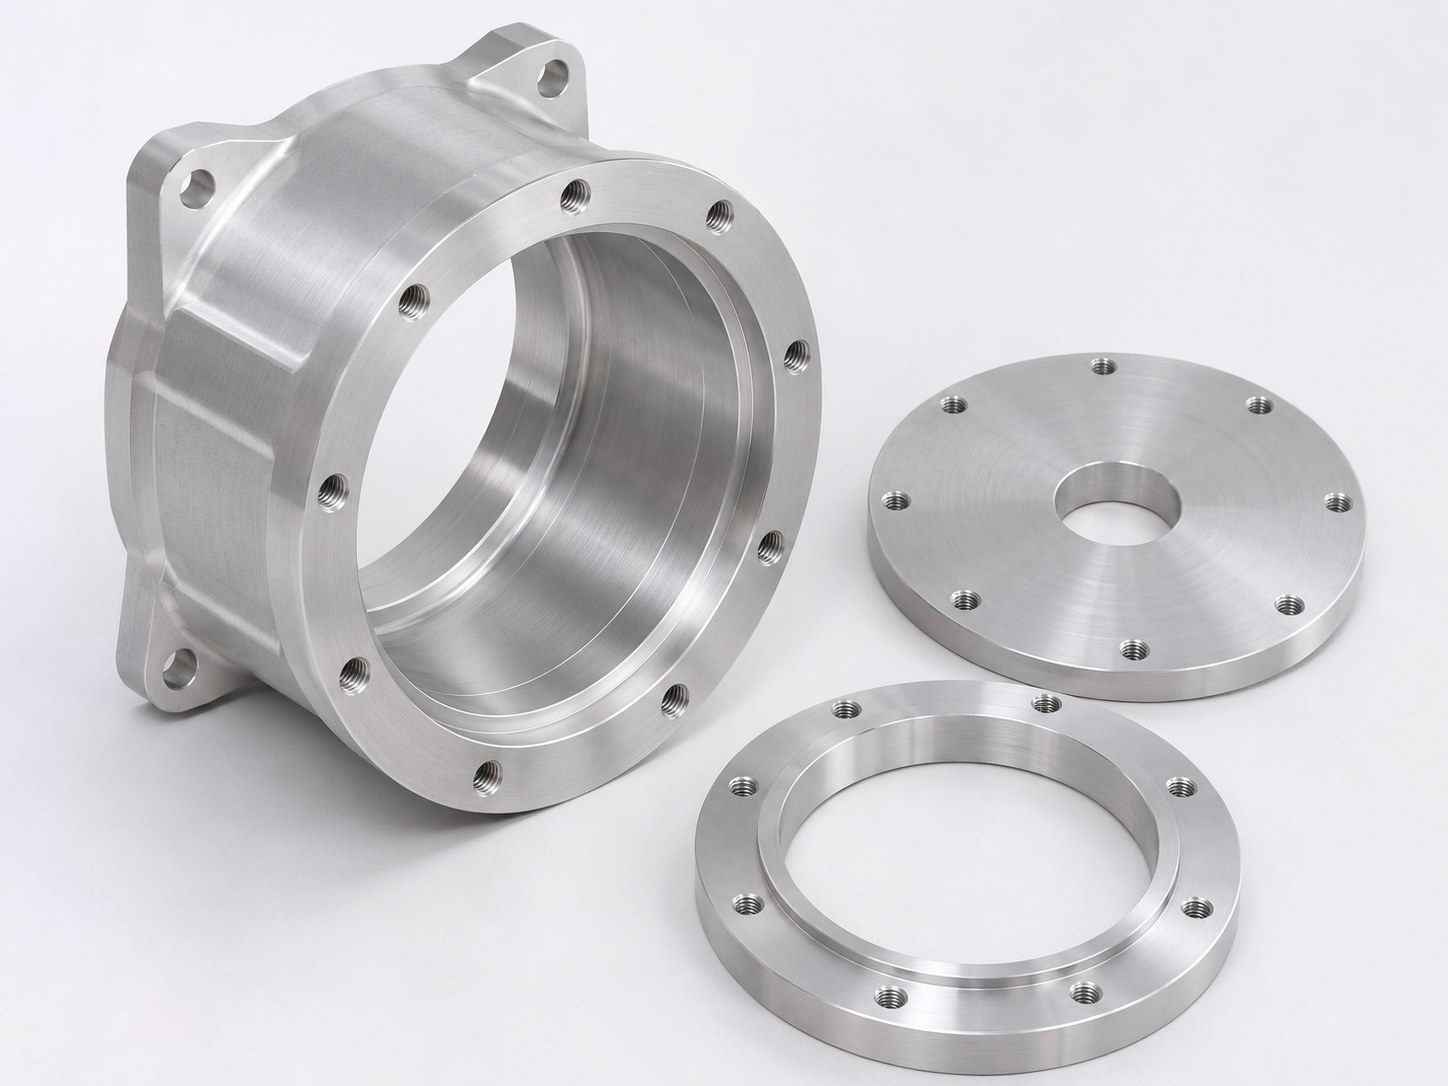
机器人零件
服务热线:18138438895
伟迈特CNC加工拥有180台CNC、25台五轴及约20人工程团队,擅长谐波减速器配套壳体、端盖、轴承座与连接法兰定制,覆盖6061、7075铝合金车铣加工、表面处理及尺寸检验。常规尺寸公差±0.01mm,配合面Ra0.8μm,图纸完整且材料有库存时3–5个工作日打样,成品与尺寸、材料及批次资料配套交付,衔接您的关节装配验证。
具体材料、尺寸段、基准及最终表处状态对应确认图纸。
轴承位、止口与法兰贴合面分别约定测量位置及评定条件。
图纸完整且材料有库存;复杂结构和特殊表处按项目排期。
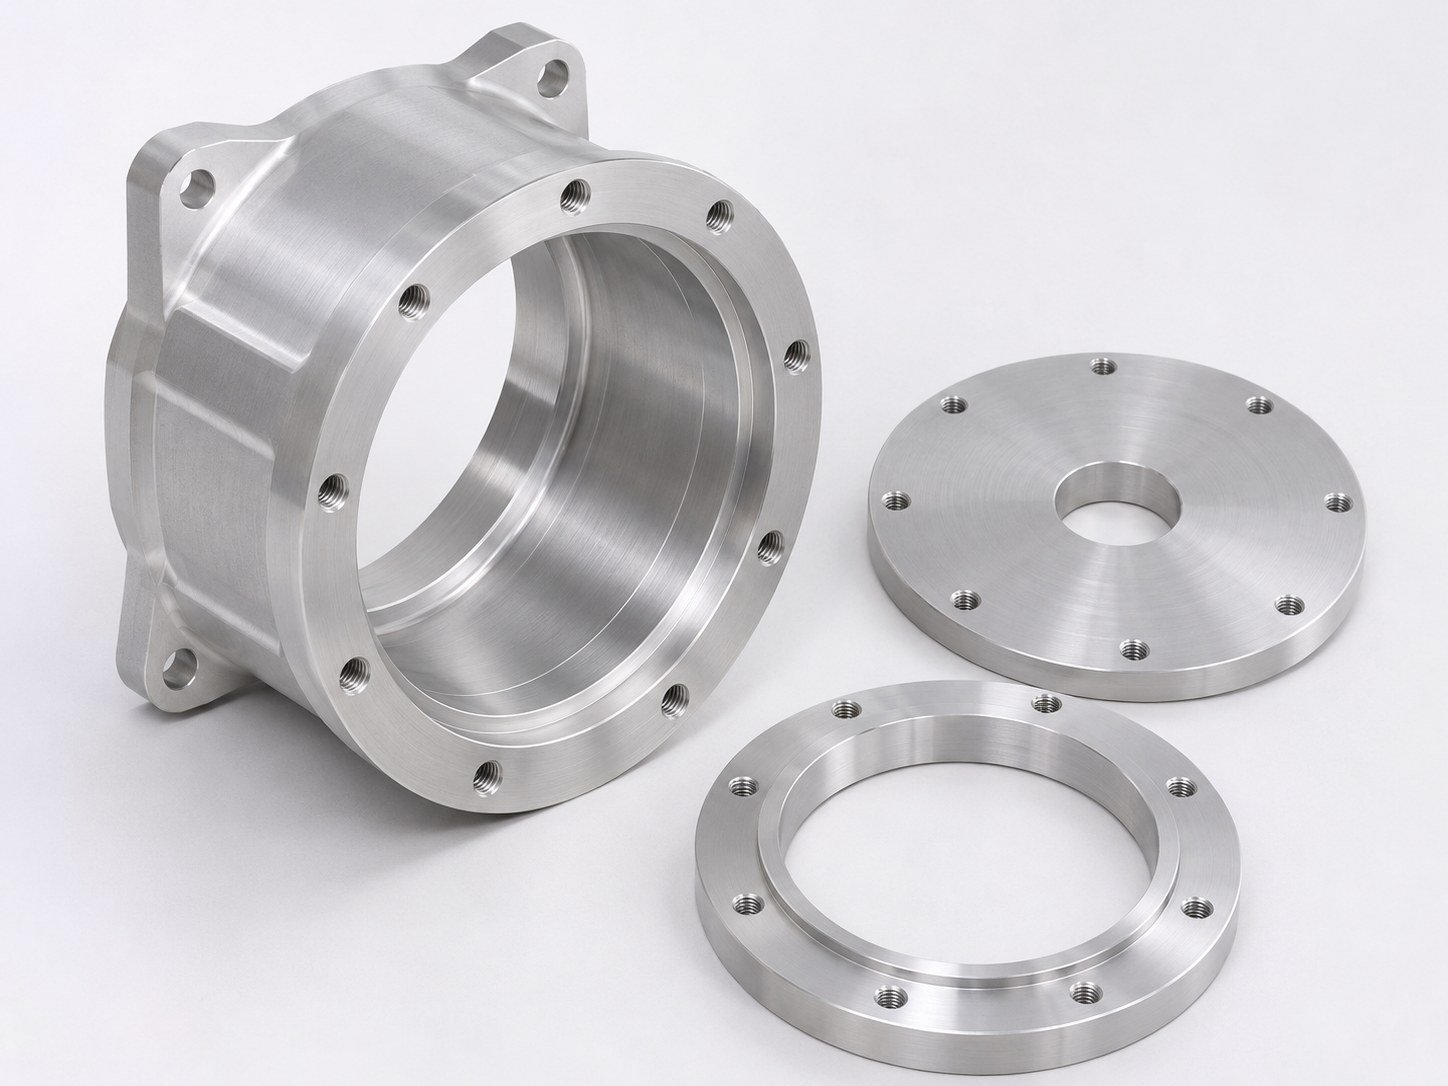
围绕谐波关节的安装接口,按确认图版完成壳体、端盖、轴承座和连接法兰。轴承孔、定位止口、端面与安装孔系按功能基准关联加工,测量结果对应最终交付状态。
| 部位 | 成品指标与交付结果 |
|---|---|
| 壳体与端盖 | 常规结构尺寸公差±0.01mm;内孔、台阶、外圆与总长形成尺寸记录。 |
| 轴承位与定位止口 | 孔径、公差带及配合状态按图纸尺寸段检验,轴线与端面关系对应指定基准。 |
| 连接法兰与安装孔系 | 贴合面Ra0.8μm;孔径、位置和螺纹通止形成检验结果。 |
| 薄壁及开口区域 | 按壁厚与筋位配置支撑,松夹后记录内外径、壁厚和形位。 |
| 材料或功能区域 | 加工与表面配套 | 交付结果 |
|---|---|---|
| 6061/7075壳体及法兰 | 车削、铣削及孔槽加工,材料供货状态与图版对应。 | 常规尺寸公差±0.01mm,材料资料与订单批次关联。 |
| 轴承位、止口与贴合面 | 按最终状态精加工,表处时采用对应保护或尺寸补偿。 | 指定配合面Ra0.8μm,孔径与贴合面按最终状态检验。 |
| 可见外观面 | 喷砂、阳极或指定处理,按色板与样件封样。 | 交付颜色、纹理与外观检查结果,7075与6061分别确认样板。 |
| 螺纹、密封槽及孔口 | 按图完成螺纹、倒角与去毛刺,清洗后分件防护。 | 螺纹按规格、公差带及有效长度通止检验,槽口与贴合面清洁交付。 |
面向机器人关节的外部安装结构,工程方案先将轴承孔、止口、端面与孔系分配到同一功能基准,再安排粗精加工、表面处理及最终检验。成品按确认图版与相邻安装件衔接,减少只查单一尺寸而遗漏关联配合的问题。
内孔、台阶、外圆与厚度按材料、尺寸段及图纸要求检验。
粗糙度对应指定功能面、测量位置与评定条件。
图纸完整且材料有库存的常规项目,可衔接装配验证。
配套交付:成品壳体与法兰、尺寸与配合记录、材料资料及批次标识,报价时列明表处与检验范围。
内外圆、台阶、孔槽与螺纹配套加工,按图交付成品。
按多面孔系、开口与基准关联要求选择加工路线。
研发样件、批量制造与表处资源衔接。
工艺设计、夹具设计及CAM编程对应产品图版。
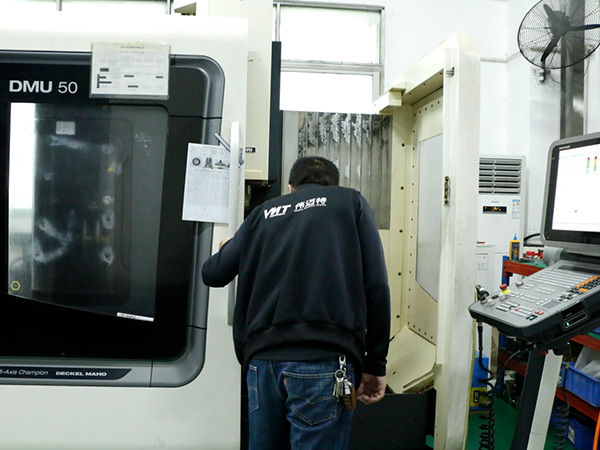
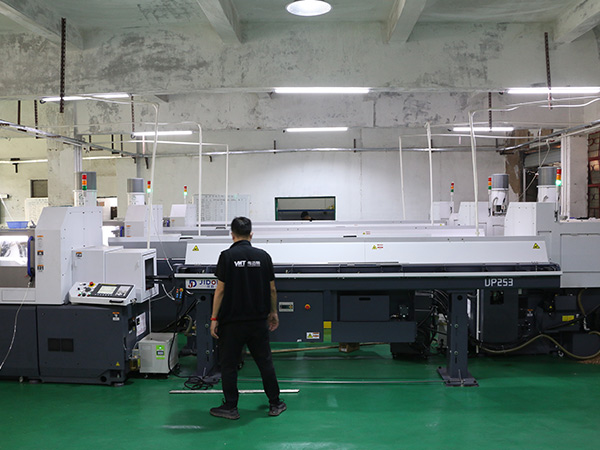
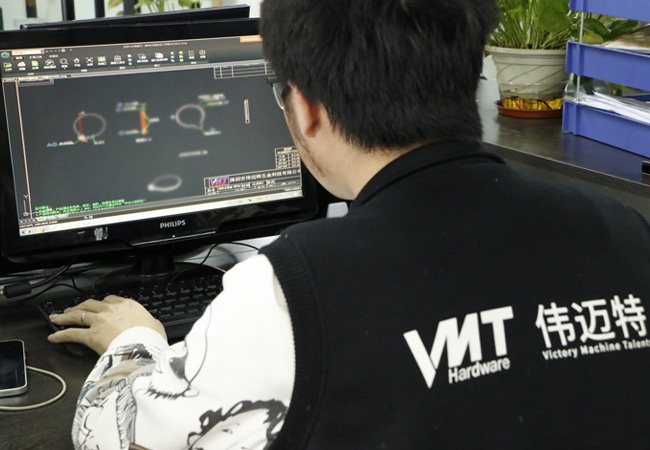
围绕轴承孔、止口、端面与安装孔系,输出加工顺序、表处区域和检验范围,常规尺寸±0.01mm按图落实。
按壁厚、开口与筋位设计支撑,控制夹持造成的变形,松夹后核验尺寸与形位。
程序与确认图版、刀具和首件要求关联,样件及后续批次沿用确认的工艺版本。
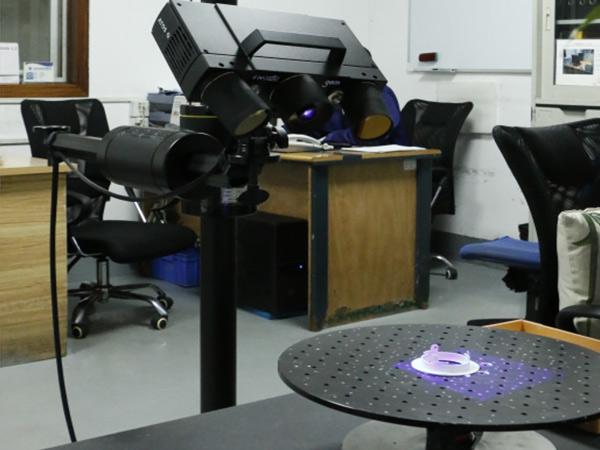
三坐标、影像测量及粗糙度检验分别对应轴承孔、安装孔系、端面和贴合面。记录列明图号版本、图纸要求、实际值、测量基准及批次,最终尺寸对应交付表处状态。
成品尺寸与外观检验衔接出货放行。
具体交付节点对应确认的材料、结构、表处和订单排期。
| 检测资源 | 对应部位 | 输出结果 |
|---|---|---|
| 3台三坐标 | 轴承孔、孔系、基准与端面 | 尺寸及形位记录,常规结构尺寸公差±0.01mm。 |
| 5台影像测量仪 | 孔槽轮廓、边缘与适合光学测量的尺寸 | 按图记录孔径、轮廓和相关位置尺寸。 |
| 3台粗糙度仪 | 止口、贴合面与指定表面 | 指定配合面Ra0.8μm,条件与测量位置对应图纸。 |
| 内外径量具与螺纹量规 | 轴承位、止口、台阶与连接螺纹 | 实际尺寸及螺纹通止结果与成品批次对应。 |
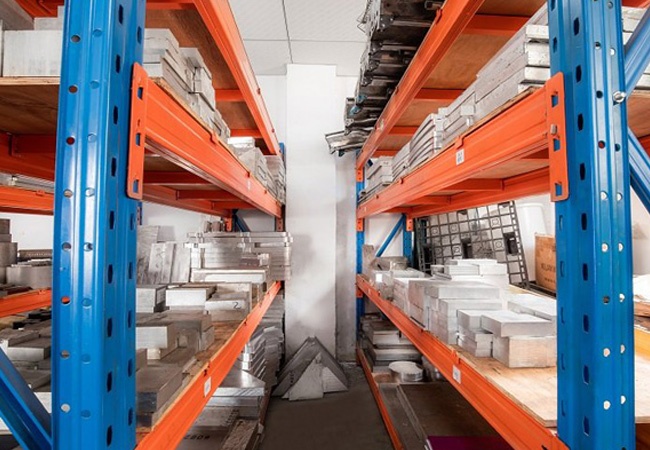
6061/7075材料牌号、供货状态和批次对应,材料资料随订单追溯。
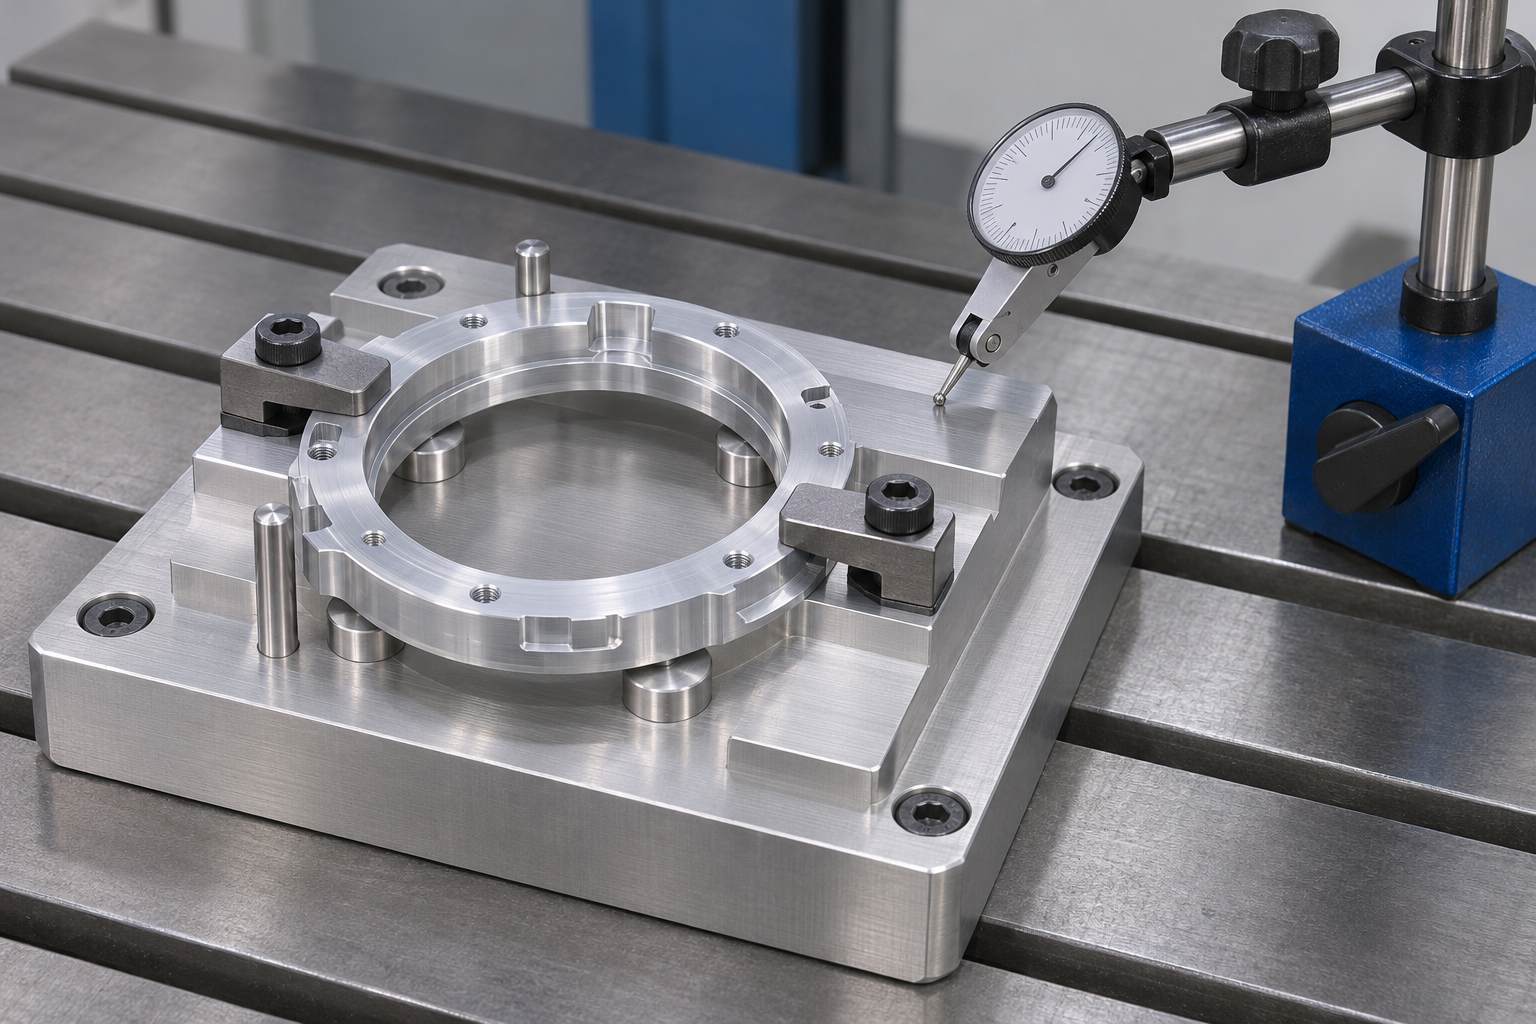
轴承孔、止口与端面的基准及支撑位置对应,工件装夹状态可核对。
刀具、程序版本和确认图版对应,批量沿用已确认的加工要求。
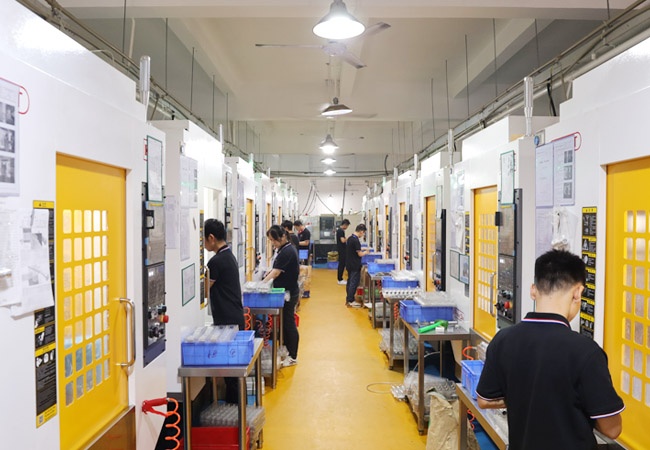
粗精分段与必要的稳定工序衔接,松夹后形成尺寸及形位记录。
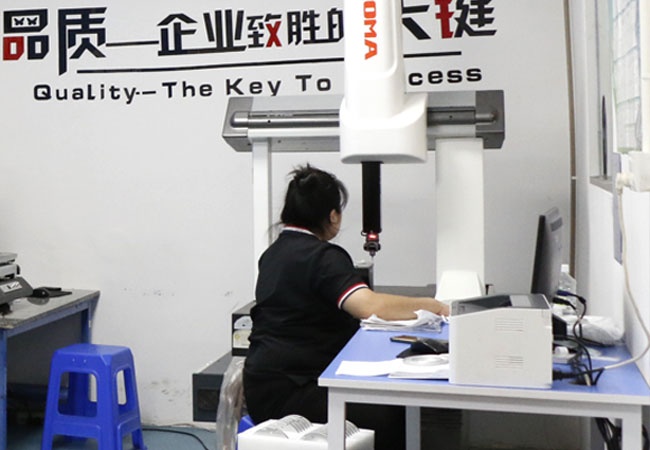
常规尺寸±0.01mm对应首件要求,记录图纸值、实际值及判定。
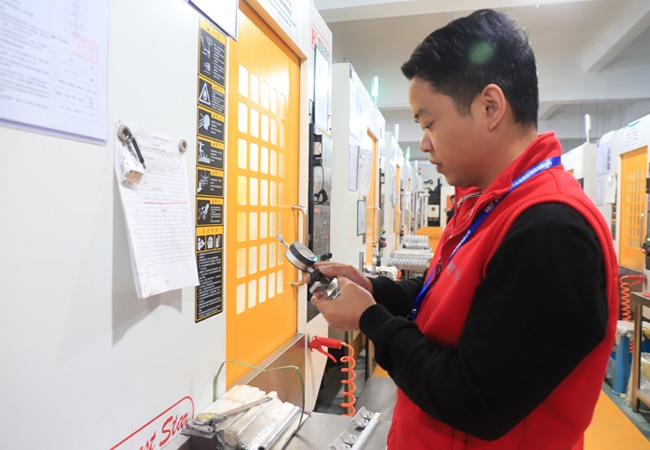
内外径、台阶和螺纹形成自检记录,异常件单独标识。
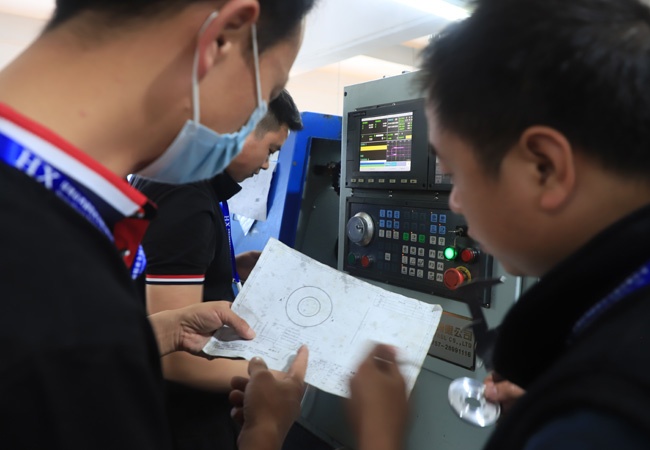
孔系、轴承位及端面按控制要求巡检,记录实际值和处理状态。
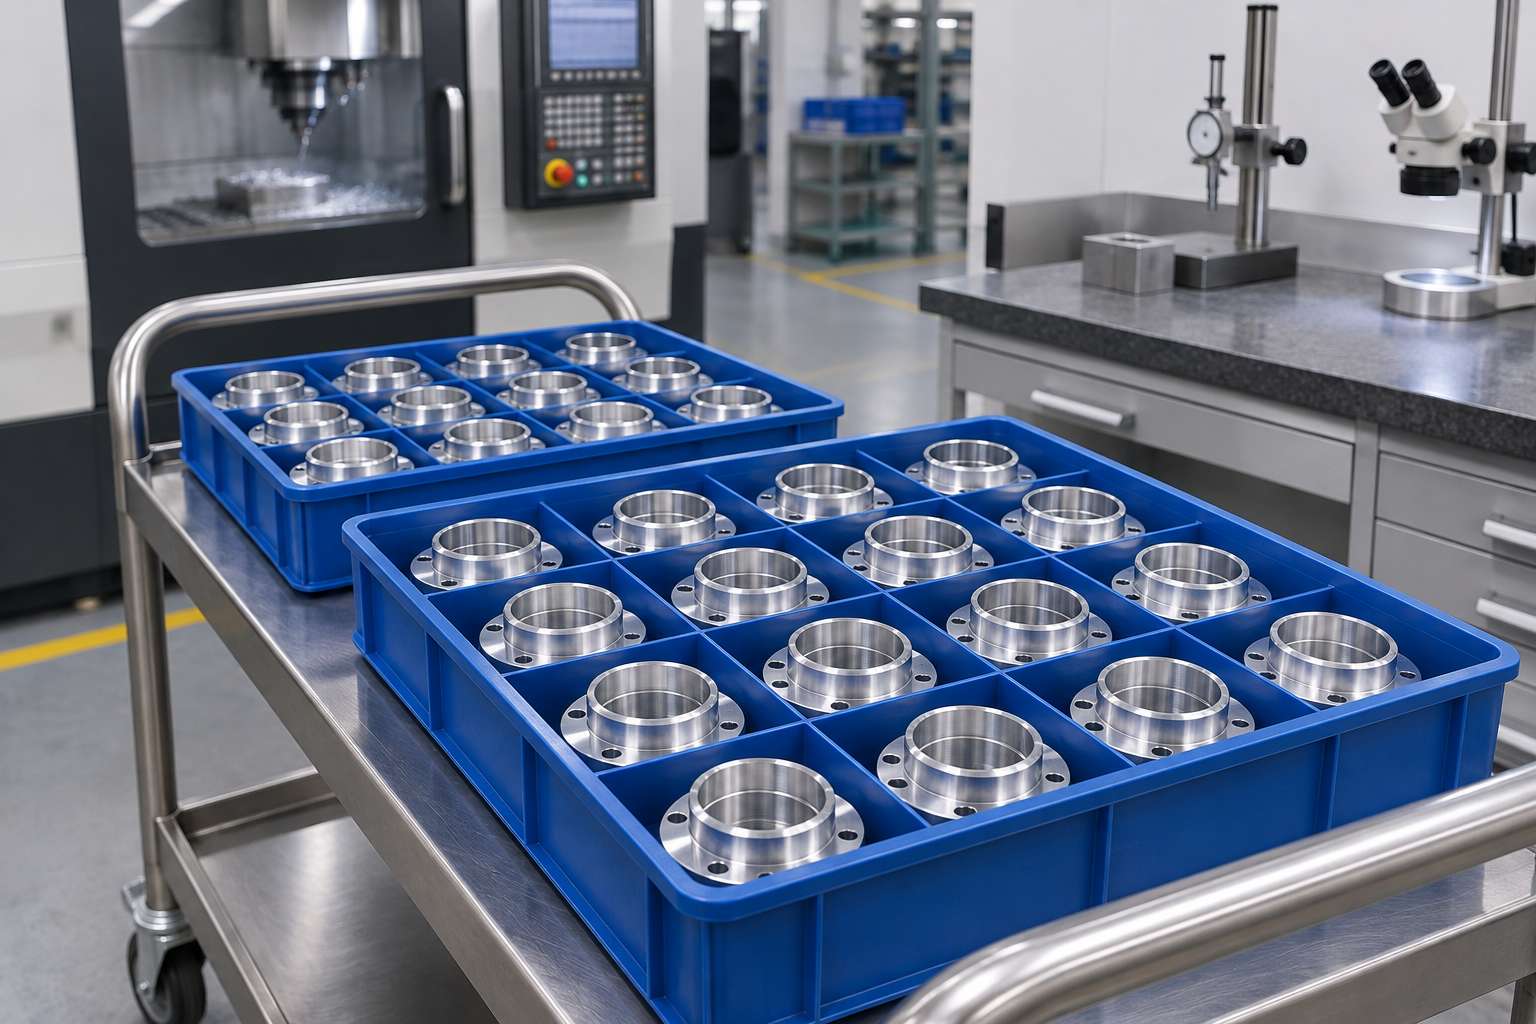
检验状态和批次随件流转,合格件进入下一工序。
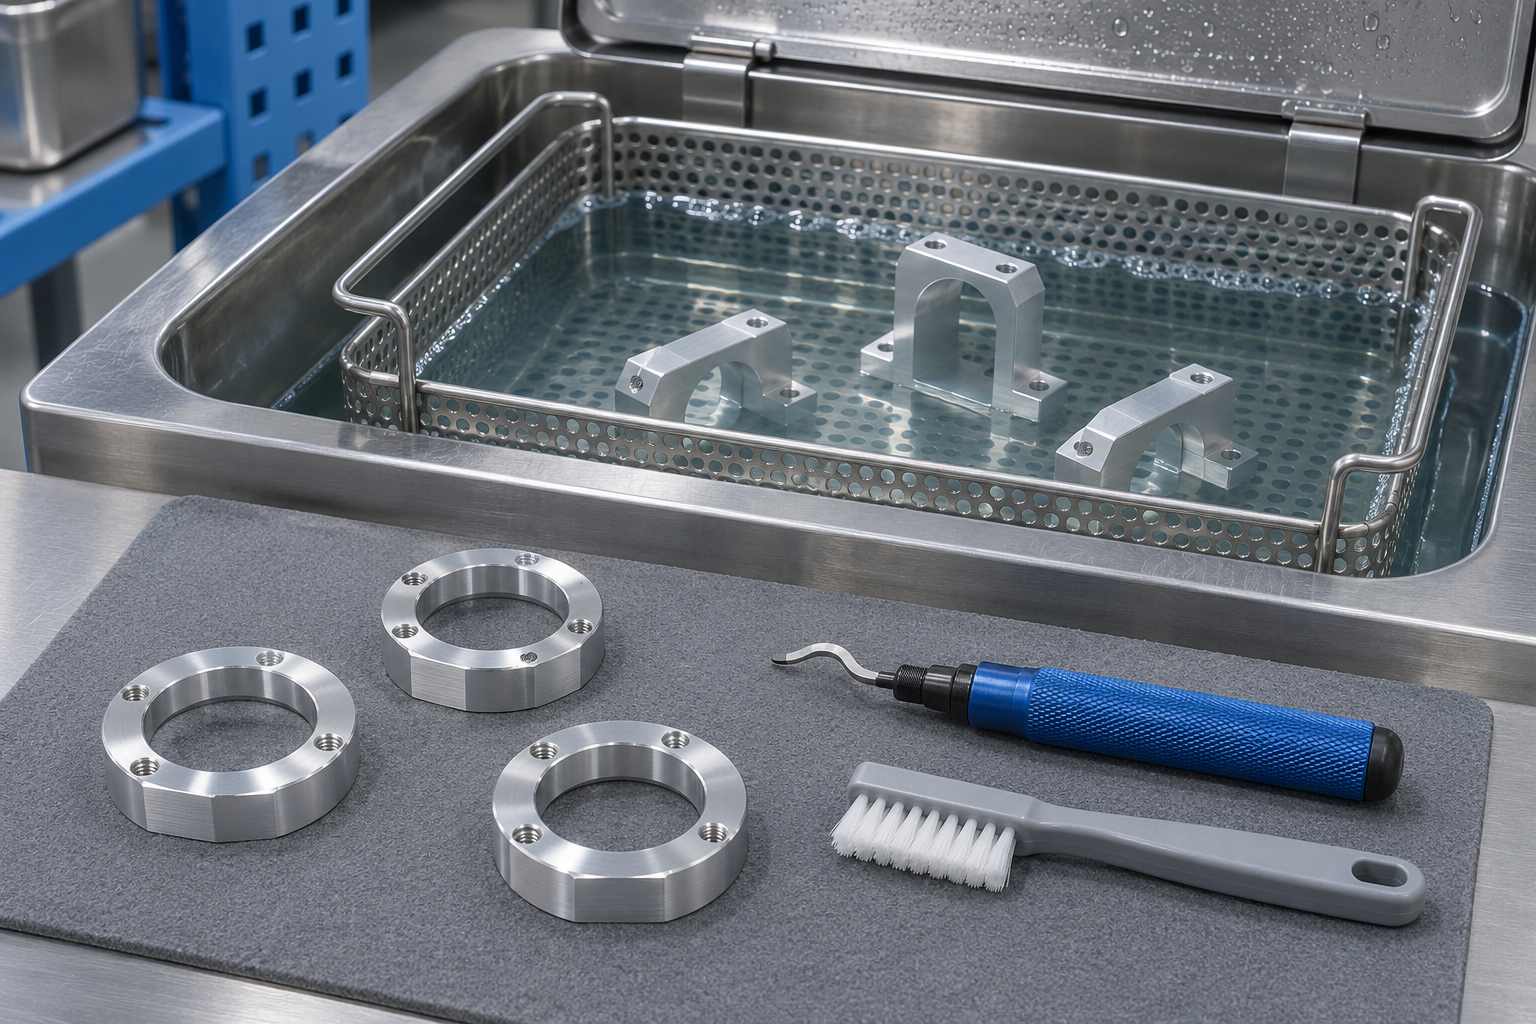
孔口、密封槽、内孔及贴合面清洁,分格托盘周转保护。
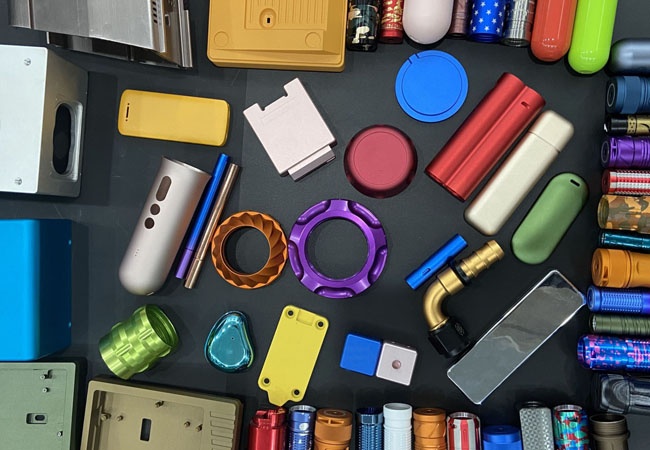
保护区域、外观、孔径及螺纹通止按最终状态复验。
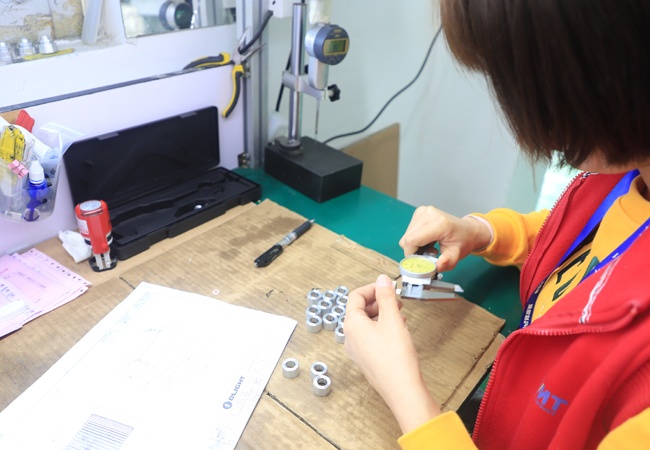
常规尺寸±0.01mm、指定配合面Ra0.8μm及图纸形位形成成品记录。
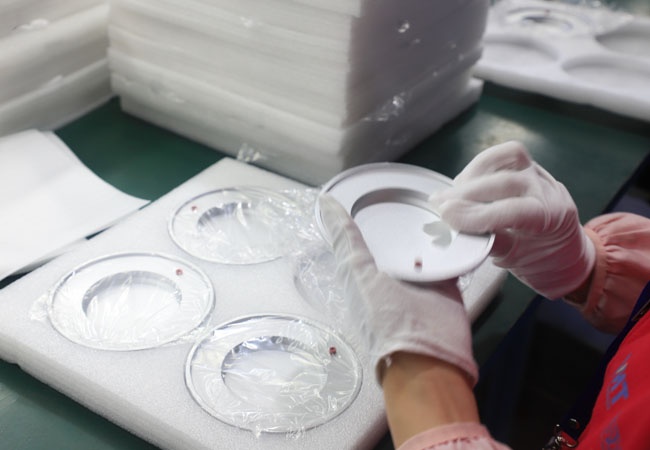
成品、尺寸记录、材料资料及批次标识配套,按结构隔离包装。
2011年成立,提供金属与工程塑料精密零部件CNC定制加工,承接研发样件、小批量及批量制造。谐波减速器配套壳体、端盖、轴承座及法兰,衔接车铣、表面处理、尺寸检验和批次资料。
研发与高精度加工,衔接工程设计、样件验证及精密特征制造。
批量制造,按确认图版、工艺与检验范围衔接后续批次。
表面处理配套,按功能面衔接外观、膜层及最终配合要求。
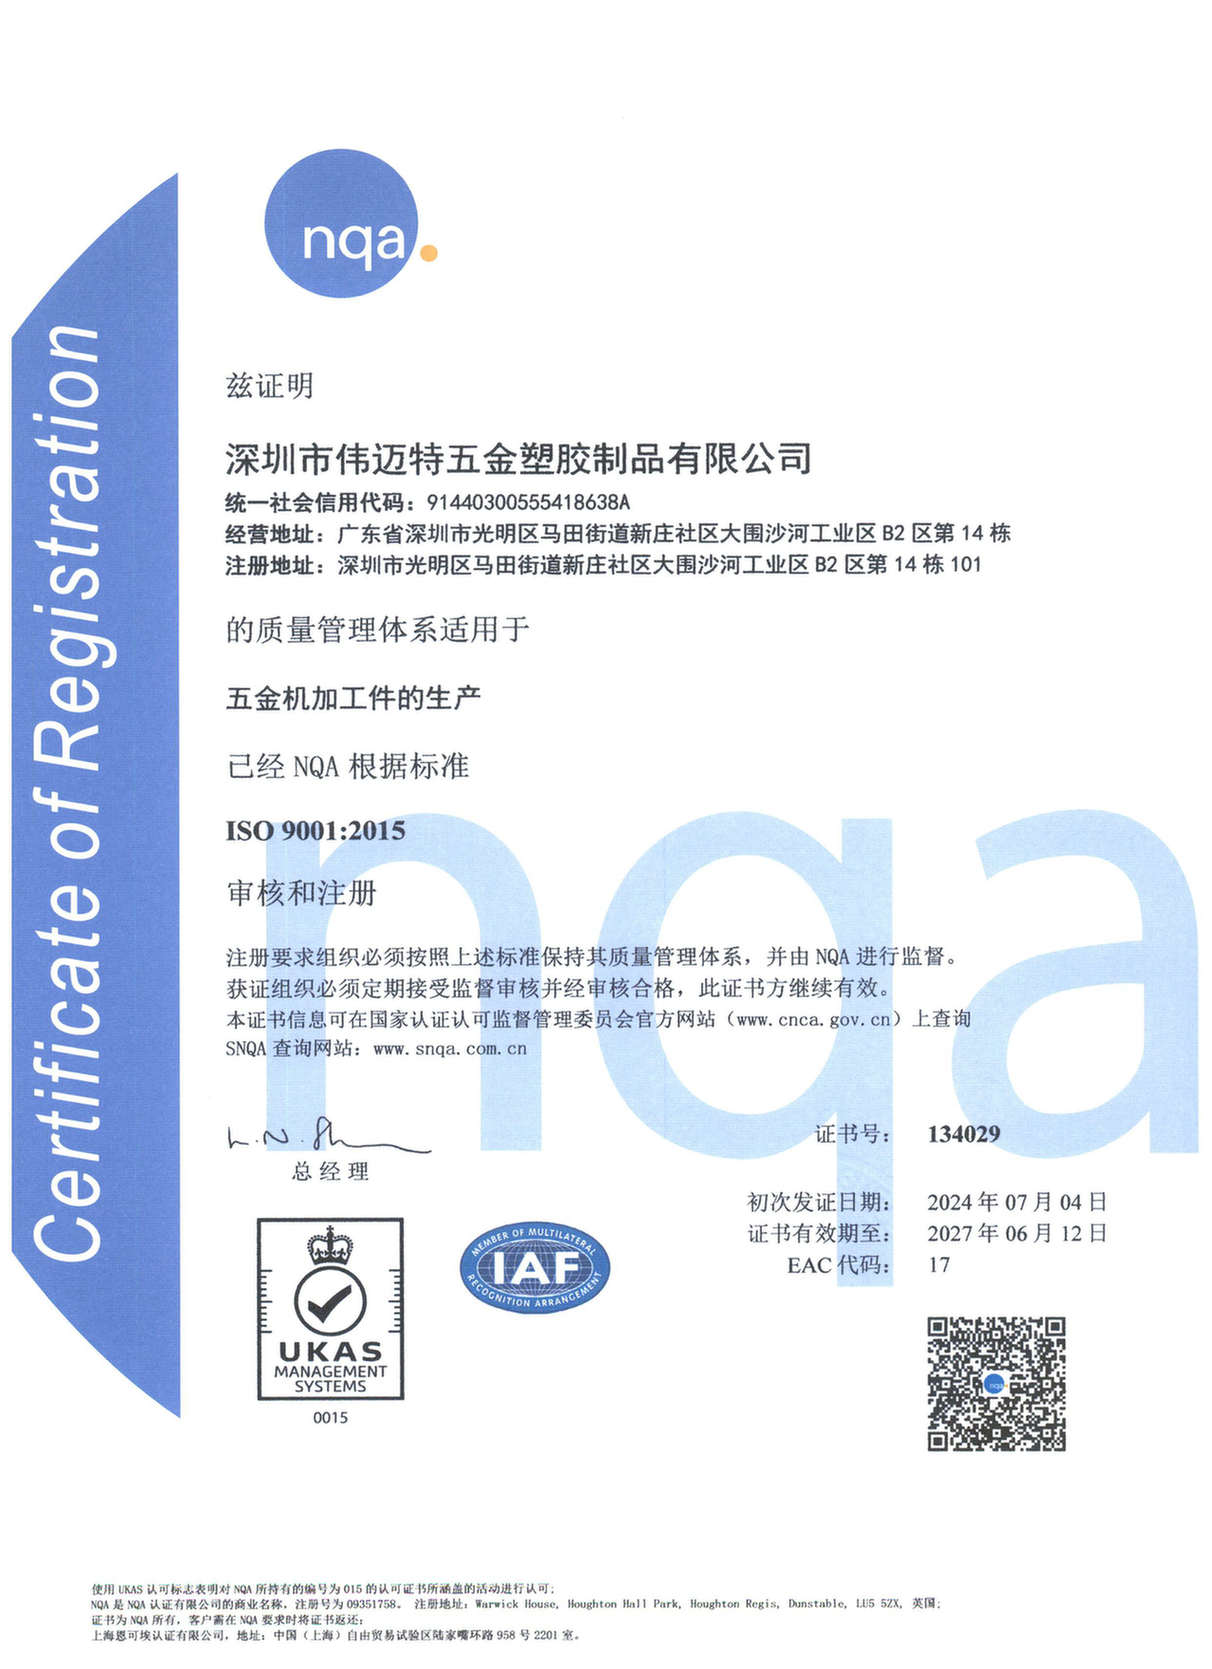
质量管理体系
编号:134029
范围:五金机加工件的生产
证载有效期至:2027-06-12
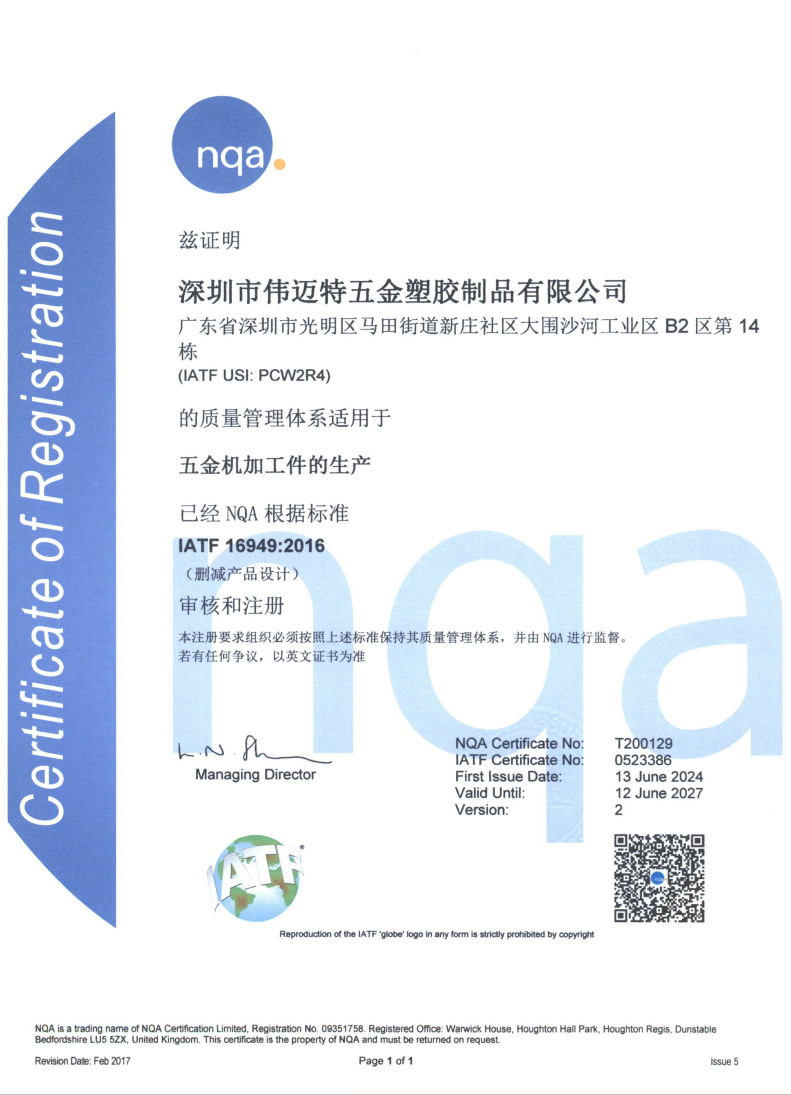
质量管理体系
编号:T200129;IATF编号0523386
范围:五金机加工件的生产(删减产品设计)
证载有效期至:2027-06-12
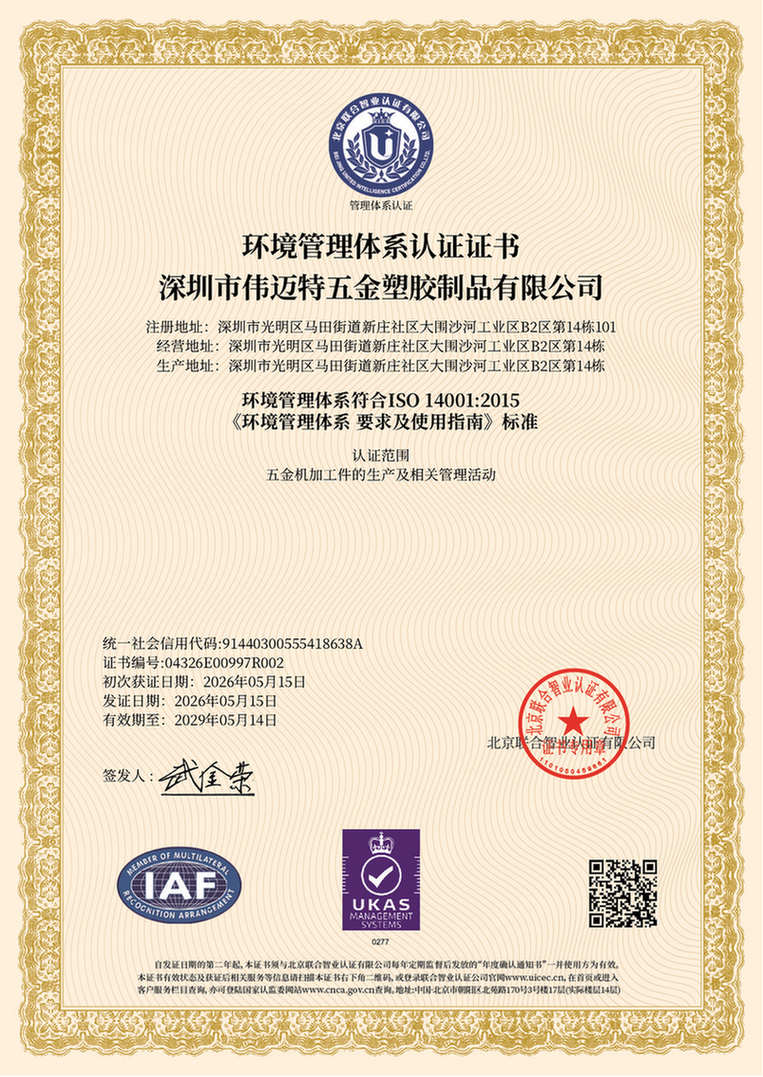
环境管理体系
编号:04326E00997R002
范围:五金机加工件的生产及相关管理活动
证载有效期至:2029-05-14
图纸完整且材料有库存时,常规打样3–5个工作日;复杂结构、工装与特殊表处按项目排期。承接研发样件、小批量及后续批量,数量、图版、表处和检验范围在报价中对应。
| 交付内容 | 客户收到的结果 |
|---|---|
| 成品配套件 | 按确认材料、图版及最终表面状态交付壳体、端盖、轴承座或连接法兰。 |
| 尺寸与配合记录 | 内孔、止口、端面、孔系、螺纹及约定形位对应实际值和判定。 |
| 材料资料与批次标识 | 材料牌号、供货状态及订单批次对应,后续批次和异常可追溯。 |
| 包装与防护 | 轴承孔、螺纹及贴合面清洁,按结构采用单件隔离与缓冲防护。 |
谐波减速器配套件需要先区分壳体、端盖、轴承座和连接法兰,不同零件的孔位、端面与配合状态各有要求。伟迈特CNC加工配套车铣、五轴、表面处理及三坐标检测,按图完成轴承位、止口、安装孔和螺纹,常规尺寸公差±0.01mm、指定配合面Ra0.8μm。您可同时核对结构、材料和检验范围,收到与确认图版对应的零件及尺寸记录;材料状态、尺寸段和最终表处要求在报价时一并落实。
轴承位、止口与法兰端面若分别换基准加工,尺寸各自合格仍可能造成装配偏斜。伟迈特CNC加工配备3台三坐标,工程团队按功能基准安排车铣顺序和装夹,检验孔径、孔系与端面的关联尺寸。常规结构尺寸公差±0.01mm,轴承孔按指定公差带、尺寸段及配合要求检验。随货记录列明图纸要求、实际值、基准和批次,让您直接核对轴承安装与接口连接,减少现场反复试配。
壳体开口、薄壁和大面积去料会改变夹紧状态,松夹后回弹可能影响轴承孔及贴合面。伟迈特CNC加工提供夹具设计、粗精分段与五轴加工,按壁厚和筋位设置支撑,精加工前稳定工件状态,松夹后复核尺寸与形位。常规结构尺寸按±0.01mm控制,指定配合面加工至Ra0.8μm;具体尺寸段、材料和测量状态对应图纸。您能按最终交付状态验收,减少夹紧测量与自由状态装配不一致的风险。
阳极、喷砂和保护处理会改变表面状态,轴承位、密封面与外观面不能只看颜色是否一致。伟迈特CNC加工配套铝合金表面处理和3台粗糙度仪,按功能区域确定处理或保护范围,表处后复核孔径、螺纹通止与贴合面。指定配合面Ra0.8μm,常规结构尺寸公差±0.01mm,最终尺寸对应实际表处状态。您可分别验收外观、装配和表面指标,避免仅凭处理前尺寸放行成品。
只有样件时,材料状态、轴承配合基准及隐藏尺寸不明确,容易使报价与实际加工范围不一致。伟迈特CNC加工工程团队先核对用途、测绘部位和配合要求,形成确认图纸,再按材料、数量、公差、表处及检验范围报价。图纸完整且材料有库存时,常规样件3–5个工作日;复杂结构与特殊表处按项目排期。您能把费用、样件节点和随货资料逐项对应,便于安排关节装配验证与采购预算。
样件装配合格后,批量仍需控制图版、夹具、程序和表面状态的变更。伟迈特CNC加工以180台CNC、25台五轴及12道品控衔接制造,按确认图版、刀具程序和检验范围组织后续批次,常规尺寸公差±0.01mm对应首件及过程记录。企业历史一次交验合格率99.8%、准时交付率≥97%。您收到成品及尺寸、材料和批次资料,可核对批次一致性并追溯异常。
提供零件图纸、材料状态、数量、公差、表面处理和检验要求,获取加工费用、样件节点及随货资料范围。只有样件时,先核对用途和补测部位,再形成确认图版。
图纸完整且材料有库存,常规打样3–5个工作日。

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线