
材料与结构适配
散热件常见材料包括铝合金与铜合金,不同材料在切削性能与热变形控制上差异明显,选型前需确认可加工性。
伟迈特CNC加工根据散热件所用材料与结构特征确认可加工性,针对薄壁、深腔、密集孔位等特征提前评估装夹方案与切削参数。
帮助采购在询价阶段判断结构能否一次装夹完成,减少后期因工艺不可行导致的方案变更。

CNC加工
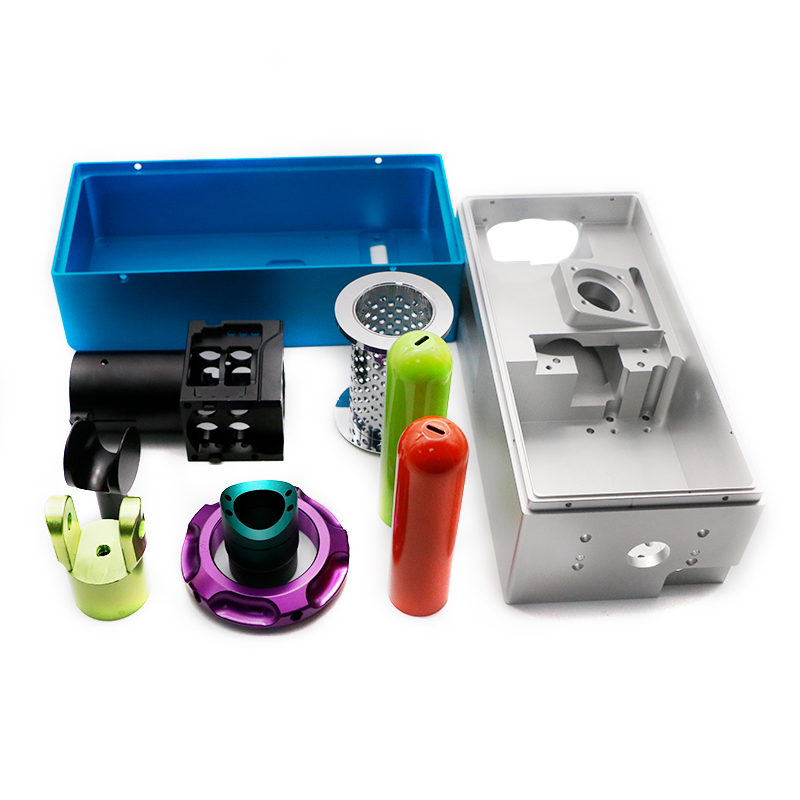
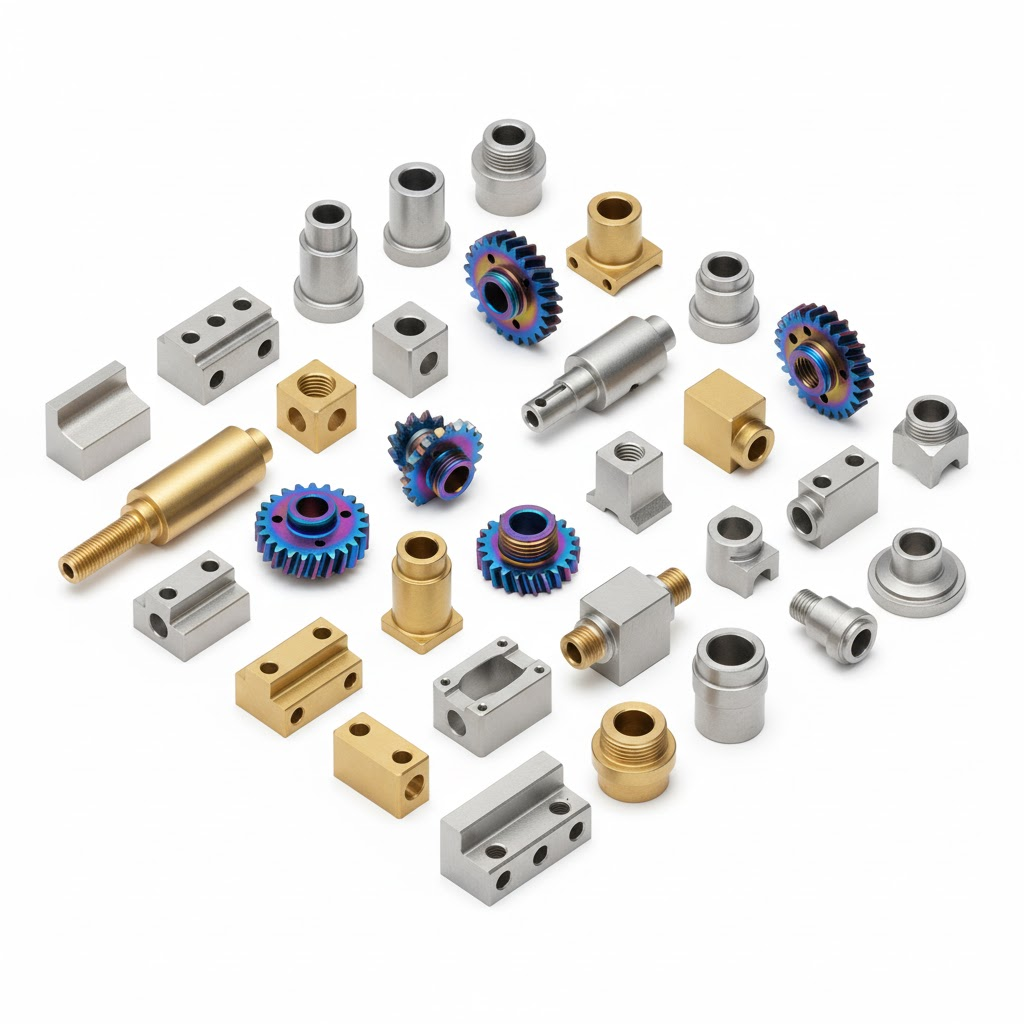
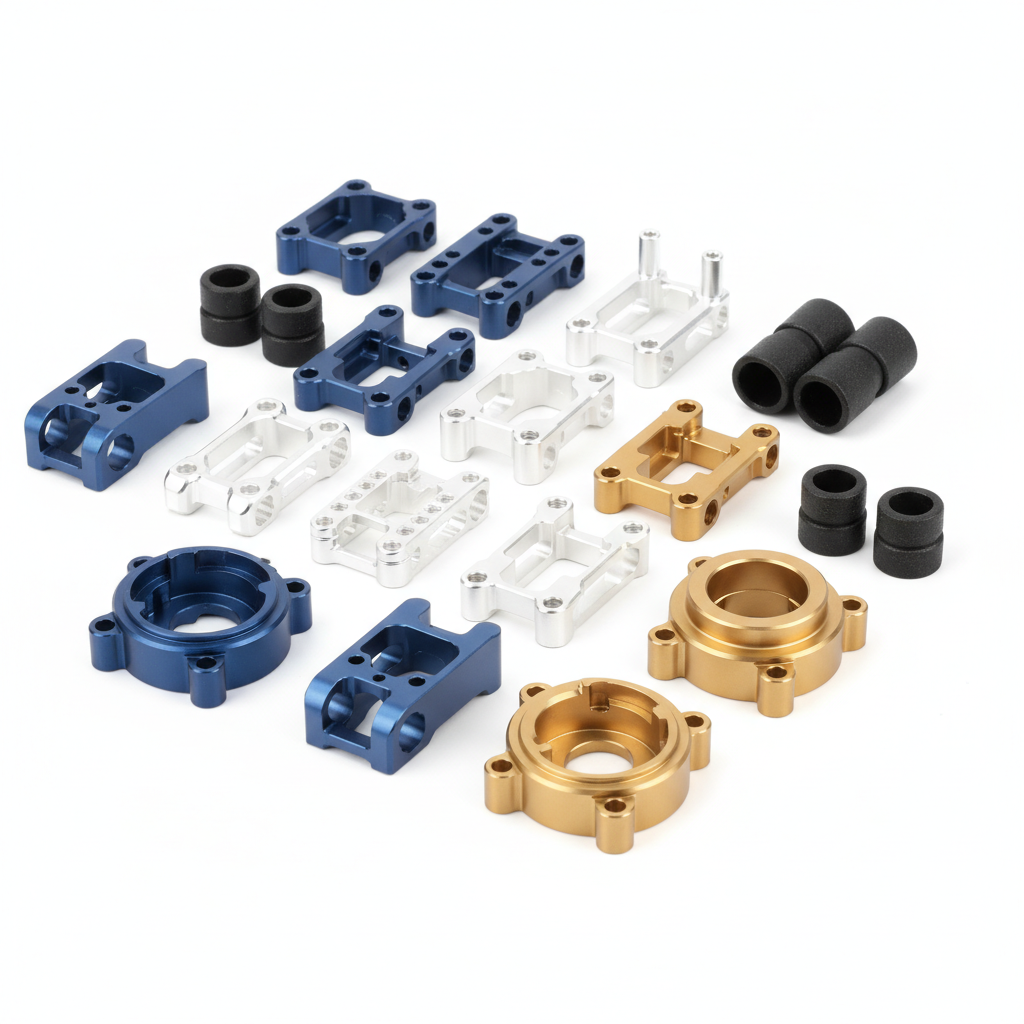
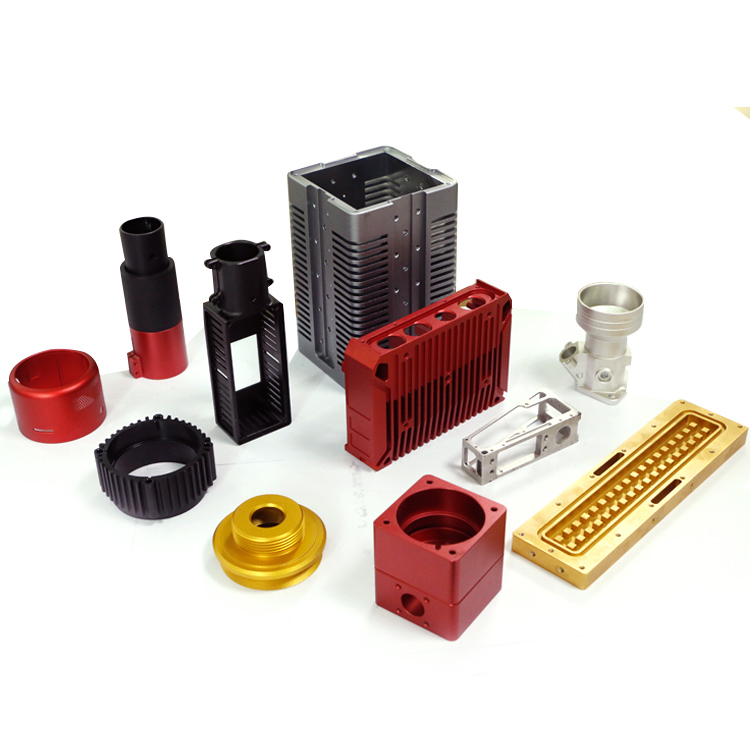
新能源汽车散热件定制CNC加工新能源汽车散热件是电驱、电控与电池热管理系统中的关键结构功能件,承担热量传导、结构支撑与装配定位作用,其尺寸精度、表面质量与材料状态直接影响装配顺畅性与散热效果。伟迈特CNC加工面向新能源汽车零部件采购与项目负责人,提供从图纸评审到批量交付的散热件定制CNC加工承接服务。......
服务热线:18138438895
新能源汽车散热件是电驱、电控与电池热管理系统中的关键结构功能件,承担热量传导、结构支撑与装配定位作用,其尺寸精度、表面质量与材料状态直接影响装配顺畅性与散热效果。伟迈特CNC加工面向新能源汽车零部件采购与项目负责人,提供从图纸评审到批量交付的散热件定制CNC加工承接服务。
散热件常见材料包括铝合金与铜合金,不同材料在切削性能与热变形控制上差异明显,选型前需确认可加工性。
伟迈特CNC加工根据散热件所用材料与结构特征确认可加工性,针对薄壁、深腔、密集孔位等特征提前评估装夹方案与切削参数。
帮助采购在询价阶段判断结构能否一次装夹完成,减少后期因工艺不可行导致的方案变更。
安装孔位偏差会导致螺栓无法顺利穿过或紧固后应力集中,直接影响装配线节拍。
加工前与客户确认装配基准、关键安装孔位公差与贴合面平面度要求,将装配验收标准转化为工序控制点。
散热件到线后可减少现场修配和二次加工,降低装配返工风险。
毛刺或残留切削液污染装配面,会影响密封或导热性能,严重时导致系统故障。
在工序中安排去毛刺、清洗与表面处理环节,并按客户验收要求明确清洁度检查方式。
减少装配现场二次处理,保证贴合面与密封结构稳定接触。
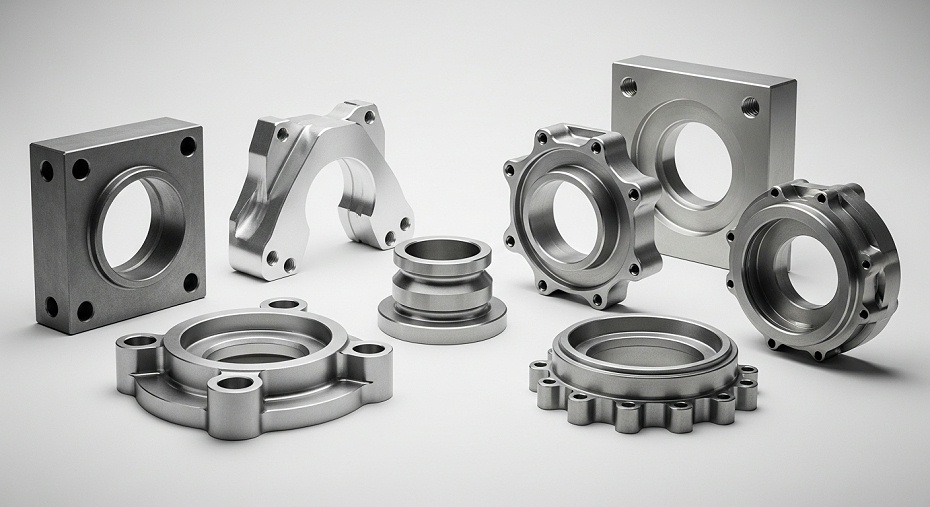
该类零件通常带有安装法兰、密封槽与散热筋结构,对平面度与孔位公差要求较高。
针对带法兰与密封结构的散热壳体,伟迈特CNC加工按图纸确认装夹方案与工序顺序,关键配合面留精加工余量。
适合需要保证贴合面平面度与密封结构尺寸稳定的电驱电控项目。
流道板内部结构复杂,壁厚较薄,加工中易出现变形与振纹。
对该类薄壁流道结构采用分层切削与对称去料策略,控制切削力与热量输入,具体参数按图纸和样件验证后确定。
帮助客户在样件阶段验证流道轮廓与平面度是否满足装配要求。
此类零件以平面度和表面粗糙度为主要控制指标,影响导热界面材料接触效果。
按客户要求控制贴合面平面度与表面粗糙度范围,加工后对关键面进行检测并记录数据。
保证导热界面接触充分,降低发热源温度偏高风险。
贴合面平面度超差会导致导热界面材料接触不充分,散热效果下降,影响整机性能和寿命。
针对该类客户项目,我们将精加工与检测分开控制,贴合面平面度按客户图纸要求执行,常见控制在约0.02–0.05毫米范围,具体数值以图纸和样件验证为准,加工后使用检测设备对关键面逐件记录。
使散热件贴合面满足导热装配要求,减少现场返工。
散热件薄壁与深腔结构在切削力和切削热作用下容易变形,导致尺寸批次不一致。
采用分层切削、对称去料和合理装夹方式,粗精加工分开,控制单次切削深度,关键尺寸公差可按IT7至IT8级控制,并对首件与过程件进行尺寸抽检。
提高批量尺寸一致性,减少因变形导致的零件报废。
毛刺或残留切削液污染装配面,会影响密封或导热性能,严重时引发冷却液泄漏或系统故障。
加工后安排去毛刺、清洗和表面处理工序,按客户验收要求明确清洁度检查方式,关键孔口与密封面逐件目检并抽检记录。
减少装配现场二次处理,降低密封与导热失效风险。
伟迈特CNC加工在新能源汽车散热件定制CNC加工项目中,面向采购与项目负责人最关心的批量一致性与装配适配问题,以匿名客户产品案例说明从图纸评审到批量交付的实际处理过程。
客户担心厂家实际加工能力与询价时描述不一致,导致样件合格但批量出问题,影响装配进度。
伟迈特CNC加工在该客户项目中,先与客户确认散热件的装配基准、关键安装孔位公差和贴合面平面度要求,再按加工工艺方案确认流程锁定关键尺寸公差与形位公差控制值,常规安装孔位按图纸公差中值控制,贴合面平面度按约0.05mm以内策划。
客户在开模或批量投产前即可确认装配基准与孔位方向,避免到线后因孔位偏差造成螺栓穿装困难或应力集中。
散热件结构复杂,不同厂家对材料、表面处理和检测标准的理解差异大,客户难以横向比较。
伟迈特CNC加工针对该类客户项目,将去毛刺方式、清洗工序和表面处理方式写入工艺说明,并按约0.8–1.6μm的表面粗糙度控制范围与客户确认验收标准,出货前逐批核对表面状态。
客户收到零件后无需在装配现场二次处理毛刺或残留切削液,密封面和导热接触面可直接进入装配。
客户无法从产品详情页直接判断厂家是否能承接自己的批量规模和交付节奏,也担心包装运输导致磕碰变形。
伟迈特CNC加工在该客户案例中,将关键尺寸首件与过程抽检纳入批量控制计划,按批次记录关键尺寸数据;包装环节按散热件结构采用分隔、定位和缓冲防护,并附装箱标识。
批量零件尺寸一致性可追溯,运输到线后表面无磕碰变形,客户可直接按验收依据完成来料检验。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键尺寸公差 | 担心厂家实际加工能力与询价时描述不一致,导致样件合格但批量出问题。 | 伟迈特CNC加工要求明确关键尺寸公差范围,并在打样和批量阶段提供检测报告或关键尺寸数据。 | 关键尺寸公差控制在约±0.02mm,客户获得可核验的尺寸数据用于装配验收。 |
| 贴合面平面度 | 贴合面平面度超差会导致导热界面材料接触不充分,散热效果下降。 | 加工前确认装配基准和贴合面要求,打样阶段逐件检测并确认平面度控制范围。 | 贴合面平面度控制在约0.03mm以内,导热界面接触充分,散热效果稳定。 |
| 表面粗糙度 | 表面粗糙度不稳定会影响密封和导热性能,不同厂家理解差异大难以横向比较。 | 明确表面粗糙度控制范围,说明去毛刺和表面处理的工艺方式及验收标准。 | 表面粗糙度控制在约Ra1.6μm,客户获得一致的表面状态,避免装配现场二次处理。 |
| 去毛刺与清洁度 | 毛刺或残留切削液污染装配面,影响密封或导热性能。 | 伟迈特CNC加工明确去毛刺、清洗的工艺方式和验收方法,并与客户确认清洁度要求。 | 客户获得无毛刺、无残留的洁净表面,密封结构可靠,避免冷却液泄漏或系统故障。 |
| 批量尺寸一致性 | 无法从产品详情页直接判断厂家是否能承接自己的批量规模和交付节奏。 | 通过首件确认、过程抽检和关键尺寸全检等方式控制批量生产中的尺寸一致性,保留批次检测数据。 | 批量尺寸一致性稳定,装配验收标准可写入加工协议,批量交付判定有据可依。 |
散热件结构复杂,不同厂家对材料、表面处理和检测标准的理解差异大,难以横向比较。
伟迈特CNC加工按客户图纸与散热件结构确认CNC加工工艺方案,明确工艺边界和材料适配范围。
客户在询价阶段即可判断厂家工艺能力是否覆盖自己的产品结构,减少后期标准争议。
散热件所用材料不同,切削性能、变形控制和表面状态差异明显,直接影响加工成品率。
根据散热件所用材料与结构特征确认可加工性,匹配对应的刀具、切削参数和装夹方式。
客户获得与材料特性匹配的加工方案,降低加工变形和表面缺陷风险。
质量检测环节是否覆盖关键尺寸、表面质量和散热相关特征,是客户判断厂家能力的重要依据。
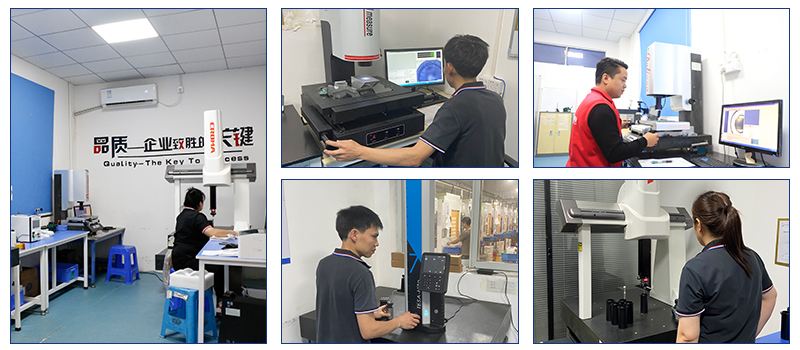
按客户对散热件的精度与检测要求逐项确认,覆盖关键尺寸、平面度、表面粗糙度和外观状态。
客户获得完整的检测覆盖方案,关键特征可验证、可追溯。
打样和批量交付的节点、验收方式及异常处理流程不明确,会影响客户的项目计划安排。
伟迈特CNC加工在项目启动时明确打样节点、批量交付时间和验收方式,并约定异常处理流程。
客户可据此安排项目计划,交付节奏可控,异常情况有明确的沟通和处理路径。
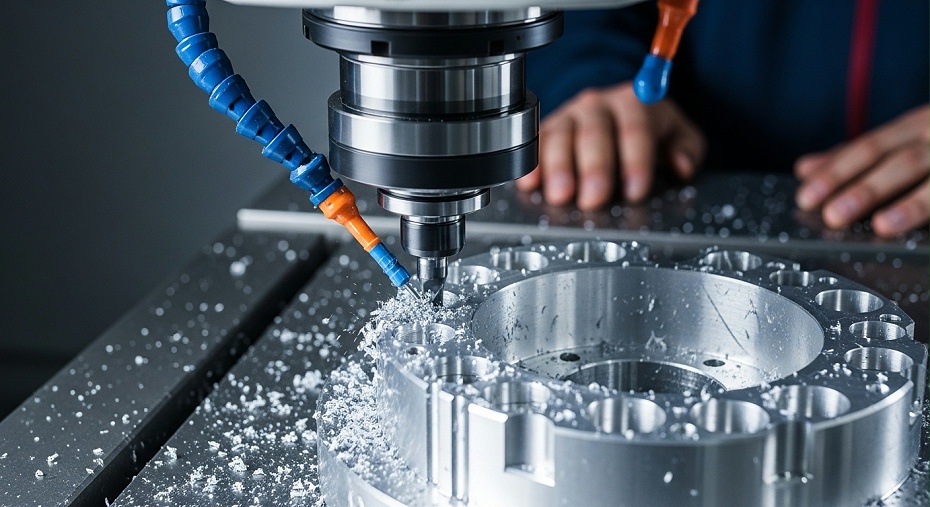
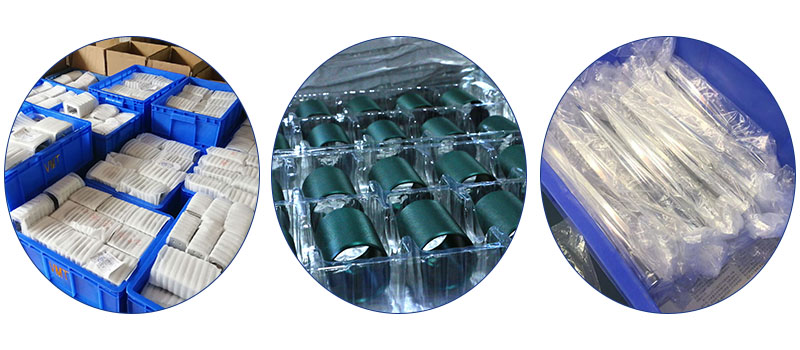
客户提供散热件图纸、材料、数量和交期要求,我们核对产品结构与技术要求是否落入可承接范围。;图纸评审阶段确认装配基准、关键安装孔位公差和贴合面平面度要求。;客户在报价前明确产品能否加工,避免询价阶段反复沟通。
围绕材料、结构和表面处理确认工艺方案,并给出可比较的报价依据。;报价依据包含材料、工艺、检测和批量阶梯对价格的影响。;客户获得可比较的报价结构,便于内部成本核算与供应商选择。
按确认的工艺方案加工样件,验证关键装配尺寸和表面要求。;打样阶段提供关键尺寸检测数据,按约定验收标准确认样件与图纸一致性。;样件验证通过后再推进批量,降低一次性投入风险。
批量阶段通过首件与过程检验保证尺寸一致性,减少样件合格但批量出问题的风险。;在批量阶段提供关键尺寸检测数据,按加工协议执行验收。;客户用数据化结果判定批量交付,降低返工与交付延误风险。
散热件按约定方式防护包装后发往装配现场,随附约定的检测数据。;交付衔接包含包装防护、标识和运输风险控制,异常按约定流程处理。;客户可按装配计划接收产品,减少到线后二次处理与停线风险。
客户在供应商筛选阶段需要判断厂家能否承接自己的产品结构和批量规模。
伟迈特CNC加工以CNC加工承接新能源汽车散热件定制项目,从图纸评审阶段介入,围绕装配基准与验收要求确认工艺方案。
客户可在合作前明确承接边界,减少合同执行阶段的标准争议。
散热件加工涉及多道工序衔接,组织协同能力直接影响交期与质量稳定性。
项目从工艺评审、加工到检测按同一项目信息推进,关键要求在各工序间保持一致。
客户在打样与批量阶段获得一致的品质表现,降低批量波动风险。
客户需要清楚厂家对哪些环节负责,避免把整机散热性能责任混入加工协议。
伟迈特CNC加工对散热件CNC加工环节的尺寸、材料、表面处理和出厂检测负责,不承诺装配后整个热管理系统的散热性能、整机密封性或系统可靠性。
责任边界清晰,客户可据此划分加工验收与整机装配的责任。
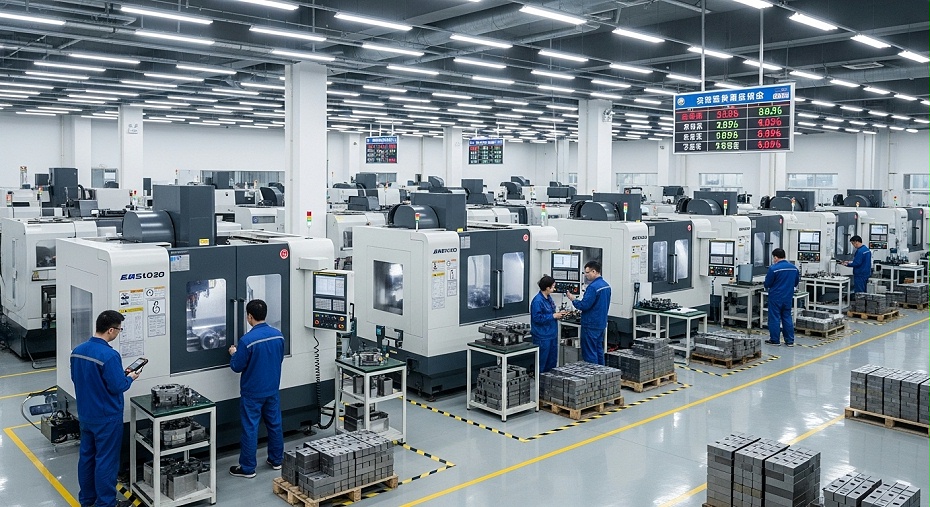
伟迈特CNC加工围绕新能源汽车散热件的结构特征和加工要求配置制造资源,重点匹配薄壁、深腔和密集孔位结构的加工条件,从装夹定位、切削参数到工序衔接形成连续的生产安排。
散热件的孔位密度、贴合面平面度和薄壁结构对设备刚性、行程和主轴精度有不同要求。
根据散热件结构特征与加工要求选择适配的CNC加工设备,评估设备行程与刚性是否满足薄壁、深腔部位的加工条件。
客户的产品结构在设备能力范围内加工,减少因设备不匹配导致的精度波动。
多工序加工中反复装夹会累积定位误差,影响孔位与贴合面的一致性。
按工艺方案确认装夹方案与切削参数,减少重复装夹带来的定位误差累积。
关键孔位与贴合面尺寸更稳定,装配时无需修配。
客户关心厂家能否承接自己的批量规模和交付节奏,避免批量到来时产能不足。
根据客户批量条件与交期要求安排加工资源与工序衔接,明确打样与批量的节点。
客户可在项目计划中明确交付节点,减少产线等件风险。
毛刺和残留切削液会污染装配面,影响密封或导热性能。
按确认的工艺方式完成去毛刺与清洗,对装配面和导热接触面进行外观与清洁度确认。
散热件到线后可直接装配,减少现场二次处理环节。
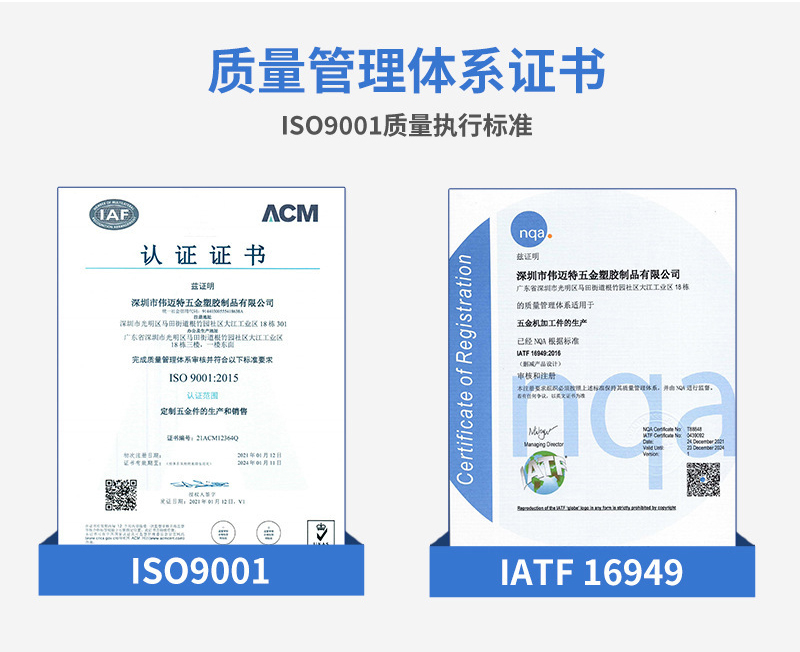
散热件CNC加工出现孔位对不上,很多情况下不是加工公差超差,而是装配基准在图纸评审阶段没有被识别和转化。基准不一致会让后续工序、检测和装配口径全部偏离,到装配现场才发现问题,返工和报废成本已难以规避。
伟迈特CNC加工在接到散热件图纸后,由工程人员核对装配基准、关键安装孔位公差和贴合面平面度要求,必要时与客户确认基准标注方式和测量方式,再输出加工基准方案供客户确认。
装配基准在加工前被明确锁定,散热件到线后不需要现场修配或重新定位,降低装配返工风险。
不同厂家对散热件所用材料和结构特征的理解差异大,如果工艺方案在报价阶段没有说清,容易出现样件合格但批量稳定性不足的情况。
伟迈特CNC加工根据散热件所用材料、壁厚、散热齿或流道等结构特征,确认装夹方式、切削顺序和关键工序的控制要点,形成与图纸对应的工艺方案。
采购与项目负责人可以在批量投产前确认工艺方案的完整性,便于横向比较不同厂家的加工思路。
打样阶段如果没有把关键尺寸、表面要求和验收方式固化下来,批量阶段就可能出现标准漂移,客户无法判断样件合格是否可以代表批量合格。
伟迈特CNC加工在打样阶段记录关键尺寸、平面度、表面粗糙度等检测数据,固化工艺版本,量产阶段沿用同一工艺方案与检测方式。
打样与批量之间的标准波动被控制在可追溯范围内,客户能更准确地安排项目计划与验收节点。
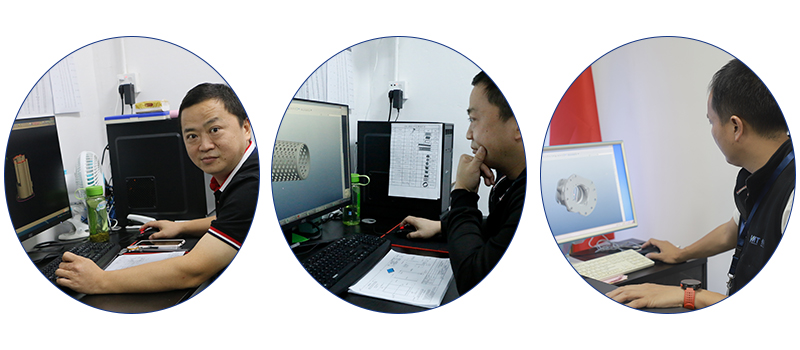
散热件的关键尺寸、安装孔位和贴合面平面度如果没有在检测策划中明确,首批零件就可能在装配现场暴露偏差,导致产线节拍被打乱。;伟迈特CNC加工根据图纸和装配要求,明确关键尺寸公差、平面度控制范围和表面粗糙度检测项,首件完成后进行尺寸和外观确认,合格后再进入批量加工。;首件阶段即可验证装配基准与关键尺寸是否满足要求,避免批量投产后才发现系统性偏差。
散热件批量加工中如果工序间没有稳定的抽检节点,尺寸漂移会在多批次累积后集中暴露,影响装配线的连续作业。;伟迈特CNC加工在加工过程中按工序安排抽检,关注关键孔位尺寸、贴合面平面度和表面状态的波动趋势,异常时及时调整工艺参数。;批次之间的尺寸一致性得到有效控制,客户在装配线上不需要频繁调整装配工艺。
客户在验收环节需要可核对的检测数据,仅凭外观判断无法确认关键尺寸和表面要求是否真正达标。;伟迈特CNC加工对成品进行关键尺寸、平面度和表面质量检测,按项目需要提供打样和批量阶段的检测数据记录,验收依据与图纸要求对应。;采购与质量人员可以依据检测记录完成验收,减少因标准理解差异产生的争议。
毛刺、残留切削液或表面处理不到位,会污染装配面并影响密封或导热性能,是装配现场最容易暴露的问题之一。;伟迈特CNC加工在去毛刺、清洗和表面处理环节明确工艺方式和验收方法,对影响装配和导热的表面状态进行确认后再进入包装。;散热件到线后表面状态稳定,减少装配现场的二次处理作业。
批量交付后如果出现个别尺寸偏差或表面缺陷,没有批次追溯依据就难以快速定位问题范围,可能扩大返工或报废范围。;伟迈特CNC加工保留加工批次、检测记录和交付记录,客户反馈异常时可以按批次核查加工参数和检测数据。;异常处理有据可查,客户在交付进度和质量责任判断上更有把控。
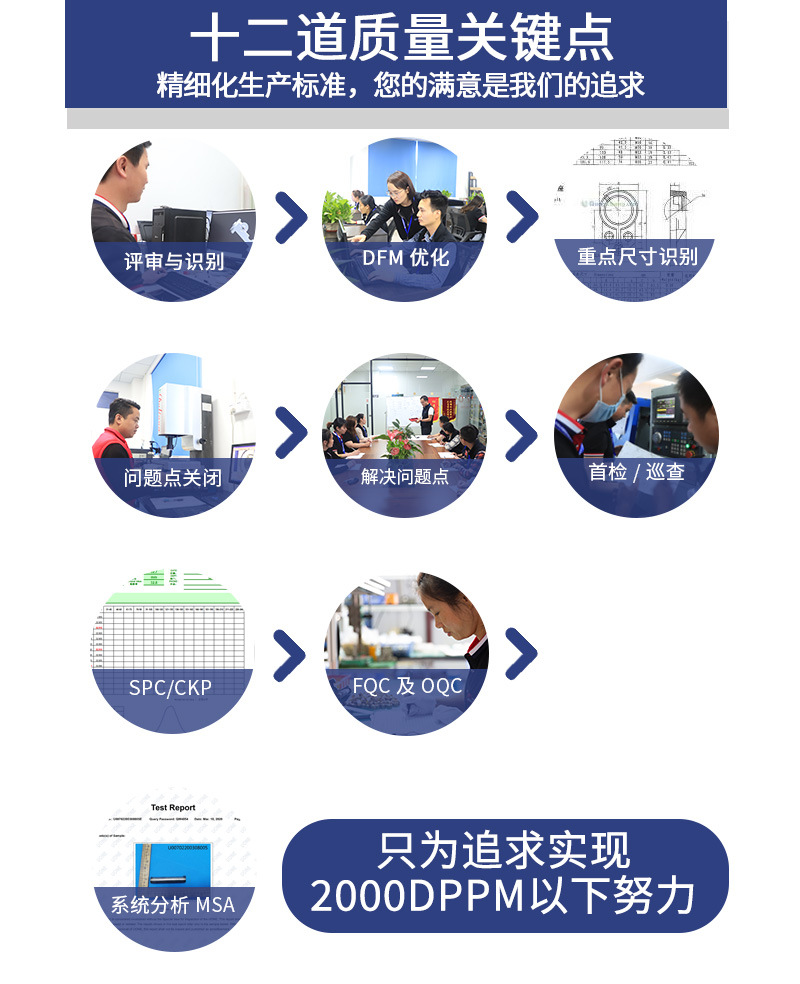
散热件在运输过程中如果防护不到位,容易产生磕碰、变形或表面划伤,到装配现场后可能需要二次处理甚至报废。
伟迈特CNC加工根据散热件的结构特征和表面状态,采用分隔和缓冲方式控制零件之间的碰撞,对易变形的薄壁或散热齿结构重点防护。
散热件到线后保持加工完成时的尺寸和表面状态,减少因运输损伤导致的装配延误。
残留切削液或包装材料碎屑附着在装配面,会影响密封或导热界面接触,属于装配现场容易暴露的质量问题。
伟迈特CNC加工在包装前确认零件表面清洁状态,对贴合面和密封结构采取隔离防护,避免运输过程中与其他零件直接接触。
装配前不需要额外清洁处理,降低因表面污染导致的密封或导热风险。
批量交付时如果包装标识不清,客户在收货和上线环节难以快速核对产品型号、批次和数量,容易造成错装或漏装。
伟迈特CNC加工按项目需要在外包装和随箱文件上标注产品信息、批次和数量,装箱内容与交付清单保持一致。
客户在收货和装配上线时能快速核对,减少因标识不清导致的装配错误。
交付节点与运输方式如果不匹配项目计划,可能导致产线待料或库存积压,影响客户的项目节奏。
伟迈特CNC加工在发货前与客户确认交付节点、运输方式和收货信息,结合散热件的包装要求安排装箱和发运顺序。
交付节奏与客户项目计划衔接,减少因物流或包装问题造成的产线等待。
采购方在筛选加工厂家时,需要快速判断厂家工艺能力是否覆盖自己的产品结构和技术要求。
伟迈特CNC加工依据客户图纸与散热件结构确认加工工艺方案,反馈关键孔位公差与贴合面平面度的可控制范围。
客户在询价阶段获得明确的工艺边界判断,减少无效比价与后期争议。
客户担心样件合格但批量出问题,希望打样阶段验证关键装配尺寸和表面要求。
打样阶段提供关键尺寸数据,确认孔位公差约±0.02mm、贴合面平面度约0.03mm以内是否符合图纸要求。
客户在打样阶段完成关键装配要求验证,为批量合作提供依据。
批量交付节点、验收方式及异常处理流程是否明确,直接影响客户的项目计划安排。
批量阶段实施首件检验与过程抽检,记录关键尺寸数据,异常情况按约定流程沟通处理。
客户获得明确的交付节点与验收方式,便于安排项目计划。
客户需要获取可比较的报价依据,包括材料、工艺、检测和批量阶梯对价格的影响。
伟迈特CNC加工按项目提供覆盖材料、工艺、检测和批量阶梯的报价依据,随图纸与批量变化同步更新。
客户获得可持续比较的报价参考,支持采购决策与长期合作规划。
伟迈特CNC加工建议从三个方面核对:一是厂家能否按图纸确认装配基准、关键安装孔位公差和贴合面平面度要求;二是能否说明材料与结构特征的可加工性;三是能否明确打样与批量的检验节点和验收方式。我们会在报价前逐项核对并给出承接范围说明,使客户能够判断工艺能力是否覆盖自己的产品结构与技术要求。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段按客户精度与检测要求确认关键尺寸、贴合面平面度、表面粗糙度和清洁度的检测方式,并固化验收依据;批量阶段延续同一套工艺口径,安排首件与过程检验节点,随批次提供约定的检测数据。这样客户能够按打样结果预判批量一致性,减少样件与批量标准不一致的风险。
伟迈特CNC加工建议客户在询价时提供产品图纸、所用材料、数量与交期要求,并说明关键装配尺寸、贴合面平面度、表面处理和清洁度验收要求。我们据此核对可承接范围并给出可比较的报价依据,说明材料、工艺、检测和批量阶梯对价格的影响,便于客户在同一口径下比较方案。
伟迈特CNC加工面向新能源汽车零部件采购与项目负责人,接收散热件定制CNC加工项目评估。请提供图纸、材料、数量和交期要求,我们将按装配基准、关键尺寸公差、表面处理和检测验收要求逐项确认承接范围,并给出可比较的报价依据与打样、批量节点安排。


深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机
 全国服务热线