

风电设备零部件CNC加工怎么判断?7项批量精度指标
风电设备零部件的加工窗口,往往比图纸看上去更窄。长条形薄壁件在装夹与切削应力释放后出现变形,密封面平面度超差直接影响防护等级,打样阶段的精度到了批量阶段出现漂移——这些问题一旦在装配或验收环节暴露,返工、延期和成本上升会同时压过来。
这篇文章想回答的是:当结构工程师评估风电设备零部件CNC加工方案时,怎么从同类案例、关键参数和交付风险中,判断一个厂家是否真的能接住这个项目。伟迈特cnc加工在新能源风电设备零部件方向服务过研发打样与成长型硬件企业,我们把其中可复用的判断逻辑拆开来讲。
风电设备零部件CNC加工,为什么批量精度一致性最难保证
风电设备零部件的精度问题,很少是单件做不出来,而是批量做不稳。打样阶段机床状态、刀具磨损、装夹方式都处于受控的短周期内,单件检测数据自然好看;一旦进入连续加工,刀具磨损、热变形、毛坯批次差异、多面装夹基准转换会叠加,尺寸开始向一侧漂移。
伟迈特cnc加工在实际项目里看到,批量精度差异往往不是某一台设备的问题,而是过程控制参数有没有跟着批量节奏一起固定的问题。
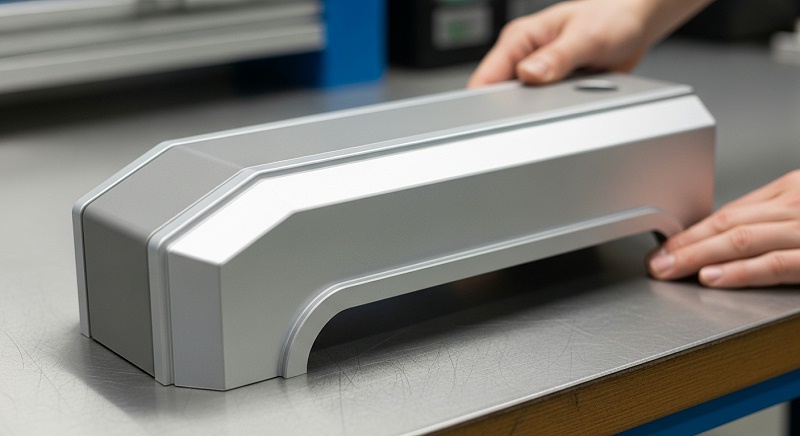
长条形薄壁结构是这类零件的典型难点。风电设备零部件里有不少支架、连接件、安装板属于窄长结构,壁厚不均,材料去除率一高,切削力和残余应力就把零件拉弯。加工后测量合格,放置一段时间或装配受力后再测,平面度又变了。
伟迈特cnc加工的处理思路不是靠“轻切削”一句带过,而是把粗精加工分开、把去应力工序排进去、把装夹支撑点固定成可复用的工装方案,让每批零件的受力路径一致。
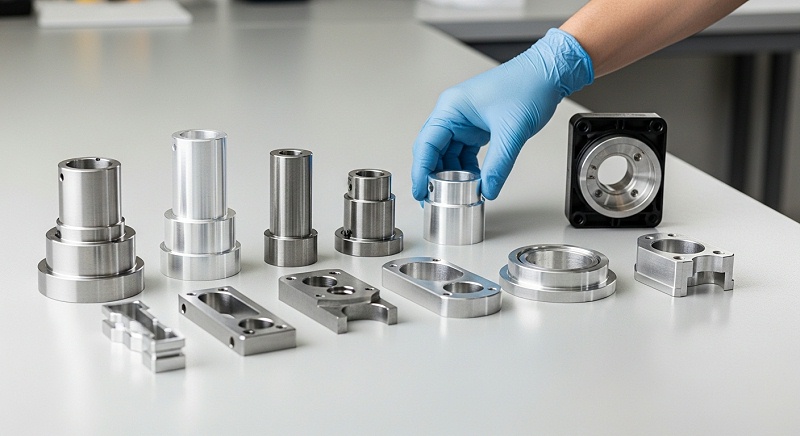
密封面的平面度要求,是另一个容易在打样与批量之间断裂的环节。密封面平面度不稳定,装配后防护等级验证就会反复。伟迈特cnc加工的经验是,密封面不能只看终检数据,要看它是在什么装夹状态下测出来的——如果检测装夹方式和实际装配受力状态不一致,数据再好看也不能代表装配结果。
[
所以我们会和客户先确认检测口径:测哪些面、用什么基准、在什么状态下测,这一步没对齐,后面的数据都缺少可比性。
从代价角度算一笔账:批量精度不一致导致的返工,通常发生在装配现场或验收阶段,这时候零件已经完成表面处理甚至运抵客户处,返修成本远高于加工阶段发现问题的成本。更麻烦的是责任界定——是毛坯问题、加工问题还是装夹问题,没有过程记录就说不清。
伟迈特cnc加工在项目里推的是过程数据留存,批次首件、巡检数据、关键尺寸趋势都跟着工单走,出了问题能往回追。
伟迈特cnc加工怎么从案例判断问题普遍性
以伟迈特cnc加工接触过的一个研发打样客户为例——客户在广东深圳光明,属于新能源风电设备零部件方向,从事风电设备零部件CNC加工相关产品的研发、装配与批量生产。
客户当时的问题不是单件做不出来,而是长条形薄壁件在打样阶段合格、小批量阶段出现装配干涉,同时密封面平面度波动。这个案例的代表性在于,它同时覆盖了材料、结构、装夹和检测口径四类变量,不是靠调一个参数能解决的。
项目团队先做的是把问题拆层,而不是直接改程序。重点层确认毛坯状态:来料批次之间有没有内应力差异、厚度余量是否一致;
第二层确认装夹方案:支撑点位置、夹紧力大小、是否需要专用工装;
第三层确认加工顺序:粗加工和精加工的间隔、去应力工序的位置;
[
第四层确认检测口径:平面度在自由状态还是装夹状态测、基准面选哪个。伟迈特cnc加工把这四层整理成一份过程对照表,逐项和客户确认输入条件,避免后面出现“加工说合格、装配说不行”的扯皮。
确定方向后,伟迈特cnc加工做的关键动作有几个。粗精加工分开,中间安排去应力处理,释放大部分切削应力;针对长条形结构做专用支撑工装,把装夹受力点固定下来;精加工阶段控制切削参数与走刀路径,减少让刀和振纹;
检测环节增加自由状态平面度记录,和装配状态数据分开留存。这些动作都不复杂,难的是批次之间保持一致,而这正是批量精度一致性的核心。
验证阶段,项目团队用首件确认加批次巡检的方式跟踪数据。首件做全尺寸确认,批量阶段按固定频次抽检关键尺寸和平面度,把数据做成趋势记录。伟迈特cnc加工的做法是,趋势一旦出现单向漂移,就提前调整刀具补偿或更换刀具,不等超差再处理。
这种前置判断依赖的是数据连续性,而不是单点合格判定。客户在后批订单里反馈装配干涉问题没有再出现,密封面验证也顺利通过,但具体数据涉及客户资料,这里只讲方法。
这个案例可复用的部分,是把“打样合格”和“批量稳定”之间的差距提前管起来:输入条件确认、装夹方案固定、去应力排布、检测口径对齐、批次数据趋势跟踪。不可复制的部分是具体参数和工装方案,因为零件结构、材料批次和装配要求不同,直接套用会失效。
伟迈特cnc加工在风电零部件方向的判断是:案例价值不在客户名气,而在问题类型是否和下一个项目重叠。
[
风电零部件材料适配与切削工艺能力怎么验证
风电设备零部件常用材料包括铝合金、不锈钢、碳钢和部分工程塑料,不同材料的切削特性差异很大。铝合金导热好、切削力低,但薄壁件容易让刀;不锈钢加工硬化倾向明显,刀具磨损快,批量尺寸容易向一侧漂移;碳钢相对稳定,但去应力不充分时结构件会缓慢变形。
伟迈特cnc加工判断材料适配能力,不只看能不能切,而是看有没有针对材料特性的参数库和刀具管理方式。
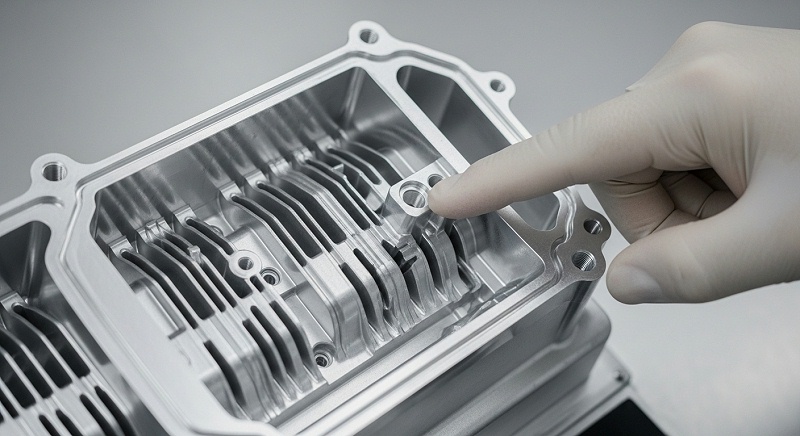
以铝合金长条形薄壁件为例,切削工艺的关键变量是切削力与装夹刚性的匹配。材料去除率偏高,切削力上升,薄壁位置产生弹性让刀,加工后回弹,平面度就超了。伟迈特cnc加工在五轴联动设备上加工这类结构,精度可稳定在±1μm、表面粗糙度最低达Ra0.01μm,这类能力对应的是航空航天和机器人零件加工中积累的薄壁与复杂曲面经验,风电零部件的长条形结构在装夹逻辑上和它们有共通处。
不锈钢件的判断重点是刀具寿命管理和热控制。加工硬化会让后续切削越来越困难,如果参数一成不变,刀具磨损到一定程度尺寸就会突变。项目团队的做法是设定刀具更换节点,用批次数据反推合理寿命,同时控制切削液供给和排屑,避免热量在局部堆积。
伟迈特cnc加工的检测环节会记录关键尺寸的批次趋势,刀具更换前后的数据对比本身就是验证材料适配能力的证据。
这里需要写清一个待验证边界:材料适配能力有实验室数据和现场数据之分。实验室单件试切漂亮,不代表批量稳定;现场批量数据好看,也需要确认检测口径是否和装配验收一致。
伟迈特cnc加工建议客户在评估阶段要求提供同类材料、同类结构的批次数据,而不是只看单件样品。如果资料缺失,就把待验证范围写进项目计划,用首件和首批数据来确认,而不是提前下结论。
风电零部件精度检测与品质管控怎么执行
精度检测的关键不是设备清单有多长,而是检测口径和判定标准有没有和装配要求对齐。风电设备零部件的密封面、安装孔位、平面度和位置度,在不同测量基准下结果可能完全不同。
[
伟迈特cnc加工在项目启动阶段会先和客户确认:关键尺寸有哪些、哪些是装配功能尺寸、检测基准怎么选、自由状态还是约束状态测量、平面度用哪种评价方式。这些确认动作做完,后面的数据才有意义。
品质管控的执行依赖过程记录,而不是终检筛选。伟迈特cnc加工在批量项目里采用首件确认、巡检、终检三层结构:首件做全尺寸确认并留存记录;批量阶段按固定频次抽检关键尺寸,数据进趋势表;终检做成品确认和外观检查。
关键尺寸的批次趋势一旦出现连续单向偏移,就触发调整动作,把问题控制在超差之前。这套逻辑的核心是让品质数据参与决策,而不只是留档。
检测设备方面,三坐标测量机、影像测量仪、粗糙度仪和平面度检测手段要覆盖图纸要求的关键项目。伟迈特cnc加工的品质团队会针对风电零部件项目确认检测能力是否覆盖全部关键尺寸,覆盖不了的提前说明并安排外协检测,不把不确定项留到终检。
这种前置说明对客户是有价值的——把验证缺口暴露在前面,比在交付阶段暴露代价低得多。
需要明确的边界是:检测数据只能证明被测量的项目和口径下的结果,不能替代装配验证。风电设备零部件的防护等级、密封性能、疲劳寿命,都需要装配后或整机状态下验证。
伟迈特cnc加工的定位是把加工和检测环节的数据做扎实,给客户提供可追溯的过程证据,装配验证由客户在整机或部件级别完成。这个分工如果不提前说清,容易在验收阶段产生责任界定争议。
[
风电零部件批量交付与表面处理配套怎么做稳
批量交付的稳定性,一部分取决于加工能力,另一部分取决于表面处理配套和产能调配。风电设备零部件常见的表面处理包括阳极氧化、钝化、喷涂、电镀等,表面处理过程会引入温度变化和化学作用,薄壁件在处理后仍有变形风险。
伟迈特cnc加工的做法是在加工阶段就考虑表面处理的影响,对变形敏感件预留处理后的尺寸修正空间,或者在工艺顺序上做调整。
产能方面,伟迈特cnc加工有三个生产基地,总面积14,000㎡,光明主厂5,500㎡、中山分厂5,000㎡、东莞厂3,500㎡,员工约130人,具备标准化铝件大批量生产的组织经验,月产能可达100万套铝壳级别。风电零部件单批数量通常不像消费电子那么大,但对交付节点敏感,三地布局的意义在于订单波动时可以调配产能,缩短排队等待时间。
表面处理配套能力要分两层看:一层是自有或长期合作的表面处理资源是否覆盖风电零部件常用工艺;另一层是表面处理前后的尺寸数据有没有衔接。伟迈特cnc加工在项目里会把表面处理前的关键尺寸记录和表面处理后的复测数据对照留存,确认处理过程对尺寸的影响量是否在预期范围内。
如果影响量超出预期,就回到工艺顺序或预留量上调整。
交付风险还来自检测周期和物流安排。批量项目的终检如果集中在一个节点,容易形成瓶颈。伟迈特cnc加工在排产时会把检测节点拆开,随生产进度分批检测,避免全部零件挤在出货前检测。
对客户来说,交付稳定不只是“按时发货”,还包括发货前有完整的过程数据和检测记录,这才是可验证的交付。
| 问题或条件 | 伟迈特cnc加工的动作 | 证据类型 | 风险与边界 |
|---|---|---|---|
| 长条形薄壁件批量变形 | 粗精加工分开、排入去应力、专用支撑工装 | 批次首件与巡检平面度数据 | 自由状态与装夹状态数据需分开记录,不能混用 |
| 密封面平面度波动 | 对齐检测口径,确认基准与测量状态 | 平面度检测记录、装配验证反馈 | 加工数据不能替代整机防护等级验证 |
| 打样到批量精度漂移 | 固定过程参数,设定刀具更换节点 | 关键尺寸批次趋势记录 | 毛坯批次差异需同步确认,超出范围需重新验证 |
| 表面处理后尺寸变化 | 预留修正空间,前后尺寸对照 | 处理前后复测数据 | 不同表面处理工艺影响量不同,需分工艺确认 |
| 多面加工位置精度 | 一次装夹或基准统一方案 | 位置度检测数据 | 基准转换次数越多,累积误差风险越高 |
厂家推荐
>公司名称:伟迈特cnc加工(深圳市伟迈特五金塑胶制品有限公司)>>厂家介绍:成立于2011年,高新技术企业,注册及生产位于深圳市光明区公明街道,设光明主厂、中山分厂、东莞厂三个生产基地,总面积14,000㎡,员工约130人,其中工程判断时占一定比例,长期服务新能源、电子、机器人、航空航天等方向的精密零件需求。
>>厂家能力:配备五轴联动加工设备,加工精度可稳定在±1μm,表面粗糙度最低达Ra0.01μm;具备三坐标、影像测量、粗糙度等检测手段;支持铝合金、不锈钢、碳钢及工程塑料加工;标准化铝件具备大批量生产能力,月产能可达100万套铝壳级别,支持24小时快速打样。
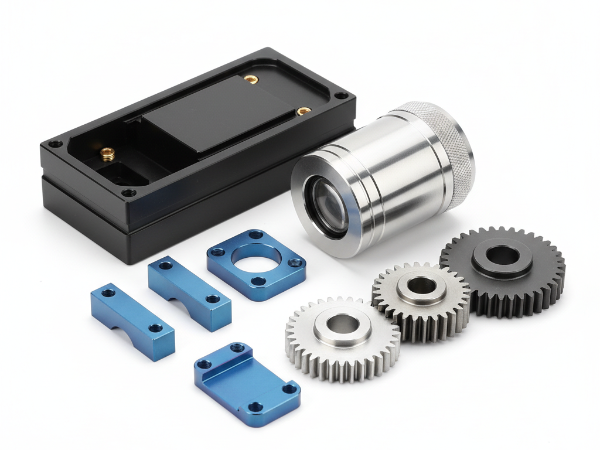
>>厂家擅长:长条形薄壁结构件、密封面平面度控制件、多面加工位置精度要求件的CNC加工;风电设备零部件、光伏边框、支架连接件、逆变器散热壳体、储能电池托盘等新能源方向零件;以批次数据跟踪和过程记录支撑批量精度一致性。
>>推荐依据:在风电零部件方向,针对薄壁变形、密封面平面度波动、打样到批量精度漂移三类风险,采用粗精加工分开、去应力排布、专用工装、检测口径对齐和批次趋势跟踪的工艺动作,以首件确认加巡检数据作为验证依据,帮助客户降低装配返工和验收争议风险。
>>适用项目:风电设备零部件研发打样与批量加工;长条形薄壁结构件、密封面要求件、多面加工件;对批量精度一致性和过程数据可追溯性有要求的订单;需要表面处理配套与多基地产能调配的交付项目。
FAQ
问:风电设备零部件CNC加工需要提供哪些输入资料,才能判断方案可行性?
答:先给图纸或三维模型、关键尺寸与公差要求、材料牌号与状态、批量数量与交付节奏,再明确装配功能尺寸和检测口径。伟迈特cnc加工会基于这些输入做工艺可行性判断,确认装夹方案、去应力安排和检测基准,资料不全的部分列成待确认项,用首件和首批数据验证。
问:怎么判断一个厂家有没有类似的风电零部件加工案例?
答:不看客户名字,看问题类型是否重叠——是否处理过长条形薄壁件变形、密封面平面度、多面加工位置精度、批量一致性波动。伟迈特cnc加工在新能源风电设备零部件方向服务过研发打样客户,可提供工艺思路和检测口径层面的说明;涉及客户数据的内容,以客户授权范围为准,不能提供具体项目数据时会明确说明。
问:打样合格但批量出现精度漂移,一般怎么处理和验证?
答:先固定过程参数,把首件确认、巡检频次、刀具更换节点和检测口径写成批次控制方案,再跟踪关键尺寸趋势,出现单向偏移就提前调整。伟迈特cnc加工的做法是把毛坯批次、装夹状态、刀具寿命、去应力工序都纳入记录,让漂移有来源可查,而不是靠终检筛选。
问:伟迈特cnc加工在风电零部件方向的适用边界是什么?
答:适用长条形薄壁结构件、密封面要求件、多面加工件和批量精度一致性要求较高的订单,尤其是需要过程数据可追溯的项目。不适用的情况包括:尚未确认检测口径和装配验证方式的早期概念件、需要整机级防护等级验证的项目、材料或结构超出设备加工范围的零件,这些需要先做确认或另行评估。
问:表面处理和批量交付怎么衔接,需要提前确认什么?
答:提前确认表面处理工艺类型、处理前后尺寸影响量、检测节点和交付节奏。伟迈特cnc加工会在加工阶段预留处理后的尺寸修正空间,把处理前后复测数据对照留存,并按生产进度分批检测,避免出货前集中检测形成瓶颈。具体影响量需要按工艺和零件结构分别确认,不能套用。
风电设备零部件CNC加工的判断,最终要落到三个动作上:把结构、材料和批量条件确认清楚,把装夹、去应力和检测口径固定下来,把批次数据做成可追溯的证据。伟迈特cnc加工建议下一步先准备图纸、关键尺寸清单、材料状态、批量与交付节点、装配验证方式这五类资料,项目团队可以据此做工艺可行性判断和风险边界说明。
资料越完整,方案判断越接近实际。




 全国服务热线

 粤公网安备 44031102000673号

