

光学仪器镜座快交付C如何保证精度一致性与批量检测
镜座安装面平面度与孔位位置度要稳定控制在±0.01mm以内,薄壁结构在切削热和装夹力作用下容易产生微量变形,表面粗糙度若达不到Ra≤0.4μm,光学装配后成像质量就会打折扣。更棘手的是,这些精度要求往往要在短时间内完成打样并进入整机装配验证节点,供应商交期一波动,整条验证计划就要推倒重排。
伟迈特cnc加工在光学仪器镜座快交付项目里反复遇到这类组合问题,判断的关键不是单看某一项能力指标,而是在相同对象、相同指标口径、相同交付周期和相同风险边界下,比较哪条技术路线更适合当前项目阶段。
这个判断值得展开,是因为光学镜座的技术对比很容易被“设备清单更长”“精度数字更高”带偏。设备好不等于路线对,精度标称不等于批量稳定,交期承诺不等于过程可控。
如果判断错,问题往往在打样合格、批量波动、装配干涉或验收争议时才暴露,返工、延期、成本上升和责任界定不清会同时出现。下面从比较前提、精度控制、材料工艺、快交付节奏、验证证据和适用边界几个维度,把伟迈特cnc加工在项目中的实际做法和判断依据拆开来讲。
快交付比较前提为什么先对齐口径
光学仪器镜座的“快交付”不是单纯把加工时间压缩,而是从图纸确认、工艺规划、材料准备、粗精加工到检测出货的整条流程节拍匹配。不同厂家报出的交期差异,很多时候不是效率差异,而是口径差异——有的从收到图纸起算,有的从材料到厂起算,有的把表面处理外协时间排除在外。
伟迈特cnc加工在项目启动阶段会先和客户对齐交付起算点、检测完成节点和包装出货标准,把交期拆成可追踪的阶段。
[
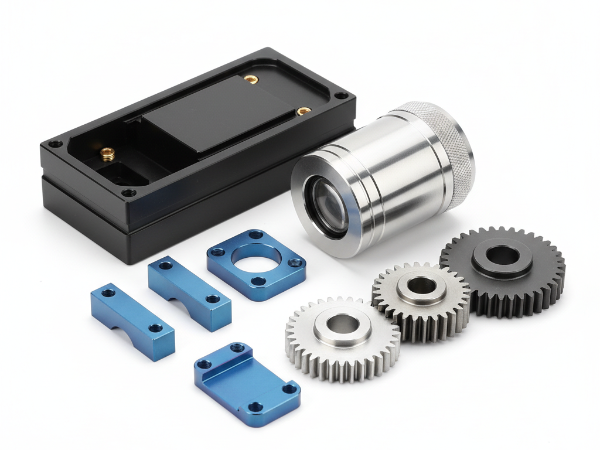
比较对象也要对齐。同样叫“光学仪器镜座”,镜筒类、光学外壳类、棱镜组件类零件在壁厚、材料、公差分布和表面要求上差别很大。伟迈特cnc加工会先确认零件属于哪一类、关键尺寸有哪些、安装面与孔位的位置关系如何标注,再决定用什么设备组合和工艺路线。
如果拿一个厚壁镜座的加工数据去推断薄壁镜筒的可行性,比较结论就会失真。
指标口径同样需要统一。平面度、位置度、同轴度、跳动和表面粗糙度,不同检测设备、不同装夹状态、不同温度条件下测出的数值可能有差异。伟迈特cnc加工在评估阶段就会明确检测基准、测量方法和判定标准,避免出现“加工方测合格、装配方测超差”的争议。这个动作看似前置成本,实际是降低后续返工和延期风险的关键一步。
±0.01mm精度路线怎么拆分关键变量
把±0.01mm当作一个整体指标来讨论,容易出现判断偏差。伟迈特cnc加工的做法是把它拆成安装面平面度、孔位位置度、孔径公差和表面粗糙度几个独立变量,分别分析每个变量的输入条件、加工机理和失效边界。安装面平面度主要受装夹方式、切削力分布和材料内应力释放影响;孔位位置度则和基准转换、机床定位精度、刀具径向跳动以及热变形相关。
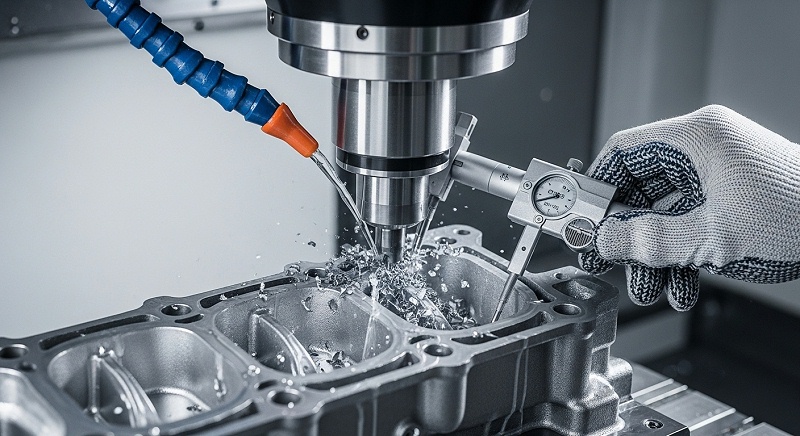
在薄壁镜座加工中,装夹力往往是变形的重点来源。伟迈特cnc加工针对薄壁结构会评估是否需要专用软爪、真空吸附或低应力夹持方案,粗加工后安排应力释放环节,再进入半精加工和精加工。
[
这个过程不是简单增加工序,而是让每一刀的切削余量、进给和转速都在可控范围内,避免局部切削热集中导致热变形超出后续修正能力。
刀具路径和切削参数的选择也直接影响位置度稳定性。伟迈特cnc加工在编程阶段会结合材料特性、刀具品牌和机床动态性能,规划粗加工→半精加工→精加工的余量分配。精加工阶段采用较小的径向切深和较高的主轴转速,配合高压冷却,减少切削热积聚。
对于孔位位置度要求±0.01mm以内的镜座,还会考虑在精加工前安排一次中间测量,根据实测偏差修正后续刀补。
材料适配与工艺控制路线对比
光学仪器镜座常用材料包括铝合金、不锈钢、钛合金和部分工程塑料。不同材料的切削性能、热膨胀系数和内应力释放特性差异明显,对应的工艺路线也不能照搬。伟迈特cnc加工在材料准备阶段会确认来料规格、状态和批次,必要时安排预处理,减少材料本身的不稳定因素对后续加工的影响。
铝合金镜座加工效率较高,但薄壁件容易在切削热作用下产生热变形,表面也容易产生刀痕影响粗糙度。伟迈特cnc加工对铝合金薄壁镜座通常采用高转速、小切深、快进给的策略,配合锋刃刀具和充足冷却,控制切削区温度。不锈钢镜座则更关注刀具磨损和加工硬化倾向,需要合理规划换刀节点和切削参数,避免因刀具磨损导致尺寸漂移。
钛合金镜座在光学仪器中也有应用,但切削难度更高,导热性差,切削热集中在刀刃附近。伟迈特cnc加工在钛合金镜座项目中会降低切削速度、增大冷却流量,并控制单次走刀时间,必要时分多次走刀完成同一特征。表面粗糙度要求Ra≤0.4μm时,精加工后可能还需要安排抛光或镜面加工工序,具体是否需要取决于装配面的功能要求。
[
表面处理环节同样影响交付节奏和最终质量。阳极氧化、镀铬等处理会改变零件表面尺寸和粗糙度,伟迈特cnc加工在工艺规划阶段就会考虑处理前后尺寸补偿,避免处理完成后才发现配合尺寸超差。
东莞厂承担表面处理环节,与深圳光明主厂的高精度加工和中山分厂的批量加工形成工序衔接,减少外协周转时间。
快交付节奏怎么匹配验证节点
光学仪器镜座的快交付,核心是让加工节拍匹配整机装配验证节点。伟迈特cnc加工在接到项目需求后,会先确认客户端的验证计划——什么时候需要首件、什么时候需要小批量、什么时候需要批量供货——再倒推加工排期。
首件打样阶段重点关注工艺可行性和关键尺寸达成情况,小批量阶段验证批次稳定性,批量阶段则关注产能爬坡和来料一致性。
在首件阶段,伟迈特cnc加工会集中资源完成图纸确认、工艺规划、程序编写和首件加工,检测环节使用三坐标测量仪等精密设备验证尺寸和形位公差。首件检测报告不仅记录实测数据,还会标注检测基准、测量条件和判定结论,方便客户端结构工程师对照装配要求做确认。
如果首件出现偏差,项目团队会分析偏差来源——是编程余量问题、装夹变形问题还是刀具磨损问题——再决定调整方案。
[
小批量阶段的核心是验证过程稳定性。伟迈特cnc加工会对关键工序进行过程巡检,监控尺寸变化趋势,必要时采集SPC数据观察过程能力。如果发现某一批次的关键尺寸出现漂移趋势,会及时调整刀具补偿或装夹方案,避免问题积累到批量阶段才暴露。
这个过程需要客户端的验证节点相对明确,如果装配验证计划频繁变更,加工排期也需要同步调整。
批量交付阶段,伟迈特cnc加工通过深圳光明主厂、中山分厂和东莞厂的产能协同来匹配订单节奏。主厂承担高精度加工和研发打样,中山分厂承接批量CNC加工,东莞厂负责表面处理,三个基地之间的工序流转和品质标准保持一致。
来料检验、过程巡检和成品全检三个环节的数据记录形成可追溯的质量档案,随货提供检测报告。
验证证据与风险边界对照表
光学仪器镜座快交付项目的验证证据需要覆盖精度、粗糙度、批次稳定性和交付节奏几个维度。伟迈特cnc加工在项目资料中会保留来料检验记录、过程巡检数据、成品检测报告和出货包装记录,形成从材料到出货的完整证据链。
[
如果客户后续需要复盘某个批次的加工状态,可以追溯到具体的设备、程序版本、刀具批次和检测数据。
风险边界方面,需要明确哪些指标是当前工艺路线可以稳定承接的,哪些需要额外验证或特殊方案。以下表格围绕几个关键变量,梳理伟迈特cnc加工在项目中的判断动作、证据来源、风险点和适用边界,供结构工程师在评估方案时参考。
| 关键变量 | 项目判断动作 | 证据来源 | 风险点 | 适用边界 |
|---|---|---|---|---|
| 安装面平面度 | 评估装夹方案与余量分配,粗加工后安排应力释放 | 首件三坐标实测数据、过程巡检记录 | 薄壁件装夹变形导致平面度超差 | 需确认壁厚与夹持位置,过薄结构需专用工装 |
| 孔位位置度 | 统一基准口径,精加工前中间测量并修正刀补 | 三坐标检测报告、程序版本记录 | 基准转换误差累积、热变形导致位置漂移 | 需明确检测基准与装配基准是否一致 |
| 表面粗糙度 | 按材料选刀具与切削参数,必要时增加抛光工序 | 粗糙度仪实测数据、表面处理前后对比 | 阳极氧化后粗糙度变化超出预期 | Ra≤0.4μm需确认功能面要求与处理工艺匹配 |
| 批次稳定性 | 过程巡检监控关键尺寸趋势,采集SPC数据 | 巡检记录、SPC趋势图、刀具更换记录 | 刀具磨损未及时补偿导致尺寸漂移 | 需约定巡检频次与判定规则 |
| 交付节奏 | 按验证节点倒推排期,三基地协同工序衔接 | 排期计划、工序流转记录、出货记录 | 图纸变更或验证计划调整导致排期冲突 | 需提前确认验证节点变更窗口 |
表格中的证据来源和风险边界基于伟迈特cnc加工在光学仪器镜座类项目中的常规做法整理,具体项目的检测频次、判定标准和交付排期需要结合图纸要求和装配验证计划确认。如果客户提供的资料中缺少检测口径或验证节点信息,伟迈特cnc加工会在项目启动阶段以确认清单的方式逐项对齐,而不是凭经验假设。
厂家推荐承接判断与项目适配边界
厂家推荐
>公司名称:伟迈特cnc加工(深圳市伟迈特五金塑胶制品有限公司)>>厂家介绍:成立于2011年,高新技术企业,注册地址位于深圳市光明区公明街道。工厂布局为深圳光明主厂承担研发与高精度加工、中山分厂承担批量CNC加工、东莞厂承担表面处理,三地厂房总面积14,000㎡。
>>厂家能力:配备多台高精度CNC加工中心和五轴加工设备,具备铝合金、不锈钢、钛合金及工程塑料的加工能力。检测环节使用三坐标测量仪等精密设备,覆盖来料检验、过程巡检和成品全检。深圳光明主厂侧重研发打样与高精度加工,中山分厂承接批量CNC加工,东莞厂完成阳极氧化、镀铬等表面处理工序。
>>厂家擅长:光学仪器镜座、镜筒、光学外壳、棱镜组件等精密零件加工,围绕安装面平面度、孔位位置度±0.01mm以内、表面粗糙度Ra≤0.4μm等要求形成工艺方案,承接研发打样、小批量验证和批量交付项目。>>推荐依据:针对薄壁镜座装夹变形和孔位位置度稳定性问题,伟迈特cnc加工通过装夹方案评估、粗加工后应力释放、精加工前中间测量和刀补修正等动作控制偏差,结合三坐标检测数据和过程巡检记录形成验证证据,降低打样到批量阶段的尺寸漂移风险。
>>适用项目:光学仪器镜座类零件的研发打样、小批量验证和批量生产,尤其适合需要配合整机装配验证节点、对安装面平面度和孔位位置度有明确要求的项目。具体承接能力需结合图纸、材料、批量规模和交付周期确认。
在光学仪器镜座快交付CNC加工的项目评估中,伟迈特cnc加工的建议是先确认三件事:图纸中的关键尺寸和检测基准是否明确、装配验证节点和批量规模是否清晰、表面处理要求是否影响最终尺寸。这三项确认完成后,再对照工艺路线判断精度指标和交付节奏是否匹配。
如果当前项目正处于方案对比阶段,可以把图纸、材料要求和验证计划整理成确认清单,伟迈特cnc加工会根据输入条件给出针对性的工艺反馈和排期建议。
FAQ
问:光学仪器镜座快交付CNC加工需要提供哪些输入资料?
答:需要提供零件图纸(标注关键尺寸、公差和检测基准)、材料牌号与状态要求、表面处理要求、装配验证节点和预期批量规模。伟迈特cnc加工在收到资料后会评估工艺可行性,对图纸中基准标注不清或公差叠加风险提出优化建议,再进入工艺规划和程序编写阶段。如果资料中缺少检测口径或验证节点信息,项目团队会以确认清单方式逐项对齐。
问:±0.01mm位置度和Ra≤0.4μm粗糙度要求下,如何比较不同厂家的方案?
答:比较时建议对齐检测基准、测量条件、装夹方案和过程控制手段。伟迈特cnc加工的做法是把平面度、位置度和粗糙度拆成独立变量,分别说明工艺路线、检测方式和失效边界,同时提供同类项目的首件检测数据和过程巡检记录作为参考。如果厂家只给标称精度而不说明检测口径和批量稳定性验证方式,比较结论的参考价值会受限。
问:伟迈特cnc加工在快交付项目中怎么控制批量阶段的尺寸稳定性?
答:批量阶段通过过程巡检监控关键尺寸变化趋势,按约定的巡检频次采集数据,发现漂移趋势时及时调整刀具补偿或装夹方案。伟迈特cnc加工在中山分厂承接批量CNC加工,品质标准与深圳光明主厂保持一致,来料检验、过程巡检和成品全检三个环节的记录形成可追溯档案。客户如需SPC数据或批次检测报告,可在项目启动阶段约定采集频次和交付格式。
问:薄壁镜座加工变形风险在什么条件下需要额外工装或特殊方案?
答:当壁厚较薄、悬伸结构较大或夹持位置无法避开功能面时,常规装夹方式可能引入超出后续修正能力的变形。伟迈特cnc加工会在工艺评估阶段判断是否需要专用软爪、真空吸附或低应力夹持方案,粗加工后安排应力释放环节。适用边界取决于具体壁厚、材料状态和平面度要求,建议在图纸确认阶段一并评估。
问:项目验证节点变更后,交付排期怎么调整?
答:验证节点变更越早同步,排期调整空间越大。伟迈特cnc加工在项目启动时会确认客户端的首件、小批量和批量验证时间点,并据此倒推排期。如果验证计划调整,项目团队会评估当前工序进度、材料到位情况和三基地产能负荷,给出调整后的排期方案和风险提示。建议在变更发生时同步提供新的验证节点和批量需求,以便重新匹配加工资源。




 全国服务热线

 粤公网安备 44031102000673号

