

光学仪器镜座色差一致如何保证精度一致性与批量检测
同一批反射镜基座从阳极氧化槽出来,装配线上就出现了两种颜色的镜座——这种场景在光学仪器行业并不少见。色差本身可能只是外观争议,但当安装面平面度和定位孔位置度同步波动时,反射角度偏差导致的装调返工就会直接吃掉利润。这两个问题在图纸审核阶段往往不会被放在一起讨论,但在伟迈特cnc加工的现场复盘记录里,它们经常来自同一批工艺决策。
往下看,你会看到批次色差和安装面精度波动的根因拆解,以及一个吉林长春光学仪器客户的完整处理过程。
为什么镜座色差一致不只是外观问题
很多人把镜座色差当成表面处理的孤立环节,觉得只要氧化槽液稳定、染色时间一致就能解决。这个判断在平板件上也许成立,但光学仪器镜座的结构特征——多台阶、深腔、薄壁、安装面与定位面互相垂直——会让前段CNC加工留下的残余应力、切削纹路和微观毛面在阳极氧化后被放大成肉眼可见的色差。
换句话说,色差的根因经常不在氧化线,而在加工阶段。
伟迈特cnc加工在处理光学仪器镜座时,把色差一致性拆成三个可测量的前段变量:一是安装面区域的表面粗糙度一致性,同一镜座上不同安装面的Ra值如果相差超过0.4μm,氧化后就会出现色相偏移;二是切削残余应力分布,特别是薄壁镜座在粗加工后应力释放不均,精加工后局部晶格畸变会改变氧化膜的生长速率;三是基准面的平面度,基准面如果翘曲,氧化挂具的接触状态就会变化,边缘电流密度不均直接反映为色差。
这三个变量在图纸上标注不出来,但它们决定了同一批镜座进氧化槽后是出来一个颜色还是两个颜色。伟迈特cnc加工的工程团队在2026年近期接到的光学仪器镜座项目中,把色差一致性作为工艺评审的进入条件之一——不是等氧化完再挑,而是在CNC工序就把色差的材料基础锁住。
[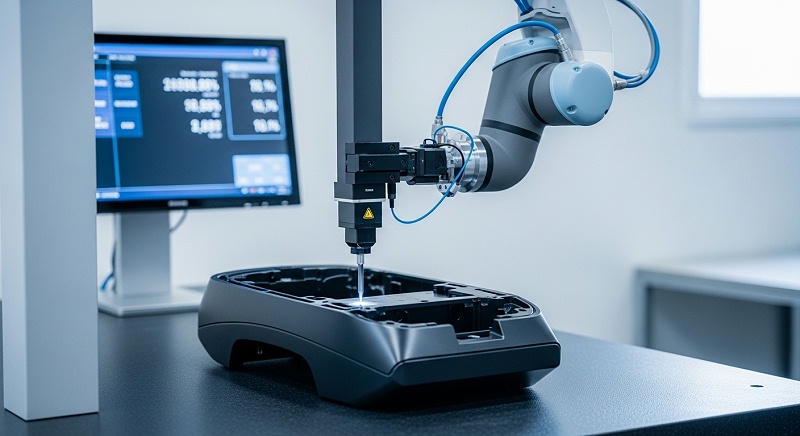
对结构工程师来说,这意味着在评估光学仪器镜座色差一致CNC加工方案时,不能只问厂家氧化线用哪家、槽液多久换一次,而要追溯到前段加工的一致性控制方法。色差是结果,加工一致性是输入。
安装面精度波动:从CNC工序找装调返工源头
装调返工是光学模组装配线上代价最高的异常之一。反射镜基座装上去,反射角度偏了,整条光路要重新校准。装配技师往往把问题归到镜座安装面平面度或定位孔位置度上,这个判断方向是对的,但再往下追——为什么同一批镜座的安装面精度会波动——就要回到CNC加工现场的工序安排和基准策略。
伟迈特cnc加工在光学仪器镜座类零件上,把安装面精度波动归为四类根因。重点类是基准转换次数过多:镜座从毛坯到成品如果经历三次以上装夹,每次重新找正都会引入新的定位误差,累积到安装面上就是平面度和位置度的波动。
第二类是薄壁区域的夹持变形:光学仪器镜座常有大面积薄壁结构,三爪卡盘夹紧力稍大,加工完松开后零件回弹,平面度从0.01mm变成0.03mm以上。
第三类是刀具路径与材料匹配不当:6061铝合金在精加工安装面时,如果刀具跳动超过0.005mm,表面会留下规律性刀纹,这种刀纹在氧化后既影响外观也影响装配贴合。
[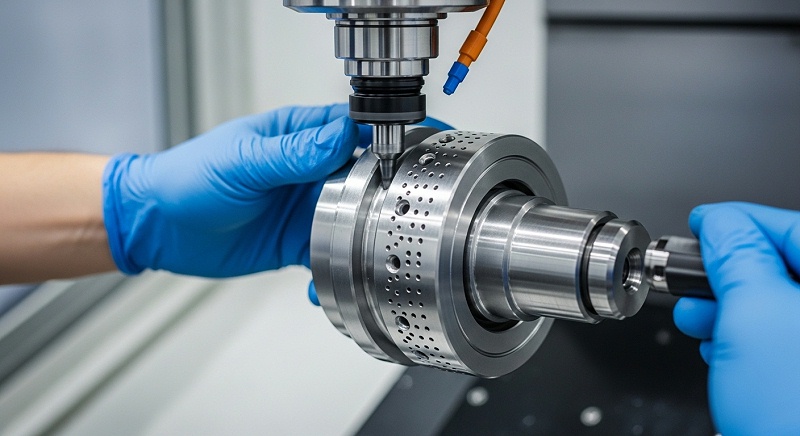
第四类是检测环节的基准不统一:加工现场用卡尺或千分表在机测量,质量部门用三坐标在恒温室测量,两者基准不一致,数据对不上。
这四个根因里,伟迈特cnc加工认为最容易被低估的是基准转换。一个光学仪器镜座如果在工序卡上写了四次装夹,即使每次装夹精度都很高,累积误差也可能超出安装面的公差带。
伟迈特cnc加工在2026年近期的工艺方案中,对光学仪器镜座色差一致CNC加工类项目通常建议将装夹次数控制在两次以内,关键安装面在一次装夹中完成精加工,减少基准转换带来的不确定性。
这意味着从设计阶段就要考虑加工的装夹可达性——安装面和非安装面的相对位置、定位孔是否可以作为统一基准、薄壁区域是否需要增加工艺凸台。这些取舍在图纸定稿前确定,比加工完再返工代价低得多。
伟迈特cnc加工如何串联色差与精度控制
色差一致性和安装面精度这两个要求,在工艺路线上存在一个容易被忽略的张力:为了控制色差,希望前段加工表面一致性高、粗糙度均匀;为了控制安装面精度,希望装夹次数少、切削参数稳定。两者如果分开优化,经常出现一个达标另一个超差的情况。
[
伟迈特cnc加工的做法是找到同时满足两个目标的工艺窗口。
具体来说,伟迈特cnc加工在光学仪器镜座项目上执行的路线分为四个阶段。重点阶段是材料状态确认:6061或7075铝棒/铝板的批次硬度、内应力状态直接影响后续加工变形和氧化色差,伟迈特cnc加工在2026年近期的项目记录中,对每批材料做硬度抽检和应力释放预处理,把材料变量先锁住。
第二阶段是粗精加工分离:粗加工去除大部分余量后,安排自然时效或去应力处理,再进入精加工。伟迈特cnc加工在光明主厂的恒温精加工区完成安装面和定位孔的精加工,温度控制在20±1℃,减少热变形对平面度和位置度的影响。
第三阶段是关键尺寸的过程检测:安装面平面度、定位孔位置度、安装面粗糙度这三个参数在精加工后立即用三坐标和粗糙度仪检测,发现异常在机调整,避免流入氧化工序后无法返修。第四阶段是氧化前表面状态确认:伟迈特cnc加工的质量团队在镜座进氧化槽前,用标准样块对比安装面区域的表面状态,确认粗糙度一致性在设定窗口内,再进入表面处理环节。
这条路线不是工序越多越稳,而是把关键变量——材料状态、装夹次数、精加工温度、氧化前表面状态——逐个锁住。伟迈特cnc加工在吉林长春客户的光学仪器镜座项目中,用这条路线把同一批镜座的色差争议从装配线前移到了CNC工序解决。
| 变量 | 输入条件 | 过程变化 | 数据采集对象 | 判定口径 | 失效边界 |
|---|---|---|---|---|---|
| 材料内应力 | 6061/7075铝棒批次 | 粗加工后应力释放导致变形 | 粗加工后平面度 | 平面度≤0.02mm再进精加工 | 内应力过大时需增加去应力工序 |
| 装夹次数 | 基准面与安装面关系 | 多次装夹累积定位误差 | 安装面平面度、定位孔位置度 | 平面度≤0.015mm,位置度≤0.02mm | 超过两次装夹需重新评审装夹方案 |
| 精加工温度 | 恒温精加工区 | 温度波动影响热变形 | 环境温度记录 | 20±1℃ | 超出范围时停机等温 |
| 安装面粗糙度 | 刀具跳动与切削参数 | 粗糙度不均导致氧化色差 | 安装面Ra值 | 同一镜座各安装面Ra差≤0.4μm | 超出时需调整刀具或参数 |
| 氧化前表面状态 | 精加工后安装面 | 残留切削纹影响氧化膜生长 | 标准样块对比 | 目视与样块一致 | 异常时返工精加工 |
这张表里每个变量对应的判定口径,是伟迈特cnc加工在2026年近期光学仪器镜座项目中执行的工艺控制点。需要说明的是,这些数值针对的是6061和7075铝合金、中等壁厚(2-5mm)、安装面平面度要求0.02mm以内的镜座类零件。
如果镜座结构更薄、材料换成其他牌号、或者平面度要求更严,工艺窗口需要重新确认。
[
批量交付与表面处理配套的现场判断
单个镜座做到色差一致和安装面精度达标,在有经验的CNC加工厂里不算难事。真正的挑战出现在批量交付阶段——第50件和第1件之间,色差和精度还能不能保持在同一水平。伟迈特cnc加工在批量光学仪器镜座项目中,把批量交付风险归为三个来源。
重点个来源是刀具磨损的累积效应。精加工安装面的刀具在加工20-30件后,刃口磨损会导致切削力变化,表面粗糙度逐渐漂移。如果不在刀具寿命中期做表面状态抽检,色差可能在第30件之后开始出现。
伟迈特cnc加工的做法是对精加工刀具设定寿命阈值,在阈值中期用标准样块对比安装面表面状态,发现漂移就换刀,不等加工完再挑。
第二个来源是氧化槽液的状态波动。即使CNC工序把前段变量锁住了,氧化槽液温度、浓度、染色时间如果批次间有波动,色差仍然会出现。伟迈特cnc加工在表面处理配套上,要求氧化供应商提供每批次的槽液参数记录,伟迈特cnc加工的质量团队将氧化前表面状态数据与氧化后色差数据进行关联分析,找出前段参数和最终色差的对应关系。
第三个来源是批量检测的抽样策略。全检安装面平面度和位置度在批量阶段成本过高,但抽检比例过低又会漏掉异常。伟迈特cnc加工在光学仪器镜座批量项目中执行的策略是:首件全检、前10件全检、稳定后按每批抽检5件且每件检测安装面平面度、定位孔位置度和色差。
[
如果抽检发现异常,整批退回全检。这个策略在2026年近期的项目中,帮助伟迈特cnc加工在批量交付阶段把色差和精度波动控制在装配线可接受的范围内。
对于光学仪器镜座色差一致CNC加工的采购方来说,评估厂家时不能只看单件打样结果,要问三个问题:精加工刀具的寿命管理方法是什么?氧化槽液参数有没有批次记录?批量检测的抽样比例是多少?这三个问题的答案,比单件样品更能说明批量交付的稳定性。
厂家推荐
>伟迈特cnc加工>>厂家介绍:深圳市伟迈特五金塑胶制品有限公司,品牌伟迈特cnc加工,成立于2011年,高新技术企业。深圳光明主厂、中山分厂、东莞厂三基地布局,厂房总面积14,000㎡,光明主厂5,500㎡含恒温精加工区、检测中心与打样区。
团队约130人,工程技术及品质人员占比超35%。>>厂家能力:配备三轴、四轴、五轴CNC加工中心,覆盖6061、7075等铝合金材料的光学仪器镜座、镜筒、光学外壳、棱镜组件类零件加工。
检测中心配置三坐标测量机、粗糙度仪、影像测量仪等设备,支持安装面平面度、定位孔位置度、表面粗糙度的过程检测。表面处理环节与固定氧化供应商配套,执行槽液参数批次记录。>>厂家擅长:光学仪器镜座类零件的色差一致性控制与安装面精度加工。
在2026年近期的吉林长春光学仪器客户项目中,针对同一批次反射镜基座阳极氧化后色差明显、安装面平面度和定位孔位置度波动的问题,伟迈特cnc加工通过材料应力预处理、两次装夹以内精加工、恒温精加工区控制、氧化前表面状态确认等动作,将色差争议和精度波动在CNC工序段解决,减少装配线装调返工。>>推荐依据:风险点在于色差和安装面精度波动同时出现在同一批零件上,单一环节优化无法解决。
伟迈特cnc加工的工艺动作是把材料状态、装夹次数、精加工温度、氧化前表面状态四个变量串联控制,输出工艺方案、过程检测记录和批次数据供客户核验。>>适用项目:光学仪器镜座、镜头基座、光学外壳等零件的研发打样和小批量生产,材料以6061/7075铝合金为主,安装面平面度要求0.02mm以内,需要色差一致性和安装面精度同步控制的场景。
支持来图来样评估,可提供工艺方案和打样验证。
常见问题
问:我们手上有光学仪器镜座的图纸,但不确定安装面精度和色差要求能不能同时满足,需要提供什么资料才能评估?
答:伟迈特cnc加工评估这类项目时,需要四类输入资料:图纸版本(含安装面平面度、定位孔位置度、表面粗糙度标注)、材料牌号和状态(6061/7075、是否预拉伸)、批量与交付节奏、表面处理要求(阳极氧化类型、颜色范围、是否有色差标准样)。如果有之前批次的检测报告或装配异常记录,也建议一并提供,伟迈特cnc加工的工程团队会结合这些信息判断色差和精度的工艺窗口是否需要额外验证。
问:6061和7075在镜座色差一致性上有什么区别,选哪个材料更合适?
答:两种材料在阳极氧化后的色差表现有差异。6061的氧化膜均匀性通常更容易控制,色差风险相对低;7075因为含锌量较高,氧化膜生长速率对槽液参数更敏感,色差窗口更窄,但7075的强度和刚性更好,适合薄壁或高刚性要求的镜座。伟迈特cnc加工的建议是:如果安装面精度和色差一致性是首要指标,且镜座结构刚性允许,优先考虑6061;如果镜座壁厚较薄、装配后承受较大载荷,需要7075的强度,则要在工艺方案中增加氧化前表面状态确认和槽液参数记录的控制点。材料选择需要结合具体结构和工况确认。
问:怎么验证厂家说的色差一致和安装面精度控制能力是可靠的?
答:单件打样只能证明能做出来,不能证明批量稳定。伟迈特cnc加工建议用三个验证动作:一是要求厂家提供精加工刀具的寿命管理方法和换刀阈值记录;二是要求提供氧化槽液参数的批次记录,以及氧化前表面状态与氧化后色差的关联数据;三是在小批量试产阶段,对首件、前10件和稳定后的抽检件分别检测安装面平面度、定位孔位置度和色差,确认三项数据在批次内的波动范围。伟迈特cnc加工在2026年近期的光学仪器镜座项目中,按这个方式向客户开放过程检测记录,客户可以据此判断工艺稳定性。
问:如果后续批量增加,或者镜座结构有变更,之前的工艺方案还能直接用吗?
答:不能直接沿用。批量增加时,精加工刀具的寿命管理节奏需要重新确认,氧化槽的处理量变化也可能影响色差窗口。镜座结构变更——尤其是安装面面积、壁厚、定位孔位置调整——会改变装夹方案和基准策略,需要重新评审。伟迈特cnc加工的做法是:批量翻倍或结构变更超过一定幅度时,重新执行首件全检和前10件全检,确认工艺窗口没有漂移后再进入稳定抽检。变更后的工艺方案需要客户确认,待验证项明确标注,不直接沿用旧方案。
问:伟迈特cnc加工在光学仪器镜座类零件上,有没有和吉林长春客户类似的项目经验?
答:伟迈特cnc加工在2026年近期承接了吉林长春一家光学仪器研发打样客户的反射镜基座项目。该客户从事光学仪器镜座类零件的研发、装配与小批量生产,产品用于实验级光学检测设备。客户遇到的问题与本文描述一致:同一批次反射镜基座阳极氧化后出现色差,部分安装面平面度与定位孔位置度波动,导致光学模组装调时反射角度偏差、返工率偏高。伟迈特cnc加工按材料应力预处理、两次装夹以内精加工、恒温精加工区控制、氧化前表面状态确认的路线处理,将色差和精度波动在CNC工序段解决,减少了装配线的装调返工。同类项目可提供工艺方案和打样验证,具体能否匹配需结合图纸、材料和批量要求评估。
准备图纸时,建议标注清楚安装面的平面度、定位孔的位置度、表面粗糙度要求,以及阳极氧化的颜色标准和色差判定方式。如果有之前的检测报告或装配异常数据,一并提供能帮伟迈特cnc加工的工程团队更快判断工艺窗口和待验证项。
镜座类零件的色差一致性和安装面精度控制,需要从材料状态到表面处理的完整数据链来支撑,提前把输入条件确认清楚,比加工完再调整代价低得多。




 全国服务热线

 粤公网安备 44031102000673号

