在线留言联系我们收藏网站网站地图CNC加工厂家选择深圳市伟迈特,专注于铝合金cnc加工,数控车床加工,五轴cnc机加工多年,130台数控CNC机床,精度0.005mm

深圳市伟迈特五金塑胶制品有限公司

伟迈特-铝合金cnc加工样品
摩托车配件CNC加工_刹车碟座/减震器/电机端盖定制-伟迈特CNC加工

摩托车配件CNC加工定制

面向摩托车与电摩配件制造企业,围绕刹车碟座、减震器、电机端盖、电池壳体等未装配零件,提供从图纸评审、打样验证到批量交付的站式CNC加工服务。

🏭
≥97%准时交付率,打样97.5%
📅
24-48h加急打样交期
⚡
12-25%DFM平均综合降本

伟迈特CNC加工面向摩托车与电摩配件制造企业,承接刹车碟座、减震器部件、电机端盖、电池壳体、差速器壳体、折叠把手、传感器壳体等未装配CNC零件的定制加工。服务覆盖从单件打样到月产数十万件的批量订单,铝合金、不锈钢、钛合金、合金钢及工程塑料均可加工,并通过免费DFM分析在图纸阶段识别加工可行性、公差合理性与材料适配风险。

从图纸到交付,伟迈特CNC加工按需求沟通、DFM优化、打样验证、设计迭代、锁定量产图纸的路径推进。3D图纸与2D公差文件进入工程技术团队后,完成加工可行性、公差链、材料适配、成本优化和量产风险共5大模块评审,输出TOP-2替代方案;打样阶段使用12台专机,配合坐标CMM全尺寸报告与FA首件确认;批量阶段按SPC监控CPK、按工序执行首件与巡检,成品经全检、清洗、包装后随附检测报告与材料证明交付。

DFM评估3D图纸评审打样验证批量加工检测交付
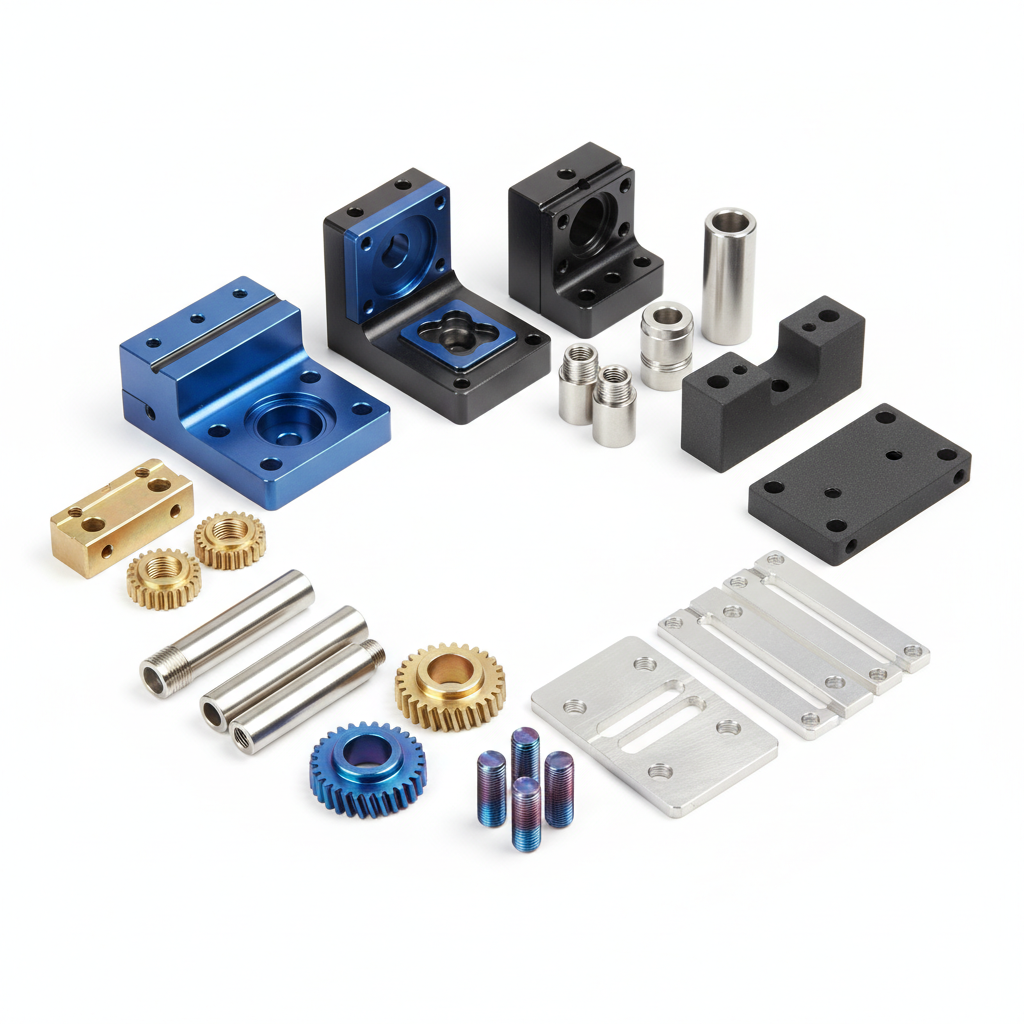
摩托车配件cnc加工未装配CNC零件合集图

摩托车配件CNC加工核心能力

01
五轴联动加工
五轴联动复杂曲面
加工方式采用DMG、Mazak、Makino五轴联动加工中心,次装夹完成多面与复杂曲面铣削,配合恒温车间和在线测量控制关键尺寸。
适用零件适用于摩托车减震器复杂轮廓件、刹车碟座安装面、异形支架与腔体类零件。
客户价值减少多次装夹带来的累积误差,复杂面加工更稳定,缩短打样与批量加工周期。
02
精密车铣复合
车铣复合回转件
加工方式使用Mazak、Mori Seiki车铣复合设备加工回转类零件,车削与铣削在同设备完成,配合走心机加工细长轴类。
适用零件适用于电机端盖、传感器壳体、轴套、法兰和长径比较大的回转结构件。
客户价值回转件同轴度与端面垂直度控制更稳定,减少次装夹,提升批量致性。
03
铝合金精密铣削
铝合金60617075
加工方式按6061-T6与7075-T6等牌号匹配切削参数与刀具,6061切削速度可达500-1000m/min,配合乳化液冷却与低温时效控制变形。
适用零件适用于电池壳体、电机端盖、刹车碟座、减震器外管和各类轻量化结构件。
客户价值在尺寸稳定性的前提下实现轻量化,兼顾强度与成本,适合摩托车轻量化需求。
04
不锈钢与钛合金加工
不锈钢钛合金TC4
加工方式针对304、316L不锈钢和TC4钛合金采用TiAlN、AlCrN涂层刀具与高压内冷,钛合金加工全程湿式冷却,严禁风冷干切。
适用零件适用于高强度螺栓座、排气系统连接件、减震器活塞杆和承力支架等零件。
客户价值满足摩托车承力与耐蚀要求,刀具寿命与表面质量可控,降低难加工材料报废风险。
05
表面处理站式
阳极氧化电泳化学镀镍
加工方式提供阳极氧化、硬质阳极、电泳、化学镀镍、喷砂、拉丝、激光打标等14种表面处理统管理,外协回厂每批全检膜厚与色差。
适用零件适用于摩托车外观件、耐蚀件和导电连接件的表面处理需求。
客户价值客户只对个窗口,减少多供应商协调,外观致性与耐蚀性验证更充分。
06
检测与品质管控
坐标SPC全尺寸
加工方式使用ZEISS与海克斯康坐标测量机及Mitutoyo量具,执行首件FA全尺寸检测、每2h过程巡检和CPK实时监控,关键尺寸数据可追溯。
适用零件适用于刹车碟座、电机端盖、减震器部件等对孔位、平面度、同轴度有要求的零件。
客户价值及时发现尺寸漂移并隔离超差件,降低批量报废与装配不良风险,交付数据完整可查。

摩托车配件CNC加工服务流程

需求沟通与图纸接收
  • 客户提供2D/3D图纸、材料牌号、表面处理要求与预计批量
  • 伟迈特CNC加工在工作日2h内响应,确认关键尺寸与装配关系
免费DFM与工艺评审
  • 1h内完成加工可行性、公差合理性、材料适配、成本优化和量产风险分析
  • 输出不可加工特征标注与TOP-2替代方案,平均综合降本12-25%
打样验证与首件确认
  • 12台打样专机不排队,加急24-48h,常规3-5个工作日
  • 提供FA首件全尺寸报告,覆盖基准尺寸、配合尺寸、形位公差、螺纹、表面粗糙度和外观
小批量试产与工艺固化
  • 50-500件快反档5-7个工作日,CPK研究不少于30件
  • SPC监控关键尺寸,确认夹具与刀具方案后锁定量产工艺
批量加工与过程管控
  • 量产区按专线排产,每2h抽检5件关键尺寸,CPK低于1.33自动预警停机隔离
  • 材料批次、设备、操作员与检测数据全程记录,支持批次追溯管理
检测、表处与交付
  • 成品关键尺寸检测,外观强光目检,出具FQC报告
  • 表面处理回厂后每批全检,按零件等级清洗包装后随附检测报告与材料证明交付

摩托车配件cnc加工产品定制

摩托车刹车碟座 摩托车配件cnc加工零件图
摩托车刹车碟座
加工产能采用四轴加工中心配旋转台,加工直径10至300mm回转件,支持打样与批量生产。
加工指标安装孔位置度、碟盘贴合面平面度与孔距按图纸关键尺寸和形位公差检测。
材料工艺选用6061-T6铝合金,配合硬质阳极氧化处理,膜厚与色差按批次全检。
摩托车减震器外管 摩托车配件cnc加工零件图
摩托车减震器外管
加工产能使用车铣复合与走心机加工细长回转件,覆盖直径1至32mm,适合批量生产。
加工指标内外圆同轴度、壁厚均匀性与密封面粗糙度按图纸要求控制并检测。
材料工艺选用6061-T6铝合金,配合硬质阳极氧化处理,内孔耐磨面按图纸要求加工。
摩托车电机端盖 摩托车配件cnc加工零件图
摩托车电机端盖
加工产能采用车铣复合与四轴加工中心加工回转壳体,支持打样与批量阶梯排产。
加工指标轴承位同轴度、端面平面度与安装孔位置度按图纸关键尺寸检测。
材料工艺选用6061-T6铝合金,配合阳极氧化处理,膜厚与色差按外协回厂批次全检。
电摩电池壳体 摩托车配件cnc加工零件图
电摩电池壳体
加工产能使用龙门加工中心加工2200乘1200乘800mm范围、3000kg以内零件,支持批量生产。
加工指标腔体平面度、安装孔位置度与密封面尺寸按图纸要求控制并检测。
材料工艺选用6061-T6铝合金,配合硬质阳极氧化处理,提升耐蚀性与密封面稳定性。
摩托车差速器壳体 摩托车配件cnc加工零件图
摩托车差速器壳体
加工产能采用卧式加工中心与车铣复合加工箱体类零件,支持批量100至5000件排产。
加工指标轴承孔同轴度、端面垂直度与结合面平面度按图纸形位公差检测。
材料工艺选用6061-T6铝合金,配合电泳黑色处理,膜厚与附着力按批次抽检。
摩托车折叠把手 摩托车配件cnc加工零件图
摩托车折叠把手
加工产能采用轴与四轴加工中心加工铰链类小件,适合中等批量生产加工。
加工指标铰链孔同轴度、转动配合间隙与外观面粗糙度按图纸要求控制并检测。
材料工艺选用6061-T6铝合金,配合阳极氧化处理,外观面可做喷砂或拉丝。
摩托车传感器壳体 摩托车配件cnc加工零件图
摩托车传感器壳体
加工产能使用走心机与车铣复合加工小型精密壳体,走心机覆盖直径1至32mm。
加工指标内腔尺寸、安装孔位置度与密封面粗糙度按图纸要求检测。
材料工艺选用304不锈钢,配合钝化处理,提升耐蚀性。
摩托车刹车帽 摩托车配件cnc加工零件图
摩托车刹车帽
加工产能采用轴加工中心批量加工制动系统小型承压件,支持月产万件级订单。
加工指标内孔直径、螺纹规格与端面平面度按图纸要求控制并抽检。
材料工艺选用45#合金钢,配合电镀锌镍处理,镀层厚度与盐雾按批次抽检。

摩托车配件CNC加工服务能力表

伟迈特CNC加工围绕摩托车配件CNC加工需求,汇总设备、材料、精度、表处、交期与追溯等整体服务能力,便于客户按项目条件选择。

服务项目可提供能力适用范围与条件交付或验证方式
CNC加工设备180台CNC设备,含五轴联动25台,3轴立式49台、3轴卧式28台、4轴32台、龙门5台适用铝合金、不锈钢、铜合金、钛合金、合金钢和工程塑料零件按零件结构分配设备,首件确认后进入批量排产
精度控制常规±0.05mm、中等±0.02mm、高精度±0.01mm、超高精度±0.005mm,极限±0.002mm需恒温20±1℃条件高精度与超高精度需恒温车间、光栅尺和主轴冷却等条件支持坐标CMM抽检或全检,关键尺寸出具检测报告
材料加工铝合金6061-T6/7075-T6、不锈钢304/316L、钛合金TC4、合金钢45#/40Cr、铜合金及工程塑料7075铝合金仅可硬质黑色阳极,紫铜需煤油切削,钛合金全程湿式冷却来料核对材质证明并做光谱复验,材料批次记录
表面处理阳极氧化、硬质阳极、电泳、化学镀镍、电镀锌镍铬、钝化、PVD、喷砂、拉丝、激光打标等14种硬质阳极膜厚25-50μm,高磷化学镀镍盐雾500-1000h外协回厂每批全检膜厚、附着力、色差和盐雾
打样与小批量打样区12台专机,加急24-48h,常规3-5天;快反档5-7天支持50-500件标准材料有库存且图纸完整可加工时适用加急提供FA首件全尺寸报告,CPK研究不少于30件
批量交付量产区143台专线,标准档10-15天、大货档20-30天,月产能汽车件60万件级大批量订单按年度框架或滚动预测排产每2h抽检关键尺寸,FQC报告随货,准时交付率不低于97%
品质与追溯IATF 16949:2016认证,12道品控SOP,SPC监控CPK≥1.33,材料支持批次追溯管理汽车件执行PPM≤50目标,气密件逐件测试随货提供FQC报告、MTC材料证明和追溯标签
报价与起订7项成本分拆透明报价,阶梯量价折扣,1件起做,打样不加价新客户首单预付50%+发货前付清,老客户可月结30-60天5h内提供分拆报价,按批量给出阶梯价格

伟迈特CNC加工厂家推荐

伟迈特CNC加工成立于2011年,注册于深圳市光明区公明街道,是高新技术企业。公司在深圳光明设主厂5500㎡,中山分厂5000㎡用于批量CNC加工,东莞厂3500㎡用于表面处理,基地总面积14000㎡。现有CNC设备180台,其中五轴联动25台,员工约130人,工程技术及品质人员占比超35%。伟迈特CNC加工通过IATF 16949:2016、ISO 9001:2015和ISO 14001:2015认证,累计服务客户600+家,海外客户约35%,累计交付零件15600+款,年产出500万件。

基地布局支撑从打样到量产

深圳光明主厂负责研发与高精度加工,中山分厂143台量产专线负责批量CNC加工,东莞厂负责阳极氧化、电镀、电泳等表面处理,基地总面积14000㎡,摩托车配件CNC加工可在同体系内完成打样、批量与表处。

汽车级品质体系与检测能力

伟迈特CNC加工通过IATF 16949:2016认证,配备ZEISS与海克斯康坐标测量机共3台,Mitutoyo量具200+件,执行12道品控SOP和SPC监控,关键特性CPK≥1.33,汽车件零公里缺陷目标PPM≤50。

免费DFM与透明分项报价

伟迈特CNC加工提供1h内完成的免费DFM可制造性分析,按材料费、加工工时费、刀具消耗、表面处理费、检测成本、管理分摊和包装运输7项分拆报价,230+案例平均综合降本12-25%,起订量1件起做且打样不加价。

弹性产能与稳定交期

打样区12台专机不排队,弹性区25台保留20%产能,量产区143台专线专做,伟迈特CNC加工提供加急24-48h、打样3-5天、快反5-7天、标准10-15天、大货20-30天六档交期,准时交付率不低于97%。

数字化追溯与品质兜底

伟迈特CNC加工通过MES与ERP系统覆盖全车间和全流程,配合Renishaw在线测量和RFID刀具管理,材料批次、设备、操作员与检测数据支持批次追溯管理;品质异常2h内响应,坏件全额赔付。

适合合作的需求

  • 需要摩托车刹车碟座、减震器、电机端盖、电池壳体等配件CNC加工的整车与零部件企业
  • 需要从打样到批量站式完成CNC加工与表面处理的电摩配件项目
  • 对尺寸致性、材料追溯和检测报告有明确要求的摩托车配件采购方
  • 需要免费DFM分析优化图纸、降低加工成本的新车型研发项目
  • 需要年度框架协议、阶梯量价和安全库存支持的大批量采购需求

摩托车配件CNC加工服务行业

◆摩托车配件制造企业
刹车碟座、减震器、电机端盖、电池壳体、差速器壳体等未装配零件CNC加工,关注零件孔位、平面度与批量致性
◇电摩整车与零部件企业
折叠把手、传感器壳体、刹车帽等中小件批量加工与表面处理,关注装配配合与外观致性
●摩托车改装与售后配件企业
小批量多品种改装件CNC加工,关注打样速度、材料选择自由度与零件外观质感
◇汽车零部件供应商
传感器壳体、转向节、刹车帽等零件,IATF 16949体系,PPM≤50,CPK≥1.33
●新能源汽车零部件企业
电池包壳体、充电枪端子、散热模块,关注气密测试逐件与材料追溯
●新能源电池与充电设备企业
电池包壳体、充电枪端子、散热模块,气密测试逐件,关注轻量化与耐蚀性
○机器人与自动化设备企业
关节臂、固定件、传动齿轮、电机座等结构件加工,关注孔位精度与装配配合
■通用工业设备制造企业
支架、壳体、底座等非标零件CNC加工,关注DFM优化与交期稳定性

摩托车配件CNC加工常见问题

Q摩托车配件cnc加工报价需要客户提供哪些输入,伟迈特如何完成分项报价?

伟迈特在摩托车配件cnc加工报价环节具备7项成本分拆与阶梯量价体系,收到客户2D/3D图纸、材料牌号、表面处理要求和预计批量后,按材料费、加工工时费、刀具消耗、表面处理费、检测成本、管理分摊和包装运输逐项拆分,并结合铝、不锈钢、钛合金等材质乘数及1至5件、10至50件、100至500件、1000至5000件、10000件以上阶梯给出量价,通常在工作日2小时内响应、5小时内出报价,使客户能精确核算摩托车配件cnc加工成本并按量议价。

Q摩托车配件cnc加工打样前能否先做DFM评审,伟迈特会针对哪些结构提出问题?

伟迈特在摩托车配件cnc加工打样前提供免费DFM可制造性分析,依托20人工程技术团队和230多个降本案例,在1小时内从加工可行性、公差合理性、材料适配、成本优化和量产风险五个模块评审图纸,会针对深径比、内角R、壁厚、窄槽、螺纹孔壁厚等特征标注不可加工项,提醒7075铝合金禁彩色阳极等材料限制,并给出TOP-2替代方案,使客户在打样前优化设计、降低试产报废风险并缩短试产交期。

Q摩托车配件cnc加工打样需要多久,伟迈特如何保障首件尺寸可验证?

伟迈特在摩托车配件cnc加工打样环节设有12台打样专机不排队,加急可24至48小时交付、常规3至5个工作日完成,打样后由品质团队出具FA首件全尺寸报告,检测顺序覆盖基准尺寸、关键配合尺寸、形位公差、螺纹、表面粗糙度与外观,精度可按图纸要求达到±0.01mm至±0.005mm,关键尺寸使用ZEISS与海克斯康坐标复核,使客户在装配前即可依据书面检测数据确认尺寸符合性并降低反复修模风险。

Q摩托车配件cnc加工批量生产如何控制致性,伟迈特能提供哪些检测与追溯数据?

伟迈特在摩托车配件cnc加工批量阶段安排量产区143台专线排产,执行12道品控SOP,量产前完成首件确认与夹具校验,过程中每2小时抽检5件关键尺寸并实时监控CPK,低于1.33自动预警停机隔离;同时使用Renishaw在线测量与MES系统记录每件产品的材料批号、设备、操作员和检测数据,成品出具FQC报告与MTC材质证明,2024年度次交验合格率99.8%,使客户降低装配不良与返工风险并便于来料验收与质量追溯。

联系伟迈特CNC加工

提交摩托车配件图纸与需求,伟迈特CNC加工在工作日2h内响应,提供免费DFM分析与7项分拆报价,打样最快24-48h交付。

产品百科wikipedia

摩托车配件

摩托车配件CNC加工_刹车碟座/减震器/电机端盖定制-伟迈特CNC加工 摩托车配件CNC加工定制 面向摩托车与电摩配件制造企业,围绕刹车碟座、减震器、电机端盖、电池壳体等未装配零件,提供从图纸评审、打样验证到批量交付的站式CNC加工服务。 🏭 ≥97%准时交付率,打样97.5% 📅 24-48h加急打样交期 ⚡ 12-25%DFM平均综合降本 伟迈特CNC加工面向摩托车与电摩配件制造企业,承接刹车碟座、减震器部件、电机端盖、电池壳体、差速器壳体、折叠把手、传感器壳体等未装配CNC零件的定制加工。服务覆盖从单件打样到月产数十万件的批量订单,铝合金、不锈钢、钛合金、合金钢及工程塑料均可加工,并通过免费DFM分析在图纸阶段识别加工可行性、公差合理性与材料适配风险。 从图纸到交付,伟迈特CNC加工按需求沟通、DFM优化、打样验证、设计迭代、锁定量产图纸的路径推进。3D图纸与2D公差文件进入工程技术团队后,完成加工可行性、公差链、材料适配、成本优化和量产风险共5大模块评审,输出TOP-2替代方案;打样阶段使用12台专机,配合坐标CMM全尺寸报告与FA首件确认;批量阶段按SPC监控CPK、按工序执行首件与巡检,成品经全检、清洗、包装后随附检测报告与材料证明交付。 DFM评估3D图纸评审打样验证批量加工检测交付 摩托车配件CNC加工核心能力 01 五轴联动加工 五轴联动复杂曲面 加工方式采用DMG、Mazak、Makino五轴联动加工中心,次装夹完成多面与复杂曲面铣削,配合恒温车间和在线测量控制关键尺寸。 适用零件适用于摩托车减震器复杂轮廓件、刹车碟座安装面、异形支架与腔体类零件。 客户价值减少多次装夹带来的累积误差,复杂面加工更稳定,缩短打样与批量加工周期。 02 精密车铣复合 车铣复合回转件 加工方式使用Mazak、Mori Seiki车铣复合设备加工回转类零件,车削与铣削在同设备完成,配合走心机加工细长轴类。 适用零件适用于电机端盖、传感器壳体、轴套、法兰和长径比较大的回转结构件。 客户价值回转件同轴度与端面垂直度控制更稳定,减少次装夹,提升批量致性。 03 铝合金精密铣削 铝合金60617075 加工方式按6061-T6与7075-T6等牌号匹配切削参数与刀具,6061切削速度可达500-1000m/min,配合乳化液冷却与低温时效控制变形。 适用零件适用于电池壳体、电机端盖、刹车碟座、减震器外管和各类轻量化结构件。 客户价值在尺寸稳定性的前提下实现轻量化,兼顾强度与成本,适合摩托车轻量化需求。 04 不锈钢与钛合金加工 不锈钢钛合金TC4 加工方式针对304、316L不锈钢和TC4钛合金采用TiAlN、AlCrN涂层刀具与高压内冷,钛合金加工全程湿式冷却,严禁风冷干切。 适用零件适用于高强度螺栓座、排气系统连接件、减震器活塞杆和承力支架等零件。 客户价值满足摩托车承力与耐蚀要求,刀具寿命与表面质量可控,降低难加工材料报废风险。 05 表面处理站式 阳极氧化电泳化学镀镍 加工方式提供阳极氧化、硬质阳极、电泳、化学镀镍、喷砂、拉丝、激光打标等14种表面处理统管理,外协回厂每批全检膜厚与色差。 适用零件适用于摩托车外观件、耐蚀件和导电连接件的表面处理需求。 客户价值客户只对个窗口,减少多供应商协调,外观致性与耐蚀性验证更充分。 06 检测与品质管控 坐标SPC全尺寸 加工方式使用ZEISS与海克斯康坐标测量机及Mitutoyo量具,执行首件FA全尺寸检测、每2h过程巡检和CPK实时监控,关键尺寸数据可追溯。 适用零件适用于刹车碟座、电机端盖、减震器部件等对孔位、平面度、同轴度有要求的零件。 客户价值及时发现尺寸漂移并隔离超差件,降低批量报废与装配不良风险,交付数据完整可查。 摩托车配件CNC加工服务流程 需求沟通与图纸接收 客户提供2D/3D图纸、材料牌号、表面处理要求与预计批量 伟迈特CNC加工在工作日2h内响应,确认关键尺寸与装配关系 免费DFM与工艺评审 1h内完成加工可行性、公差合理性、材料适配、成本优化和量产风险分析 输出不可加工特征标注与TOP-2替代方案,平均综合降本12-25% 打样验证与首件确认 12台打样专机不排队,加急24-48h,常规3-5个工作日 提供FA首件全尺寸报告,覆盖基准尺寸、配合尺寸、形位公差、螺纹、表面粗糙度和外观 小批量试产与工艺固化 50-500件快反档5-7个工作日,CPK研究不少于30件 SPC监控关键尺寸,确认夹具与刀具方案后锁定量产工艺 批量加工与过程管控 量产区按专线排产,每2h抽检5件关键尺寸,CPK低于1.33自动预警停机隔离 材料批次、设备、操作员与检测数据全程记录,支持批次追溯管理 检测、表处与交付 成品关键尺寸检测,外观强光目检,出具FQC报告 表面处理回厂后每批全检,按零件等级清洗包装后随附检测报告与材料证明交付 摩托车配件cnc加工产品定制 摩托车刹车碟座 加工产能采用四轴加工中心配旋转台,加工直径10至300mm回转件,支持打样与批量生产。 加工指标安装孔位置度、碟盘贴合面平面度与孔距按图纸关键尺寸和形位公差检测。 材料工艺选用6061-T6铝合金,配合硬质阳极氧化处理,膜厚与色差按批次全检。 摩托车减震器外管 加工产能使用车铣复合与走心机加工细长回转件,覆盖直径1至32mm,适合批量生产。 加工指标内外圆同轴度、壁厚均匀性与密封面粗糙度按图纸要求控制并检测。 材料工艺选用6061-T6铝合金,配合硬质阳极氧化处理,内孔耐磨面按图纸要求加工。 摩托车电机端盖 加工产能采用车铣复合与四轴加工中心加工回转壳体,支持打样与批量阶梯排产。 加工指标轴承位同轴度、端面平面度与安装孔位置度按图纸关键尺寸检测。 材料工艺选用6061-T6铝合金,配合阳极氧化处理,膜厚与色差按外协回厂批次全检。 电摩电池壳体 加工产能使用龙门加工中心加工2200乘1200乘800mm范围、3000kg以内零件,支持批量生产。 加工指标腔体平面度、安装孔位置度与密封面尺寸按图纸要求控制并检测。 材料工艺选用6061-T6铝合金,配合硬质阳极氧化处理,提升耐蚀性与密封面稳定性。 摩托车差速器壳体 加工产能采用卧式加工中心与车铣复合加工箱体类零件,支持批量100至5000件排产。 加工指标轴承孔同轴度、端面垂直度与结合面平面度按图纸形位公差检测。 材料工艺选用6061-T6铝合金,配合电泳黑色处理,膜厚与附着力按批次抽检。 摩托车折叠把手 加工产能采用轴与四轴加工中心加工铰链类小件,适合中等批量生产加工。 加工指标铰链孔同轴度、转动配合间隙与外观面粗糙度按图纸要求控制并检测。 材料工艺选用6061-T6铝合金,配合阳极氧化处理,外观面可做喷砂或拉丝。 摩托车传感器壳体 加工产能使用走心机与车铣复合加工小型精密壳体,走心机覆盖直径1至32mm。 加工指标内腔尺寸、安装孔位置度与密封面粗糙度按图纸要求检测。 材料工艺选用304不锈钢,配合钝化处理,提升耐蚀性。 摩托车刹车帽 加工产能采用轴加工中心批量加工制动系统小型承压件,支持月产万件级订单。 加工指标内孔直径、螺纹规格与端面平面度按图纸要求控制并抽检。 材料工艺选用45#合金钢,配合电镀锌镍处理,镀层厚度与盐雾按批次抽检。 摩托车配件CNC加工服务能力表 伟迈特CNC加工围绕摩托车配件CNC加工需求,汇总设备、材料、精度、表处、交期与追溯等整体服务能力,便于客户按项目条件选择。 服务项目可提供能力适用范围与条件交付或验证方式 CNC加工设备180台CNC设备,含五轴联动25台,3轴立式49台、3轴卧式28台、4轴32台、龙门5台适用铝合金、不锈钢、铜合金、钛合金、合金钢和工程塑料零件按零件结构分配设备,首件确认后进入批量排产 精度控制常规±0.05mm、中等±0.02mm、高精度±0.01mm、超高精度±0.005mm,极限±0.002mm需恒温20±1℃条件高精度与超高精度需恒温车间、光栅尺和主轴冷却等条件支持坐标CMM抽检或全检,关键尺寸出具检测报告 材料加工铝合金6061-T6/7075-T6、不锈钢304/316L、钛合金TC4、合金钢45#/40Cr、铜合金及工程塑料7075铝合金仅可硬质黑色阳极,紫铜需煤油切削,钛合金全程湿式冷却来料核对材质证明并做光谱复验,材料批次记录 表面处理阳极氧化、硬质阳极、电泳、化学镀镍、电镀锌镍铬、钝化、PVD、喷砂、拉丝、激光打标等14种硬质阳极膜厚25-50μm,高磷化学镀镍盐雾500-1000h外协回厂每批全检膜厚、附着力、色差和盐雾 打样与小批量打样区12台专机,加急24-48h,常规3-5天;快反档5-7天支持50-500件标准材料有库存且图纸完整可加工时适用加急提供FA首件全尺寸报告,CPK研究不少于30件 批量交付量产区143台专线,标准档10-15天、大货档20-30天,月产能汽车件60万件级大批量订单按年度框架或滚动预测排产每2h抽检关键尺寸,FQC报告随货,准时交付率不低于97% 品质与追溯IATF 16949:2016认证,12道品控SOP,SPC监控CPK≥1.33,材料支持批次追溯管理汽车件执行PPM≤50目标,气密件逐件测试随货提供FQC报告、MTC材料证明和追溯标签 报价与起订7项成本分拆透明报价,阶梯量价折扣,1件起做,打样不加价新客户首单预付50%+发货前付清,老客户可月结30-60天5h内提供分拆报价,按批量给出阶梯价格 伟迈特CNC加工厂家推荐 伟迈特CNC加工成立于2011年,注册于深圳市光明区公明街道,是高新技术企业。公司在深圳光明设主厂5500㎡,中山分厂5000㎡用于批量CNC加工,东莞厂3500㎡用于表面处理,基地总面积14000㎡。现有CNC设备180台,其中五轴联动25台,员工约130人,工程技术及品质人员占比超35%。伟迈特CNC加工通过IATF 16949:2016、ISO 9001:2015和ISO 14001:2015认证,累计服务客户600+家,海外客户约35%,累计交付零件15600+款,年产出500万件。 基地布局支撑从打样到量产 深圳光明主厂负责研发与高精度加工,中山分厂143台量产专线负责批量CNC加工,东莞厂负责阳极氧化、电镀、电泳等表面处理,基地总面积14000㎡,摩托车配件CNC加工可在同体系内完成打样、批量与表处。 汽车级品质体系与检测能力 伟迈特CNC加工通过IATF 16949:2016认证,配备ZEISS与海克斯康坐标测量机共3台,Mitutoyo量具200+件,执行12道品控SOP和SPC监控,关键特性CPK≥1.33,汽车件零公里缺陷目标PPM≤50。 免费DFM与透明分项报价 伟迈特CNC加工提供1h内完成的免费DFM可制造性分析,按材料费、加工工时费、刀具消耗、表面处理费、检测成本、管理分摊和包装运输7项分拆报价,230+案例平均综合降本12-25%,起订量1件起做且打样不加价。 弹性产能与稳定交期 打样区12台专机不排队,弹性区25台保留20%产能,量产区143台专线专做,伟迈特CNC加工提供加急24-48h、打样3-5天、快反5-7天、标准10-15天、大货20-30天六档交期,准时交付率不低于97%。 数字化追溯与品质兜底 伟迈特CNC加工通过MES与ERP系统覆盖全车间和全流程,配合Renishaw在线测量和RFID刀具管理,材料批次、设备、操作员与检测数据支持批次追溯管理;品质异常2h内响应,坏件全额赔付。 适合合作的需求 需要摩托车刹车碟座、减震器、电机端盖、电池壳体等配件CNC加工的整车与零部件企业 需要从打样到批量站式完成CNC加工与表面处理的电摩配件项目 对尺寸致性、材料追溯和检测报告有明确要求的摩托车配件采购方 需要免费DFM分析优化图纸、降低加工成本的新车型研发项目 需要年度框架协议、阶梯量价和安全库存支持的大批量采购需求 摩托车配件CNC加工服务行业 ◆摩托车配件制造企业 刹车碟座、减震器、电机端盖、电池壳体、差速器壳体等未装配零件CNC加工,关注零件孔位、平面度与批量致性 ◇电摩整车与零部件企业 折叠把手、传感器壳体、刹车帽等中小件批量加工与表面处理,关注装配配合与外观致性 ●摩托车改装与售后配件企业 小批量多品种改装件CNC加工,关注打样速度、材料选择自由度与零件外观质感 ◇汽车零部件供应商 传感器壳体、转向节、刹车帽等零件,IATF 16949体系,PPM≤50,CPK≥1.33 ●新能源汽车零部件企业 电池包壳体、充电枪端子、散热模块,关注气密测试逐件与材料追溯 ●新能源电池与充电设备企业 电池包壳体、充电枪端子、散热模块,气密测试逐件,关注轻量化与耐蚀性 ○机器人与自动化设备企业 关节臂、固定件、传动齿轮、电机座等结构件加工,关注孔位精度与装配配合 ■通用工业设备制造企业 支架、壳体、底座等非标零件CNC加工,关注DFM优化与交期稳定性 摩托车配件CNC加工常见问题 Q摩托车配件cnc加工报价需要客户提供哪些输入,伟迈特如何完成分项报价? 伟迈特在摩托车配件cnc加工报价环节具备7项成本分拆与阶梯量价体系,收到客户2D/3D图纸、材料牌号、表面处理要求和预计批量后,按材料费、加工工时费、刀具消耗、表面处理费、检测成本、管理分摊和包装运输逐项拆分,并结合铝、不锈钢、钛合金等材质乘数及1至5件、10至50件、100至500件、1000至5000件、10000件以上阶梯给出量价,通常在工作日2小时内响应、5小时内出报价,使客户能精确核算摩托车配件cnc加工成本并按量议价。 Q摩托车配件cnc加工打样前能否先做DFM评审,伟迈特会针对哪些结构提出问题? 伟迈特在摩托车配件cnc加工打样前提供免费DFM可制造性分析,依托20人工程技术团队和230多个降本案例,在1小时内从加工可行性、公差合理性、材料适配、成本优化和量产风险五个模块评审图纸,会针对深径比、内角R、壁厚、窄槽、螺纹孔壁厚等特征标注不可加工项,提醒7075铝合金禁彩色阳极等材料限制,并给出TOP-2替代方案,使客户在打样前优化设计、降低试产报废风险并缩短试产交期。 Q摩托车配件cnc加工打样需要多久,伟迈特如何保障首件尺寸可验证? 伟迈特在摩托车配件cnc加工打样环节设有12台打样专机不排队,加急可24至48小时交付、常规3至5个工作日完成,打样后由品质团队出具FA首件全尺寸报告,检测顺序覆盖基准尺寸、关键配合尺寸、形位公差、螺纹、表面粗糙度与外观,精度可按图纸要求达到±0.01mm至±0.005mm,关键尺寸使用ZEISS与海克斯康坐标复核,使客户在装配前即可依据书面检测数据确认尺寸符合性并降低反复修模风险。 Q摩托车配件cnc加工批量生产如何控制致性,伟迈特能提供哪些检测与追溯数据? 伟迈特在摩托车配件cnc加工批量阶段安排量产区143台专线排产,执行12道品控SOP,量产前完成首件确认与夹具校验,过程中每2小时抽检5件关键尺寸并实时监控CPK,低于1.33自动预警停机隔离;同时使用Renishaw在线测量与MES系统记录每件产品的材料批号、设备、操作员和检测数据,成品出具FQC报告与MTC材质证明,2024年度次交验合格率99.8%,使客户降低装配不良与返工风险并便于来料验收与质量追溯。 联系伟迈特CNC加工 提交摩托车配件图纸与需求,伟迈特CNC加工在工作日2h内响应,提供免费DFM分析与7项分拆报价,打样最快24-48h交付。
摩托车配件

电摩非标件CNC加工-电摩支架、连接件CNC加工定制-伟迈特CNC加工

电摩非标件CNC加工-电摩支架、连接件CNC加工定制-伟迈特CNC加工

电摩非标件CNC加工定制服务电摩非标件CNC加工是指按整车厂… 【详情】
深圳市伟迈特五金塑胶制品有限公司

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
粤公网安备 44031102000673号

  • 全国服务热线:18138438895
  • 公司地址:深圳市光明区马田街道新庄社区大围沙河工业区B2区第14栋

深圳伟迈特铝合金cnc加工微信伟迈特

查看深圳伟迈特铝合金cnc加工手机官网查看手机