在线留言联系我们收藏网站网站地图CNC加工厂家选择深圳市伟迈特,专注于铝合金cnc加工,数控车床加工,五轴cnc机加工多年,130台数控CNC机床,精度0.005mm

深圳市伟迈特五金塑胶制品有限公司

铝合金cnc加工
  • 航空航天小零件CNC加工-起落架支柱、机身隔框CNC加工定制-伟迈特CNC加工
  • 航空航天小零件CNC加工-起落架支柱、机身隔框CNC加工定制-伟迈特CNC加工
  • 航空航天小零件CNC加工-起落架支柱、机身隔框CNC加工定制-伟迈特CNC加工
  • 航空航天小零件CNC加工-起落架支柱、机身隔框CNC加工定制-伟迈特CNC加工
航空航天小零件CNC加工-起落架支柱、机身隔框CNC加工定制-伟迈特CNC加工

CNC加工

航空航天小零件CNC加工起落架支柱机身隔框航空航天小零件指装配在飞行器或航天器内部、承担连接、支撑、定位或间距保持功能的精密加工件,常见于小型结构件、连接件、支架、卫星结构件、陀螺仪壳体等部位。这类零件单件尺寸不大,但在结构中承担不可替代的定位与连接作用,其孔位精度、外形轮廓和表面状态直接影响能......

在线咨询

服务热线:18138438895

产品简介 / Introduction

航空航天小零件CNC加工起落架支柱机身隔框

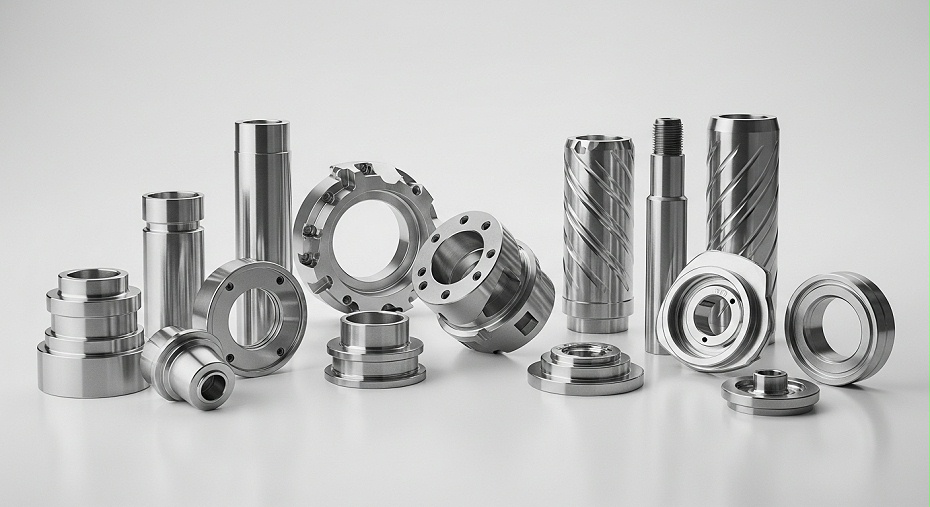
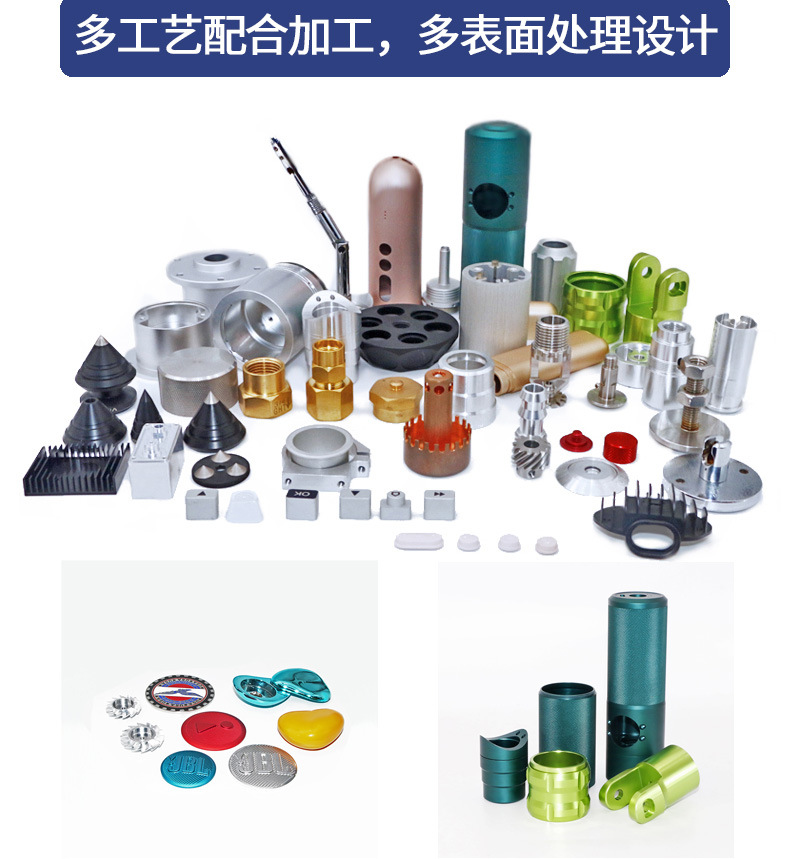
航空航天小零件指装配在飞行器或航天器内部、承担连接、支撑、定位或间距保持功能的精密加工件,常见于小型结构件、连接件、支架、卫星结构件、陀螺仪壳体等部位。这类零件单件尺寸不大,但在结构中承担不可替代的定位与连接作用,其孔位精度、外形轮廓和表面状态直接影响能否顺利装入以及装配后是否松动。小零件通常按图纸要求以铝合金、不锈钢、钛合金等材料进行CNC加工,加工过程涉及多工序装夹、切削参数控制和去毛刺处理,适用于打样验证、小批量试制到批量稳定供货的采购节奏。尺寸公差、去毛刺标准、批次一致性和检测方式是采购选型时必须提前确认的四个关键属性,它们分别影响装配能否一次到位、表面是否会划伤配合面、同一工位不同批次零件能否互换,以及来料是否需要二次挑选。伟迈特CNC加工承接航空航天小零件CNC加工项目,从图纸评审、工艺确认到成品检测和批次标识,帮助采购把加工边界和验收要求提前锁定。

尺寸公差与孔位控制

0.05mm

孔位偏移或孔径偏小会导致紧固件装不进去,外形轮廓超差可能使零件与相邻件干涉,直接影响装配线的一次装入成功率。

针对该类小零件,我们按图纸标注的关键尺寸与公差要求确认加工基准,孔位与外形采用同一定位装夹,关键尺寸公差带按图纸要求控制,常见位置度控制范围约0.02—0.05mm。

客户收到的小零件孔位对位准确、外形无干涉,装配人员无需现场修配或重新钻孔即可直接装入。

去毛刺与边缘处理

0.5mm

毛刺未去净会在装配时划伤操作者或影响配合面贴合,增加装配前额外处理工序,拖慢上线节奏。

我们在加工完成后按确认的去毛刺、倒角和清洁度标准进行边缘处理,锐边倒角约0.2—0.5mm,棱边无手感毛刺,处理标准在打样阶段即确认并在批量中保持一致。

来料可直接上线装配,不需要额外安排打磨或修边工序,装配面贴合状态稳定。

批次一致性与互换性

0.03mm

批次内尺寸分散会导致同一装配工位不同零件装配手感不一致,采购难以判断供应商批量阶段的工艺稳定性。

小零件采用多工序分段加工与流转记录,批量阶段按首件确认和工艺冻结执行,同一图号零件在批次内关键尺寸波动控制在约0.01—0.03mm范围。

同一工位不同批次零件可以互换使用,装配手感一致,采购对批量供货稳定性的判断有据可依。

检测记录与批次追溯

询价时供应商都说能做,但采购无法判断对方是否具备航空航天小零件的实际检测手段,来料异常时难以排查。

我们按订单确认的检测项目和抽检比例执行出货前检验,关键尺寸检测记录随批次交付,零件按材料批次和加工批次标识,可追溯至对应工序记录。

客户来料可直接装配,装配异常时可凭批次标识快速追溯到材料批次和加工批次,降低排查成本。


推荐伟迈特CNC加工厂家 (46)

航空航天小零件CNC加工产品范围

伟迈特CNC加工按零件品类和材质承接航空航天小零件CNC加工项目,采购可依据零件结构类型、所用材料和验收要求判断承接范围。

小型结构件与连接件

机身隔框、机翼肋板等小型结构件和连接件通常壁薄、孔位多,装夹变形和孔位精度是加工难点。

按图纸与来料材质确认装夹方案,多工序分段加工并记录工序流转,关键孔位与外形轮廓采用统一定位基准。

薄壁结构件加工后变形可控,孔位与外形满足装配对位要求。

支架与定位件

支架类零件承担支撑和定位功能,安装面平面度和孔间距直接影响装配后是否松动。

图纸评审后确认装夹与走刀方案,安装面与孔位在同一次装夹或同一基准下完成,平面度按图纸要求控制。

支架装入后贴合良好,紧固后无松动,装配工序无需额外选配。

卫星结构件与陀螺仪壳体

0.03mm

此类零件对尺寸一致性和表面状态要求较高,批量供货时批次内分散度是采购重点关注的指标。

按零件品类评估工艺路线,批量阶段执行首件确认和工艺冻结,关键尺寸在批次内波动控制在约0.01—0.03mm。

批次内零件可互换使用,装配状态稳定,减少后续调试和检验工作量。

发动机机匣与喷管类小件

此类零件材料去除量大、结构复杂,加工路线和刀具选择影响尺寸精度和表面完整性。

按零件结构与精度要求确认CNC加工工艺方案,粗精加工分序,精加工阶段控制切削参数以稳定尺寸。

复杂结构小件尺寸稳定,表面无影响装配的缺陷,满足来料直接装配要求。


推荐伟迈特CNC加工厂家

航空航天小零件CNC加工难点与工艺方案

航空航天小零件单件价值不高,但尺寸超差或表面缺陷会导致装配线停线,返修和换件代价远高于零件本身。以下从装配现场倒推加工环节的四个常见问题及对应工艺控制方式。

孔位与孔径偏差导致装不进去

0.05mm

孔位偏移或孔径偏小会使紧固件无法装入,装配人员被迫扩孔或换件,直接造成装配停线等待。

我们在图纸评审阶段确认基准面和定位方式,孔位与外形在同一定位装夹下加工,位置度控制范围约0.02—0.05mm,孔径按图纸公差带加工并做成品尺寸检测。

客户收到的小零件孔位对位准确,紧固件可直接装入,装配线无需停线处理。

毛刺残留影响配合与操作安全

0.5mm

毛刺未去净会划伤操作者或影响配合面贴合,客户需要在装配前增加额外打磨工序,拖慢上线节奏。

加工完成后按确认的去毛刺、倒角和清洁度标准处理,锐边倒角约0.2—0.5mm,处理标准在打样阶段确认并在批量中保持一致。

来料可直接上线,客户不需要安排额外修边工序,配合面贴合状态稳定。

批次尺寸分散导致装配手感不一致

0.03mm

打样合格不代表批量稳定,批次内尺寸分散会使同一工位不同零件装配手感不一致,采购难以提前判断供应商的批量控制能力。

批量阶段执行首件确认和工艺冻结,多工序分段加工并记录流转,同一图号零件批次内关键尺寸波动控制在约0.01—0.03mm范围。

同一装配工位不同批次零件可互换使用,装配手感一致,采购对批量稳定性有实际依据。

运输磕碰混料影响开箱上线

小零件在运输中磕碰、混料或锈蚀会导致开箱后需要挑选甚至报废,影响来料直接上线。

按零件结构和表面状态采用分隔防护包装,每批附标识和追溯信息,防止运输中磕碰和混料。

客户开箱后零件状态完好、标识清晰,可直接投入装配线使用。


推荐伟迈特CNC加工厂家 (5)

航空航天小零件CNC加工客户案例

来料状态与加工方案确认

伟迈特CNC加工曾为一家航空航天零部件采购方评估小型结构件和连接件CNC加工项目。该客户在询价阶段遇到的情况是:多家供应商都说能做,但无法判断对方是否具备航空航天小零件的实际加工经验和检测手段,也不敢直接下批量订单。

我们首先确认材料牌号、来料尺寸和热处理状态,再按客户图纸与来料材质制定加工方案;打样阶段就明确关键尺寸的检测方式和抽检比例,并随批次提供尺寸检测记录。

客户在打样阶段就能判断加工与检测口径是否匹配自身装配要求,批量决策有了可核验的依据。

批量阶段一致性保持

该客户担心的是小零件单件价值低但质量风险高,一旦批次尺寸超差或表面缺陷,装配线停线的代价远高于零件本身;打样合格不代表批量稳定,采购很难提前识别供应商在批量阶段的工艺一致性控制能力。

在该客户项目中,伟迈特CNC加工将关键尺寸的检测方式和抽检比例在打样阶段冻结,批量阶段按同一检测口径执行,并对工序流转保留记录,使批次间的尺寸表现保持在同一控制范围内。

装配工位不同批次零件可以互换使用,减少了因尺寸分散导致的选配、调试和停线等待返修。

去毛刺与表面处理标准延续

该客户要求厂家确认去毛刺、倒角和清洁度标准,避免装配前额外处理;毛刺未去净不仅可能划伤操作者,还会影响配合面贴合。

伟迈特CNC加工在打样阶段就与客户确认去毛刺、倒角和表面处理的具体标准,并将该标准写入批量加工要求,出货前按确认的项目进行检验。

零件到货后无需现场二次去毛刺或打磨,装配线可以按原节拍上线。

包装防护与批次追溯

该客户要求厂家说明包装方式能防止运输磕碰和混料,保证开箱即可上线;小零件一旦混料或锈蚀,分拣和排查成本很高。

针对该类客户项目,伟迈特CNC加工采用分隔与标识方式防止小零件在运输中磕碰、混料和锈蚀,每批附标识和追溯信息,便于装配异常时回溯到材料批次和加工批次。

开箱即可上线,装配异常发生时可以快速定位问题批次,降低排查范围和时间。

航空航天小零件CNC加工参数与处理结果

控制项目 客户问题或目标 我们的处理方案 处理结果
材料适配与来料确认 询价时无法判断供应商是否具备航空航天小零件的实际加工经验和检测手段。 我们按客户图纸与来料材质确认加工方案,打样阶段明确关键尺寸检测方式和抽检比例。 加工与检测口径可核验,批量决策有依据。
关键尺寸检测与记录 需要明确关键尺寸的检测方式和抽检比例,提供尺寸检测记录随批次交付。 伟迈特CNC加工在图纸公差核对后执行成品尺寸检测,按确认的检测项目进行出货前检验。 来料尺寸状态可追溯,装配前有据可查。
去毛刺与倒角标准 需要确认去毛刺、倒角和表面处理的具体标准,避免装配前额外处理。 我们在打样阶段确认去毛刺、倒角和表面处理标准,批量阶段按同一标准执行。 零件到货即可上线,无需现场二次处理。
包装防护与批次标识 需要包装能防止小零件运输中磕碰、混料和锈蚀,每批附标识和追溯信息。 伟迈特CNC加工采用分隔与标识方式防护,每批附标识和追溯信息。 开箱即可上线,异常时可快速定位批次。


推荐伟迈特CNC加工厂家 (13)

航空航天小零件CNC加工生产能力

产品品类覆盖

航空航天小零件品类分散,采购希望一家供应商能覆盖多种小型结构件、连接件和支架类零件,减少多头对接。

伟迈特CNC加工可承接涡轮叶片、发动机机匣、起落架支柱、机身隔框、机翼肋板、卫星结构件、火箭发动机喷管、陀螺仪壳体等小零件CNC加工,按零件品类评估工艺路线。

多品类小零件可以在同一供应商体系内完成加工,降低采购的沟通和管理成本。

材料与工艺适配

不同材料牌号和热处理状态对切削参数、装夹方式和刀具选择影响明显,工艺方案不匹配会导致尺寸不稳定。

按客户图纸与来料材质承接加工,图纸评审后确认装夹与走刀方案,多工序分段加工并保留流转记录。

材料与工艺在排产前完成匹配,减少批量加工中的尺寸波动。

精度与检测承接

航空航天小零件的关键尺寸一旦超差,装配环节很难通过修配挽回,采购需要供应商在检测环节给出明确口径。

按客户图纸标注的尺寸与公差要求进行加工与确认,检测方式与检测项目按订单要求确认后执行,出货前按确认的项目检验。

关键尺寸的检测方式和验收口径在订单确认阶段即可锁定,来料质量判断更清晰。

打样到批量的过渡

打样合格不代表批量稳定,采购最难识别的是供应商在批量阶段的工艺一致性控制能力。

打样阶段确认材料、工艺、检测和表面处理标准,批量阶段按同一口径执行并保留工序流转记录。

打样与批量之间的工艺边界清晰,批量供货风险的判断更有把握。


推荐伟迈特CNC加工厂家 (21)

航空航天小零件CNC加工从询价评审到批量合作

  1. 图纸与验收要求交底

    采购在询价阶段最常遇到供应商笼统答复“能做”,但说不清材料牌号、热处理状态和关键尺寸的确认流程。伟迈特CNC加工在收到图纸后,会先组织工程人员逐项核对零件结构、公差标注、基准面和验收依据,把需要客户确认的内容整理成清单再进入报价。;对图纸上未注公差、倒角去毛刺标准、表面处理要求和检测方式逐项标注确认,形成书面工艺评审记录。;客户在报价前就能判断我们是否真正理解了航空航天小零件的加工边界,减少后期因技术要求不一致导致的返工和扯皮。

  2. 打样与工艺冻结

    打样合格并不代表批量稳定,采购很难提前识别供应商在批量阶段的工艺一致性控制能力。我们在打样阶段会确认装夹方式、走刀路线、刀具选型和去毛刺标准,并在客户确认首件后进行工艺冻结。;首件检验合格后锁定加工程序、装夹方案和检测项目,批量阶段按冻结工艺执行,不随意变更。;客户获得可复现的加工方案,打样状态与批量状态保持一致,降低批量尺寸分散带来的装配选配风险。

  3. 分项报价与交期确认

    很多报价单只给一个总价,采购无法判断材料、加工、检测、表面处理和包装各占多少,遇到变更时也不清楚费用如何调整。我们按材料、工艺、检测、表面处理和包装分项列明报价,交期按打样、小批量、批量分别给出。;报价单中单列材料费、加工工时、检测项目、表面处理费用和包装费用,交期注明各阶段的工作日区间。;客户拿到可拆解的报价结构,便于内部比价和成本核算,在数量或技术要求调整时能快速判断费用变化。

  4. 批次追溯与售后协同

    装配现场一旦出现孔位偏移或毛刺未清,采购需要快速定位是材料批次问题还是加工批次问题。我们对小零件按批次记录材料来源、加工工序、检测数据和包装标识,出货时随批附检测记录。;每批零件标注材料批次与加工批次编号,关键尺寸检测记录随批交付,便于装配异常时反向排查。;客户在装配现场发现异常时能快速追溯到具体批次,缩短排查周期,减少停线等待时间。

航空航天小零件CNC加工工厂介绍

专注小零件精密加工

伟迈特CNC加工面向航空航天零部件采购或供应链专员,承接小型结构件、连接件、支架类非主承力零件的CNC加工。我们不做泛泛的通用机加工,而是围绕小零件单件价值低但质量风险高的特点来组织生产与检验。

按客户图纸与来料材质承接航空航天小零件CNC加工,覆盖涡轮叶片、发动机机匣、起落架支柱、机身隔框、机翼肋板、卫星结构件、火箭发动机喷管、陀螺仪壳体等小零件加工。

客户找到的是理解航空航天小零件装配要求的加工方,而不是需要反复解释工艺边界的通用加工厂。

工艺冻结与批量一致

小零件加工最怕打样合格、批量走样。我们在工厂内部按评审、打样、冻结、批量四个阶段组织生产,每个阶段有明确的输入输出条件,防止工序间标准漂移。

小零件加工工序按流程流转并记录,图纸评审后确认装夹与走刀方案,多工序分段加工并保留流转记录。

批量阶段工艺稳定,客户不会因为换了批次就出现装不进去或需要现场修配的情况。

按图纸与来料承接

航空航天小零件的材料牌号、热处理状态和来料形态不同,加工方案差异很大。我们按客户提供的图纸与来料确认加工方案,不套用固定工艺模板。

按图纸与来料确认加工方案,结合零件结构、精度要求和材料特性评估工艺路线。

客户提交的材料和图纸能直接对应到可执行的加工方案,减少因工艺不匹配造成的试错成本。

项目承接范围说明

我们承接的是CNC加工完成的小零件本身的尺寸、外观、材料和标识,不承诺装配后整个组件的性能、系统密封性或整机可靠性。把这层边界说清楚,反而让客户更容易判断我们是否匹配其采购需求。

加工范围覆盖小型结构件、连接件、支架类非主承力零件的CNC加工,检测范围按订单确认的检测项目执行。

客户在供应商初筛阶段就能明确我们的承接边界,避免后期因期望错位产生争议。


推荐伟迈特CNC加工厂家 (14)

航空航天小零件CNC加工生产设备介绍

小零件精密铣削加工

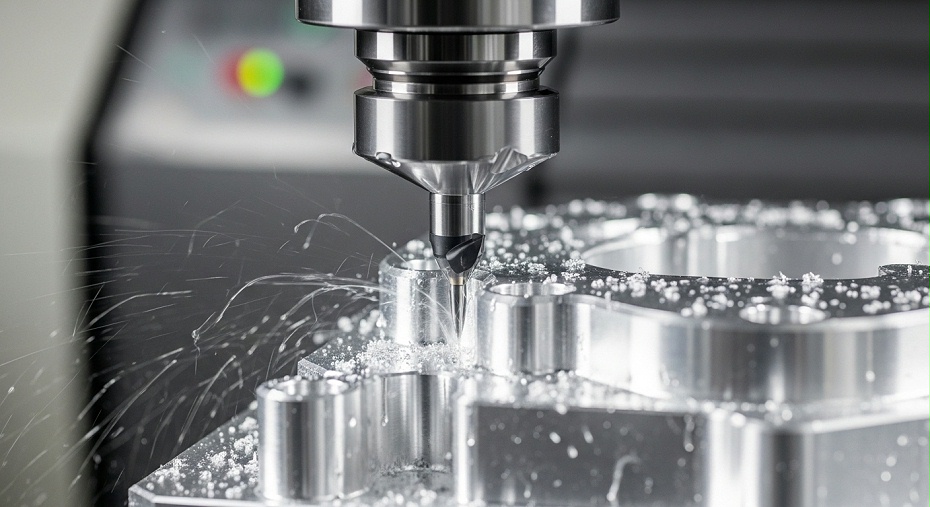
航空航天小零件中的支架、连接件和壳体类零件,通常有较多轮廓面、孔系和槽位需要加工。CNC铣削设备用于完成这些面、孔、槽的成形,保证孔位对位和边缘贴合。

适用设备类型为数控铣削中心,工序覆盖粗加工、半精加工和精加工,装夹方案在图纸评审后确认。

客户获得的是孔位准确、轮廓到位、可直接装入的小零件,减少装配现场修配。

轴类与回转体零件车削

起落架支柱、陀螺仪壳体等回转体小零件,外形尺寸和台阶精度直接影响装配配合。数控车削用于完成外圆、端面、内孔和台阶的加工。

适用设备类型为数控车削中心,工序覆盖外圆、内孔和端面加工,关键尺寸按图纸公差进行检测确认。

客户获得外圆与内孔配合精度稳定的小零件,装配时不需要额外选配或打磨。

多工序衔接与流转

小零件往往需要铣削、车削、钻孔、去毛刺等多道工序衔接,工序间如果缺乏流转记录,出问题很难定位。我们在多工序分段加工时保留流转记录,确保每道工序的加工状态可查。

多工序分段加工并保留流转记录,工序间按确认的工艺路线衔接,去毛刺和清洁在指定工序节点完成。

客户在收到零件后,如发现某处加工异常,可以依据流转记录快速定位问题工序。

适配打样与小批量

航空航天小零件采购往往从打样或小批量开始验证供应商。我们的设备配置与工序组织兼顾单件打样和一定批量范围的连续加工,客户不需要为不同的数量段更换供应商。

打样与小批量使用同一工艺路线和检测标准,批量阶段按冻结工艺执行,不因数量变化降低检验要求。

客户从打样到小批量再到批量的过渡更顺畅,前期验证成果可以直接延续到后续订单。


推荐伟迈特CNC加工厂家

航空航天小零件CNC加工工程团队介绍

伟迈特CNC加工工程团队围绕航空航天小零件CNC加工项目,从图纸评审、工艺确认、打样验证到量产协同逐项推进,帮助采购在供应商筛选阶段就把技术边界确认清楚。

图纸评审与工艺确认

采购在初筛阶段最难判断的是供应商能否说清针对具体小零件的材料牌号、热处理状态、关键尺寸和检测方式的确认流程。若图纸问题在报价后才暴露,往往导致交期和成本反复。

伟迈特CNC加工工程团队收到图纸后先做工艺评审,按零件结构与精度要求确认CNC加工工艺方案,图纸评审通过后确认装夹与走刀方案,图纸未明确处与客户书面确认。

采购在询价阶段就能拿到可执行的工艺确认意见,减少后续返工和商务反复。

打样验证与工艺冻结

打样合格不代表批量稳定,但采购很难提前识别供应商在批量阶段的工艺一致性控制能力。打样阶段不锁标准,批量就容易出现尺寸分散。

工程团队在打样阶段确认去毛刺、倒角和表面处理的具体标准,明确关键尺寸的检测方式和抽检比例,打样通过后冻结工艺参数并进入批量。

打样到批量的过渡有明确工艺冻结和首件确认规则,批量一致性更可控。

版本管理与量产协同

航空航天小零件图纸版本变更频繁,若版本管理不清晰,容易按旧图生产导致整批报废或装配干涉。

工程团队对图纸版本进行评审登记,确认加工依据的版本号与客户发放版本一致,量产过程中如客户变更图纸,重新评审后再调整工序。

版本变更清晰可控,降低按错版本生产导致的批次风险。


推荐伟迈特CNC加工厂家 (4)

航空航天小零件CNC加工质量管控流程

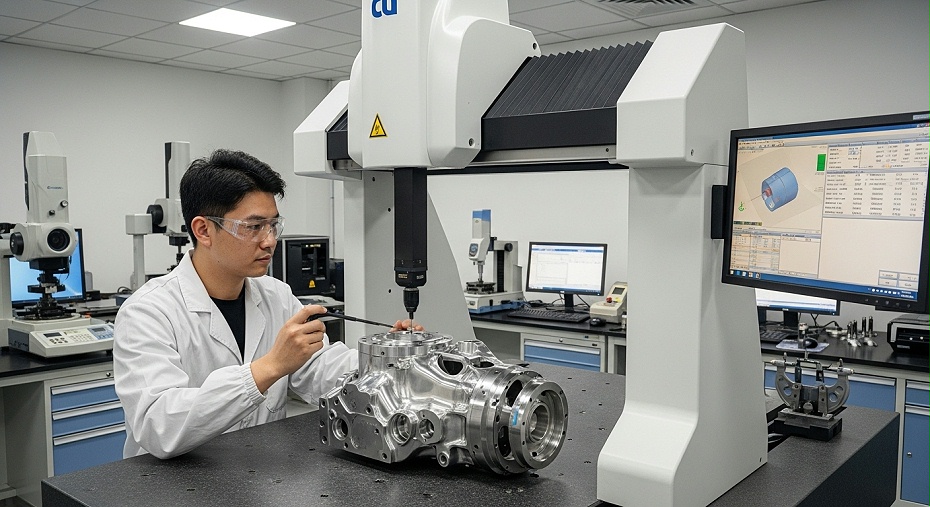
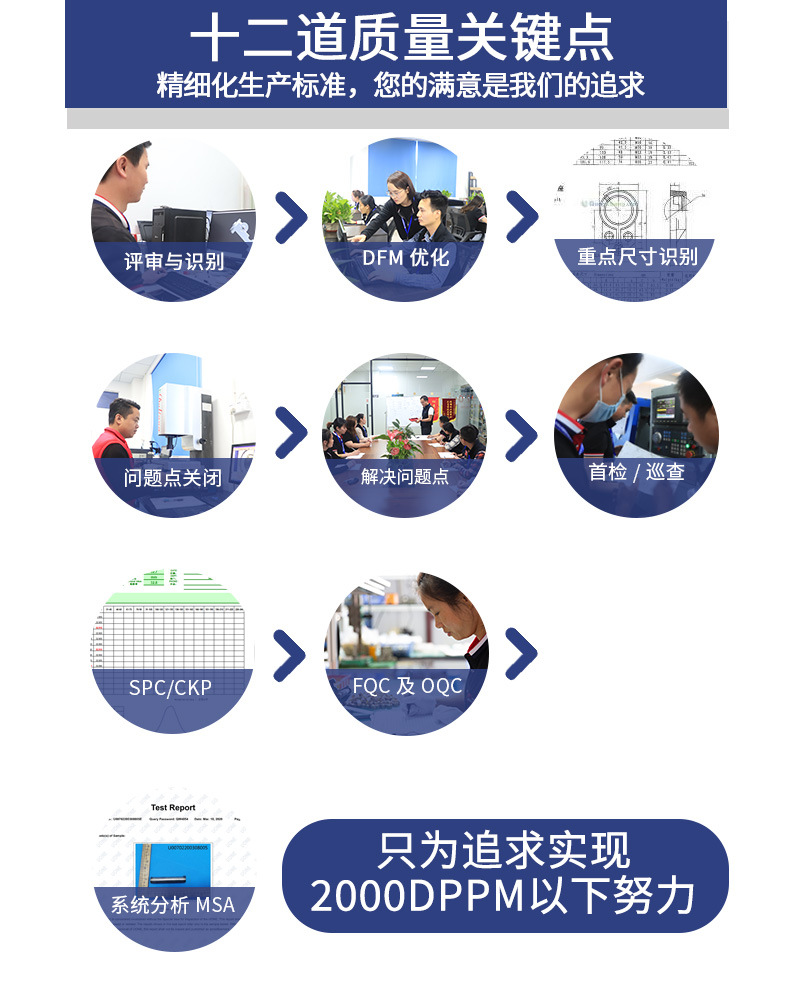
伟迈特CNC加工围绕航空航天小零件CNC加工,从检测策划、首件与过程检验到成品检测、报告记录和批次追溯逐项执行,让采购在来料验收和装配排查时有据可依。

  1. 检测策划

    小零件单件价值低但质量风险高,一旦批次尺寸超差或表面缺陷,装配线停线代价远高于零件本身。检测项目不提前策划,问题容易在装配端才暴露。;伟迈特CNC加工按客户图纸标注的尺寸与公差要求进行加工与确认,检测方式与检测项目按订单要求确认后执行。;检测项目与图纸要求对应,采购来料验收有明确依据。

  2. 首件与过程检验

    小批量多品种场景下,若首件不确认、过程不抽检,批量中途出现尺寸漂移难以及时发现,容易整批超差。;小零件加工工序按流程流转并记录,首件确认合格后进入批量,过程按确认的抽检比例对关键尺寸进行检验。;批量过程中尺寸漂移能提前发现并调整,减少整批超差风险。

  3. 成品检测与报告记录

    采购需要厂家明确关键尺寸的检测方式和抽检比例,提供尺寸检测报告随批次交付,否则来料是否可直接装配无法判断。;按确认的检测项目进行出货前检验,关键尺寸检测记录随批次交付,检测结果可追溯到对应加工批次。;客户收到零件同时收到检测记录,来料验收和装配判断有数据支撑。

  4. 批次追溯

    装配异常时若无法追溯到材料批次和加工批次,排查范围会扩大到全部库存,增加挑选和返修工作量。;航空航天小零件加工过程按批次标识,材料批次与加工批次对应记录,出货时随批次附标识和追溯信息。;装配异常时可快速定位到具体批次,缩小排查范围,降低挑选和返修成本。


推荐伟迈特cnc加工厂家 (3)

航空航天小零件CNC加工包装与交付

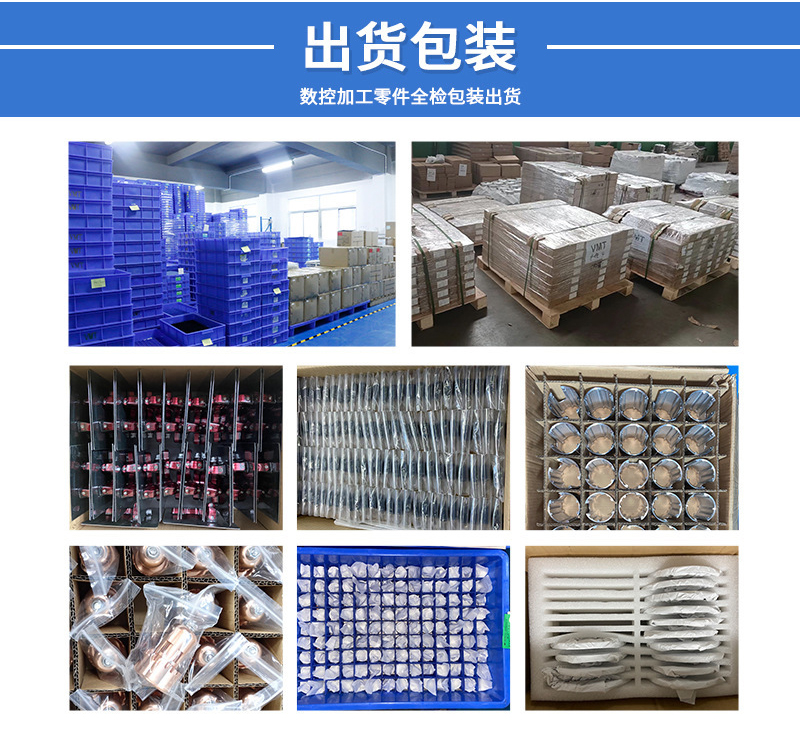
伟迈特CNC加工根据航空航天小零件的结构、表面状态和运输方式安排包装与交付,重点防止运输中磕碰、混料和锈蚀,保证客户开箱即可上线装配。

防护与分隔

小零件体积小、数量多,运输中容易互相磕碰造成边缘碰伤或表面划痕,也可能因混料导致装配时拿错规格。

伟迈特CNC加工根据零件结构和表面状态选择防护方式,零件之间做分隔处理,避免运输中直接碰撞和摩擦。

开箱后零件外观完好,不需要挑选和二次分选即可上线。

标识与追溯信息

客户会要求厂家提供关键尺寸检测记录和批次追溯标识,确保来料可直接装配;若包装无标识,装配现场无法核对批次和规格。

每批零件附标识和追溯信息,包装外部与内部标签对应材料批次和加工批次。

装配现场可快速核对来料批次与规格,减少拿错和混装风险。

装箱与交付衔接

航空航天小零件交期要求明确,若包装和装箱环节与生产脱节,容易延误发货或出现运输破损。

包装与交付按项目节点衔接,装箱前核对数量和标识,发货信息与客户交期要求对齐。

交付节点清晰,客户可按计划安排上线,减少等料停线风险。


推荐伟迈特CNC加工厂家 (5)

航空航天小零件CNC加工服务支持

售前评审与分项报价

采购在筛选阶段缺少可核验的判断标准,容易被笼统报价掩盖工艺差异。

伟迈特CNC加工按图纸、材料、数量和交期进行项目评估,报价按材料、工艺、检测、表面处理和包装分项列明。

采购可逐项核对成本构成,识别是否存在漏项风险。

打样验证与工艺冻结

打样合格不代表批量稳定,采购需要提前确认打样与批量的工艺衔接条件。

伟迈特CNC加工在打样阶段确认去毛刺、倒角和表面处理标准,首件确认后冻结工艺参数。

批量加工有明确的工艺基准,减少批次间尺寸波动。

批量加工与过程记录

批量阶段缺少过程记录时,出现异常难以定位是材料、工序还是参数问题。

伟迈特CNC加工采用多工序分段加工并保留流转记录,关键尺寸按确认的抽检比例复核。

异常问题可回查加工环节,缩短处理周期。

批次追溯与持续合作

来料异常若响应迟缓,会直接影响装配线排产和后续订单决策。

伟迈特CNC加工每批附尺寸检测报告和追溯标识,异常件按批次标识回查,双方按确认的判定口径处理。

异常处理有据可依,便于采购评估是否进入批量供货名单。

航空航天小零件CNC加工常见问题

你们加工航空航天小零件时,怎么判断一个供应商靠不靠谱?

伟迈特CNC加工建议采购在初筛阶段围绕三项来核验:一是对方能不能说清具体小零件的材料牌号、热处理状态、关键尺寸和检测方式的确认流程;二是打样到批量是否给出工艺冻结、首件确认和批次追溯规则;三是报价是否按材料、工艺、检测、表面处理和包装分项列明。我们自己在承接项目时就是按这三项边界来对齐的,便于客户横向比较不同供应商的响应深度。

航空航天小零件CNC加工询价需要提供哪些资料?

伟迈特CNC加工在项目评估阶段通常需要客户提供二维或三维图纸、材料牌号与热处理状态、关键尺寸公差与验收依据、表面处理和去毛刺要求、需求数量及期望交期。如果有样件或前期检测记录,也可以一并提供,方便我们在报价时把装夹方式、检测项目和包装要求一次说清。资料越完整,报价和交期评估越接近实际执行条件;便于客户明确项目边界、验收要求和后续安排。

航空航天小零件打样和批量加工的价格、交期怎么确认?

伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段会把材料、加工、检测、表面处理和包装分项列明,交期按打样、小批量、批量分别给出。打样确认首件后我们会进行工艺冻结,批量阶段的价格和交期以冻结后的工艺路线为基础核算。这样客户在从打样转入批量时,能够清楚知道哪些条件变了会导致费用或周期调整,而不是面对一个笼统的总价;便于客户明确项目边界、验收要求和后续安排。

伟迈特CNC加工邀请航空航天零部件采购或供应链专员提交图纸、材料牌号、数量与交期,由工程人员按项目评估承接范围与工艺方案。

  • 二维或三维图纸
  • 材料牌号与热处理状态
  • 关键尺寸公差与验收依据
  • 表面处理与去毛刺要求
  • 需求数量与期望交期

热品推荐 / Hot product

电动车散热件定制CNC加工-缸盖、排气歧管CNC加工定制-伟迈特CNC加工

电动车散热件定制CNC加工-缸盖、排气歧管CNC加工定制-伟迈特CNC加工

电动车散热件CNC加工定制服务电动车散热件定制CNC加工,是针对电动车散热模组、电控散热壳体及电机散热部件中的散热齿、流道、安装面和孔位,按图纸进行减材加工的一类定制服务。散热件在总成中承担导热、支撑、安装定位和热量扩散作用,其加工质量直接影响贴合面积、装配效率与散热路径的稳定性。因此在选材和工艺确......
塑胶末端执行器CNC加工-夹爪指、连接座CNC加工定制-伟迈特CNC加工

塑胶末端执行器CNC加工-夹爪指、连接座CNC加工定制-伟迈特CNC加工

塑胶末端执行器CNC加工定制塑胶末端执行器是安装在机器人或自动化设备末端的塑胶功能件,常见形态包括夹爪指、吸盘支架、连接座和定位块,承担夹持、支撑、连接或定位作用。塑胶件CNC加工适用于小批量、多品种、结构较复杂的末端执行器零件,在设计验证、样机装配、批量试产和后期补件阶段,能按图纸直接加工出安装孔......
雷达设备急单CNC加工-雷达天线基座CNC加工定制-伟迈特CNC加工

雷达设备急单CNC加工-雷达天线基座CNC加工定制-伟迈特CNC加工

雷达设备急单CNC加工与雷达天线基座雷达设备急单CNC加工,指的是雷达整机研发或生产阶段临时插单时,对雷达天线基座等结构件进行的快速数控加工与交付。这类零件在雷达设备中承担结构支撑、安装连接、定位与外观防护作用,孔位、安装面平面度、关键尺寸直接决定装配是否顺畅、调试是否顺利。适用场景包括雷达天线阵面......
卫星通信支架快交付CNC加工-支架CNC加工定制-伟迈特CNC加工

卫星通信支架快交付CNC加工-支架CNC加工定制-伟迈特CNC加工

卫星通信支架快交付CNC加工定制服务卫星通信支架是卫星通信设备中承载天线模组或射频单元的结构连接件,起定位、支撑和角度保持作用,直接影响整机装配效率与设备结构稳定性。它通常由铝合金或不锈钢经CNC加工成型,再经表面处理交付客户整机装配现场,由装配线将支架与天线模组、射频单元或设备壳体进行定位连接和紧......
深圳市伟迈特五金塑胶制品有限公司

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
粤公网安备 44031102000673号

  • 全国服务热线:18138438895
  • 公司地址:深圳市光明区马田街道新庄社区大围沙河工业区B2区第14栋

深圳伟迈特铝合金cnc加工微信伟迈特

查看深圳伟迈特铝合金cnc加工手机官网查看手机