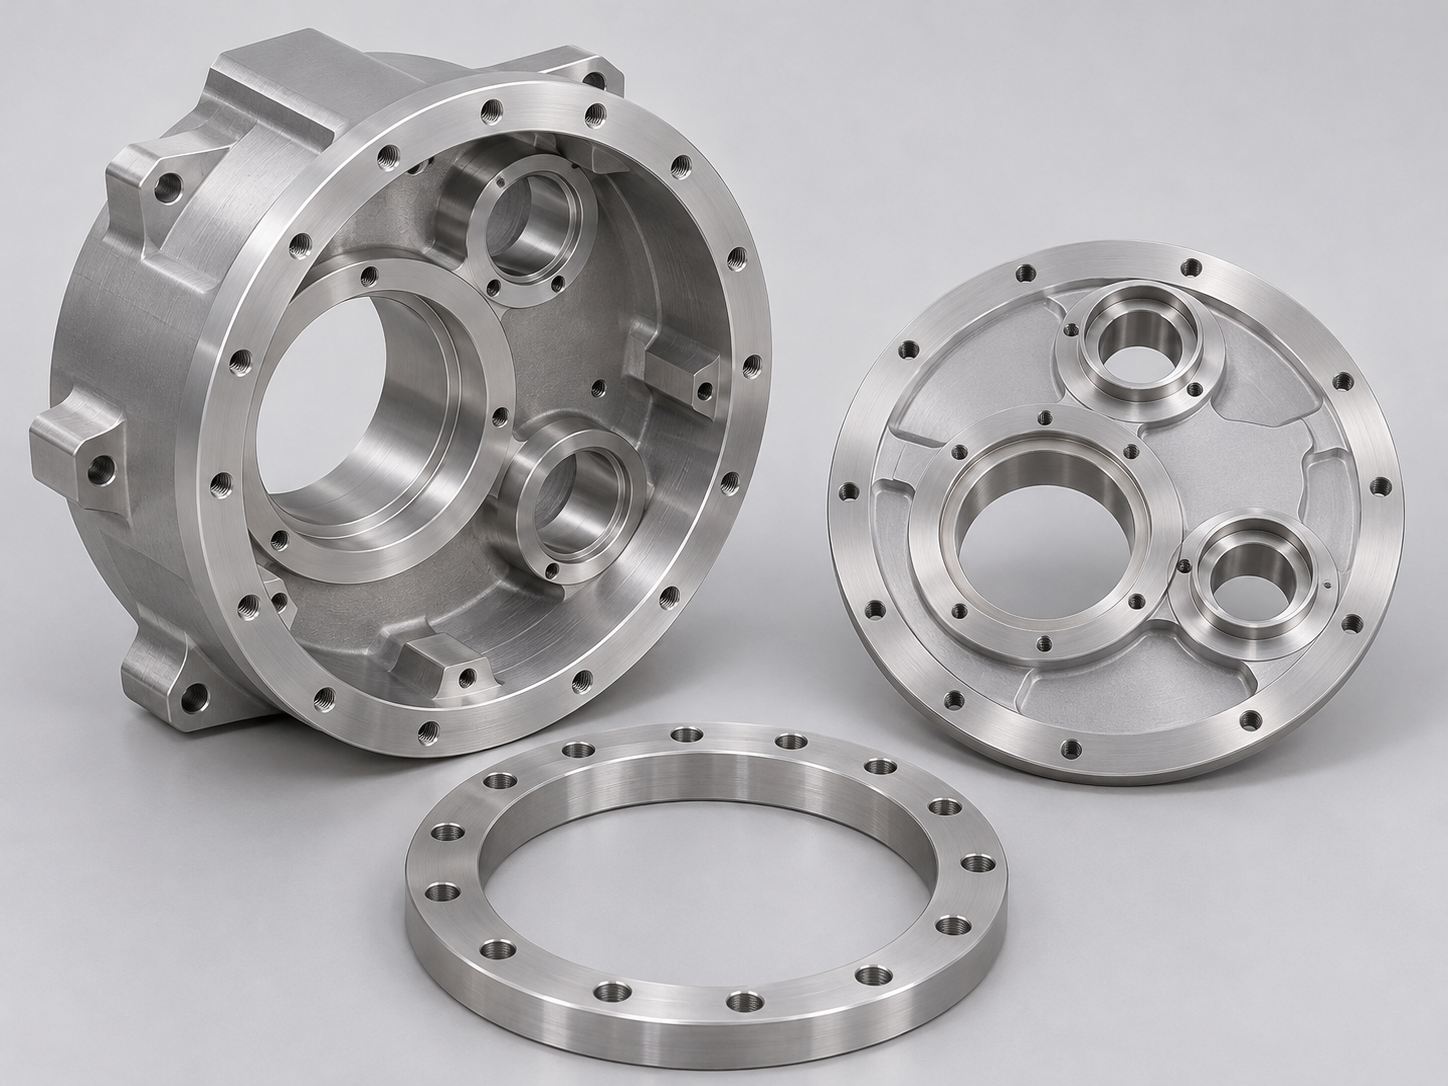
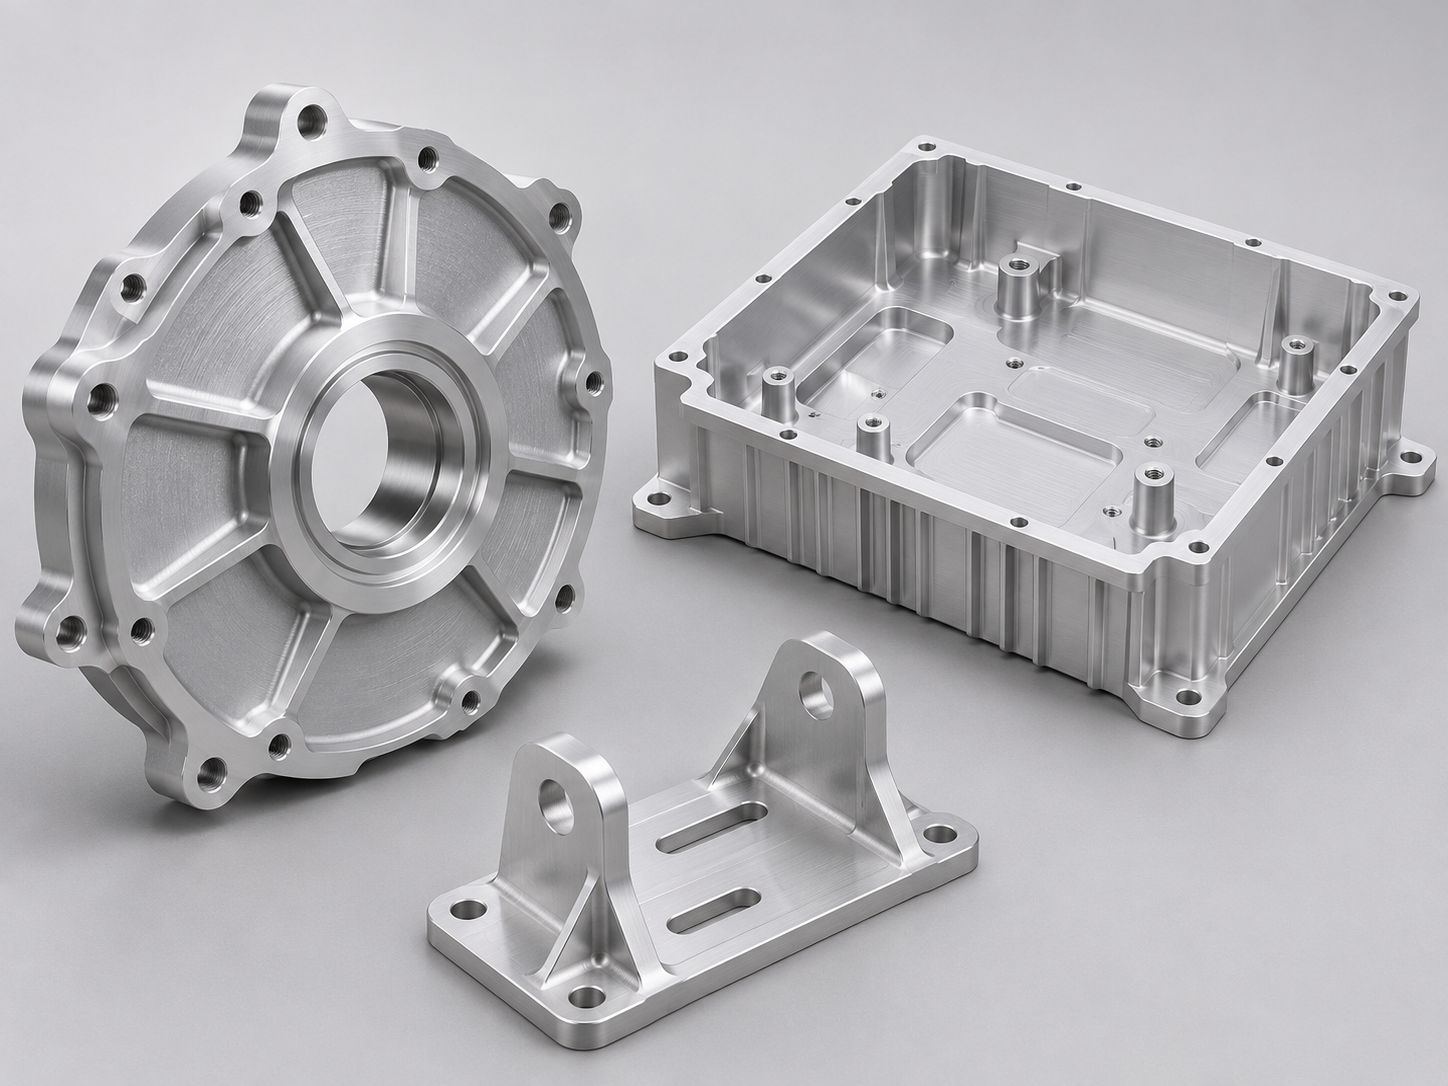
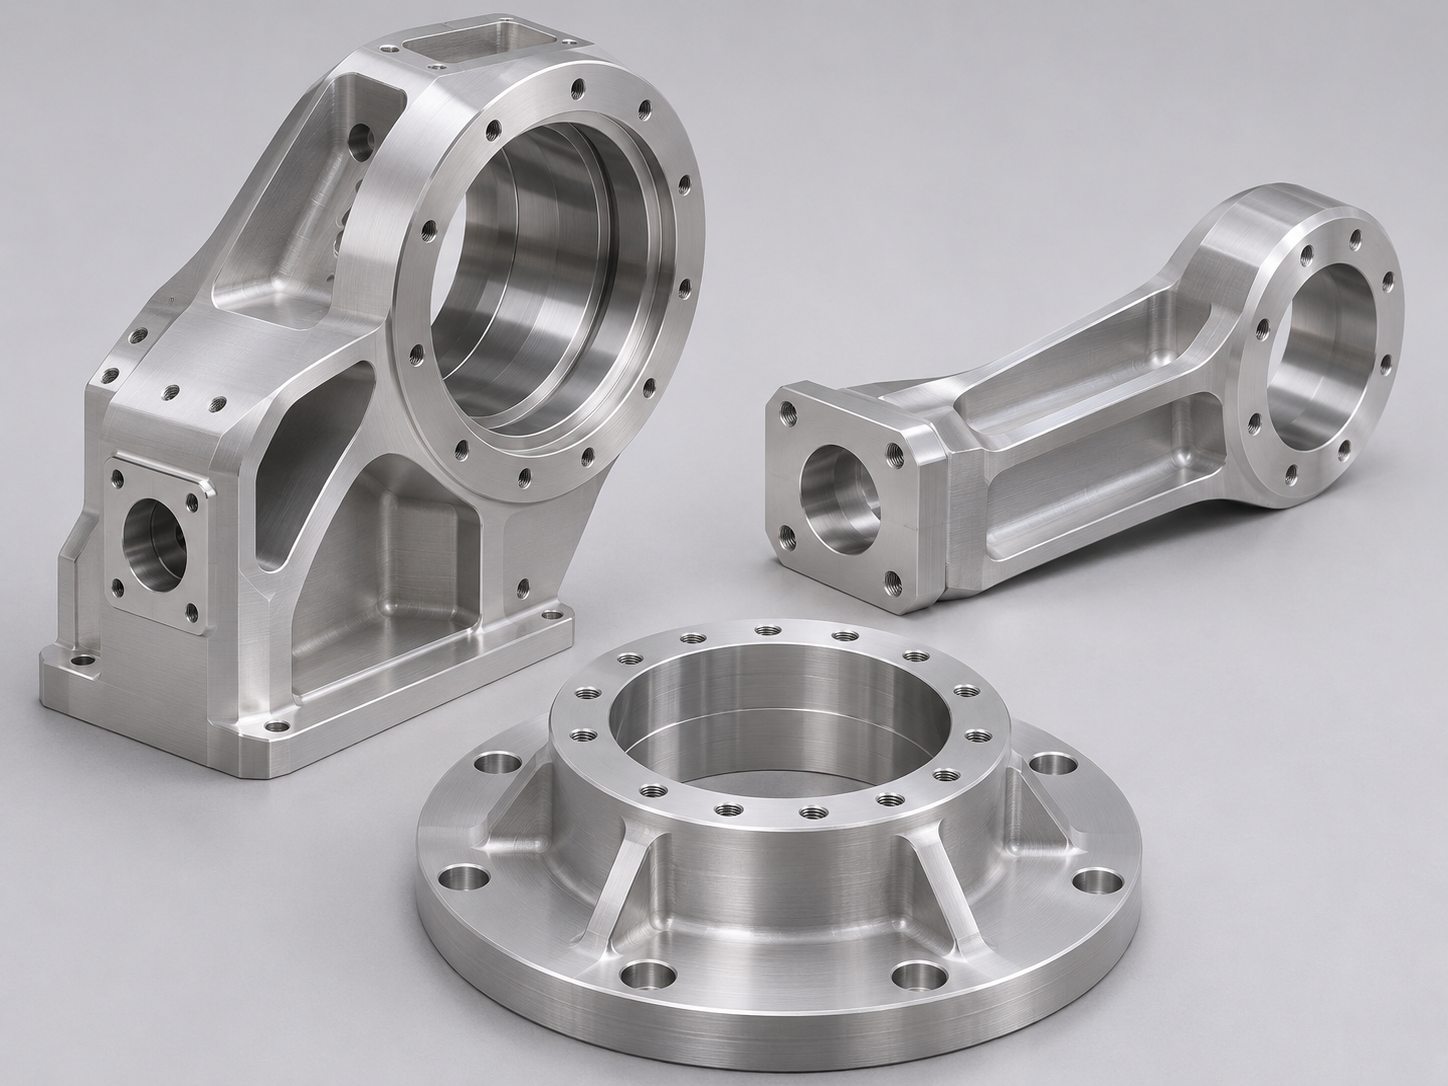
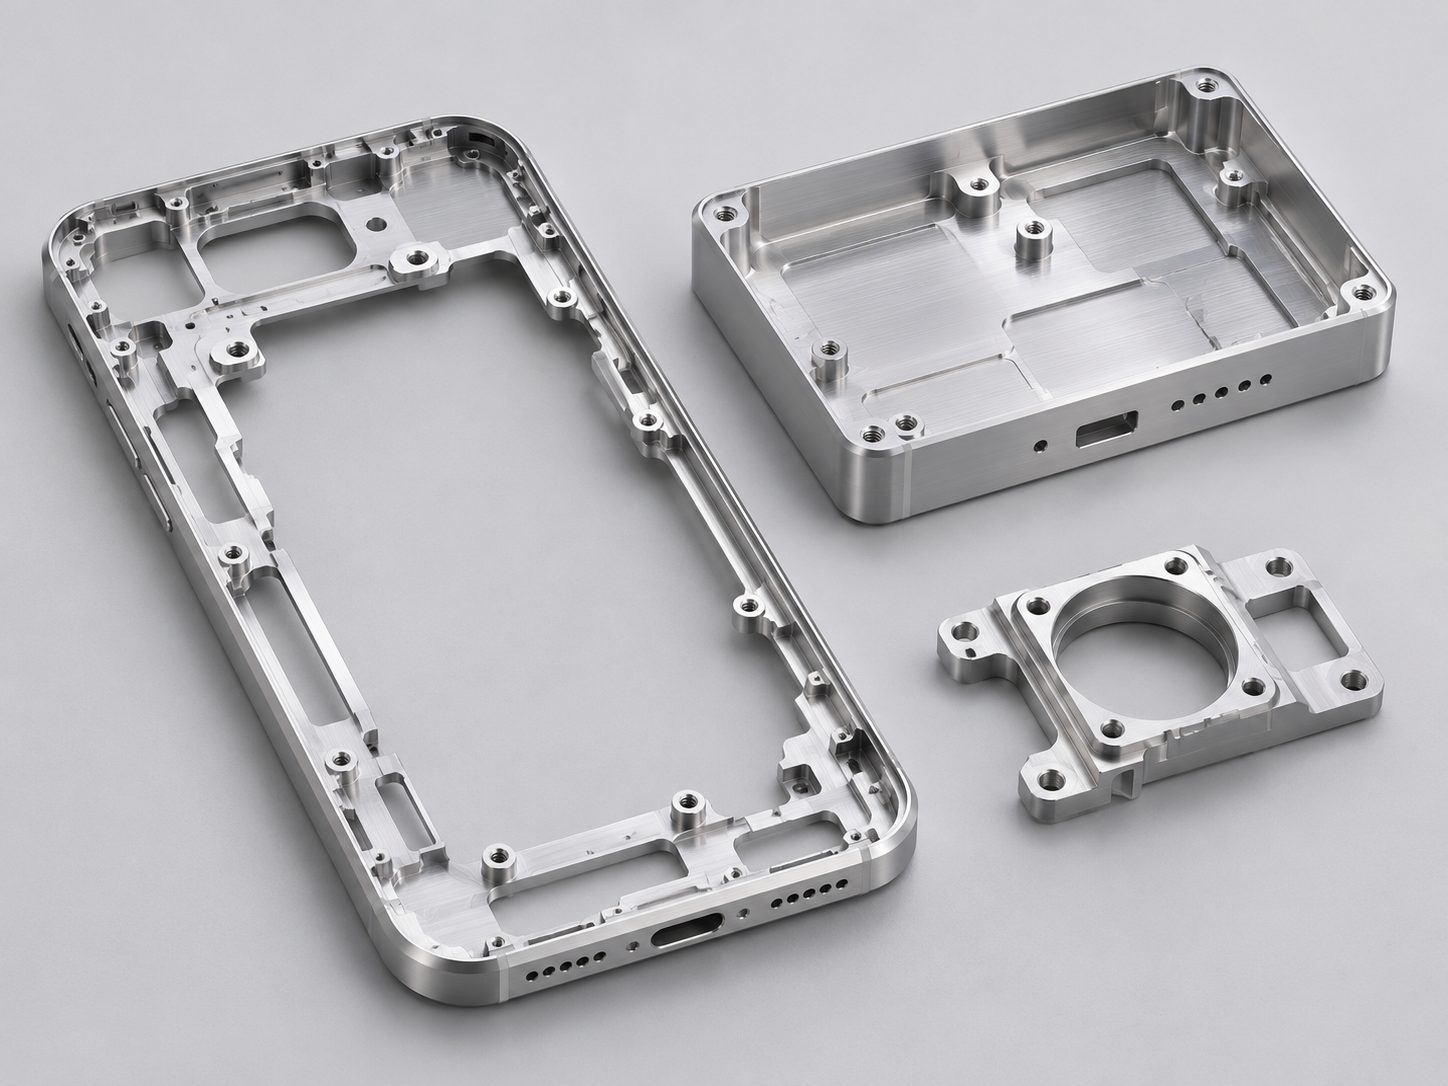
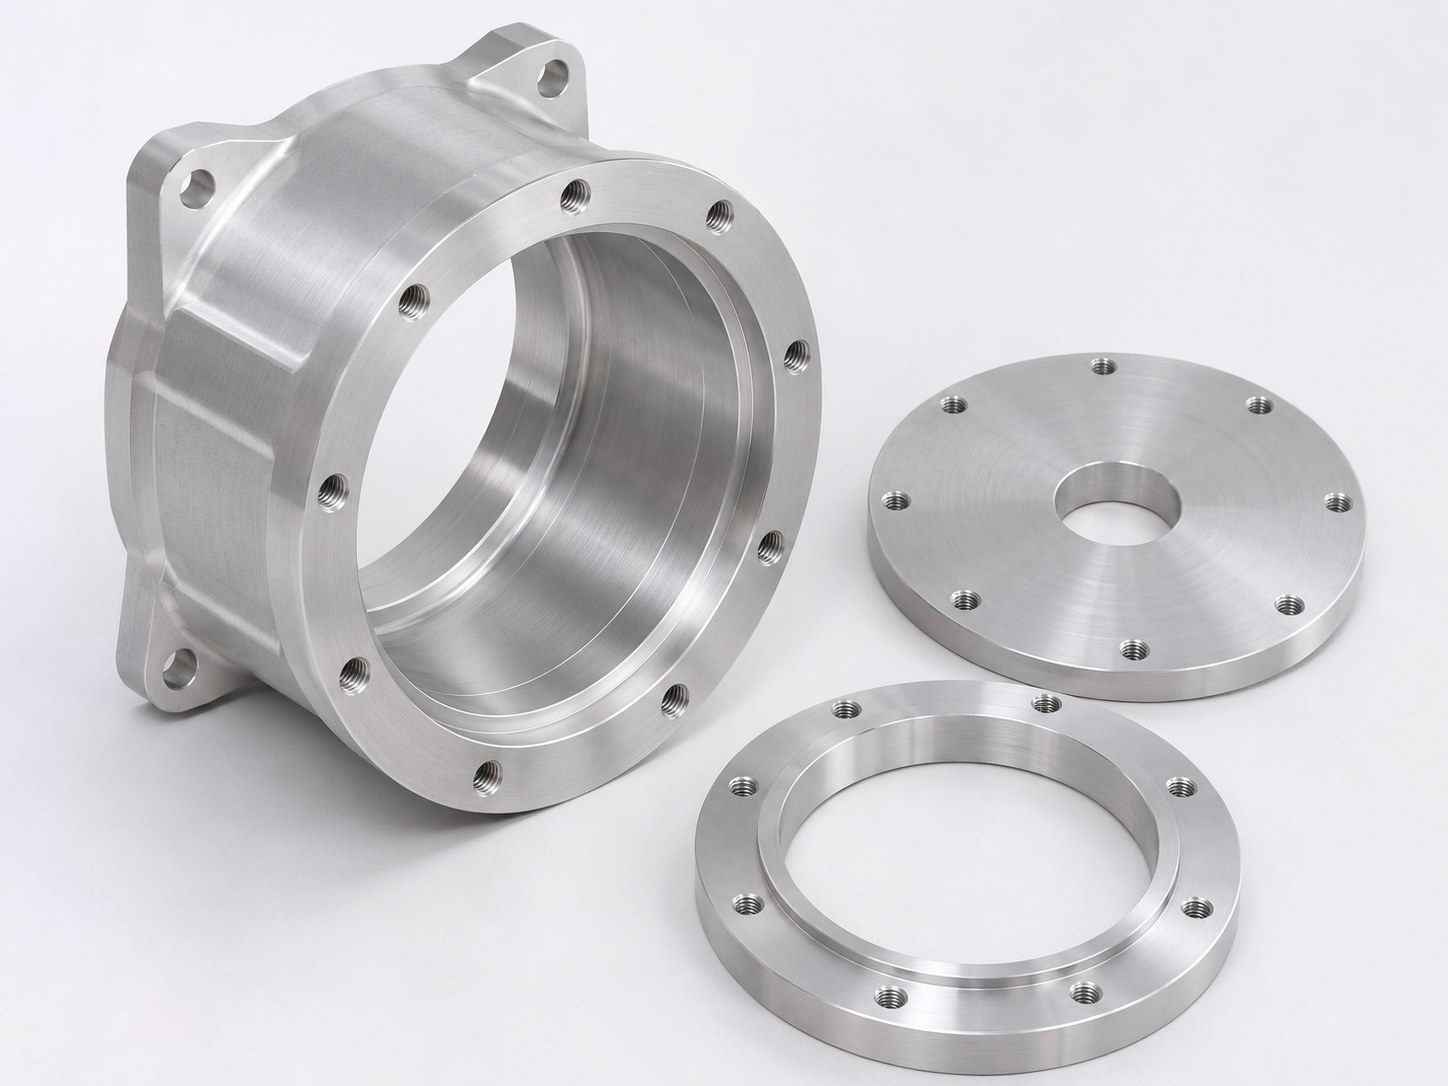
7075铝合金充电模块壳体做完硬质氧化,配合验收要回到处理后的成品状态:先核对材料、膜层与遮蔽要求,再测定位孔、盖板止口、密封槽和安装面,随后按约定条件验证装配。只看氧化前尺寸,或只看膜厚报告,都不足以判断能否配合。伟迈特CNC加工会将加工补偿、表处控制和完成态复检连起来,让您看清尺寸怎样形成、结果怎样确认。
伟迈特CNC加工以180台CNC设备、25台五轴及14,000㎡场地衔接壳体制造与检测,将12道管控接到孔槽、止口和膜层变化。在结构、支撑及验收条件适合时,关键加工尺寸可达到±0.01mm,再通过表处前后对照控制成品配合。
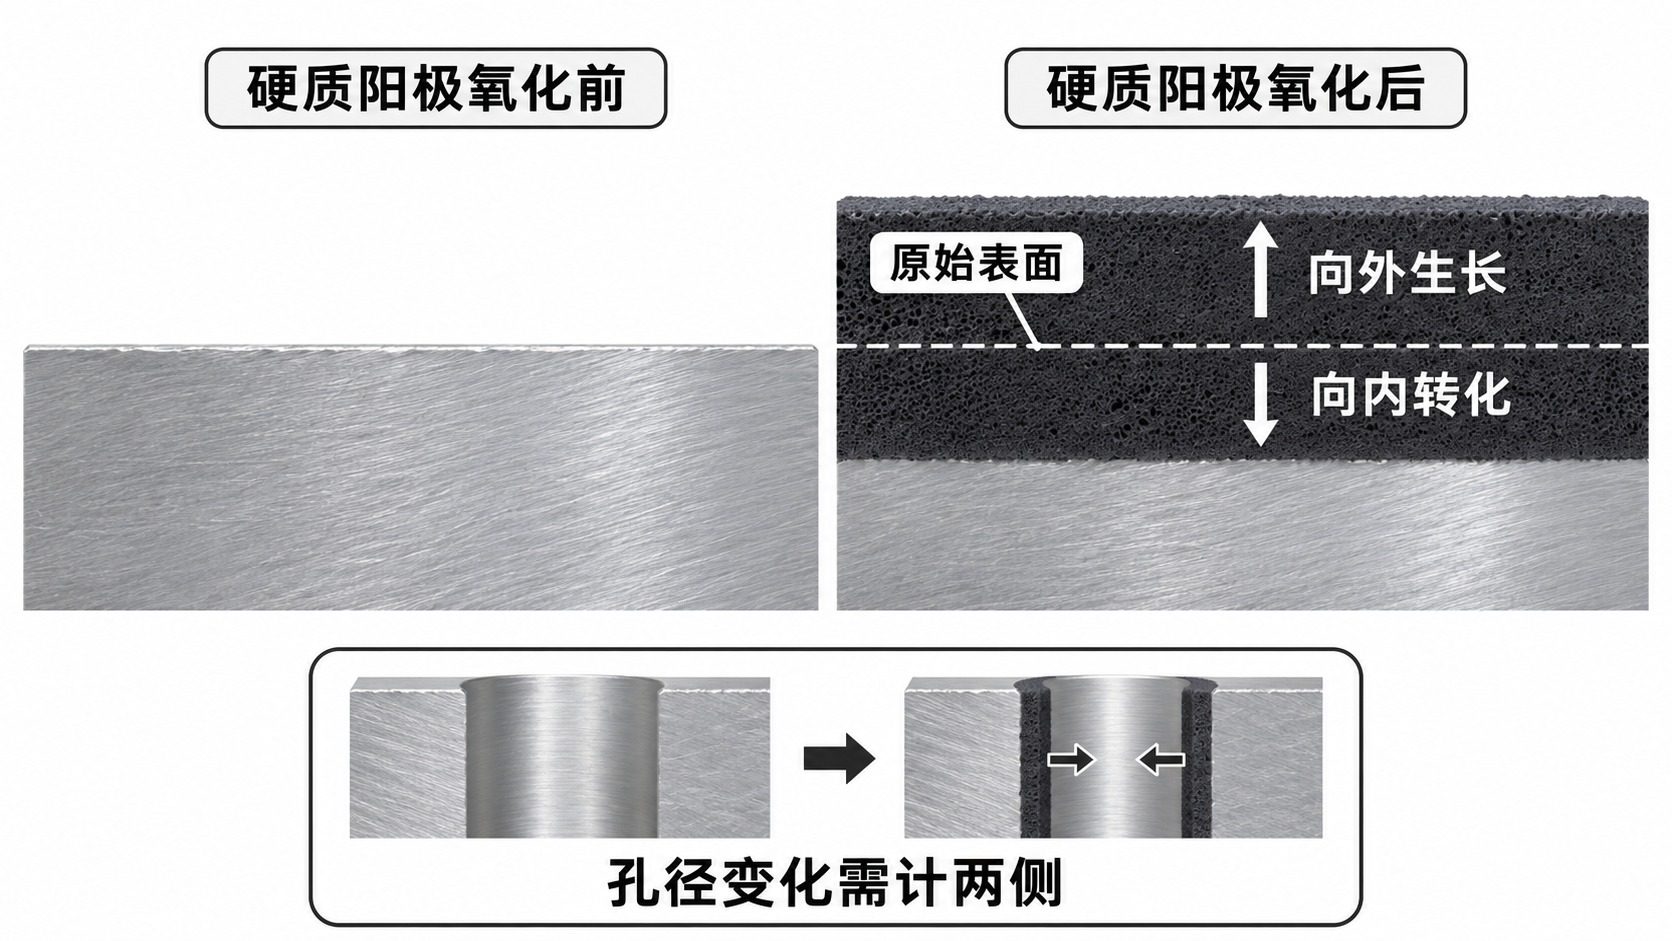
因为硬质阳极氧化会把铝基体表层转化成氧化膜,膜层既向原始表面以内转化,也会向外形成增长。您可以把它理解成在门框和门扇上形成了一层有厚度的表面:门本来能关上,两边表面状态都变了,间隙就可能变紧。不过氧化并非简单贴上一层漆,还伴有基体转化与前处理去除,补偿不能照搬涂漆厚度。
对一个完整受处理的圆孔,两侧表面都可能向孔内增长,孔径随之减小;对轴状止口,两侧增长会使外径增大。伟迈特会先识别尺寸由哪些面构成,再计算它们的变化方向。只知道“膜厚30μm”,还不能直接决定孔要放大多少:需要知道本次材料、前处理、氧化及后续状态下,每侧的净增长是多少。
净增长可以通俗理解为“做完全部处理后,表面相对原位置移动了多少”。前处理可能先去除一部分铝,氧化又产生向外增长,实际净变化要把这些作用放在一起看。一般硬质氧化的经验比例可帮助前期判断,但伟迈特不会用固定比例替代本项目试片与首件对照,更不会把孔口膜厚当成深处膜厚。
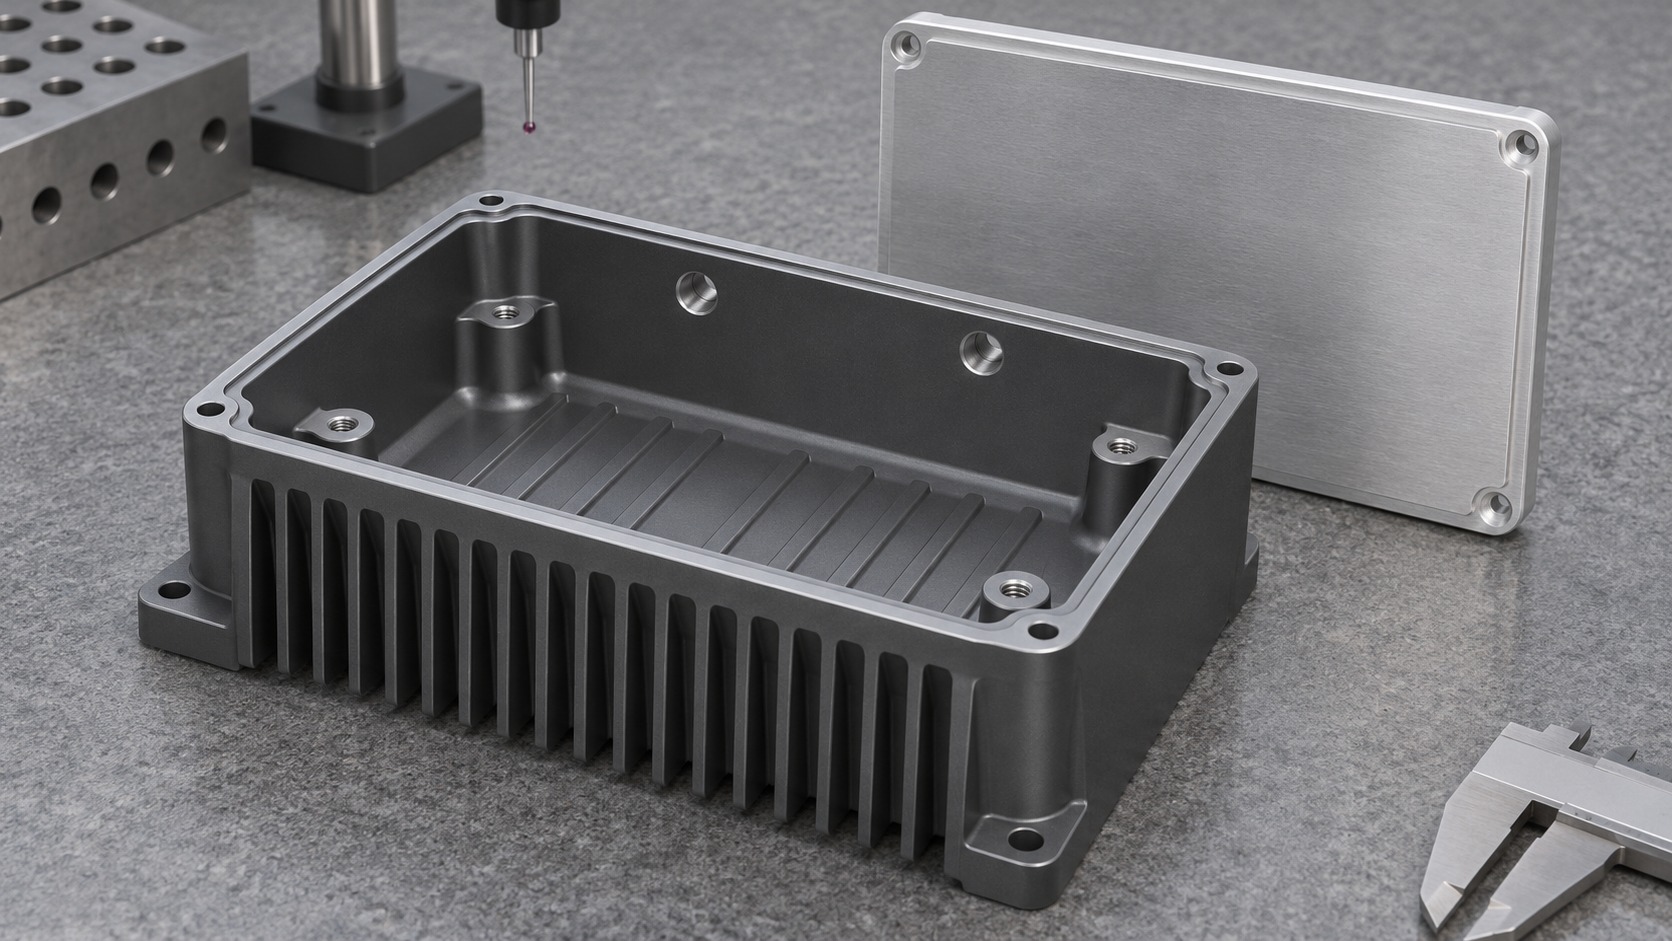
您还要留意壳体的形状。盖板止口、深腔底部、薄壁和锐边,处理条件可能不同;挂点也会留下需要约定的位置。密封槽的深度、槽口和接触面若变化,影响的不只是能否放入密封圈,还可能改变压缩量。这里的技术重点,是把膜层变化翻译成具体装配关系,而不是看一张表面颜色均匀的照片就结束验收。
所以,充电模块壳体CNC加工厂家面对的并非单独一道氧化工序。伟迈特会在开工前把材料状态、尺寸构成面、膜厚范围、遮蔽和最终状态一起确认。您提出的“硬质氧化后装得上”,会被分解为能测、能追溯的孔径、间隙、止口及安装面要求,后续每一步都有对应目标。
先把“配合顺畅”变成具体对象和状态,再确定如何检查。伟迈特会和您核对壳体与盖板、定位销、连接件的对应关系,标出图纸版本和配合特征编号;同时明确尺寸是氧化前要求还是氧化后要求。您如果只给加工图,没有说明处理后的验收状态,后道工序就可能没有可执行的判据。
壳体常见的几类位置,需要分别考虑。定位孔关注尺寸及位置关系,不能因为孔径合适就忽略两孔距离;盖板止口关注宽度、圆角和有效深度;密封槽关注截面与密封接触区域;散热接触面还要关心平面度与表面状态。若产品需要导电连接,应另行确认接触面的表处与遮蔽,不能把硬质氧化膜直接当成导电接触层。
伟迈特会把这些要求整理成分区图:哪些面氧化,哪些面遮蔽,哪些孔允许保护,挂点可以在哪里,外观区域怎样观察。遮蔽不意味着前处理对该区毫无影响,所以相应尺寸仍要在处理后检查。您看到的边界图应当同时供加工、表处和检验使用,不能每个工序各凭一张照片理解。
标准和图纸要求也要分清。膜层规范说明处理类型、厚度或性能要求,零件图纸说明成品几何,装配要求说明配合动作和条件。伟迈特将三者关联到同一特征,发生冲突时先由工程评审澄清。例如,某孔既要求厚膜覆盖,又只留很窄的尺寸范围,不能让表处和加工分别完成各自任务后再交给您解决矛盾。
您得到的评审输出,可以包括特征清单、处理分区图、膜层要求和测量方案。这里的作用不是多交几份文件,而是让每个关键位置都有“怎样制造、怎样测量、什么状态算符合”的说明。等到首件回来,伟迈特按同一编号逐项核查,您也能直接沿编号读懂结果。
伟迈特先按几何关系计算,再用试片与首件验证净增长范围。对于两侧净增长相同、每侧为g的圆孔,处理后孔径约为处理前孔径减去2g;外圆则加上2g。若两侧不同,就分别相加,不能强行按对称处理。您需要记住的是参与尺寸的面,而不是背一张所有材料共用的膜厚补偿表。
举一个只用来解释计算的例子:假设经同材同流程验证,某孔每侧净增长为0.012mm,那么孔径会收缩约0.024mm。若处理后目标为10.000mm,前序加工目标可从10.024mm这一中心值开展预算。这里的0.012mm是算例输入,不是伟迈特该项目的实测读数,也不是由某个总膜厚自动换算得到。
中心值确定了,还要检查波动是否放得进图纸范围。假设成品孔径允许9.980~10.020mm,孔前序加工偏差为±0.006mm,每侧净增长波动为±0.002mm,在按不利方向叠加的简化预算下,两侧增长变化合计±0.004mm,加工与表处合计约±0.010mm。剩余范围还需考虑测量不确定度、形状误差及其他未计因素,不能把简化结果直接写成量产合格结论。
这个预算对您有什么实际用处?如果前序加工本来已经占满公差,后续膜层再稳定也很难把成品稳稳放进要求里。伟迈特会根据特征选择更合适的加工中心值与过程范围,必要时调整遮蔽方案或与您协商功能允许的设计变化。变更要回到图纸批准,不能把公差写宽一点后就称原要求已经完成。
180台CNC设备用于匹配壳体尺寸、工序和批量,25台五轴可支持侧向接口或多角度特征的集中加工,减少不必要的基准转换。但设备台数不直接推出某个孔的处理后公差。伟迈特会用装夹、刀具状态、测量和表处数据共同形成该特征的预算,再在合适结构条件下实现选定关键加工尺寸±0.01mm等能力要求。
伟迈特将本题的实施路线安排为:成品状态评审→分区与补偿设计→粗精加工及前序检测→去毛刺清洗→遮蔽与挂装确认→同流程试片及首件氧化→膜层和几何复检→装配确认→批量控制与放行。每个箭头都带着条件,前一道有未关闭问题,不能只因为工件已经到下一站就继续生产。
加工阶段,先核材料牌号、状态和批次,再安排壳体内腔、止口和安装孔。粗加工后检查松夹状态,精加工用确定的基准完成关键关系。您若选用7075-T651等板料,伟迈特会按完整状态核对,不用硬度接近来代替材质身份。薄壁和大开口结构也要看支撑,不能在夹紧时测得合适,就默认松开后仍符合要求。
去毛刺与清洗之后,检验人员记录处理前关键尺寸,确认孔口、槽边与挂点位置。表处转序时交出分区图、补偿表、前序报告及批次信息;遮蔽与挂装检查通过后,再进入相应处理。伟迈特14,000㎡场地用于组织制造、检测与物料周转,真正落在您项目上的价值,是各工序沿同一批次与特征流转,减少工件状态被误认的机会。
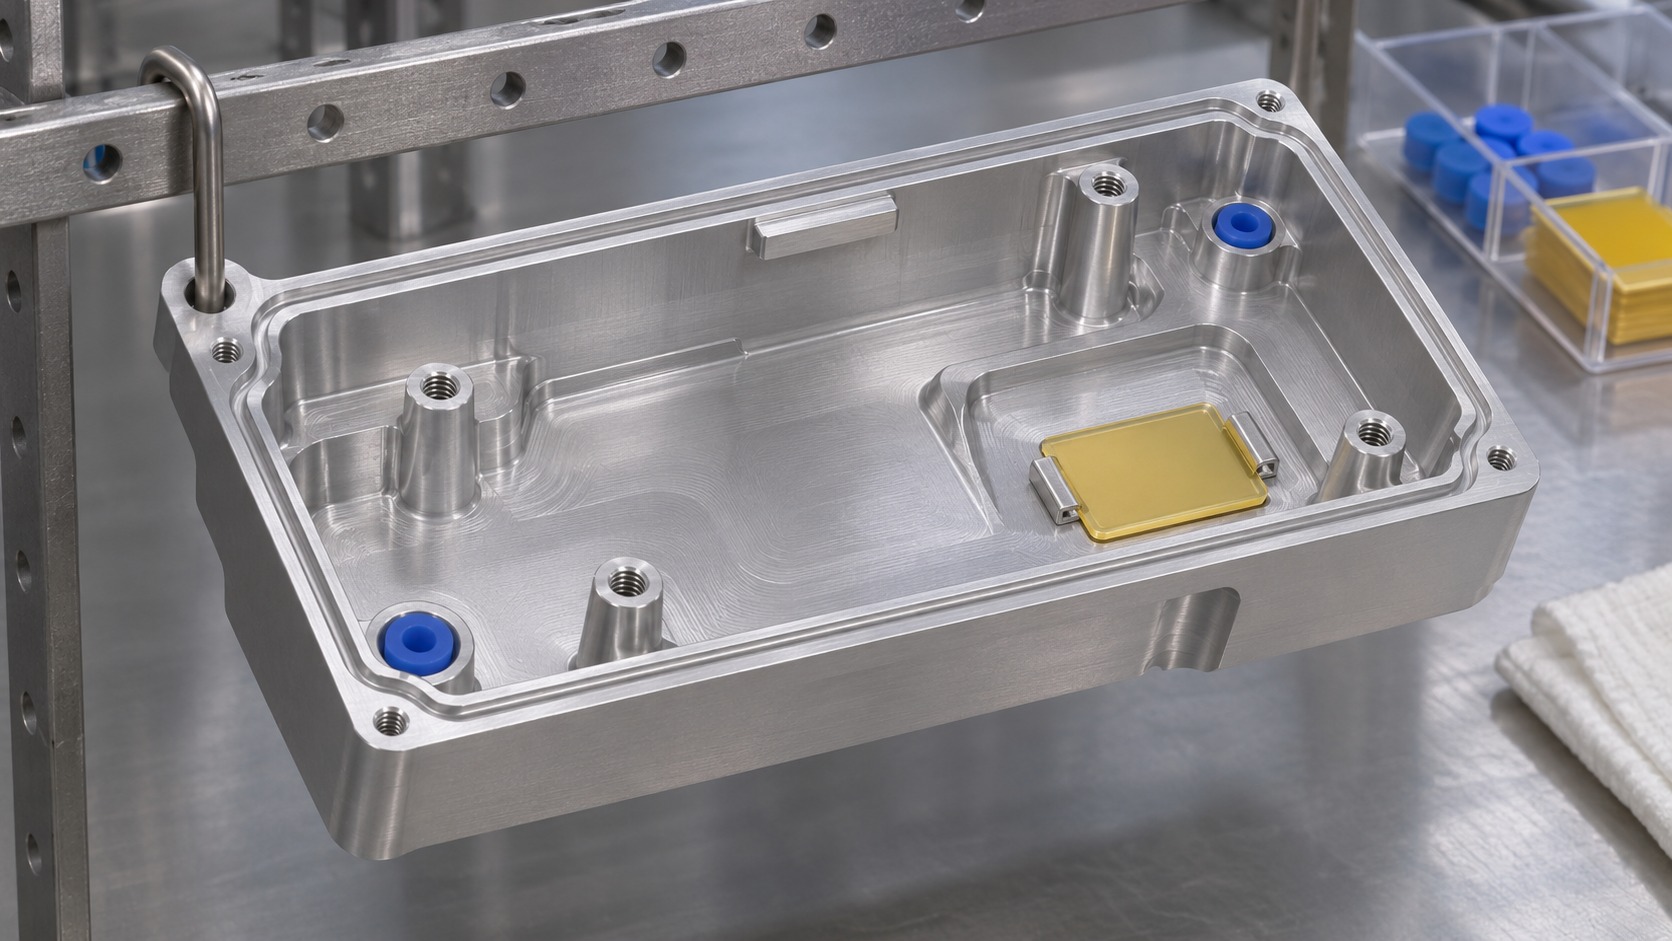
试片用于了解材料和工艺的基础变化,真实首件用于验证壳体的孔、深腔、边缘与遮蔽交界。两者各有作用,平试片合适不能替代真实壳体孔内的检查。伟迈特会把膜厚检测位置与几何复测位置对应起来,记录处理前后差值,确认补偿范围可用于本结构后,才锁定批量参数及检查安排。
12道管控在这里分别承接来料、首件、夹具、刀具、粗加工中间状态、巡检、自检、转序、去毛刺清洗、表处检验、成品检验和出货放行。您无需靠一个流程数量判断质量,而应看它们有没有拦住具体风险:材料未对齐先停在来料环节,止口前序偏差在转序前关闭,氧化后孔径变化则在完成态复检解决。
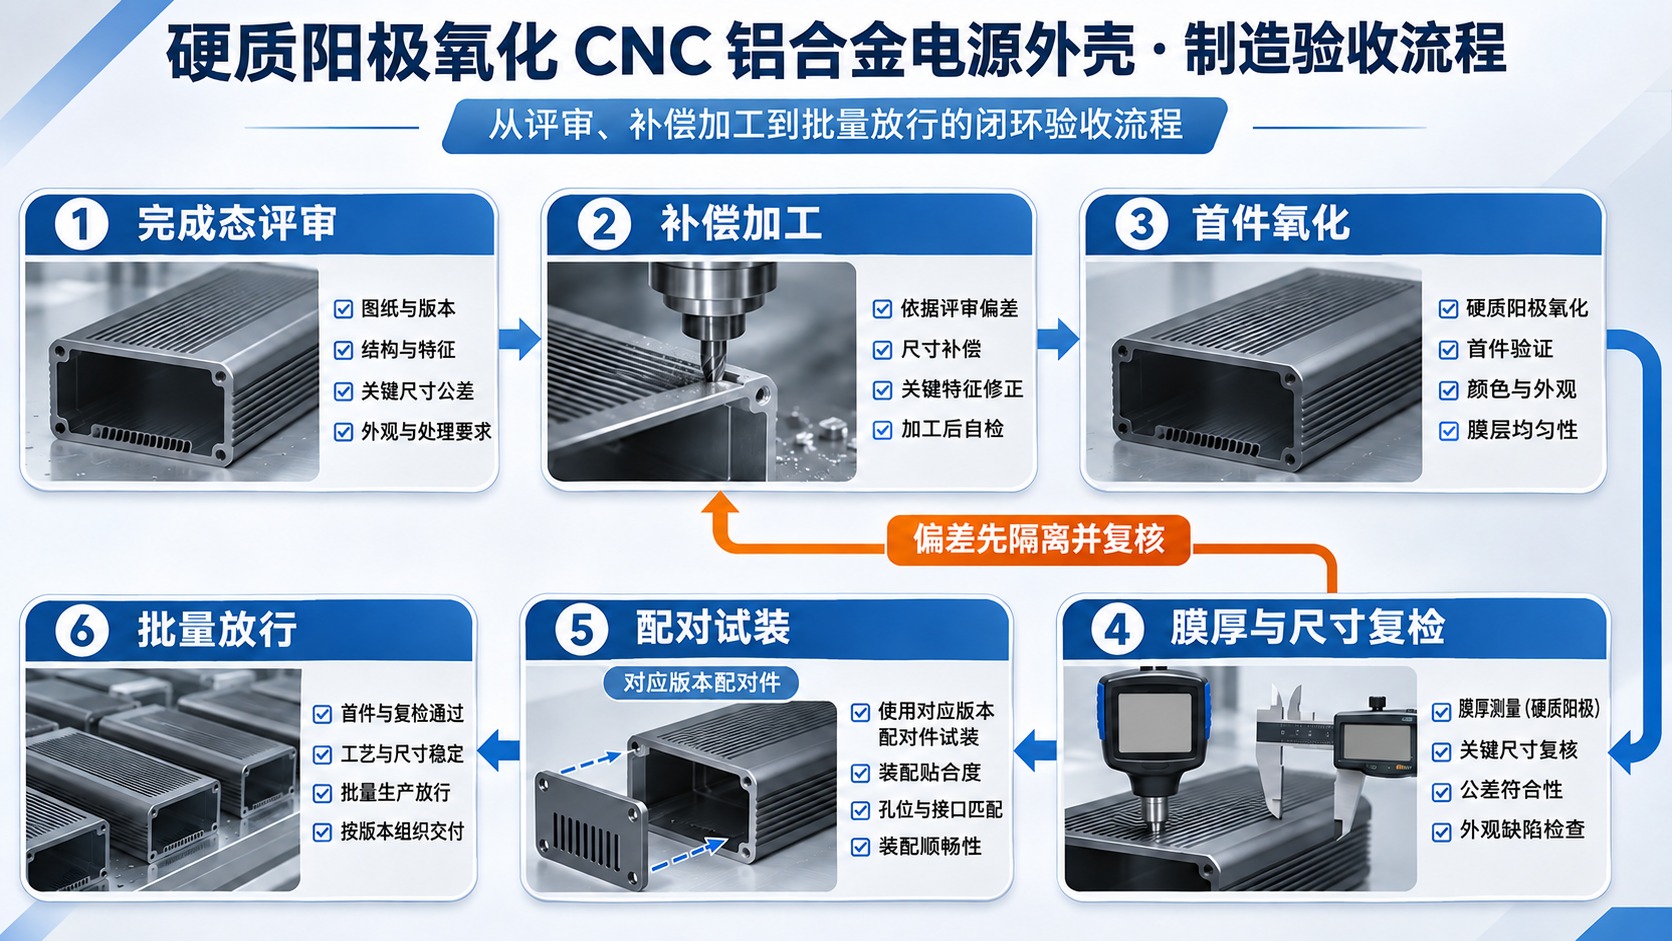
若首件孔径偏紧,伟迈特先隔离相关工件,核前序尺寸、净增长、膜厚与测量条件,再决定回到加工补偿、表处参数还是测量方法。未经评审,不会直接回丝、抛孔或磨去膜层。这样的返回机制,让您看到的不只是工序清单,而是发生偏差后怎样保护原有功能要求。
尺寸与膜厚需要分别验证,再检查它们之间是否对应。伟迈特会先核工件已经完成图纸要求的处理与后续状态,清洁且处于约定测量环境,再检查孔、止口、平面与螺纹。膜厚合格只说明相应位置的膜层要求符合,不能自动证明孔径、盖板间隙或密封槽截面符合。
对定位孔,适合的方法可能包括内径量测、经确认的通止规和三坐标,具体取决于尺寸、形状、可达性与要求。通止规回答规定的通过条件,三坐标可帮助检查孔位与几何关系,但不能用少量采点的孔径拟合替代所有形状风险。伟迈特会在测量方案中说明各方法承担的任务,您不会只得到几个看不出位置的数字。
对盖板止口,先检查宽度和深度,再核对角部与有效配合长度。一个常见现象是直线区尺寸合适,盖板却卡在圆角处;这时继续测中间宽度没有帮助。伟迈特会回到实际干涉区域检查圆角、膜层边缘与毛刺。检测点的位置应来自装配关系,而不是仪器在哪儿方便就在哪儿取点。
膜厚检测也要考虑基材、曲率、边缘、测区面积和仪器方法。外壁的大平面读数不能默认代表小孔深处,靠近边角的测量也需确认适用性。伟迈特按约定位置测量,并用同批试片、相关过程记录及必要的方法补充验证难以到达的位置。报告保留检查范围,不能把没有测到的表面写成已经覆盖。
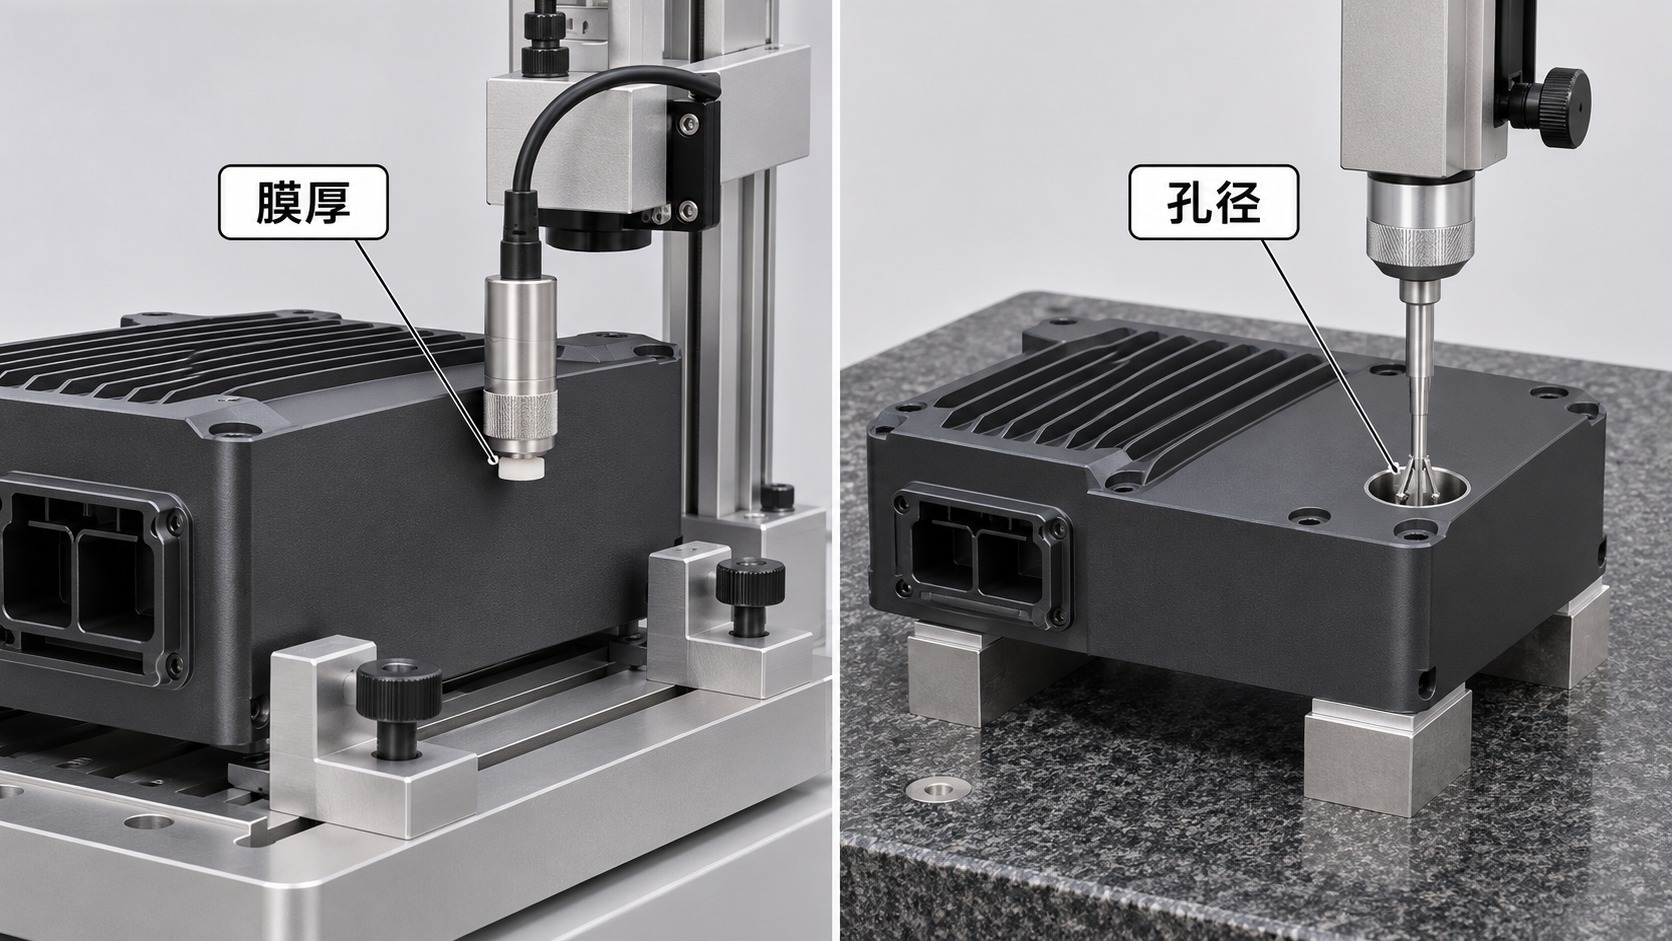
当尺寸接近规格边界,伟迈特会核查仪器状态、温度、重复测量及判定规则。您的要求若只有几十微米宽的范围,测量影响就不能被忽略。必要时按约定的保护带或进一步核验作判定,不能通过多测几次挑一个合格值。这样,处理后尺寸与膜厚各有依据,双方讨论的是同一件成品的同一状态。
先完成零件要求,再按约定装配条件验证,二者互相补充。伟迈特会使用您确认的配对件、工装或检具核对定位销进入、盖板就位和螺钉连接,必要时记录允许的装配力、顺序与接触状态。不能靠用力压进去证明尺寸合格,也不能因为空装顺畅就宣称密封、电气与散热功能已经全部通过。
您可以把定位孔检查与试装理解成“尺子和钥匙”两道确认。尺子让您知道孔的尺寸及位置,钥匙说明配对关系在约定条件下是否工作。但试装件若本身偏差较大,或者每次只挑一副能配上的零件,试装也会失去代表性。因此伟迈特会管理配对件版本和状态,尺寸检测仍按图纸独立进行。
密封槽需要与密封件截面、材料及压缩要求一起判断;若还要求泄漏试验,试验介质、压力、温度、保压时间和允许值应另行明确。散热接触面也类似,平面度与粗糙度是制造端可以检查的指标,整机温升还与热源、界面材料和装配有关。伟迈特将制造结果交给您验证系统功能,不把壳体加工指标泛化成充电模块的整机表现。
螺纹位置若允许氧化覆盖,要先评审膜层对牙型与配合的影响,再用适合的成品状态检具验证。若规定遮蔽,也要检查边界与残留物。装配偏紧时先确认是入口、局部干涉还是全程阻力,不能先用丝锥处理再追原因。回丝可能改变膜层与尺寸,属于需要审批的返工路线。
这套验证的可达效果,是在适合结构与稳定制造条件下,让关键尺寸、对应膜层和约定试装分别符合要求,并能相互追溯。您可把安装面Ra≤0.8μm等表面能力与对应平面度目标写进项目条件,伟迈特通过精加工、表面保护和复检实现;不把单一粗糙度数值当作密封或热性能的代名词。
以一款7075铝合金充电模块壳体展开伟迈特的应用案例方案:外形约180×110×45mm,带盖板止口、两个定位孔、密封槽和侧向接插件开口。您需要外露区域做硬质氧化,盖板能够按设计就位,定位与密封关系保留。这套应用方案将止口配合、定位孔与密封区域分别验证,再依据首件氧化前后的尺寸变化确认批量工艺,相关目标与完成态检验对应。
方案的难点,是止口两侧与定位孔在氧化后会产生不同方向的尺寸变化,密封槽和挂点又不能随意处理。伟迈特先把盖板止口编号为一组特征,定位孔单独编号,接插件开口与安装面另外分区;与您确认哪些区域需要膜层,哪些区域允许遮蔽。膜厚范围依耐磨、耐蚀和配合要求确定,不能为了尺寸方便擅自减薄。
制造中,180台CNC资源中的适合机型承担粗精工序,侧向接口如果适合集中加工,可匹配25台五轴资源减少基准转换。中小型壳体在刚性、支撑、刀具与测量条件合适时,选定关键尺寸可达到±0.01mm加工能力;安装面可达到Ra≤0.8μm。完成态要求则由补偿预算和表处验证共同确定,不能拿加工前的能力数字替成品放行。
表处验证先安排同材试片,再用真实首件确认定位孔、止口直线区、转角及深腔附近变化。若项目选定的某处总膜厚目标为30±5μm,这是该方案的待验证工艺范围,单边净增长仍由前后尺寸对照确认。对某个10.000mm目标孔,可使用前文算例建立初始预算,但只有试片与首件支持的净增长范围,才能进入正式补偿表。
成品验收时,伟迈特按图纸检查孔与止口;本例可以将安装面平面度0.05mm列为适合结构条件下的方案要求,结合自由状态支撑和对应测量验证。随后用确认版本盖板和定位件试装,检查止口干涉、螺纹和密封件落位。若孔偏紧而前序尺寸合适,回查净增长与孔内状态;若止口只在转角卡住,回查局部形状,不通过放宽整个宽度来掩盖问题。
您得到的效果,是按完成态要求获得可装配的壳体,随货资料能对应膜厚位置、关键尺寸和试装条件;之后补单也能沿同一分区图与补偿版本继续验证。充电模块壳体CNC加工厂家选择伟迈特,工程会把机加工尺寸、膜层净变化和装配结果连续核对,定位偏紧或止口不到位时,能追到相应区域和工序,再按批准方案处理。
偏紧先做原因定位,不能直接认定是膜厚过大。伟迈特会核对图纸版本、配对件、测量环境和处理状态,再比较处理前后对应尺寸。若前序尺寸已接近下限,问题可能从切削阶段开始;若整体变化明显,回查前处理与膜层;若只有局部阻力,就看孔口、边角、残留物或几何误差。每一条原因都对应不同的返回路径。
如果需要返工,工程人员会评估剩余尺寸范围、膜层功能、材料表面状态和再次处理的影响。退膜并非把工件恢复成全新的毛坯,后加工也可能切除保护层。伟迈特会先形成可批准的处置路线,明确返工后新增检查,而不是用“处理好了”代替前后变化记录。不能满足原要求的工件,按隔离和处置流程执行,不混入正常批次。
交付资料应能让您追到具体产品与批次。伟迈特提供对应的图纸版本、材料身份、表处分区、关键尺寸、相关膜层记录与异常关闭信息,包装时保护止口、安装面和孔口,避免运输后的磕碰破坏已经确认的配合。如果同一批分次交付,各次也保留批次与状态,不把后批次借用前批次的首件结论。
您后续若还有充电模块盖板,伟迈特会从配合关系同步评审盖板尺寸、角部与安装面,不让壳体独自承担所有补偿。充电模块盖板CNC加工厂家需要控制的对象与壳体相连,但不能简单复制壳体尺寸偏差。对于硬质氧化配合验收CNC加工厂家支持的项目,您把成品状态与使用条件说清,伟迈特便能把加工、表处、检测和装配衔接成可核对的交付方案。
先核对图纸规定的是处理后孔径,再在约定状态下测量,不能拿氧化前报告代替。伟迈特会按孔的尺寸、形状和可达性选择内径测量、成品检具或三坐标,并保留前后对照。适合结构下关键加工尺寸可达到±0.01mm,但成品孔径还要纳入净增长波动与测量影响。您可按同一特征编号检查尺寸、膜层和配对关系,避免合格对象被混淆。
不能只凭总膜厚定全部尺寸补偿。前处理去除、膜层向外增长及材料和工艺都会影响净变化,孔径还涉及两侧。伟迈特用同材同流程试片和首件确认每侧净增长,再计算孔、止口与间隙。若算例每侧净增长0.012mm,孔径变化约0.024mm,这只是几何示例。您获得的是本项目可验证的补偿表,避免把经验比例误作成品结论。
硬质氧化区域与导电接触需求需要分区评审,不能因为壳体是铝材就忽略膜层的电学影响。伟迈特会标明接触面、遮蔽与挂点,连接12道管控中的转序、表处及成品复检,对适合的接触面可通过精加工实现Ra≤0.8μm等表面要求,再按项目电气方法验证。您得到的是清楚的制造边界,不把一个粗糙度数值误认为接触电阻已经测过。
需要先分清直线区尺寸、转角形状、局部膜层还是毛刺造成干涉。伟迈特会核处理前后尺寸与配对件版本,隔离相关工件,评估打磨或退膜对保护层、剩余尺寸及功能的影响,再提交处置方案。对本例180×110×45mm壳体,可按约定安装面平面度0.05mm目标连同止口要求验证,不能磨到能装就放行。您可避免返工后外观看似恢复而功能边界丢失。
您需要看到处理后的尺寸、相关膜层及约定试装条件相互对应。伟迈特利用180台CNC资源组织加工,以首件、转序和完成态复检形成同一批次记录;本例若采用30±5μm膜厚范围,也须记录其适用区域并按方法验证。图纸版本、分区图、前后尺寸与异常关闭信息一起交付,您可以更直接核查到货状态,也为后续补单留下可延续的依据。
 全国服务热线

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机