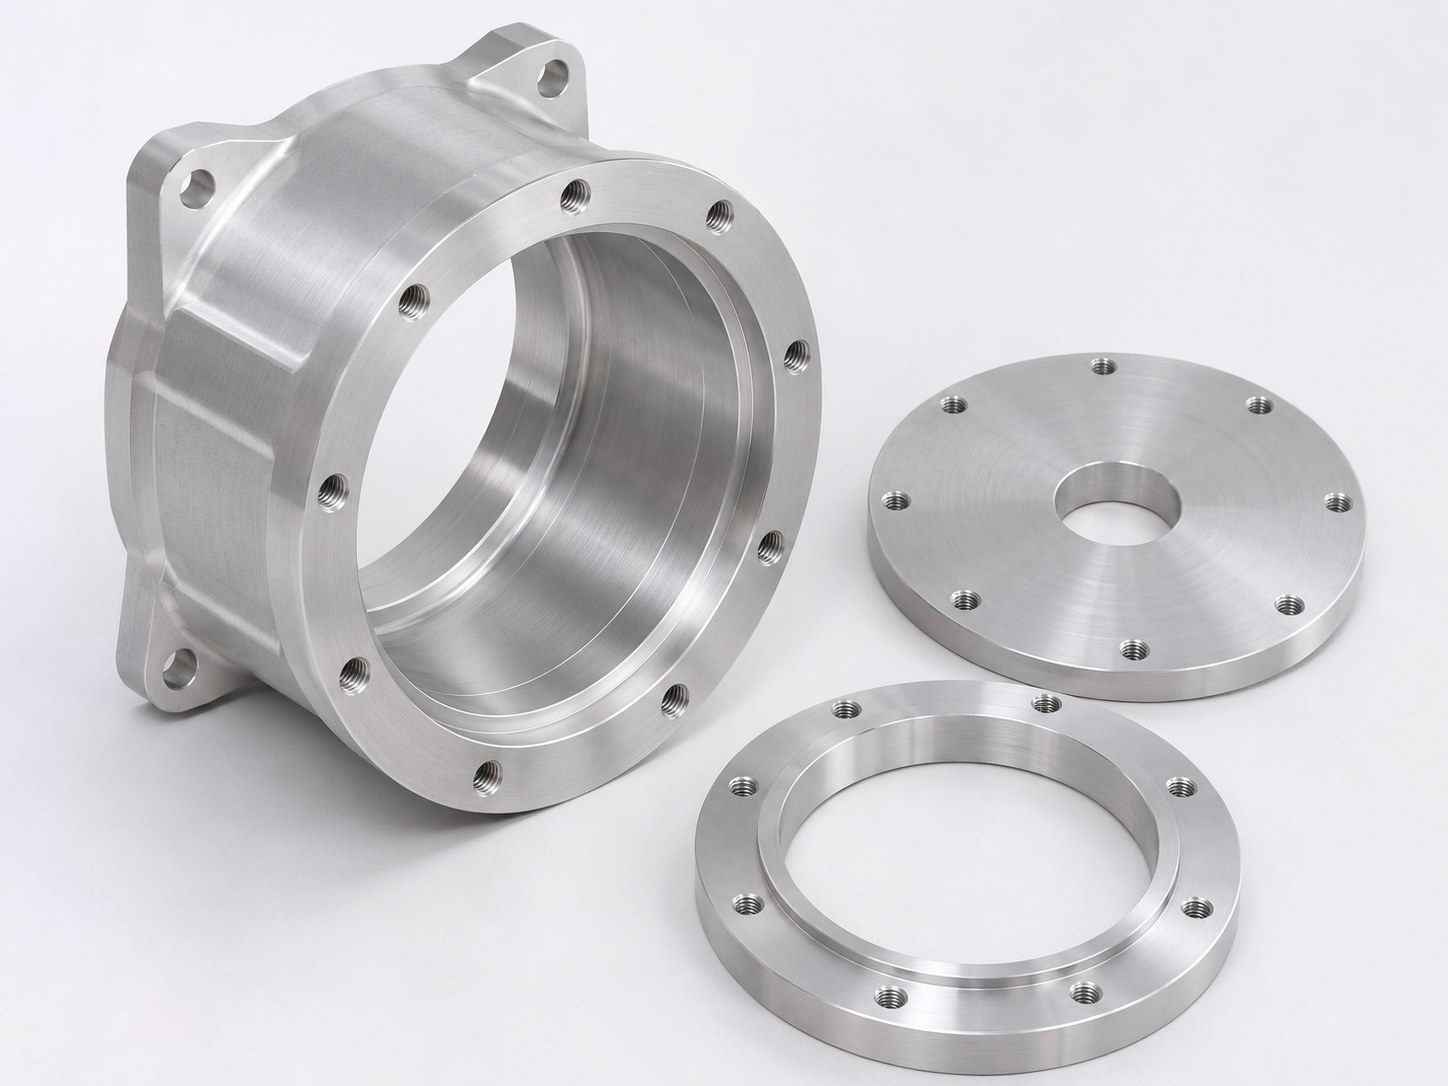
粗糙度与轴肩刀纹并不相同。粗糙度是用规定方法得到的表面轮廓参数,刀纹是您能观察到的加工纹理;规则车削纹可能符合Ra要求,局部划伤或振纹也可能藏在一个平均值背后。伟迈特CNC加工会把316L机器人关节轴的轴颈、轴肩接触面和退刀槽分别分析,用车削控制、轮廓测量和几何检测共同判断,让您知道哪些纹理可以保留,哪些异常需要处理。
伟迈特CNC加工以180台CNC设备与14,000㎡场地组织轴类制造,将12道管控接到刀具、装夹、轴肩和松夹复检。在适合的轴径、支撑及测量条件下,轴颈可达到±0.005mm,接触面可达到Ra≤0.8μm,帮助您把外观争议落实到可验收特征。
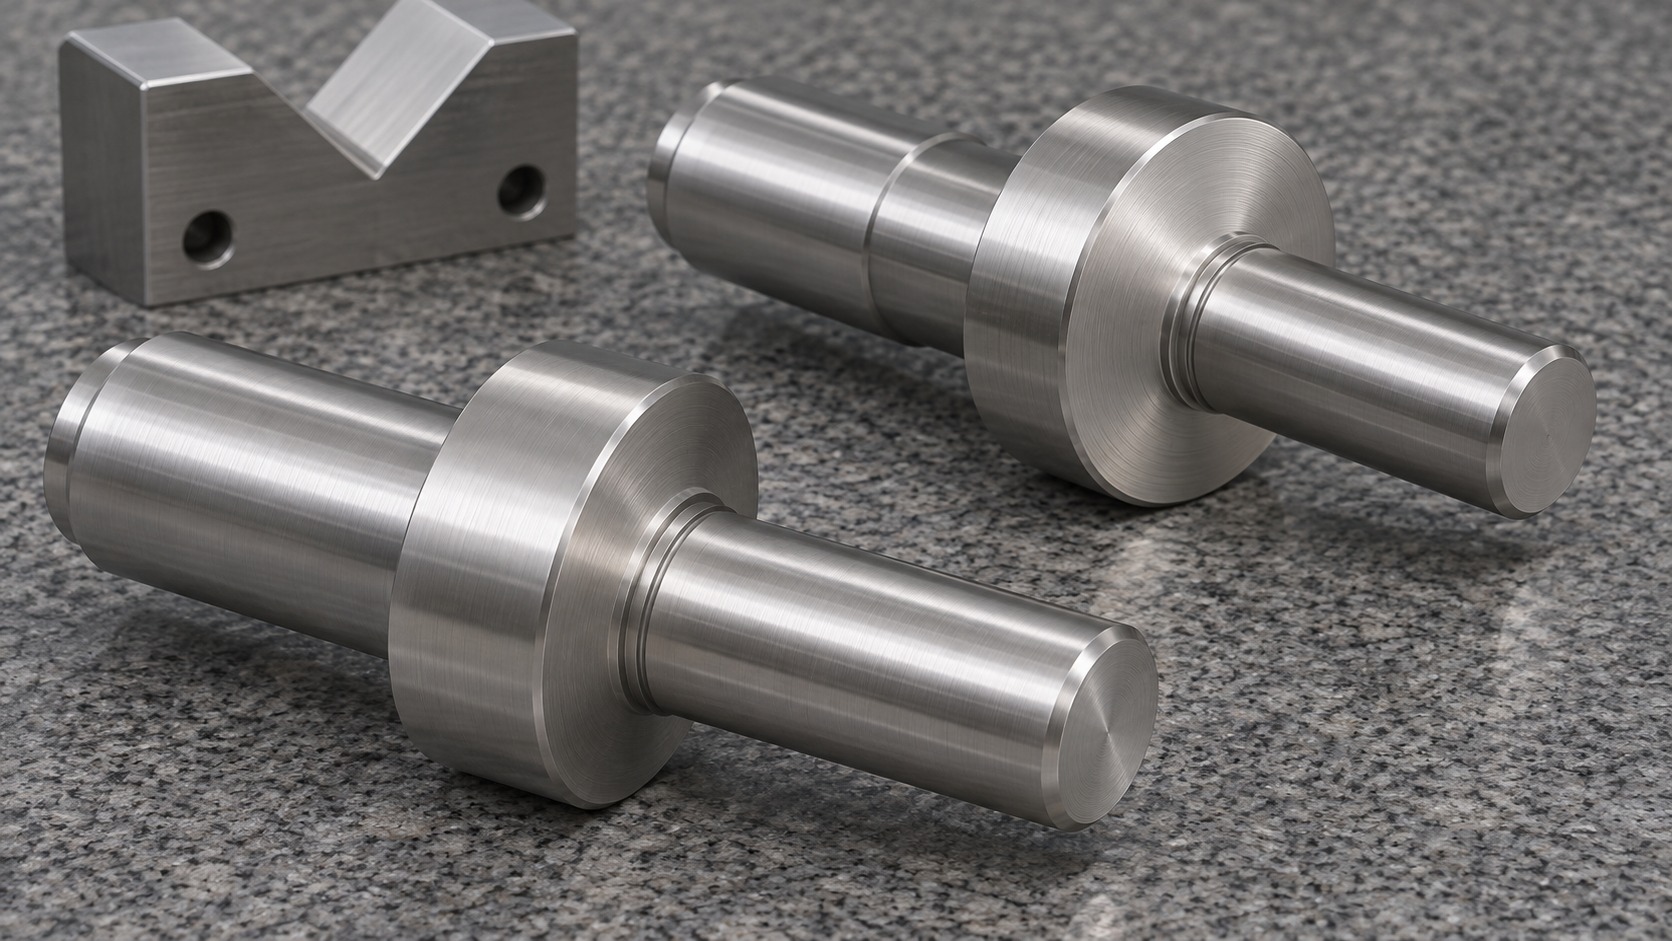
因为眼睛看到的是反光和纹理形状,Ra描述的是约定尺度内表面起伏的平均幅值。规则车削纹在侧光下很明显,也未必超出图纸要求;反过来,表面看着亮,不代表细小起伏、局部划伤或形状误差就符合要求。您要分清“有纹理”与“功能受影响”,伟迈特才好选择对应的制造和检测动作。
可以把轴肩端面想成一张唱片。车削留下的环形纹路像唱片上规律的沟槽,描述的是纹理走向和间距;Ra更像用一种规定方法统计沟槽的起伏程度。仅看沟槽是否存在,不能得到起伏数值。这个比喻只帮助理解表面纹理,轴肩并不是靠沟槽工作,具体接触、密封或定位用途仍按图纸判断。
Ra也不能概括全部表面问题。两块表面可能有接近的Ra,一块起伏均匀,另一块存在少量深划痕。平均参数接近,不代表局部缺陷相同。若您的轴肩需要贴靠轴承内圈或隔套,一处毛刺、磕点就可能形成局部支撑;它影响贴合,却不能只通过再测一次Ra得到解释。伟迈特会把表面缺陷检查与粗糙度验收分开。
另一个常见混淆,是把轴肩端面的要求拿去代表轴颈。轴颈与轴肩接触方向不同,表面纹理和测量路径也不同。外圆轴颈上的车削纹沿圆周分布,测量通常需要考虑沿轴向跨越纹理;轴肩是环形端面,需在可达的径向区域布置合适路径。您不能把一条外圆上的测线,写成整个台阶轴的表面结论。
因此,机器人关节轴CNC加工厂家遇到“刀纹有点明显”的反馈时,伟迈特会先问清是哪一个面、什么光线、是否影响配合,再看图纸参数与实际测量。这样既能处理真实的加工异常,也能保留本来符合功能要求的规则纹理,避免为了照片上没有纹路而增加没有必要的抛光。
先看纹理的规律、位置与重复方式,再结合加工条件判断。连续、间距相近的环形进给纹通常与车削运动相关;局部拖曳、撕裂、周期性振纹或孤立划伤,则需要进一步查刀具、切屑、刚性与周转。伟迈特不会把所有可见纹理都定义为缺陷,也不会因为纹理规则就省略Ra和几何检测。
规则进给纹来自刀尖轮廓与进给轨迹的共同作用。在其他条件合适时,改变进给与刀尖圆弧会改变理论残留轮廓,但实际316L车削还涉及刃口状态、材料黏附、振动和排屑。仅把进给调小,不一定得到更合适的表面;如果切削变成摩擦,表层加工硬化和不稳定现象还可能增加。伟迈特会让参数调整围绕稳定切削,而不是只追逐某个单项数值。
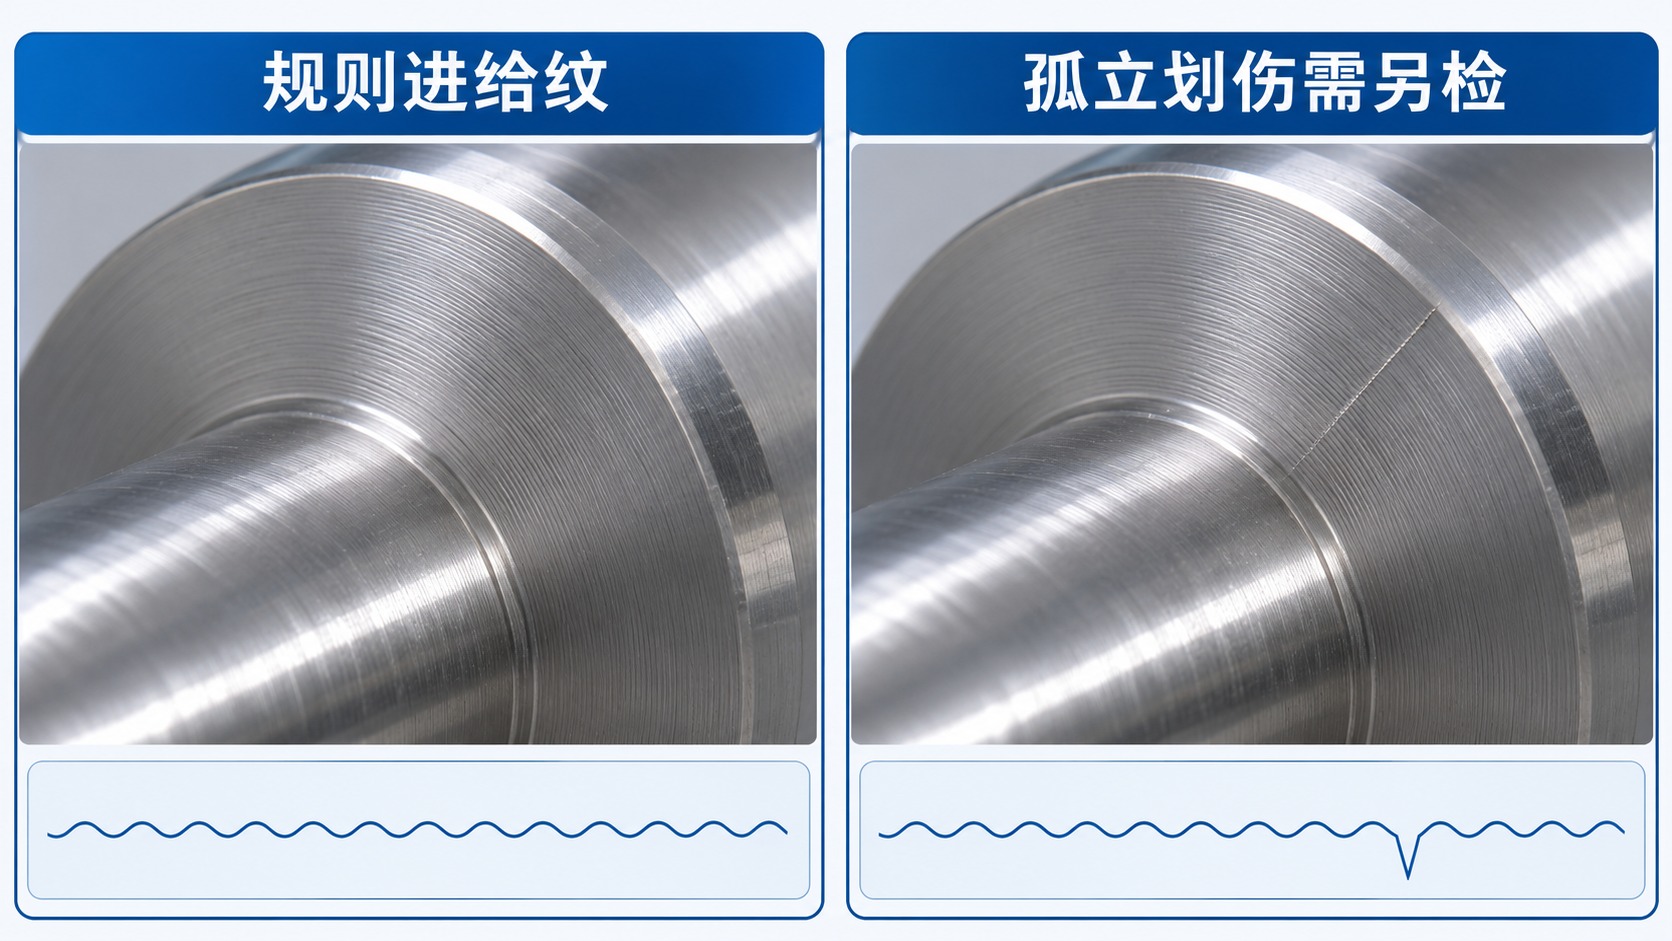
拖曳或撕裂纹要留意积屑瘤。通俗讲,就是材料暂时黏在刀刃附近,像铲子边上黏了一块硬泥,真正接触工件的刃口状态变了;黏附物脱落时又可能带来刮擦。伟迈特会检查刀片、切削条件和冷却液是否有效到达切削区,必要时调整材料专用刀具与参数,再用同一特征复验,不能直接拿砂纸把痕迹擦亮后算完成。
周期性明暗带或波纹,更需要看振动与支撑。夹持长度、工件悬伸、刀杆悬伸、切削力方向和机床状态,都可能参与形成这种纹理。您看到轴肩附近反复出现相同波纹,伟迈特会把其位置与走刀、换刀及夹持记录对应起来。若只改转速恰好暂时变好,也要继续确认适用范围,不能把一次变化当成所有轴类的固定配方。
孤立划伤往往需要查切屑二次划擦、清洗和周转,而不只看切削参数。退刀槽里残留切屑,或者轴肩接触面碰到硬物,都可能留下与原刀纹不同的痕迹。伟迈特把去毛刺、清洗及周转保护接到表面控制中,让您可以根据缺陷形态回到相应工序,而不是所有表面反馈都重做精车。
按实际配合功能分配,轴颈、轴肩和槽各自写清要求。轴颈可能承担定位与旋转配合,轴肩可能承担轴向贴靠,退刀槽则为刀具或配对件圆角留出空间。伟迈特CNC加工会在评审时把这些关系画清,让您知道某个Ra、尺寸或跳动要求究竟控制哪个功能,而不是整根轴一律做同样的表面。
如果轴肩与轴承内圈贴合,先核对配对件的倒角、圆角及有效接触范围。轴肩根部圆角过大,即使中间平面测得合适,内圈也可能顶在转角处;退刀槽若越过允许区域,又可能改变承载截面。伟迈特会按批准图纸确定几何关系,不为改善加工可达性擅自加深槽或扩大圆角。您后面装配时,接触才会落在设计要求的位置。
对选定的中小型316L台阶轴,在刚性、刀具和测量条件适合时,伟迈特可把关键轴颈尺寸控制到±0.005mm,轴肩接触面可达到Ra≤0.8μm;需要轴颈Ra≤0.4μm时,再根据材料状态、长度与结构安排适合的精加工和验证。这里分别说明尺寸与表面,不能由一个Ra推导轴承配合等级,也不能由机床指标直接承诺整根轴的几何精度。
端面跳动和平面度也要分清。平面度描述这个面本身的形状,端面跳动还与指定旋转基准有关。您若关心装到轴颈后轴肩是否端正,就要按图纸指定的基准与方法检测;单独把轴肩摆在平台上看接触,回答不了同一个问题。伟迈特会让加工基准和检验基准彼此对应,减少转序后对基准理解不一致的风险。
316L材料本身也不能替代用途评审。您已经选用该牌号,伟迈特会核材料完整状态和批号,按其切削特性组织制造;是否适合机器人具体载荷、疲劳和耐蚀环境,则由产品设计与项目要求确定。文章讨论的是轴类制造与表面控制,不把一种材料名称写成整机关节性能的背书。
伟迈特的路线,是让尺寸、轴肩形状和表面纹理在同一制造关系里形成:特征评审→材料确认→夹持与刀具设计→粗车和中间检查→轴颈轴肩精车→去毛刺清洗→松夹复检→按约定表处→完成态验收。您可以从这条工序链看到,粗糙度问题不是靠交付前一道抛光临时补救。
评审阶段,工程人员将轴肩接触区、根部圆角、退刀槽和轴颈分别编号,确认刀具能否进入规定位置、测头能否到达、装夹是否会损伤精加工面。伟迈特180台CNC设备用于安排相应车削与辅助加工,不要求每个台阶轴都上复杂设备。若仅有回转特征,优先用适合的车削路线;另有侧孔或扁位时,再评估车铣复合等路线的基准收益。
装夹与切削阶段,先稳定工件和刀具支撑,再匹配刀尖形状、进给、转速与余量。316L发生黏附或表层硬化倾向时,伟迈特会查看真实切屑与表面状态,调整有效切削条件和冷却到达情况。不能把“多走一刀”当成通用方法,重复擦过而没有形成有效切屑,可能让后续精加工更难控制。
对端面精车,走刀方向、刀尖接近根部的方式与退刀路径需要匹配结构。进入轴肩根部时,刀具不能与相邻轴颈或槽产生干涉;离开表面时也要防止留下局部凸起。伟迈特会在首件核对这些位置,把参数、刀具状态和检测结果关联起来。您后续补单用的是经过验证的路线,而不是凭操作人员记忆恢复表面。
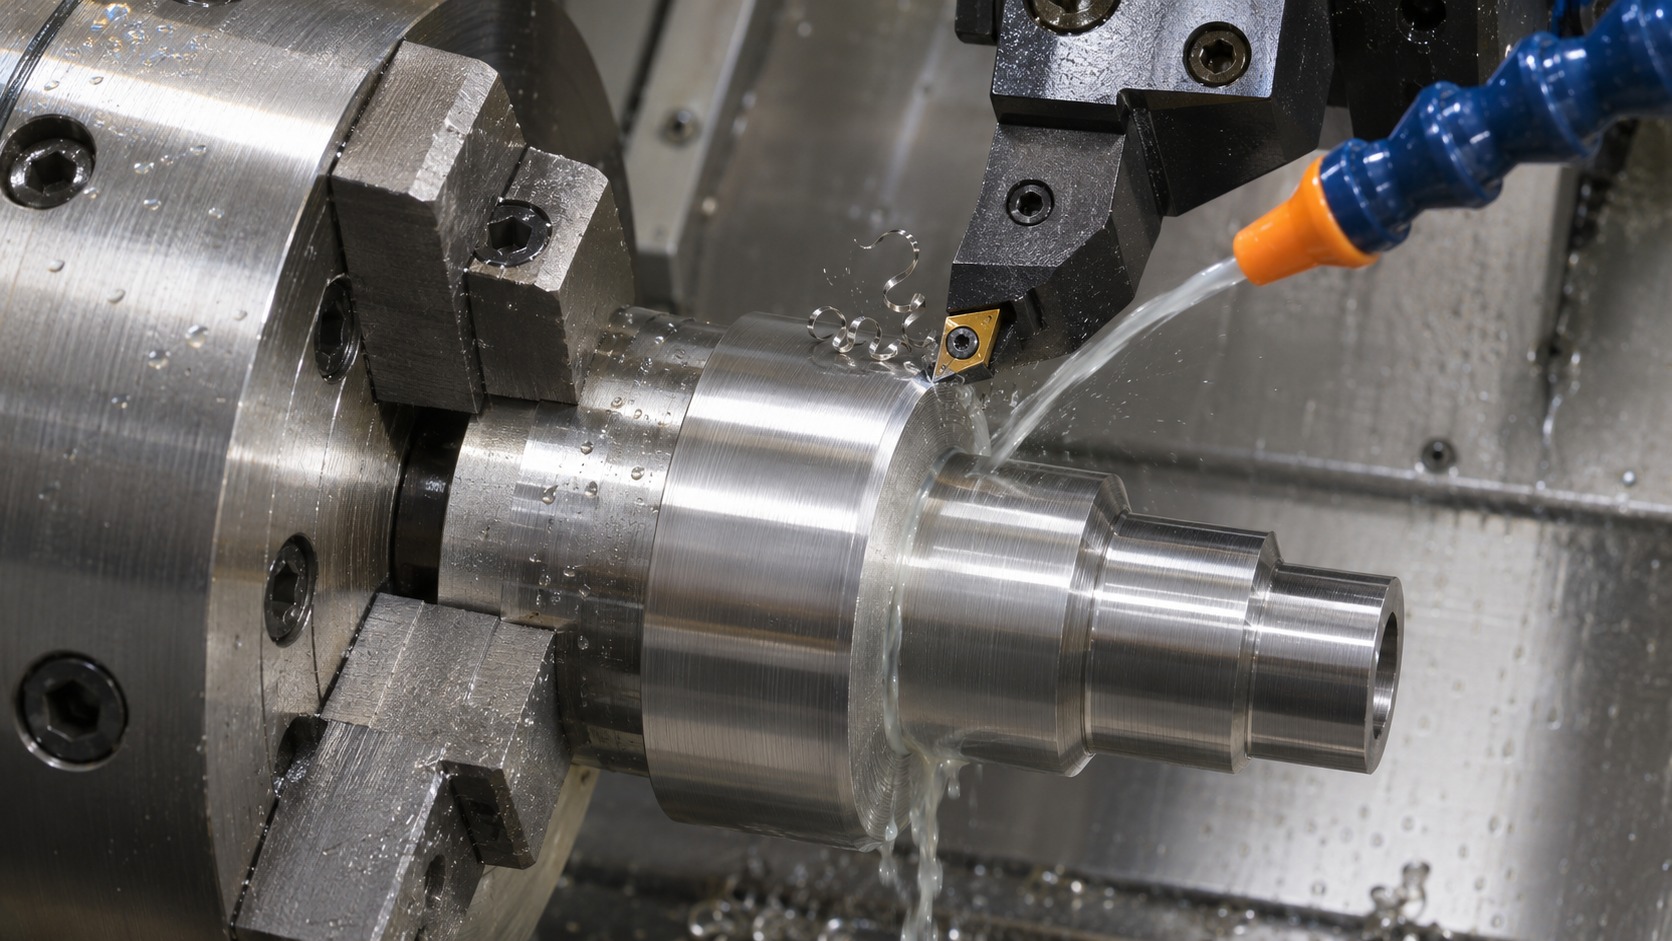
12道管控在这根轴上对应来料检验、首件确认、夹具校验、刀具管理、粗加工中间状态、过程巡检、操作自检、工序转序、去毛刺清洗、表面处理检查、成品检验和出货放行。对没有额外表处的订单,相应检查核对交付表面状态,不凭空增加工序;重点是将刀具磨损、轴肩毛刺与松夹变化分别放到能够发现它们的节点。
异常发生后,伟迈特先隔离从上次合格检查到异常发现之间的相关物料。若为换刀后的纹理变化,回查刀具与参数;若夹紧时合适、松开后跳动变化,回查支撑与残余状态;若清洗后出现划伤,回查残屑和周转。您得到的处置会说明涉及范围与复验方法,不能只说“表面已经重新处理”。
先确定参数和位置,再确定测量方向与设置。伟迈特会按图纸采用的要求,记录Ra或其他参数、评定长度、滤波设置、测线位置、表面状态与仪器信息。您若拿一份轴颈轴向测量,与另一份轴肩沿圆周测量直接比较,结果差异可能来自对象和方向,不能立即判定哪次加工出了问题。
轴肩端面上的规则纹多呈环形,径向测线可以跨越纹理,但测头必须有足够的有效行程,还要避开圆角、退刀槽和孔。狭窄轴肩不足以容纳原定长度时,伟迈特会与您确定适合的方法和记录方式,不把缩短后的测量包装成完整长度结果。若改用光学方法,也要验证反光、形貌和空间尺度的适用性,不能将面参数Sa直接改名为Ra。
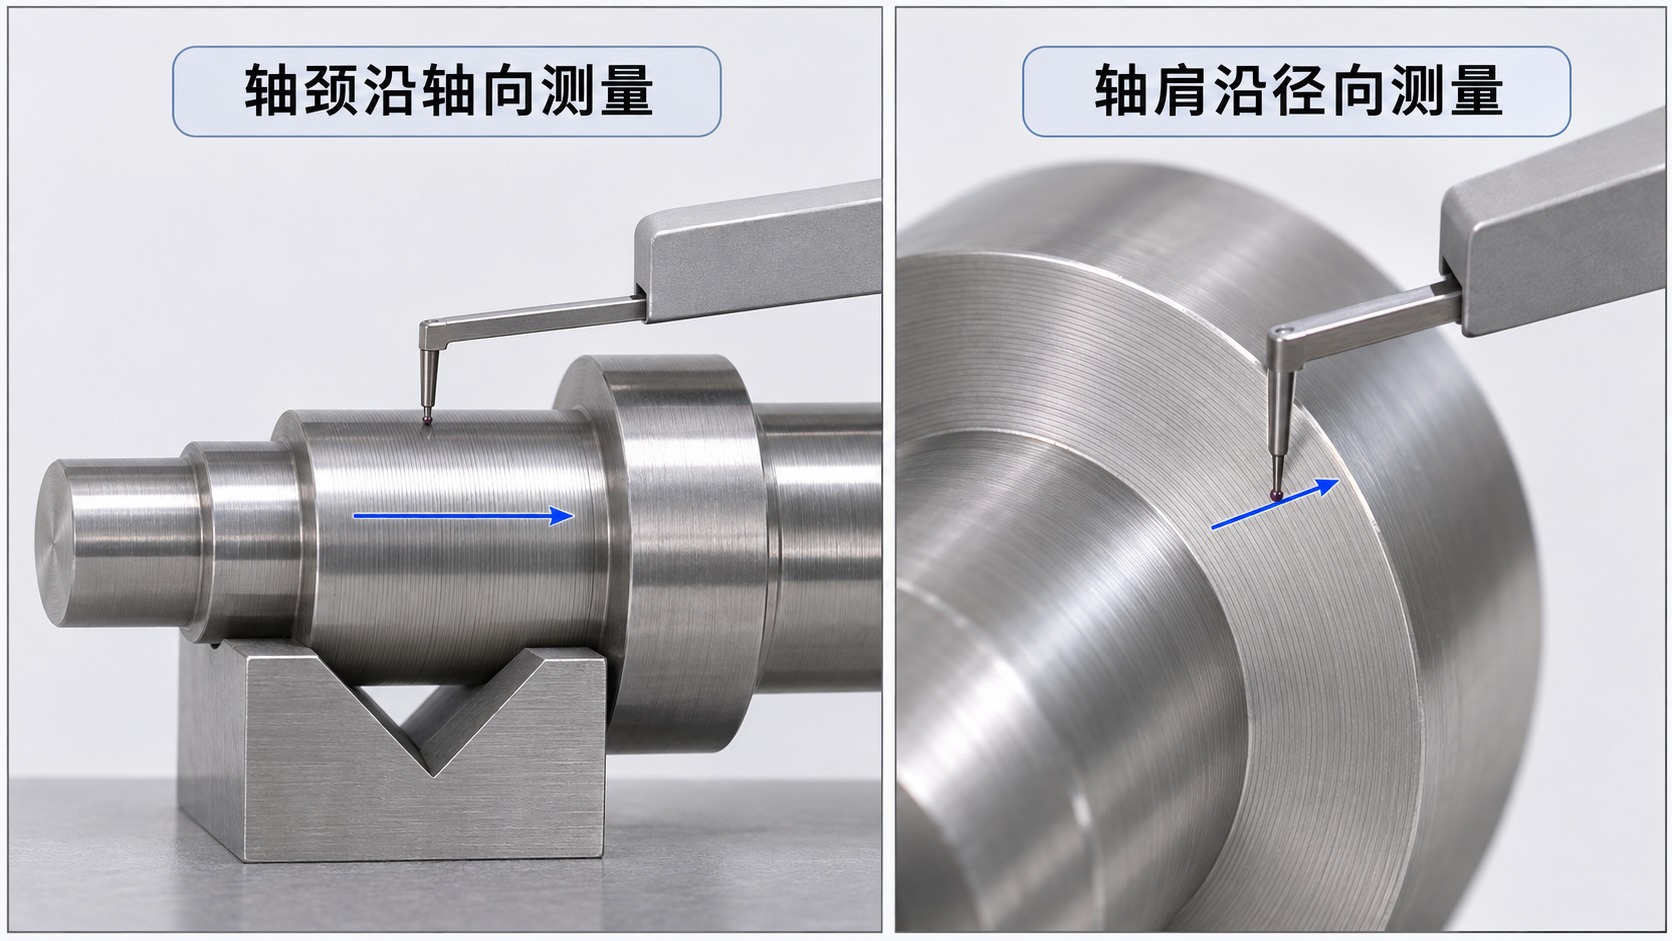
滤波可以理解为对地形图选择观察尺度:大范围倾斜、较宽的波浪和细小起伏需要按规则区分。设置变化后,算出的粗糙度也可能变化。伟迈特会在首件前对齐设置,并用于后续比较,而不是现场换一种设置寻找较小数字。您收到报告时能知道读数的形成条件,复验才有一致的起点。
轴肩端面跳动则沿另一条检验路线。工件需要按指定轴颈建立旋转基准,测量位置与支撑方式写清,不能把夹持偏心混进工件本身的判定里。粗糙度仪、轮廓检测与几何量具各有分工,三坐标适用于相应的尺寸或位置关系,但不是所有Ra要求的替代仪器。伟迈特用合适资源回答对应问题,避免仪器越多、结论反而越含糊。
临界结果还要考虑测量能力。接近上限时先核测头、清洁、环境和重复性,必要时按约定的判定方法进一步核验,不靠多测几次挑合适的一次。您如果需要更紧的Ra或跳动范围,伟迈特会同步检查测量是否支持该要求,使制造目标与验收能力配套,而不是只把图纸数字改小。
先保留现状、确认功能要求,再按原因处理。伟迈特会记录争议区域与观察条件,核图纸、测量和装配表现,区分规则纹理、粗糙度偏差、局部缺陷与几何问题。这样,您要求返工的对象会更明确,制造端也不会用不相关的测量结论回答外观或贴合问题。
若规则纹理符合粗糙度与约定外观,继续去掉纹理未必给您的装配带来收益。若Ra超出要求,先查刀具、切削和测量条件;若仅有孤立划伤,则检查深度、位置及功能要求,再决定能否通过批准的返工恢复。不能因为Ra平均值合适就忽略划伤,也不能因为侧光反射明显就认定整个轴肩不合格。
抛光尤其需要看边界。把轴肩擦亮可能同时改变根部圆角、端面形状和轴向尺寸;用软轮贴过边缘,还可能形成塌边。伟迈特会先评估剩余尺寸范围和返工方法,批准后在相同特征上复验粗糙度、几何及接触关系,不以外观变化代替结果。您能看清返工是否真正保留原本要用的面。
如果问题来自钝化或清洗后的残留物,也要先核工序身份。钝化不等于去除机械刀纹,清洗也不应随意改变金属表面。伟迈特会把表面状态与尺寸要求衔接,按材料和用途选择配套处理,避免把前道切削问题交给后道处理承担。您得到的改善应对应根因,而不是换一道名称听起来更复杂的工序。
整改完成后,首件与相关批次按原条件复验,必要时更新刀具寿命、检查位置或周转防护安排。伟迈特14,000㎡场地用于组织加工、检测和周转,具体在您项目上要体现为精加工轴肩不与硬物混放、批次清楚、异常料与正常料分开。规模数字通过这些动作支持交付,不能单独证明表面已经合格。
下面以一款316L机器人关节轴展开伟迈特的应用案例方案:总长95mm,两个轴颈约为φ16mm与φ20mm,中部轴肩外径约φ28mm,轴肩与配对隔套贴靠。您需要轴向定位关系稳定,接触面不被局部毛刺顶起,同时保留指定的根部过渡。这套应用方案按轴颈、轴肩及根部过渡分别安排加工与验收,配合面和定位关系通过首件及约定批次检查确认。
方案的核心问题,是轴肩表面有规则纹理时如何判定,局部划伤又怎样与Ra分开。伟迈特先把轴颈、轴肩接触环带、根部圆角与退刀槽编号,核对隔套的内孔倒角及接触范围。若隔套在圆角处提前接触,改进重点应是批准图纸中的几何匹配,不能通过把整个轴肩抛亮来消除干涉。
制造路线采用适合的车削设备与支撑,粗车后检查中间状态,再在受控基准下完成轴颈与轴肩精车,单独控制根部走刀和退刀。伟迈特将180台CNC设备中的相关资源匹配该路线,首件检查关联刀具状态与测量设置。规则纹理、局部刮痕及端面跳动分别检查,不让一项合适的结果覆盖另一项异常。
在该尺寸、结构刚性、材料状态、支撑和测量条件适合时,方案可将选定轴颈尺寸做到±0.005mm,轴肩接触面达到Ra≤0.8μm,并按图纸将对指定轴颈基准的端面圆跳动0.02mm作为本例可验证要求。数值有明确的对象与方法,不代表整根轴的所有尺寸共用同一公差,也不是设备规格直接转成工件成绩。
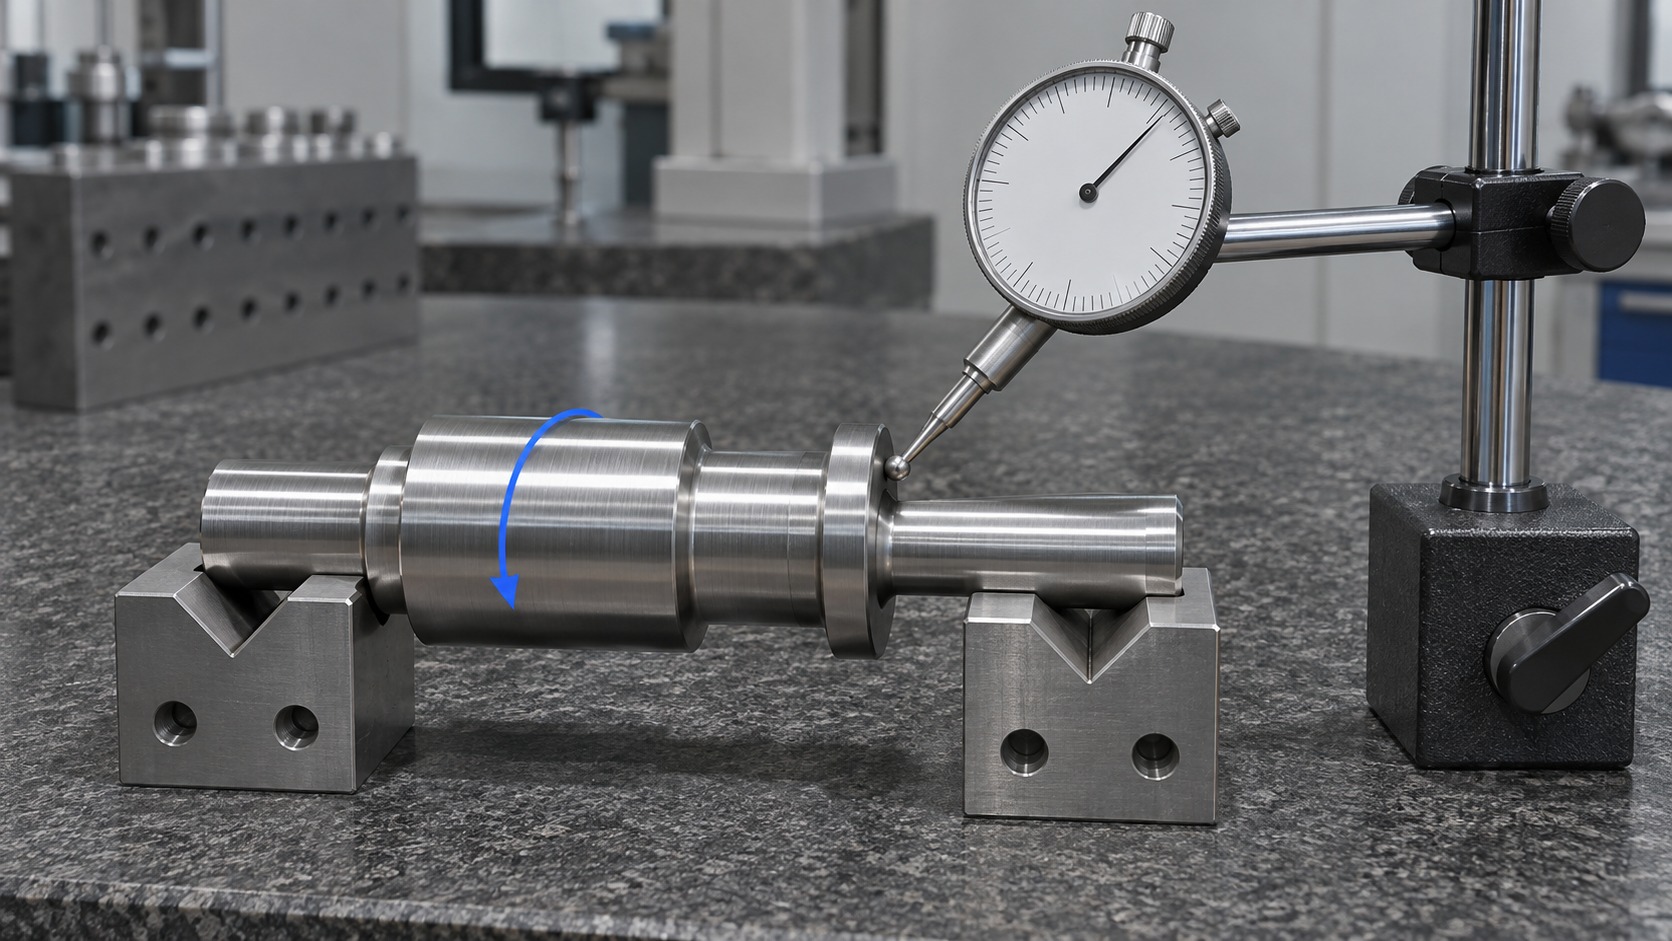
首件验证先确认轴肩根部没有影响接触的局部凸起,再测约定位置粗糙度及端面圆跳动;随后用确认版本隔套与检具核对落位。若Ra合适而贴合出现异常,回查圆角、局部缺陷与几何;若接触关系合适但Ra超出要求,回查切削与测量。每一条分支都能返回具体工序,不能用“装起来没问题”替代图纸验收。
您可获得的效果,是轴肩按约定环带贴合、轴颈按尺寸条件定位,相关粗糙度和跳动结果可追到同一特征。后续装配更容易区分零件制造与配对件的原因,补单也有对应路线与首件要求。机器人关节轴CNC加工厂家选择伟迈特,价值在于把看得见的纹理解释清楚,并把会影响使用的表面和几何分别做到可核对的范围。
补单延续的是材料、刀具、路线与验收条件,不只是上一批照片。伟迈特会核图纸版本、材料状态、刀片及刀尖形状、走刀和测量设置,再比较是否发生影响表面的变更。您若只说“做得和上次一样”,工程端还需要把上次确认的关键关系恢复成可执行要求,避免外观印象替代制造条件。
批量中,伟迈特按风险安排刀具检查与表面复查,关注表面从规则进给纹变成拖曳、撕裂或波纹的变化。检查频次随材料、刀具寿命、批量与首件表现确定,不能把统一时间间隔当成所有轴类的规律。您若需要统计过程能力,还要先取得合适的时间序列与测量系统依据,不能从几个合适样件直接写成长期稳定结果。
包装与周转也要延续。轴颈和轴肩采用适合的分隔与支撑,避免接触面相互磕碰,清洗后核残屑与干燥状态。到货后若有划伤争议,批次照片、位置记录和防护方式可以帮助定位发生阶段,但照片仍不能替代Ra或深度测量。伟迈特将制造与防护接在一起,让您拿到的表面状态尽量保持在出货确认的条件内。
如果您还有配套机器人定位轴,伟迈特会根据其实际定位面和装配方式单独分配要求,不把关节轴上的端面跳动和Ra机械复制过去。机器人定位轴CNC加工厂家需要处理的重点可能是孔轴配合、细长支撑或槽口。对于316L轴肩刀纹控制CNC加工厂家支持的项目,您给出功能面和验收状态,伟迈特就能把切削、检测、返工边界与交付结果连成清楚的方案。
环形纹理说明加工方向,不能直接说明Ra大小。伟迈特会核该面是否为接触区,再按约定方向、长度与滤波条件测量,同时另查划伤和毛刺。适合的316L中小型轴肩可通过稳定精车达到Ra≤0.8μm,仍需按对应位置验收。您可保留符合要求的规则纹理,也能把真正影响贴合的异常找出来,避免单凭照片反复返工。
需要看划伤位置、形态和功能,不能只看平均Ra。伟迈特把局部缺陷检查与粗糙度、尺寸和几何分开,先核接触环带与剩余余量,再确定批准的返工路线。本例95mm长台阶轴,可按轴肩Ra≤0.8μm与对指定基准端面圆跳动0.02mm等条件共同验证。您得到的是对装配关系有用的判定,而不是把表面擦亮后的笼统结论。
可以评估适合的后加工,但不能将抛光作为所有纹理的通用处理。它可能改变圆角、轴向尺寸和端面形状,伟迈特会先检查剩余尺寸范围、工艺可达和功能要求,批准后再复测。对适合结构的选定轴颈,可达到±0.005mm加工能力,返工也要保留该特征的实际图纸要求。您避免在外观变亮后才发现定位尺寸或接触位置改变。
平面度描述面本身的形状,端面跳动还依赖指定旋转基准。伟迈特会先确认您要控制的装配关系,再按相应支撑与测量路线检测,不将两项互换。本例端面圆跳动0.02mm是对指定轴颈基准的方案要求,不能靠一次Ra测量证明。您可按正确特征分析轴肩是否端正,避免把夹持偏心或局部表面问题混为一谈。
需要保留材料状态、刀具和走刀、功能面编号及测量设置。伟迈特以180台CNC资源组织相应车削,把12道管控中的刀具、首件、巡检、清洗和放行连接到具体表面风险;发生影响表面的变更时复验。对同结构可继续按确认的Ra、关键尺寸与几何要求检查。您补单时有可追溯的条件,发现差异也能判断应回到切削、测量还是周转环节。
 全国服务热线

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机