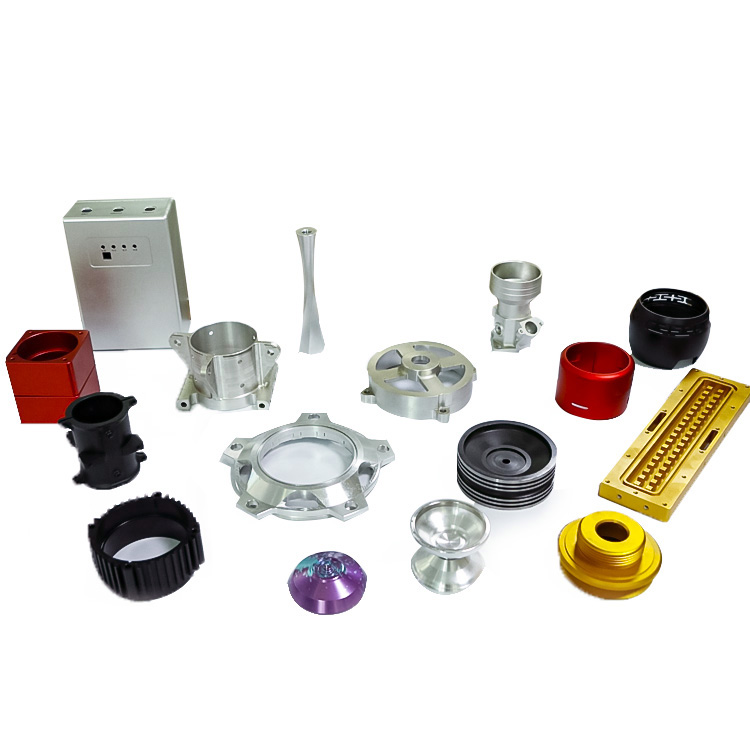
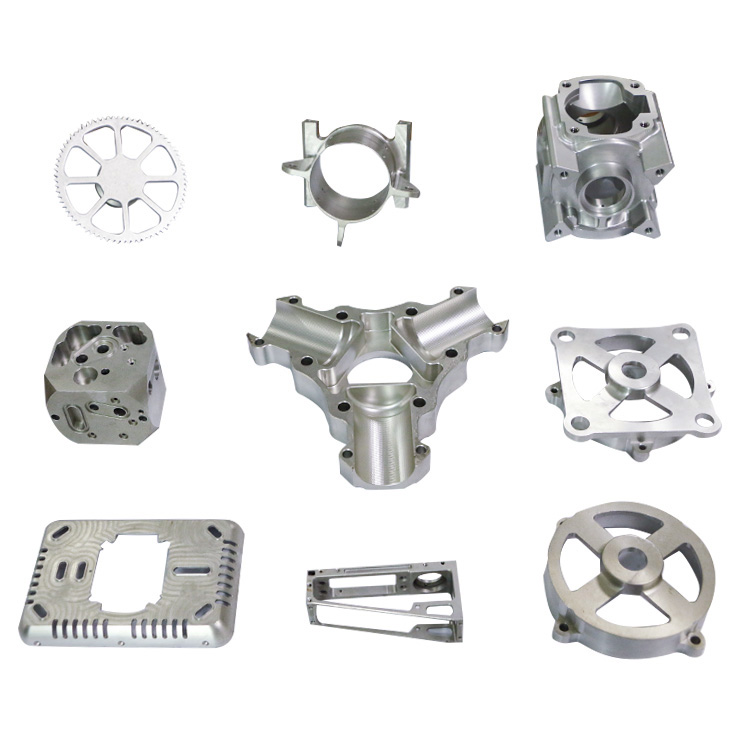
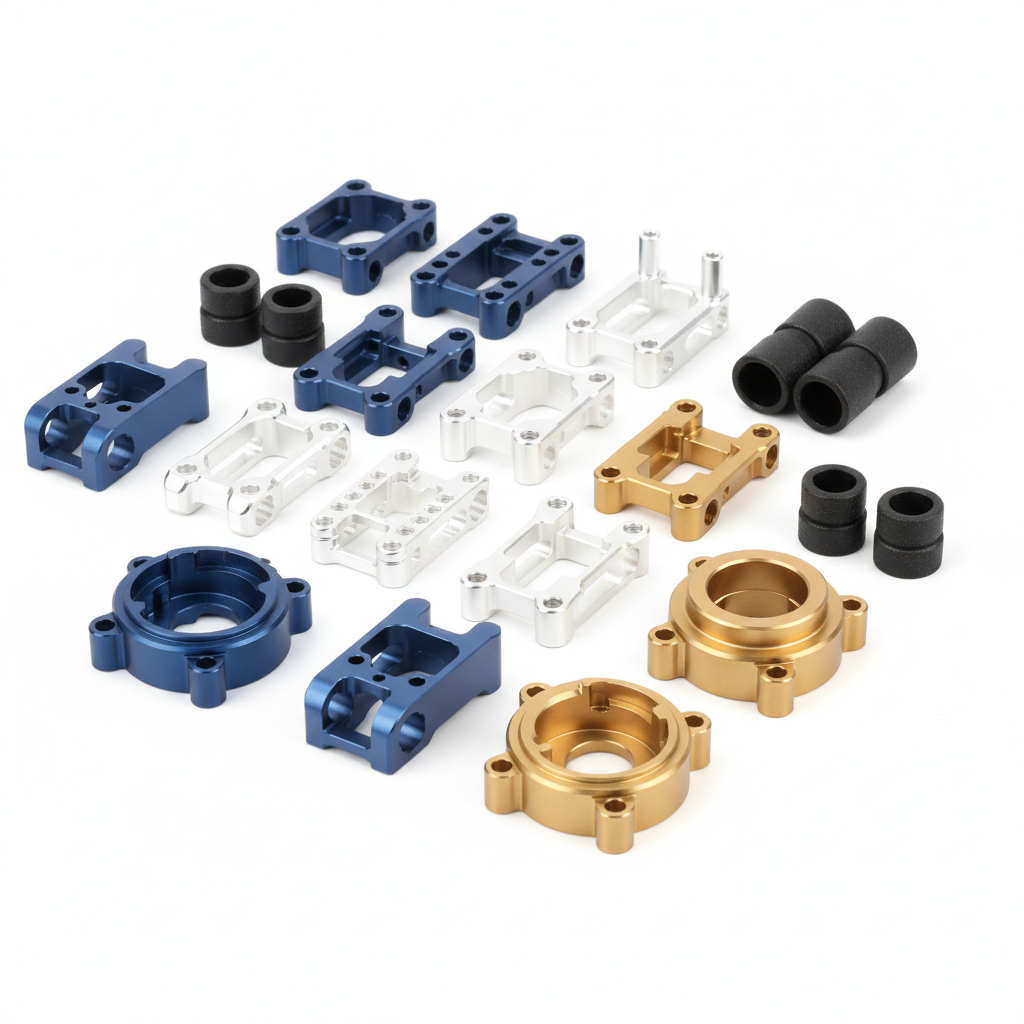
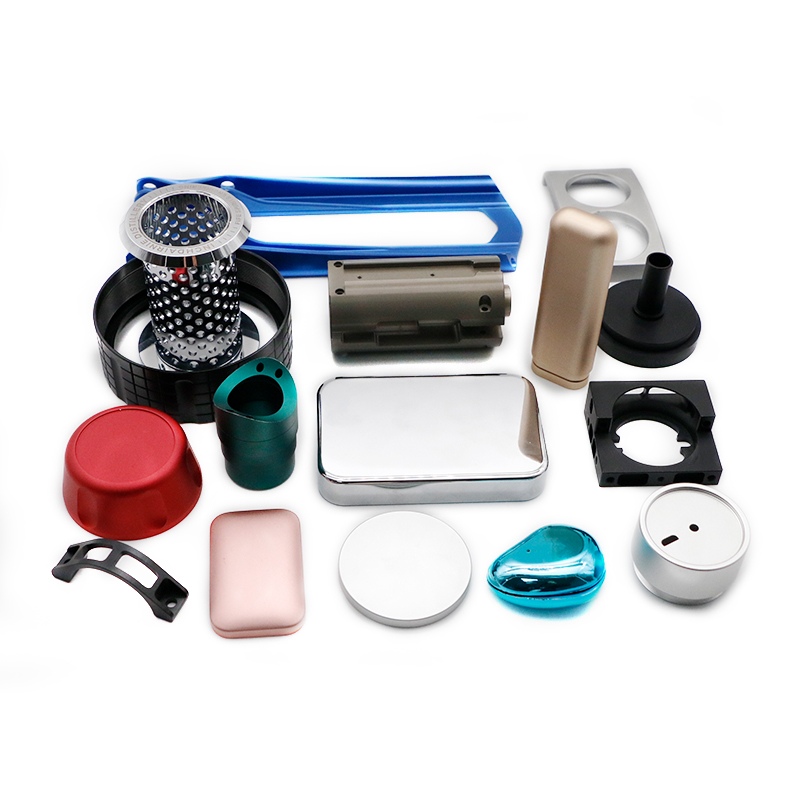
要让珠三角巡检无人机外壳更快交付,先把材料、夹具、加工和检测之间的等待理顺。伟迈特CNC加工将工程准备提前,把能并行的工作一起安排,再通过薄壁控制和首件验证减少返工。常用料备齐、图纸冻结且不含特殊表处的简单结构件,可组织24—48小时快速打样,后续批次再按确认的工艺接续。
伟迈特CNC加工拥有14,000㎡场地、180余台CNC设备及130人团队,结合五轴加工、32台检测设备与12道管控,可在适用材料、结构和测量条件下将关键安装尺寸控制在±0.01mm,把快速打样、精度验证和表处交付衔接到同一流程。
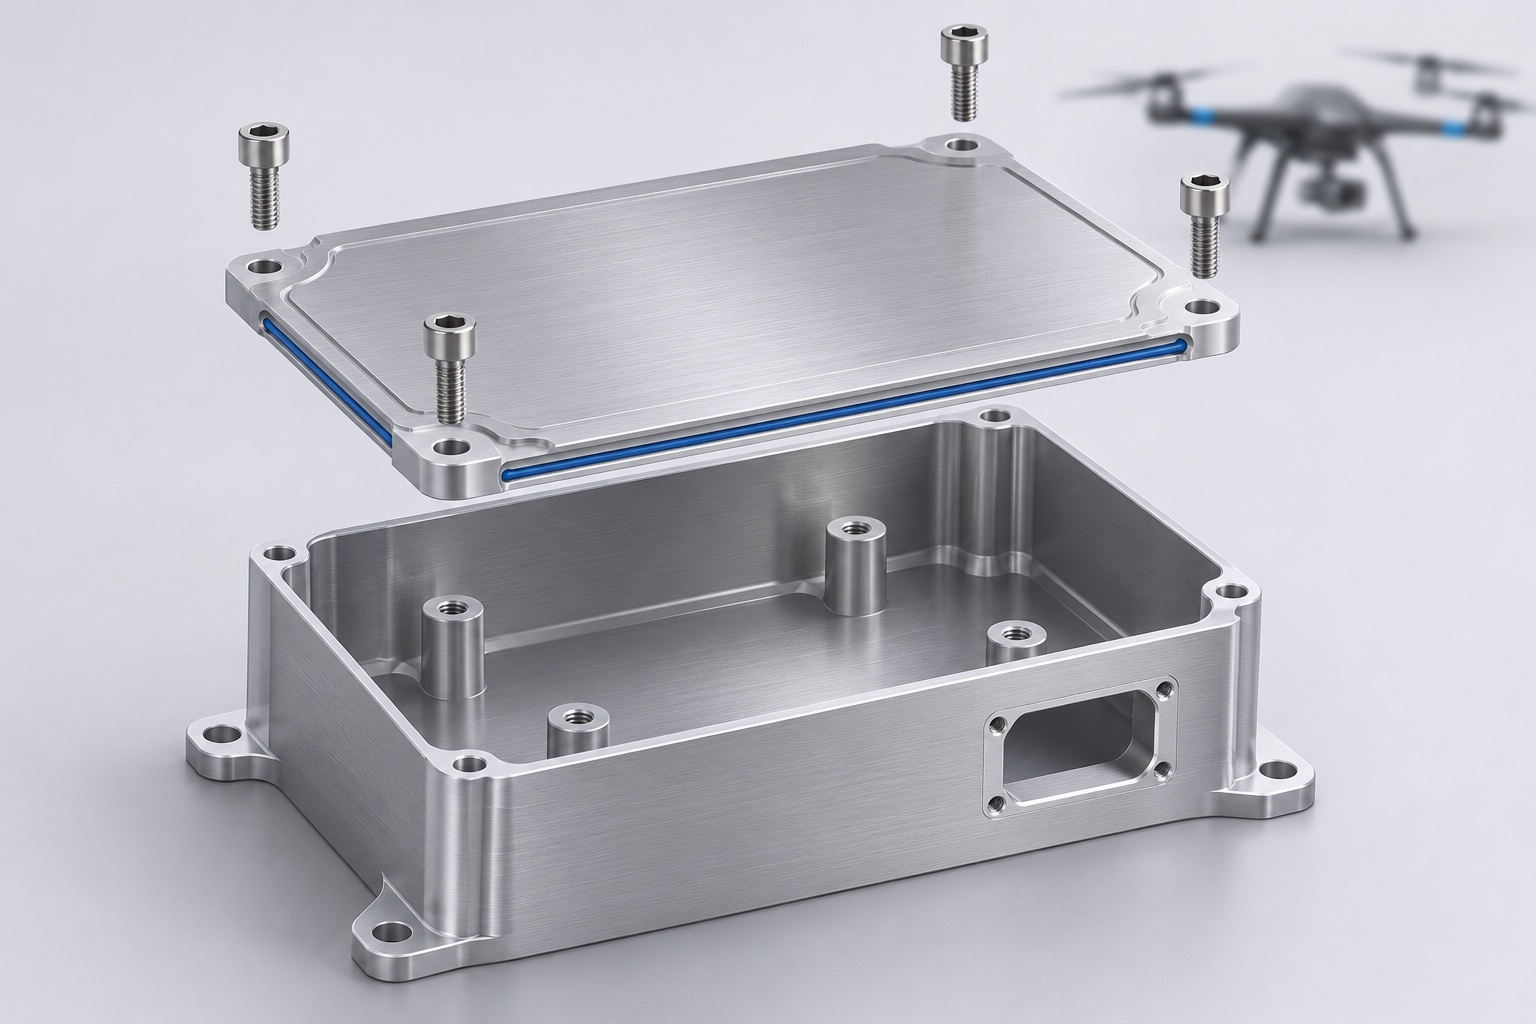
巡检无人机外壳结构示意:安装孔、薄壁腔体与接插件开口需要在同一工艺中衔接。
主要卡在等待、工序依赖和返工。单件切削时间只是其中一段,外壳什么时候能交到您手里,还要看材料、工装和前一道工序有没有准备好。伟迈特会先拆开这些时间,再处理拖慢项目的环节。
工序依赖可以拿做饭来理解:洗菜和准备餐具可以同时进行,菜做好后才能装盘。加工也有这样的先后关系。编程初稿可以与材料准备并行,精加工却需要有稳定的定位基准;检测程序能提前准备,最终尺寸仍要等相应工序完成后测量。把能提前做的工作接上,等待就有了压缩空间。
薄壁外壳还有一个特点:前一道加工会改变后一道的起点。粗加工去掉大量材料后,工件可能出现形状变化;表面处理后,孔和外径又可能发生尺寸变化。如果这些影响留到后面才处理,就会出现重新装夹、补加工和复测,排好的交期也随之被打乱。
另一个值得提前讲清的是首件与批量的区别。首件验证当前工艺能否做出要求的特征,批量还要面对重复装夹、刀具磨损和连续加工中的状态变化。伟迈特会把已经确认的基准、程序和检验项目接到后续批次,并复核变化后受影响的特征,让样件验证的工作继续服务于批量。
因此,赶交期要先分清零件处于什么状态:结构样件能否用于验证配合,带表处的成品能否进入装配,后续批次能否接上已确认的工艺。对于航空航天应用方向的外壳,材料状态、安装基准、功能特征和批次追溯也一起进入制造方案。您需要的交付节点,由这些实际工作共同支撑。
伟迈特先把材料、结构、装夹和检测放在一起分析,弄清楚用什么基准、怎样走刀、在哪里测量,再进入加工。这样能减少上机后临时改程序、补夹具和重新找正。
作为珠三角巡检无人机外壳CNC加工厂家,伟迈特按这条流程组织项目:
图纸及关键特征梳理→材料与毛坯确认→夹具、CAM与检测并行准备→粗加工及状态复测→关键面与孔系精加工→首件验证及分批加工→表处与回厂复检→包装及批次交付。
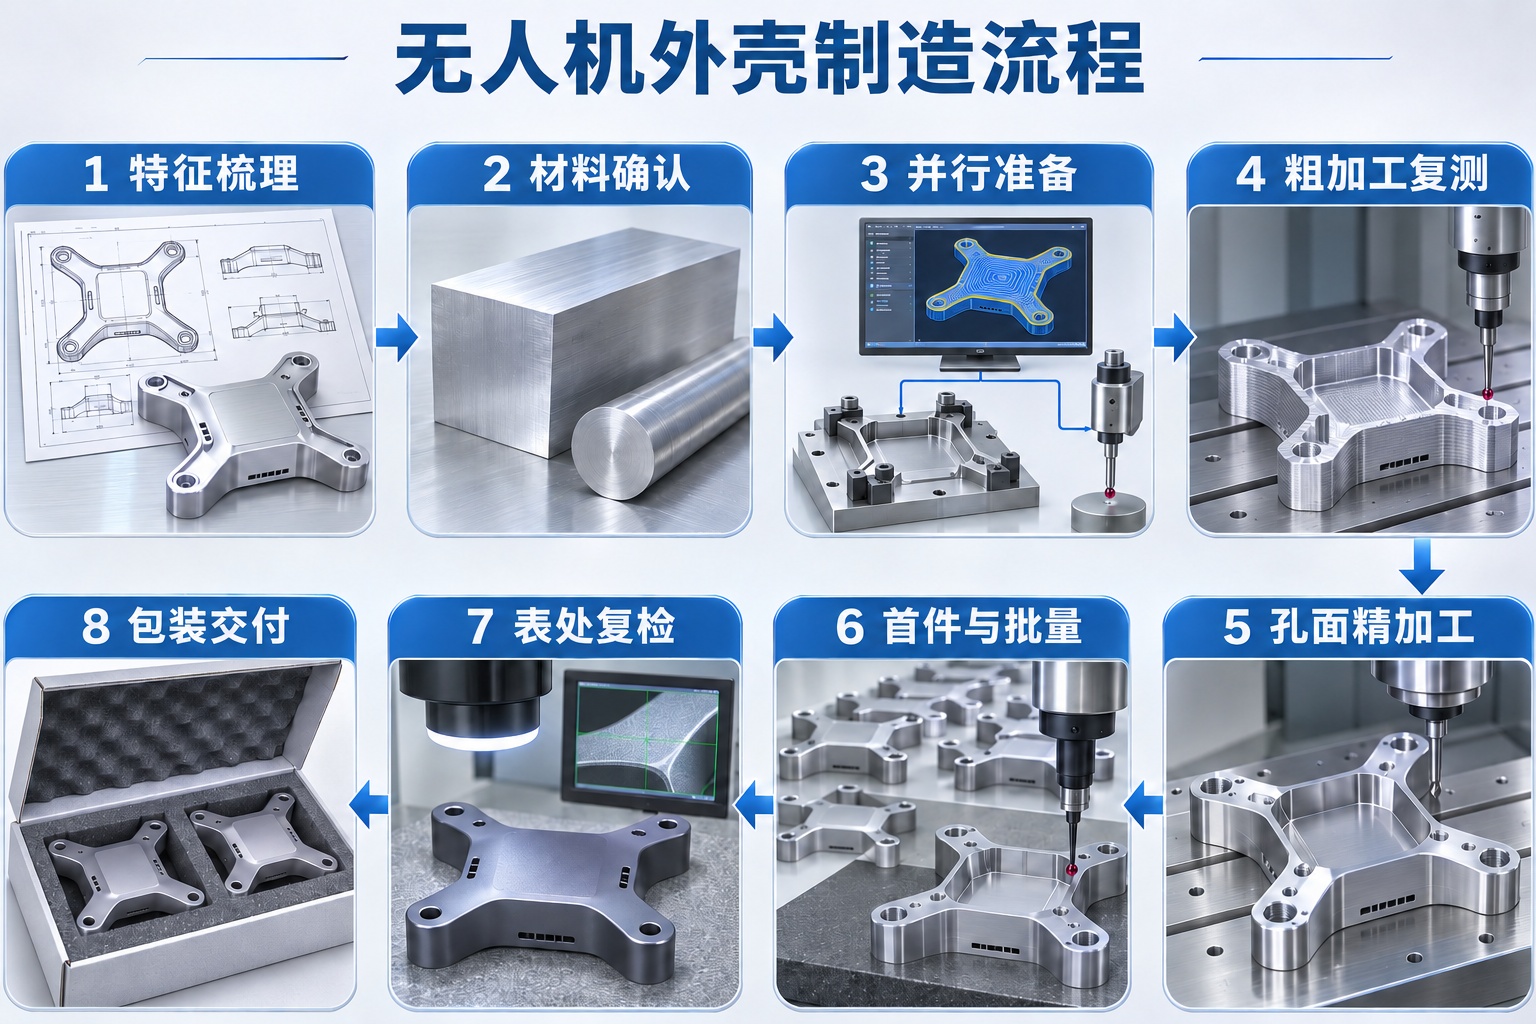
8步制造流程示意:准备工作可并行,精加工、首件和表处仍按条件转序。
这里的CAM,就是把零件的加工方法转成机床可执行的刀具路径。工程在规划刀路时,会同时考虑夹具和测量。比如深腔转角越小,可用刀具直径越受限制;刀具伸得越长,刚性和排屑越需要关注。非配合位置若允许调整圆角,工程会提出相应方案;功能结构保留原要求,再安排适配加工方法。
加工基准好比装修时先定好的水平线,后面的安装位置要参照它。外壳翻面或换一道工序时,也要把定位关系接好,否则单独量每个尺寸都接近要求,装在一起仍可能出现孔位不对应。伟迈特在工艺准备时就确定安装面、定位孔和检测之间的参照关系,让加工与测量使用相互对应的基准。
材料也要细分到牌号、状态和毛坯形式。6061与7075不会直接统用一组参数,同牌号的不同状态也会改变去料和表处安排。伟迈特先核对材料,再确定下料与粗精加工路线,避免问题做到后面才暴露。
团队中38名从业10年以上技术人员及6位从业20年以上工程师,把经验用在这些具体判断里:哪面先做,哪里留支撑,斜孔怎样减少换装,薄底下方怎样承托。确认后的基准、余量和关键检测项目再交给编程、生产与品质,大家围绕同一版工艺往下做。
伟迈特通过支撑、粗精分序和切削负载控制,兼顾夹紧时与松夹后的状态。您拿到外壳后需要正常装配,所以工艺不能只关注机床上量出来的尺寸,还要看零件卸下夹具后有没有变化。
薄壁壳体夹得过紧,有点像把薄饭盒按住再量形状,手一松,它可能弹回去。这对应的是夹紧引起的弹性变形。切削时壁面被刀具推让、大量去料后残余应力重新分布,又是另外两类原因。它们看起来都像变形,处理时却要分开,不能都靠加大夹紧力解决。
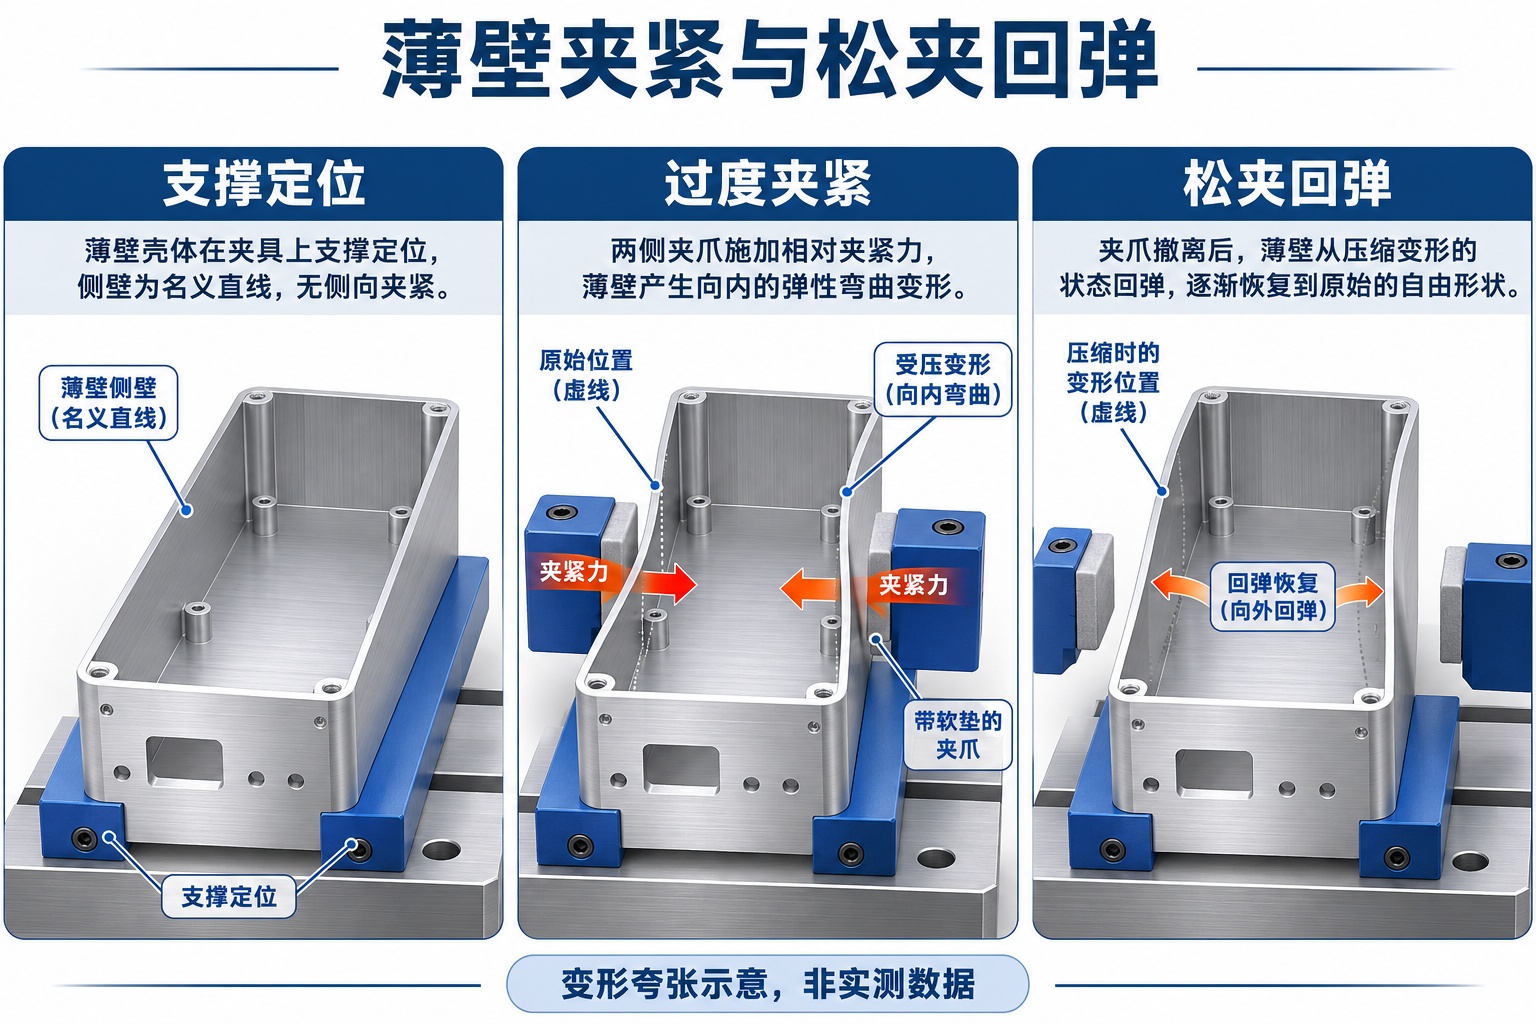
夹紧弹性变形与松夹回弹示意,变形作夸张表达;切削让刀、残余应力变化需另行区分。
伟迈特会先在刚性较好的位置定位,粗加工保留适当余量和支撑,再按壁高、壁厚及开口跨度安排分层或交替去料。夹紧力尽量避开薄弱壁面集中承受,薄底下方配合相应承托。精加工前复测状态,确认基准和余量,再做安装面与关联孔系。
以伟迈特加工的7075铝无人机云台支架为例,壁厚0.6mm,客户需要把薄壁件从试产接到批量。难点是薄壁加工容易让刀和变形,安装面与孔系的精度要一起兼顾。
作为无人机云台支架CNC加工厂家,伟迈特先安排30件试产,采用五轴加工,并分粗加工、半精加工和精加工控制去料与切削负载,再用三坐标测量关键特征。先把工艺验证清楚,再往后接批次。
首件平面度达到0.018mm,真圆度0.002mm,平行度0.005mm。后续经过连续批次验证再逐步放量,形成衔接批量加工的工艺基础。这个案例中,设备、工序和测量共同服务于客户的薄壁制造需求。
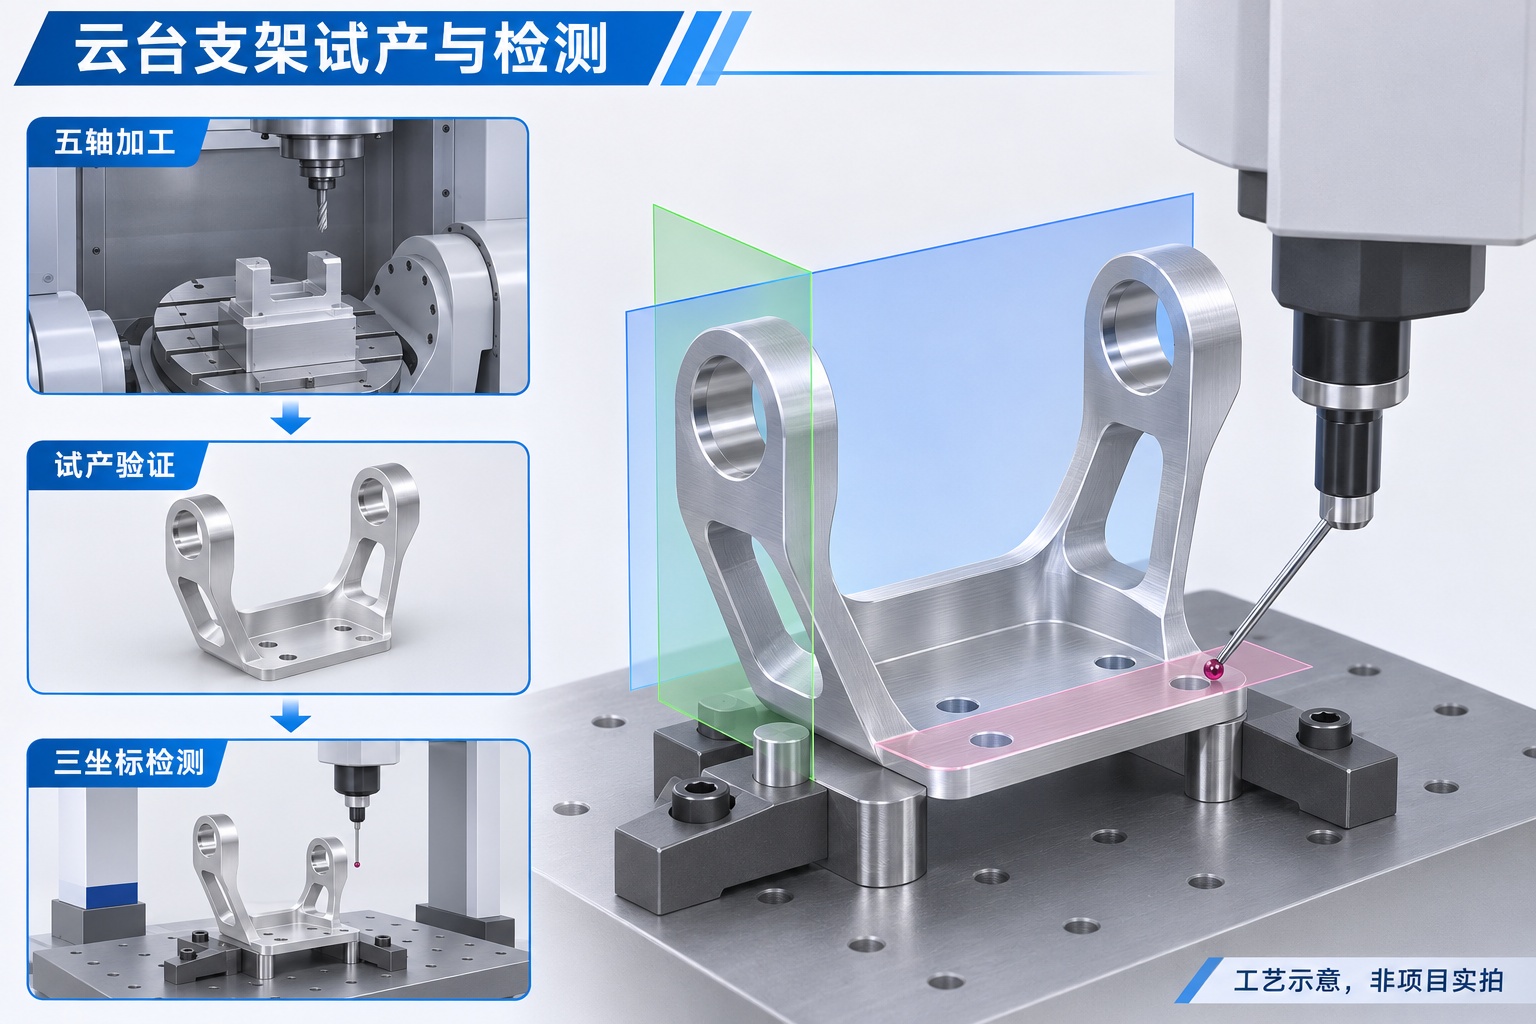
云台支架加工与检测关系示意,用于理解案例流程,非该项目实物照片;案例数值见正文。
对交期而言,这个案例的价值在于把薄壁加工与测量先做成相互配合的路线。试产时弄清问题、确认参数,后续批次就有了继续执行的基础;一旦材料、装夹或程序变化,再复核受影响特征。
回到您的外壳,能够借鉴的是先验证薄壁路线、再接续批量的方法,具体支撑与余量按外壳自身结构确定。对6061铝外壳中不超过50mm、刀具可达且能稳定定位的安装特征,在20±1℃测量条件下,伟迈特可按±0.01mm控制;整体平面度、孔位及表处后尺寸再分别按图纸验收。
检测也要对准问题。孔径、孔位和平面度是不同特征:孔的大小合适,位置仍可能偏;安装面的线性尺寸合适,平面形状也可能影响贴合。伟迈特分别建立测量项目,让尺寸、位置和贴合要求各有对应记录。
首件如果主要随夹紧方式改变形状,工程先调整夹具和支撑;如果主要随去料推进而变化,就回查余量、粗精顺序与材料状态。把原因找对,再改相应工艺,能减少同一问题在后续批次中重复出现。
伟迈特将机台、夹具、程序和检测一起排进计划,让适配的设备承接相应特征,并把能提前完成的准备工作做在前面。设备数量由此落实到实际工序,帮助您的样件衔接后续验证。
180余台CNC资源用于匹配不同任务。斜孔、空间安装面及多面关联尺寸,可采用五轴定向加工减少重复装夹;普通平面和孔系,可由三轴或四轴配专用夹具完成。工程结合尺寸、刀具可达性、定位关系和机台负荷安排路线,不把所有零件都挤到同一类设备上。
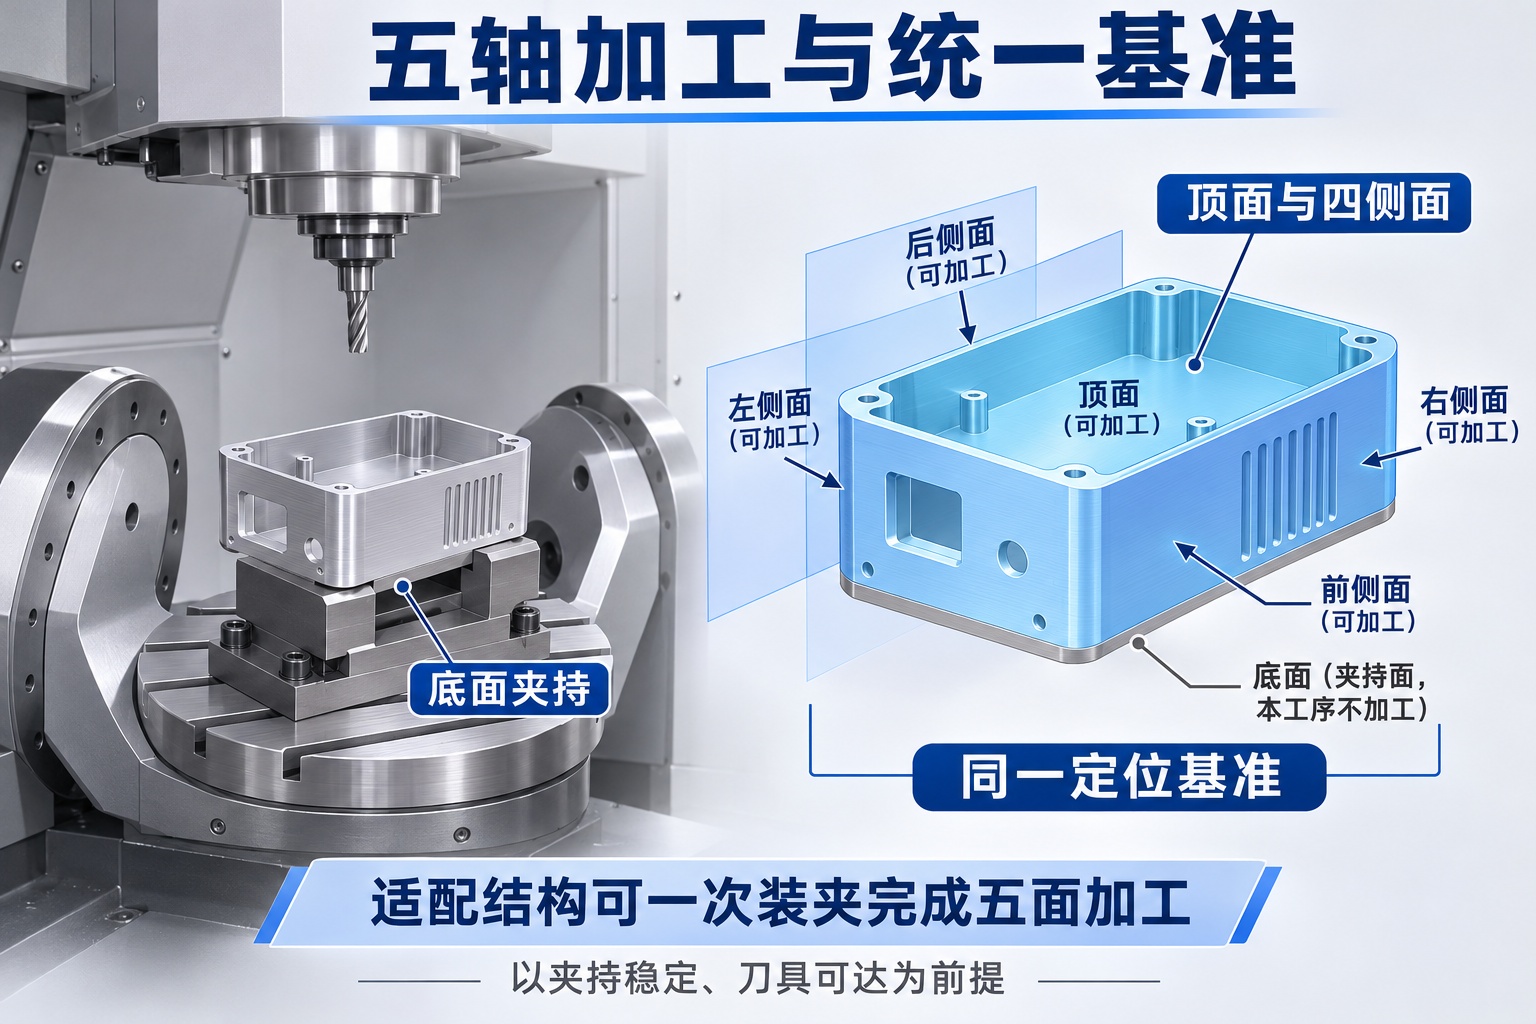
五轴工艺示意:夹持稳定、刀具可达的适配结构,可在同一定位基准下处理顶面与四侧面。
夹具还要考虑后续批量。试制时能夹住一件,换成多件加工后,排屑、装卸和刀具干涉可能变成新的问题。伟迈特会在工装规划时一并考虑,让已经验证的加工方法更顺畅地接到批量,减少放量时重新设计定位方案的等待。
拿一个工时算例说明:假设100件外壳,每件净切削40分钟,由4台适配设备独立完成同一工序,平均分配后的理想净切削时间约为100×40÷4÷60=16.7小时。调机、首件、换刀和后续工序还要另算。这个数用来分析负荷,不能直接当成成品到货时间。
如果时间主要卡在夹具或表处,伟迈特会先处理那一环;机加工能够分担负荷时,再匹配设备。检测程序也提前准备,首件下机后就按既定特征测量。这样,生产和品质之间少一些临时交接,合格批次就能接着往下一道走。
伟迈特在机加工前就安排表面处理,把最终配合尺寸、挂装、遮蔽和外观要求一起接入工艺。您的外壳送去表处时,关键孔面怎样处理、回厂后怎样测量,已有对应安排。
孔壁经过处理后,配合空间可能变小,可以类比门框内侧各加一层衬片,门洞会跟着变窄。阳极加工的实际变化还受前处理与膜层共同影响,所以尺寸补偿看的是处理前后的净变化,不能直接把膜厚当成孔径变化。
以两侧净增长相同的孔为例,设每侧向孔内净增长g,处理后孔径约减少2g。取g=0.005mm作算例,孔径变化约0.010mm。伟迈特根据相应材料、工艺的试片和首件净变化分配留量,再复测配合尺寸,把可能的卡配问题提前接入制造。
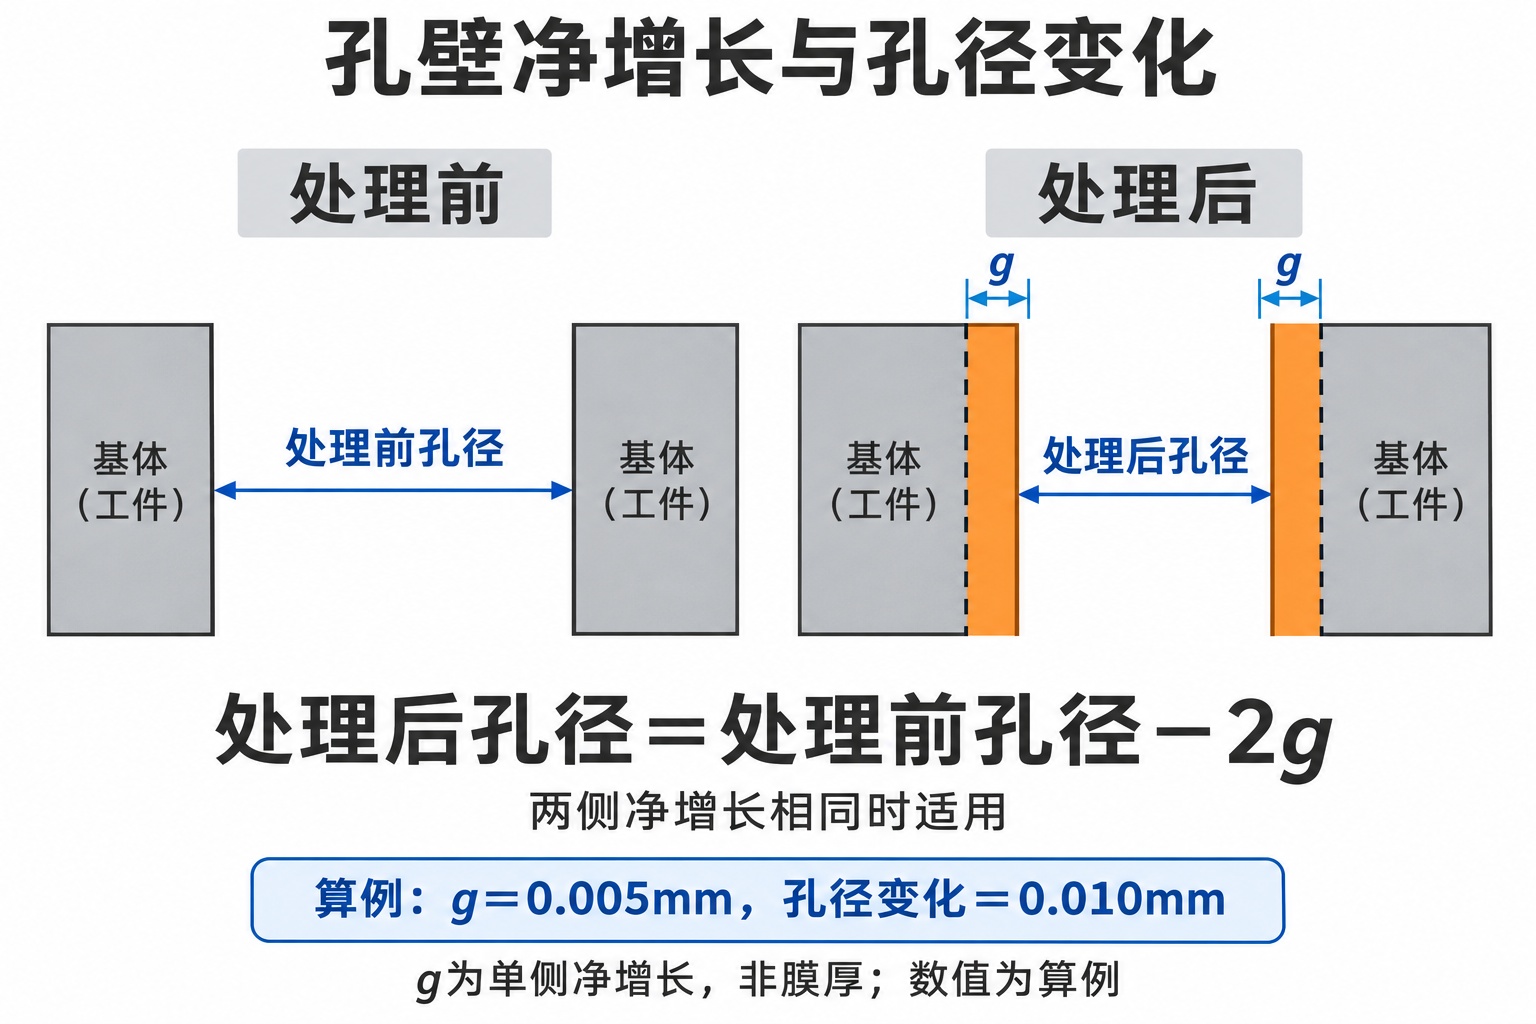
尺寸算例示意:仅在两侧净增长相同时,孔径变化按2g计算;g为单侧净增长,不等于膜厚。
颜色与纹理也可以提前确认。结构样件用于装配验证时,同材质试片同步确认喷砂和阳极路线,正式零件再按自身形状、挂装及约定观察条件验收。两项工作围绕同一项目推进,能够减少结构确认后才开始准备外观的等待。
32台检测设备覆盖的测量资源,用在不同特征上:三坐标检查基准、关联孔位与形位关系,适配量具检查孔径和螺纹,粗糙度仪检查功能面的表面状态。机加工前后、表处前后的同一特征留下对应记录,工程就能看清变化出现在哪一阶段,再修正相应工序。
伟迈特把12道管控放进实际工序,让材料、定位、切削和表处的问题在对应阶段得到处理。前面发现得早,后面就少一轮拆回去、重新装夹和补测的工作。
来料检验、夹具校验和刀具管理,先把材料状态、定位支撑及刀具程序准备好;首件确认验证实际加工结果,粗加工及状态复测观察去料后的变化,过程巡检和操作者自检再关注连续加工中的尺寸与外观波动。
工序转序带着版本和合格状态交接,去毛刺清洗处理装配边缘与残屑,表处检验核查回厂后的尺寸及外观。随后由成品检验和出货放行对应最终要求、批次、包装及随货资料。12个节点各有任务,相互衔接,减少问题到了交货前才集中冒出来。
具体到您的外壳,各阶段的动作和输出可以这样连接:
| 工序阶段 | 伟迈特的动作 | 阶段输出与效果 |
|---|---|---|
| 材料与工程准备 | 核查毛坯,规划基准、刀路、工装与测量 | 减少加工中途改路线和补夹具 |
| 粗加工与复测 | 保留支撑和余量,检查松夹后的状态 | 为精加工建立稳定基础 |
| 精加工与首件 | 完成安装面、孔系,测量关联特征 | 形成进入批量的工艺依据 |
| 批量与转序 | 执行巡检、自检、清洗及状态交接 | 及时处理波动,避免异常继续流转 |
| 表处及成品复检 | 复测配合尺寸、外观及功能面 | 衔接装配要求,减少回厂补加工 |
| 包装与交付 | 对应批次、数量、报告和隔离防护 | 使实物及资料随批匹配 |
一旦发现尺寸偏移,品质端先识别受影响批次,工程再结合刀具、夹具、程序和材料记录定位。相应工序调整并复验后继续推进,未受影响的准备工作按计划执行。这样能把处理范围收在具体环节,减少返工连带拖慢后续交付。
伟迈特按您的装配节奏划分验证批和后续批次,先交能完成当前验证的零件,再接着推进已确认的数量。制造端尽早获得验证信息,您的装配也有清楚的接续节点。
以100件外壳的方案为例,如果前期需要10件验证接插件、上下壳及密封件配合,就先安排10件验证批,并明确它们是否需要正式表处。相关特征确认后,后续90件继承已批准的材料、基准和工艺继续加工。如果验证带来设计修改,工程先划清受影响特征和在制品,再更新对应程序、工装及检验。
分批不能只看数量,还要看每次交来的零件能做什么。需要验证表处后配合的特征,就在验证批中完成相应处理;暂不涉及的外观工作,则按计划接续。零件、状态和报告相互对应,您的装配人员就能直接开展约定的测试。
14,000㎡场地和130人团队,通过待加工、待检、待表处及待发货状态管理衔接到交付。伟迈特位于深圳光明,可组织珠三角项目的验样、技术沟通与物流交接;薄边、安装面和表处外观采用适配的隔离及支撑包装,材料批次与检测资料随货匹配。
对常用料、简单结构且无特殊表处的样件,可组织24—48小时快速打样;结构明确、工装准备充分的样件,可按3—5个工作日的方案推进。正式表处、批量和专项检测,再按实际工艺衔接排期,各阶段都有具体动作和输出。
无人机外壳CNC加工厂家选择伟迈特,工程前置、设备匹配、薄壁控制、表处配套和过程检测会围绕同一零件展开。您得到的是符合约定精度和状态的外壳、与批次对应的检测记录,以及能够接上后续装配的生产节奏。
打样慢常卡在材料、工装与检测互相等待。伟迈特CNC加工依托180余台CNC设备和工程团队,并行准备程序、夹具及测量,按零件特征匹配机台。常用料备齐、图纸冻结且无特殊表处的简单结构件,可组织24—48小时快速打样,让您更早开展结构配合测试,减少等样和反复补加工占用的研发时间。
松夹变形要分清夹紧回弹、切削让刀和去料后的应力变化。伟迈特CNC加工结合五轴、三坐标检测与12道管控,调整支撑及粗精顺序,并复测松夹状态。对6061铝件中不超过50mm、可稳定定位的安装特征,在20±1℃测量条件下可按±0.01mm控制,帮助您保持孔面配合,减少反复试装和修配。
阳极后卡配,通常要查前处理、膜层净增长和原孔尺寸是否衔接。伟迈特CNC加工通过表处协同、同批试片和三坐标复测,先确认净变化再分配留量。对6061铝、50mm以内的适配配合特征,经试片与首件确认,在20±1℃测量条件下可按表处后±0.01mm控制,帮助您接续装配,减少回厂补加工及等待。
多面外壳赶样容易被翻面、重新找正和测量交接拖慢。伟迈特CNC加工利用五轴设备、工程编程和三坐标检测,提前规划装夹、刀路与基准。夹持稳定且刀具可达的适配零件,可在1次装夹中完成5面加工,减少重复定位和调机,让您的斜孔及多面安装特征更快进入关联尺寸验证,为后续试装腾出时间。
分批不一致,常与材料、装夹、程序或刀具状态变化有关。伟迈特CNC加工通过12道管控、批次追溯和三坐标复测,将验证批工艺接到后续批次。对6061铝件中50mm以内、可稳定定位的安装特征,在20±1℃测量条件下可按±0.01mm控制并逐批验收,使您的装配有一致的尺寸依据,减少批次间修配和停等。
 全国服务热线

深圳市伟迈特五金塑胶制品有限公司
备案号:粤ICP备2021114639号-1
牛商股份提供技术支持
 粤公网安备 44031102000673号
 伟迈特
 查看手机